Pemesinan Frais CNC Dijelaskan: Kapan Menggunakan Up Milling vs Down Milling
Ahli menggunakan teknik pemesinan frais CNC yang tak terhitung jumlahnya untuk memanfaatkan mesin perkakas CNC sebaik mungkin, tergantung pada ukuran, bentuk, fitur, dan material bagian yang diproses. Salah satu teknik ini yang digunakan di industri mesin adalah penggunaan metode pemotongan yang berbeda, yaitu down-milling dan post-milling. Penggunaan metode pemotongan yang benar dalam aplikasi tertentu memainkan peran vital dalam pemrosesan yang berhasil.
Menurut arah saling mereka, pemesinan periferal dapat dibagi menjadi dua kategori: upper milling dan lower milling. Up-milling dan down-milling adalah dua proses pemesinan frais CNC yang umum. Setiap metode memiliki keuntungan dan kerugian spesifiknya. Mulai dari definisi, silakan ikuti kami untuk membandingkan dan memahami perbedaan antara up-milling dan down-milling.
Apa itu up milling dan down milling?
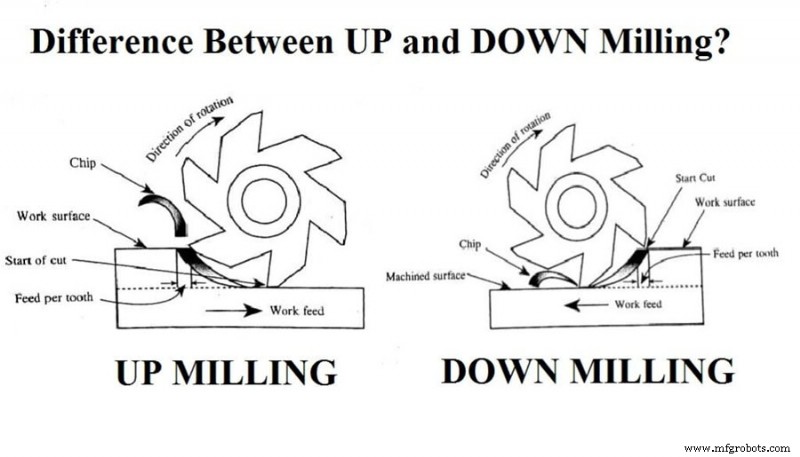
Up milling juga disebut back milling.
Metode ini disebut metode pemesinan konvensional, yang melibatkan feeding workpiece dalam arah rotasi alat potong, sehingga menghasilkan gaya pemotongan ke atas, dan arah kecepatan pemotongan berlawanan dengan arah feeding bagian yang diproses CNC milling. Di sini, alat potong dipaksa untuk bersandar pada workpiece saat bergabung, sehingga menghasilkan gaya gesekan yang relatif tinggi, yang pada gilirannya menghasilkan sejumlah besar panas. Dalam upward milling, berbeda dengan downward milling, fraise mulai mengurangi material terkecil hingga secara bertahan memotong material terbesar saat berputar.
Down milling, juga disebut climbing milling.
Metode ini melibatkan feeding workpiece dalam arah yang sama dengan rotasi alat potong, sehingga menghasilkan gaya pemotongan ke bawah. Arah gaya komponen yang diterapkan oleh fraise pada workpiece selama feeding sama dengan arah feeding workpiece. Pengikatan antara fraise dan workpiece saat masuk akan memotong material terbesar, dan kemudian secara bertahan mencapai nol saat fraise berputar. Ketika arah feeding dan arah rotasi alat potong sama, resistensi antara fraise dan workpiece kecil. Ini berarti mungkin lebih sedikit panas yang dihasilkan selama pemesinan.
Perbedaan antara up milling dan down milling
1) Aplikasi
Down milling: Fraise selalu bertindak pada bagian dalam arah vertikal, dan gaya selalu ke bawah. Ini memiliki efek menekan pada bagian yang diproses, dan pemotongan stabil. Cocok untuk workpiece tipis dan ramping yang sulit untuk dipijak.
Upward milling: Gaya komponen vertikal ke atas, dan workpiece membutuhkan gaya pijakan lebih besar.
2) Kualitas Permukaan
Down milling: Ketika tepis potong fraise memotong workpiece untuk pertama kalinya, ketebalan kerikil terbesar dan secara bertahan menurun ke 0. Tepi aus perlahan dan kualitas permukaan baik.
Upward milling: Ketebalan kerikil berubah dari 0 ke maksimum. Alat tidak dapat memotong bagian pada awalnya, dan work hardening akan mengurangi kualitas permukaan.
Idealmente, untuk memastikan finishing permukaan yang luar biasa, harus dipertimbangkan untuk meminimalkan ketebalan kerikil di akhir pemotongan. Inilah mengapa lebih baik menggunakan back milling dalam pemesinan kasar dan back milling dalam finishing.
3) Gerak Meja Kerja
Downward milling: Komponen horizontal gaya sama dengan arah feeding meja kerja. Ketika celah antara sekrup feeding dan dadu meja kerja besar, meja kerja mudah goyang secara aksial, menyebabkan gigi alat patah, poros merungkai, dan workpiece alat pemijakan bergerak, atau bahkan mesin perkakas rusak.
Upward milling: Gaya berlawanan dengan arah feeding meja kerja, dan tidak akan bergerak dalam arah ini.
4) Aus Alat
– Downward milling: memotong dari tebal ke tipis, dan gigi alat dipotong keluar dari permukaan yang belum diproses. Saat melakukan downward milling, aus alat relatif minimal, karena dapat memotong material dalam arah yang sama dengan feeding. Menguntungkan untuk penggunaan fraise.
– Upward milling: Ketika gigi pemotongan menyentuh workpiece, mereka tidak segera dapat memotong lapisan logam, tetapi meluncur sejauh pendek pada permukaan workpiece. Dalam proses meluncur, karena gesekan kuat, sejumlah besar panas akan dihasilkan. Pada saat yang sama, lapisan keras mudah terbentuk pada permukaan yang akan diproses, yang mengurangi daya tahan alat.
5) Pengeluaran Kerikil
Kita harus memahami bahwa perbedaan lain antara kedua metode pemesinan ini adalah cara kerikil yang dihasilkan dipisahkan dari workpiece. Dalam proses post-milling, kerikil dilemparkan dalam gerakan ke atas, sedangkan dalam proses down-milling, kerikil dipisahkan dalam arah ke bawah. Ini berarti dalam upward milling, kerikil cenderung menumpuk di area pemotongan, dan mungkin tersumbat atau dibawa oleh tepis potong selama pemesinan, sehingga mengakibatkan finishing permukaan yang terganggu. Di sisi lain, dalam downward milling, kerikil dapat dengan mudah keluar dari workpiece tanpa menyebabkan banyak gangguan dalam pemotongan. Inilah mengapa down milling dianggap lebih cocok untuk manajemen kerikil.
Seperti berikut. Tabel gambar berikut menunjukkan kesamaan dan perbedaan antara up-milling dan down-milling.
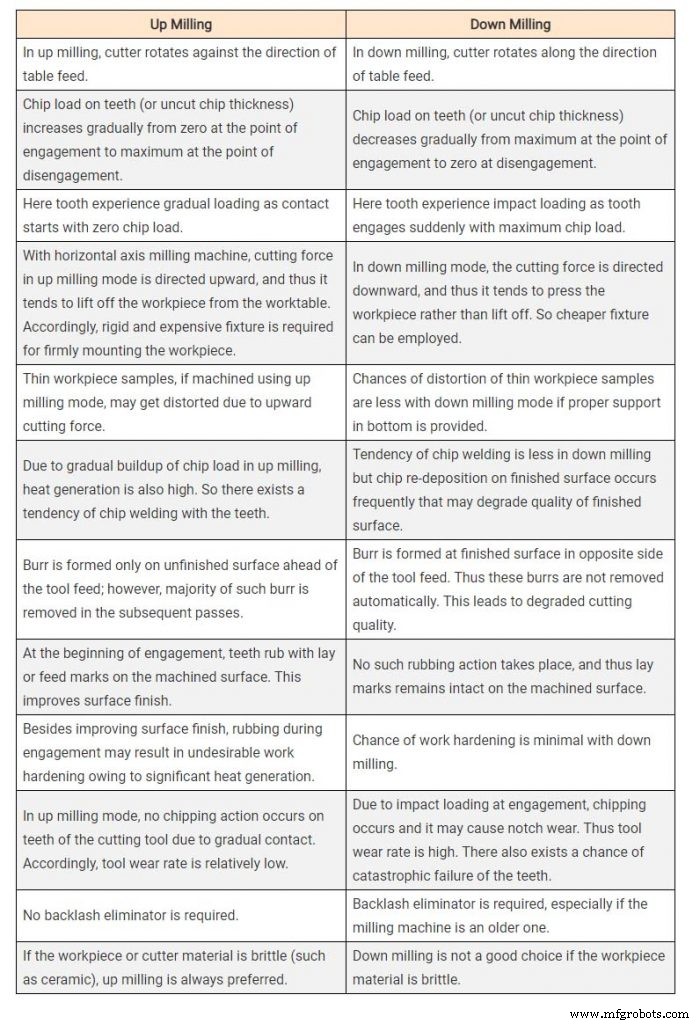
(sumber dari https://www.difference.minaprem.com/machining/difference-between-up-milling-and-down-milling/)
Kesimpulan:
Down-milling dan up-milling adalah metode lain yang digunakan untuk menyediakan layanan pemesinan frais CNC, yang memiliki keuntungan dalam situasi atau aplikasi tertentu. Perbedaan fundamental antara keduanya adalah arah pemotongan dan feeding. Dalam downward milling, material disuplai dalam arah yang sama dengan rotasi alat potong. Di sisi lain, dalam top milling, arah pemotongan material berlawanan dengan arah rotasi alat potong.
- Ketika finishing permukaan yang halus diperlukan, down milling adalah proses yang diutamakan, dan ketika pemesinan kasar diperlukan, back milling diperlukan.
- Down milling memiliki generasi panas yang lebih baik, beban lebih rendah, dan pengeluaran kerikil yang lebih baik.
- Dalam hal pengurangan celah dan defleksi mesin, up-milling adalah proses yang baik.
- Up-milling biasanya digunakan untuk pemesinan cetakan dan forgings, sedangkan down-milling digunakan untuk operasi finishing.
- Down-milling juga digunakan untuk tugas sempit, seperti grooving, milling grooves, slitting, dll.



