Faktor Utama yang Memicu Kesalahan dalam Pemesinan Presisi
Akurasi pemesinan merujuk pada tingkat kesesuaian antara parameter geometri aktual (ukuran, bentuk, dan posisi) bagian setelah pemesinan dan parameter geometri ideal. Dalam pemesinan, kesalahan tidak dapat dihindari, namun kesalahan harus dalam rentang yang diizinkan. Melalui analisis kesalahan, kuasai hukum dasar perubahan, sehingga dapat mengambil tindakan yang sesuai untuk mengurangi kesalahan pemrosesan dan meningkatkan akurasi pemesinan.
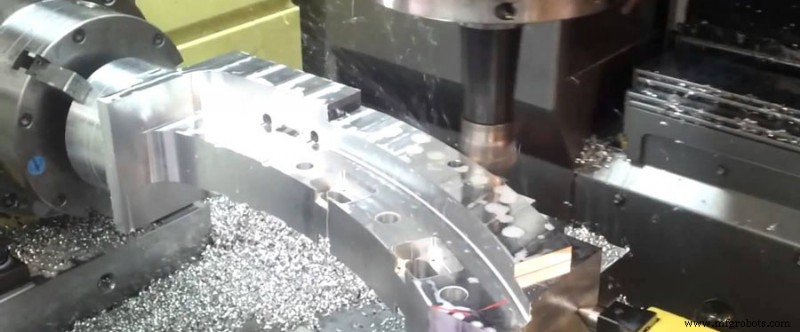
Maka akan ada kesalahan dan akan ada alasan, kurang lebih sebagai berikut:
1. Kesalahan Rotasi Spindel
Kesalahan rotasi spindel merujuk pada variasi sumbu rotasi aktual spindel relatif terhadap sumbu rotasi rata-ratanya setiap saat. Alasan utama kesalahan rotasi radial poros utama adalah: kesalahan koeksentrisitas beberapa bagian poros utama, berbagai kesalahan pada bantalan itu sendiri, kesalahan koeksentrisitas antara bantalan, dan defleksi poros utama.
2. Kesalahan Rel Kerja
Rel kerja adalah patokan untuk menentukan hubungan posisi relatif antara berbagai komponen mesin pada mesin, dan juga patokan untuk gerakan mesin. Keausan tidak merata dan kualitas pemasangan rel kerja juga merupakan faktor penting yang menyebabkan kesalahan rel kerja.
3. Kesalahan Rantai Transmisi
Kesalahan transmisi rantai transmisi merujuk pada kesalahan gerakan relatif antara elemen transmisi di awal dan akhir rantai transmisi. Kesalahan transmisi disebabkan oleh kesalahan manufaktur dan pemasangan setiap komponen rantai transmisi dan keausan selama penggunaan.
4. Kesalahan Geometri Alat Pemotong
Dalam proses pemotongan alat apa pun, keausan tidak dapat dihindari, dan sehingga menyebabkan perubahan ukuran dan bentuk bahan logam.
5. Kesalahan Posisionasi
Satu adalah kesalahan tidak coincidensnya patokan. Patokan yang digunakan untuk menentukan ukuran dan posisi suatu permukaan pada gambar bagian disebut patokan desain. Referensi yang digunakan untuk menentukan ukuran dan posisi permukaan yang diproses pada proses ini pada gambar proses disebut referensi proses. Saat memesin bahan logam pada mesin, beberapa elemen geometri pada bahan logam harus dipilih sebagai patokan posisi selama pemrosesan. Jika patokan posisi yang dipilih tidak coincidens dengan patokan desain, kesalahan ketidakseimbangan patokan akan terjadi. Yang kedua adalah kesalahan ketidakterpadu pembuatan pasang posisi.
6. Kesalahan yang Disebabkan oleh Gaya dan Deformasi Sistem Pemrosesan
Satu adalah kekakuan bahan logam. Dalam sistem pemrosesan, jika kekakuan bahan logam relatif rendah dibandingkan dengan mesin, alat pemotong, dan klem, deformasi bahan logam karena kekakuan tidak mencukupi akan memiliki dampak yang lebih besar pada akurasi pemesinan di bawah gaya pemotongan. Yang kedua adalah kekakuan alat pemotong. Kekakuan alat pemotong eksternal dalam arah normal permukaan yang diproses sangat besar, dan deformasinya dapat diabaikan. Gerinda lubur dalam dengan diameter kecil, kekakuan tongkat alat sangat buruk, dan gaya serta deformasi tongkat alat memiliki pengaruh besar pada akurasi pemesinan lubur. Yang ketiga adalah kekakuan komponen mesin. Komponen mesin terdiri dari banyak bagian. Sejauh ini tidak ada metode perhitungan sederhana yang sesuai untuk kekakuan komponen mesin. Saat ini, metode eksperimen terutama digunakan untuk menentukan kekakuan komponen mesin.
7. Kesalahan yang Disebabkan oleh Deformasi Termal Sistem Pemrosesan
Deformasi termal sistem pemrosesan memiliki dampak yang cukup besar pada akurasi pemesinan, terutama dalam pemesinan presisi dan pemrosesan bagian besar, kesalahan pemesinan yang disebabkan oleh deformasi termal kadang-kadang mencapai 50% dari total kesalahan bahan logam.
8. Sesuaikan Kesalahan
Dalam setiap proses pemesinan, sistem pemrosesan harus disesuaikan dengan cara yang berbeda. Karena penyesuaian tidak dapat sepenuhnya akurat, terjadi kesalahan penyesuaian. Dalam sistem pemrosesan, akurasi posisi relatif antara bahan logam dan alat pemotong pada mesin dijamin dengan menyesuaikan mesin, alat pemotong, klem, atau bahan logam. Ketika akurasi asli mesin, alat pemotong, klem, dan blank bahan logam semua memenuhi persyaratan proses tanpa mempertimbangkan faktor dinamis, pengaruh kesalahan penyesuaian akan memainkan peran menentukan dalam akurasi pemesinan.
9. Kesalahan Pengukuran
Saat mengukur bagian selama pemrosesan atau setelah pemrosesan, akurasi pengukuran secara langsung dipengaruhi oleh metode pengukuran, akurasi alat ukur, bahan logam, dan faktor subjektif dan objektif.



