EDM vs Pemesinan Konvensional: Mana yang Paling Baik untuk Kebutuhan Manufaktur Anda
Sekilas pemrosesan, giling, putar, dan gerinda tidak dapat menyelesaikan tugas, insinyur manufaktur memilih EDM. Ini seperti pilihan biner: jika pemrosesan tidak memungkinkan, pilih EDM. EDM dan tradisi berjalan seiring. Kecepatan pemotongan kawat Wire EDM lebih rendah daripada giling atau putar, namun teknik ini unggul dalam aspek lain.
Dibandingkan dengan pemrosesan tradisional, keuntungan EDM meliputi:
Pemesinan Bentuk Kompleks
Saat menggunakan EDM, tidak ada gaya potong dan baik alat pemotong maupun bahan logam tidak berputar. Selain itu, pemotongan kawat biasanya dilakukan menggunakan kawat dengan diameter 0,010 inci. Semua ini berarti:
- Dinding tipis mungkin.
- Potong sudut dalam dengan radius kecil.
- Gunakan mesin pemotong kawat untuk memotong celah dalam cetakan ekstrusi.
- Gunakan EDM tenggelam untuk menghasilkan kantong dengan lubur buta dan rasio aspek tinggi.
- Ciptakan pembukaan dan lubur yang tidak bulat.
- Diganti broaching bentuk 2D seperti roda gigi.
Pemrosesan Material Keras
Kekerasan material hampir tidak berpengaruh pada kecepatan Wire EDM dan tidak membatasi geometri bagian. Karbida tungsten, baja perkakas, Inconel, dan logam yang lebih keras dari RC38 ideal untuk pemrosesan konvensional yang lambat dan mahal.
Manfaat khusus adalah kemampuan untuk menyesuaikan bagian ke ukuran akhir setelah perlakuan panas. Ini menghilangkan deformasi yang disebabkan oleh pengkeras dan peredaran stres.
Finishing Permukaan Tinggi
Berbeda dengan proses tradisional, permukaan EDM memiliki tekstur yang sangat acak. Ini menguntungkan ketika arah atau “tata letak” dapat mempengaruhi kinerja produk. Selain itu, EDM dapat menghasilkan permukaan halus 5 RMS atau sekitar 4 microinch Ra. (Ini memerlukan beberapa skimming, jadi kecepatan pemotongan Wire EDM harus sangat rendah.)
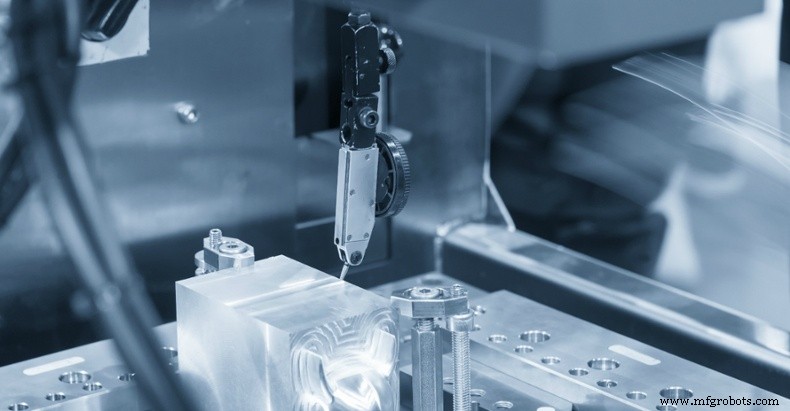
Penghematan Biaya
Pada pekerjaan yang tepat - geometri 2D kompleks, material keras - EDM menghemat biaya dibandingkan dengan proses tradisional. Contoh:
Tidak diperlukan alat khusus (hemat uang dan waktu pengiriman.)
Skimming passes menghilangkan operasi finishing sekunder.
Lapisan untuk memotong beberapa bagian secara bersamaan.
Anda dapat menggunakan kembali potongan yang dihasilkan alih-alih menghasilkan kotoran.
Hindari memindahkan bagian melalui beberapa prosedur rutin. Bentuk akhir dapat diselesaikan dalam satu pengaturan (ini juga meningkatkan akurasi).
Dibandingkan dengan mesin CNK konvensional, EDM dapat menghasilkan hasil yang lebih baik dalam situasi rekayasa tertentu berikut:
Ketika Sudut Dalam Tajam Diperlukan
Selama jenis kawat, tegangan, dan kondisi pengiriman yang tepat dipilih, EDM (terutama mesin pemotong kawat EDM) akan berperan saat memproses sudut dalam tajam.
Saat menggunakan mesin CNK konvensional, sulit untuk mencapai sudut dalam tajam atau persegi, karena alat pemotong biasanya bulat, meninggalkan sudut bundar (radius) pada bahan logam. Ada cara untuk menyelesaikan masalah ini, seperti end mill persegi dan undercut satu sisi, namun tukang mesin sering menerima kebutuhan untuk meradiuskan sudut dalam.
Meskipun kawat yang digunakan dalam Wire EDM juga bulat, ia jauh lebih tipis daripada alat pemotong CNK dan dapat hampir membentuk sudut dalam persegi. Menggunakan Wire EDM, radius sudut dapat dikurangi hingga 0,005 inci.
Ketika Pemotongan Dalam Diperlukan
Saat menggunakan mesin CNK konvensional, pemotongan dalam dan gerinda rongga memerlukan alat pemotong panjang. Namun, alat dengan rasio aspek tinggi dapat menyebabkan getaran berlebihan (getaran alat berlebihan) dan menghasilkan kualitas pemesinan yang buruk.
EDM memberikan solusi untuk pemotongan dalam karena tidak rentan terhadap getaran. Dalam sebagian besar kasus, EDM dapat dengan nyaman membuat lubur dengan rasio panjang terhadap diameter hingga 20:1, namun dalam beberapa kasus, rasio mungkin mencapai 100:1.
Ketika Material Bahan Logam Sangat Keras
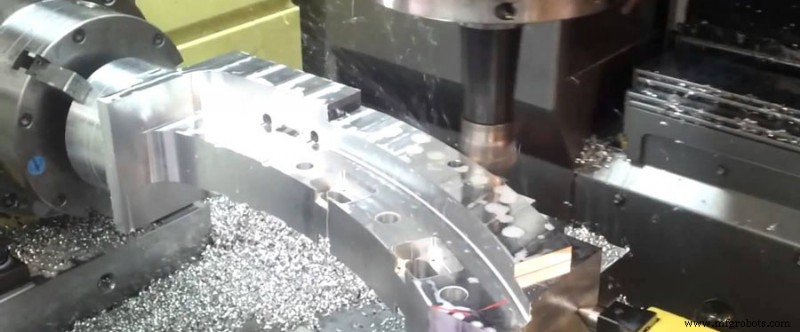
Salah satu penggunaan utama EDM adalah memproses item seperti cetakan, cetakan, dan bahkan alat pemotong mesin itu sendiri. Item ini biasanya terbuat dari material yang sangat keras, seperti baja terkeras atau karbida tungsten, yang sulit ditembus oleh alat pemotong.
Keuntungan EDM adalah kekerasan logam ini tidak terlalu mempengaruhi kemampuan mesin untuk memenuhi toleransi ketat.
Logam lain yang dapat dipotong dengan EDM termasuk Hastelloy (paduan nikel-molibdenum), titanium, dan paduan Inconel.
Ketika Bagian Memerlukan Pengkilapan Cermin
Finishing permukaan bagian yang dihasilkan oleh EDM biasanya terdiri dari lubang kecil atau lubang kecil. Namun, dengan mengontrol secara ketat parameter tertentu, proses ini menghasilkan finishing permukaan cermin yang luar biasa tanpa pengkilapan.
Penting bahwa EDM tidak menghasilkan permukaan berarah dengan “layup” seperti pemesinan tradisional.
Dengan melakukan pemrosesan EDM sangat lambat dengan daya rendah, ukuran lubang penyusutan atau lubang kecil dapat signifikan dikurangi. Pada akhirnya mungkin untuk menciptakan finishing permukaan yang sangat halus sekitar 5 RMS (4 microinch Ra).
Ketika Membuat Cetakan
Saat membuat cetakan, EDM kadang lebih disukai dibandingkan pemesinan CNK, sebagian karena dapat memotong logam keras seperti baja perkakas dengan akurat. Kadang, mesin giling CNK atau EDM tenggelam digunakan terlebih dahulu, dan kemudian Wire EDM digunakan untuk pemotongan detail atau terdalam.
Banyak perusahaan cetak injeksi menggabungkan pemesinan CNK dengan EDM dan memilih sesuai dengan pekerjaan mereka.
Ketika Toleransi Ketat Diperlukan
Menggunakan EDM dapat menyederhanakan pemesinan presisi karena dapat mencapai toleransi yang sangat ketat. Penting, karena tidak ada kontak fisik, bahan logam tidak akan terbentuk deformasi oleh EDM.
Melalui beberapa pemrosesan, EDM dapat mencapai toleransi +/- 0,0002 inci. Namun, kecepatan pemotongan perlu dikurangi secara signifikan untuk memastikan akurasi tertinggi.



