Memahami Umur Alat CNC: Penilaian & Optimasi yang Akurat
Dalam pemesinan CNC, tool life merujuk pada waktu dari saat tool tip memotong workpiece hingga saat tool tip dibuang atau panjang aktual workpiece surface. Tool nose machining time adalah main evaluation index untuk tool companies untuk menghitung tool life.
Umur alat umum adalah 15-20 menit pemrosesan kontinu per blade. Tool life diukur oleh perusahaan dalam kondisi yang relatif ideal di laboratorium. Menurut cutting depths dan feeds yang berbeda dari berbagai workpiece materials, setiap blade diproses secara kontinu selama 15-20 menit, dan hubungan antara linear speed dan feed yang sesuai dihitung untuk membentuk corresponding cutting parameter table. Oleh karena it, cutting data table setiap perusahaan juga berbeda.
1. Dapatkah Umur Alat Ditingkatkan?
Tool life hanya 15-20 menit, dapat tool life ditingkatkan lebih lanjut? Jelas, tool life dapat dengan mudah ditingkatkan, tetapi hanya dengan mengorbankan line speed. Semakin rendah line speed, semakin jelas peningkatan tool life (tapi semakin rendah line speed, getaran selama pemrosesan akan mengurangi tool life).
2. Apakah Ada Signifikansi Praktis Untuk Meningkatkan Tool Life?
Dalam processing cost workpiece, proporsi tool cost sangat kecil. Jika line speed menurun, meskipun tool life meningkat, jumlah workpiece yang diproses oleh alat tidak tentu meningkat, tapi machining cost workpiece akan meningkat.
Perlu dipahami dengan benar bahwa masuk akal untuk meningkatkan jumlah workpiece sebanyak mungkin sambil memastikan tool life sebanyak mungkin.
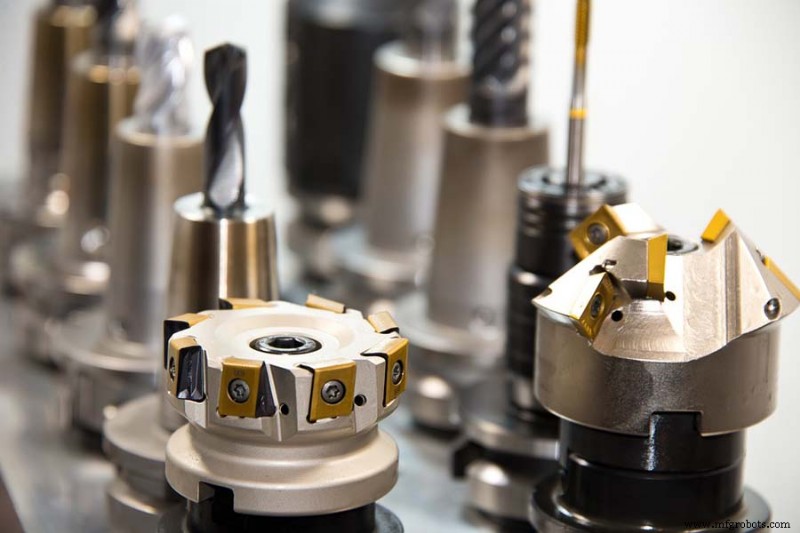
3. Faktor yang Mempengaruhi Tool Life
1. Line Speed
Line speed memiliki dampak besar pada tool life. Jika line speed lebih tinggi dari 20% dari line speed sample yang ditentukan, tool life akan berkurang menjadi 1/2 dari semula. Jika ditingkatkan menjadi 50%, tool life akan hanya 1/5 dari semula. Untuk meningkatkan service life alat, perlu mengetahui material, state dan linear speed range alat untuk setiap workpiece yang akan diproses. Setiap perusahaan knives memiliki line speed yang berbeda. Kami dapat melakukan pencarian awal dari samples yang disediakan oleh perusahaan, lalu menyesuaikannya sesuai dengan situasi spesifik selama pemrosesan, sehingga dapat mencapai efek yang relatif ideal. Line speed data untuk roughing dan finishing tidak konsisten. Roughing terutama untuk menghapus allowance, dan line speed rendah. Finishing terutama untuk memastikan dimensional accuracy dan roughness, dan line speed tinggi.
2. Cutting Depth
Depth of cut memiliki efek yang lebih kecil pada tool life daripada line speed. Setiap groove memiliki rentang cutting depth yang relatif besar. Saat roughing, depth of cut harus ditingkatkan sebanyak mungkin untuk memastikan large stock removal rate. Saat finishing, depth of cut harus sekecil mungkin untuk memastikan dimensional accuracy dan surface quality workpiece. Namun, cutting depth tidak boleh melebihi cutting range groove. Jika cutting depth terlalu besar, alat tidak dapat menahan cutting force, resulting in tool chipping. Jika cutting depth terlalu kecil, alat hanya akan menggores dan menekan pada surface workpiece, causing serious wear pada flank, thereby reducing tool life.
3. Feed
Dibandingkan dengan line speed dan depth of cut, feed memiliki efek yang kecil pada tool life, tetapi memiliki efek yang besar pada workpiece surface quality. Saat roughing, meningkatkan feed dapat meningkatkan removal rate stock. Saat finishing, mengurangi feed dapat meningkatkan surface roughness workpiece. Jika roughness allows, feed rate dapat ditingkatkan sebanyak mungkin untuk meningkatkan machining efficiency.
4. Vibration
Selain tiga cutting factors, vibration memiliki dampak besar pada tool life. Ada banyak alasan vibration, termasuk machine rigidity, tooling rigidity, workpiece rigidity, cutting parameters, tool groove, tool nose arc radius, blade clearance angle, tool shank extension length, dll., tetapi alasan utamanya adalah system rigidity tidak cukup untuk menahan processing time. Cutting force menyebabkan alat bergetar terus menerus pada surface workpiece selama pemrosesan. Untuk menghapus atau mengurangi vibration, harus dipertimbangkan secara menyeluruh. Vibration workpiece surface dapat dipahami sebagai percikan konstan antara alat dan workpiece, bukan cutting normal, yang akan menyebabkan beberapa tiny cracks dan chipping pada tip alat, dan cracks dan chipping ini akan meningkatkan cutting force dan further aggravate Vibration, which further increases degree cracks dan chipping, greatly reducing life alat.
5. Blade Material
Saat memproses workpiece, kami terutama mempertimbangkan workpiece materials, heat treatment requirements, dan apakah intermittent machining diperlukan. Misalnya, inserts untuk memproses steel dan inserts untuk memproses cast iron tidak tentu sama dengan yang untuk memproses hardness HB215 dan HRC62, dan inserts untuk intermittent machining dan continuous machining tidak sama. Steel parts digunakan untuk memproses steel parts, casting inserts digunakan untuk memproses castings, CBN inserts digunakan untuk memproses hardened hard steel dan seterusnya. Untuk workpiece material yang sama, jika continuous processing, perlu menggunakan higher hardness blade, yang dapat meningkatkan cutting speed workpiece, mengurangi wear tool tip, dan mengurangi processing time. Jika intermittent processing, perlu menggunakan better toughness blade. Effectively reduce abnormal wear such as chipping dan prolong service life alat.
6. Jumlah Blade yang Digunakan
Alat akan menghasilkan banyak panas saat digunakan, yang akan sangat meningkatkan suhu blade, tapi ketika alat tidak diproses atau didinginkan dengan cooling water, suhu blade akan menurun, jadi blade selalu berada dalam high temperature range, causing blade continuously thermally expanded dan shrinkage, resulting in tiny cracks pada blade. Saat memproses insert dengan first edge, tool life normal, tapi seiring meningkatnya penggunaan insert, crack akan menyebar ke cutting edges lainnya, resulting in reduction life other cutting edges.
4. Dapatkah Jumlah Workpiece yang Diproses Dalam Rentang Tool Life Ditingkatkan?
Karena tool life hanya 15-20 menit, effective cutting length alat menentukan jumlah workpiece yang sebenarnya diproses dalam rentang tool life. Increasing throughput workpiece means mengurangi machining time dan cutting length individual workpiece. Dengan properly adjusting cutting parameters alat, machining time workpiece dapat dikurangi:
- Dalam range line speed yang wajar, properly increasing line speed cannot reduce processing length workpiece, but dapat mempersingkat processing time workpiece.
- Mengurangi depth of cut dapat mengurangi jumlah rough machining dan effective cutting length workpiece, thereby mempersingkat processing time.
- Secara wajar increasing feed rate dapat juga secara efektif mengurangi cutting length dan mempersingkat processing time.



