Panduan Pakar untuk Pemesinan Bagian Poros: Teknik, Tips, dan Kesalahan Umum
Bagian poros adalah jenis bagian yang umum. Strukturnya adalah tubuh berputar, dan panjangnya umumnya lebih besar dari diameternya. Ini digunakan secara luas dalam berbagai peralatan mekanik untuk mendukung komponen transmite, mentransmisikan torsi dan menahan beban. Pemrosesan bagian poros harus mengikuti aturan tertentu. Anda dapat mempelajari langkah-langkah pemrosesan tertentu dan beberapa masalah yang perlu diperhatikan melalui artikel ini.
1. Rute Pemrosesan Dasar Bagian Poros
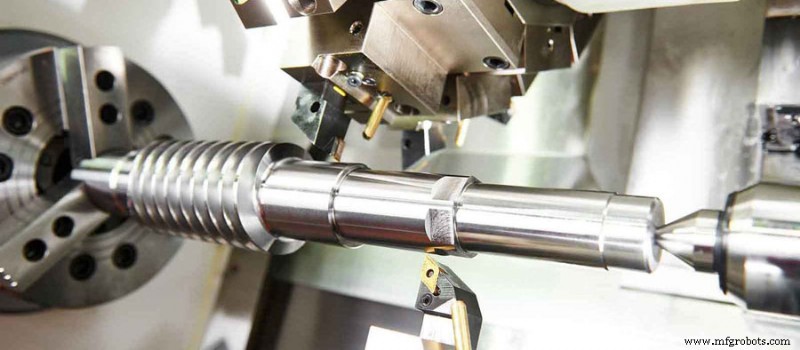
Permukaan pemrosesan utama bagian poros adalah permukaan luar dan permukaan profil khusus umum. Oleh karena itu, metode pemrosesan yang paling sesuai harus dipilih sesuai dengan berbagai tingkat akurasi dan persyaratan kekasaran permukaan. Rute pemrosesan dasar dapat diringkas menjadi empat.
Pertama adalah rute pemrosesan dari putaran kasar ke putaran setengah finishing, dan kemudian ke putaran finishing. Ini juga rute proses yang paling penting dipilih untuk pemrosesan lingkaran luar bagian poros bahan umum; kedua adalah dari putaran kasar ke pemerosotan setengah. Kemudian ke gerinda kasar, dan akhirnya terapkan rute pemrosesan gerinda halus. Untuk material logam ferrous dan persyaratan presisi, persyaratan kekasaran permukaan kecil dan bagian yang perlu dikeringkan, rute pemrosesan ini adalah pilihan terbaik, karena gerinda adalah prosedur pemrosesan lanjutan yang paling ideal; rute ketiga adalah dari putaran kasar ke pemerosotan setengah, kemudian ke finishing dan diamond turning. Rute pemrosesan ini digunakan khusus untuk memroses material logam non-ferrous, karena logam non-ferrous memiliki kekerasan rendah dan mudah menyumbat. Celah di antara butir pasir biasanya tidak mudah untuk mencapai kekasaran permukaan yang diperlukan oleh gerinda, dan perlu menggunakan prosedur finishing dan diamond turning; rute pemrosesan terakhir adalah dari putaran kasar ke pemerosotan setengah, ke gerinda kasar dan gerinda halus , Pemrosesan finishing dilakukan terakhir. Rute ini adalah jenis rute pemrosesan yang sering digunakan untuk bagian yang telah dikeringkan untuk material logam ferrous, dan memerlukan presisi lebih tinggi dan nilai kekasaran permukaan yang lebih rendah.
2. Prapemrosesan Bagian Poros
Sebelum memutar lingkaran luar bagian poros, beberapa proses persiapan harus dilakukan. Ini adalah proses prapemrosesan bagian poros. Proses persiapan yang paling penting adalah pemeguran. Karena blank bahan kerja sering membengkok dan merusak selama proses manufaktur, transportasi dan penyimpanan. Untuk memastikan klem yang andal dan distribusi alokasi pemrosesan yang merata, dalam keadaan dingin, berbagai press atau mesin pemeguran digunakan untuk pemeguran.
3. Datum Posisi untuk Pemrosesan Bagian Poros
Pertama, lubang pusat bahan kerja digunakan sebagai referensi posisi untuk pemrosesan.
Dalam pemrosesan bagian poros, konsentrisitas permukaan luar, lubang kerucut, dan permukaan gewind, dan tegak lurusnya permukaan ujung terhadap sumbu rotasi adalah manifestasi penting dari akurasi posisi. Permukaan ini umumnya berdasarkan garis tengah poros sebagai referensi desain, dan lubang pusat digunakan untuk pemosisian, yang sesuai dengan prinsip tumpang tindih referensi. Lubang pusat tidak hanya merupakan datum posisi selama putaran, tetapi juga datum posisi dan datum inspeksi untuk prosedur pemrosesan lain, yang sesuai dengan prinsip persatuan datum. Ketika dua lubang pusat digunakan untuk pemosisian, beberapa lingkaran luar dan permukaan ujung dapat diproses dalam satu klem secara maksimal.
Kedua, lingkaran luar dan lubang pusat digunakan sebagai referensi posisi untuk machining.
Metode ini secara efektif mengatasi kekurangan kekakuan pemosisian yang buruk dari lubang pusat, terutama saat memroses bahan kerja yang lebih berat, pemosisian lubang pusat akan menyebabkan klem tidak stabil, dan jumlah pemotongan tidak boleh terlalu besar. Tidak perlu khawatir tentang masalah ini jika lingkaran luar dan lubang pusat digunakan sebagai referensi posisi. Saat pemerosotan, metode menggunakan permukaan luar poros dan sebuah lubang pusat sebagai referensi posisi dapat menahan torsi pemotongan yang besar selama pemrosesan, yang merupakan metode pemosisian paling umum untuk bagian poros.
Ketiga adalah menggunakan dua lingkaran luar sebagai referensi posisi untuk machining.
Saat memroses lubang dalam poros hollow, lubang pusat tidak dapat digunakan sebagai referensi posisi, jadi dua lingkaran luar poros harus digunakan sebagai referensi posisi. Saat memroses poros utama mesin perkakas, dua jurnal pendukung sering digunakan sebagai referensi posisi, yang dapat secara efektif memastikan persyaratan konsentrisitas lubang kerucut relatif terhadap jurnal pendukung dan menghilangkan kesalahan yang disebabkan oleh kesesuaian referensi.
Akhirnya, stop kerucut dengan lubang pusat digunakan sebagai referensi posisi untuk pemrosesan.
Metode ini paling umum digunakan dalam pemrosesan permukaan luar poros hollow.
4. Klem Bagian Poros
Pemrosesan stop kerucut dan busur kerucut mandrel harus memiliki akurasi pemrosesan yang tinggi. Lubang pusat tidak hanya merupakan referensi posisi yang dibuat sendiri, tetapi juga merupakan referensi untuk finishing lingkaran luar poros hollow. Permukaan kerucut stop kerucut atau busur kerucut mandrel harus dipastikan. Ini memiliki konsentrisitas yang tinggi dengan lubang pusat. Oleh karena itu, saat memilih metode klem, perhatian harus diberikan untuk meminimalkan jumlah pemasangan stop kerucut, sehingga mengurangi kesalahan pemasangan berulang dari bagian. Dalam produksi aktual, setelah stop kerucut dipasang, umumnya, tidak akan dilepaskan atau diganti di tengah proses pemrosesan sampai pemrosesan selesai.



