Mikroskop: Alat Inspeksi Esensial untuk Presisi Pemesinan
Kualitas adalah kunci keberhasilan sebuah perusahaan, dan industri pemesinan sangat menghargai kualitas produk. Oleh karena ituan, alat inspeksi khusus produk sangat penting, jadi hari ini kita akan memperkenalkan mikroskop, yaitu alat inspeksi di industri pemesinan, dan terutama memperkenalkan metode operasi dan pemeliharaan mikroskop.
Apa itu Mikroskop?
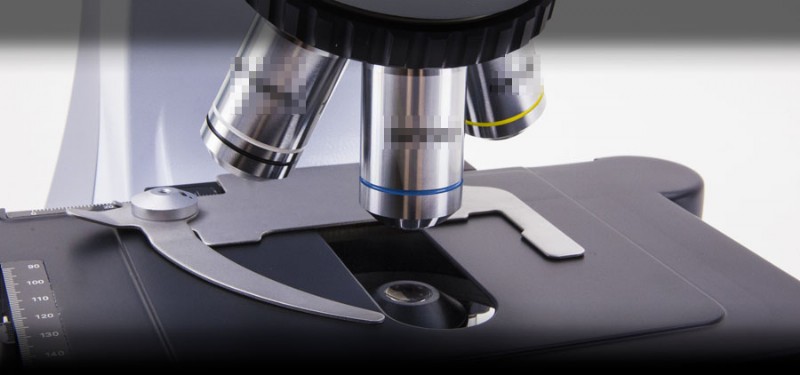
Desain mikroskop kompak, ukuran kecil, dan berat ringan. Ini adalah instrumen dan peralatan kecil. Ini terdiri dari dua bagian, satu adalah mikroskop pengamatan, dan yang lainnya adalah meja lintas presisi yang dapat dipindahkan, yang dapat dengan mudah membaca indikasi. Ini dapat digunakan di tempat di mana kesempatan pemrosesan terbatas.
Mikroskop banyak digunakan di industri manufaktur bagian presisi. Utama pengukuran dua dimensi, tetapi juga pengukuran tiga dimensi bantuan. Lensa mata standar juga dapat digunakan untuk pengukuran perbandingan. Ukur ukuran bahan kerja seperti jarak gigi gewind, diameter luar, sudut gigi, bentuk penggaris dan alat pemotong, atau lakukan pengukuran mikroskopik pada kontur, dan periksa kondisi permukaan bahan kerja. Ukur sudut, panjang, dll. Selain itu, ini juga dapat digunakan sebagai mikroskop pengamatan untuk berbagai industri pemrosesan presisi untuk tujuan pengukuran non-kontak seperti metode perbandingan relatif untuk memeriksa kekasaran permukaan bahan kerja.
Cara Menggunakannya?
1. Pengaturan diafragma mikroskop mata
Untuk menyesuaikan diafragma mikroskop mata, pertama kalinya atur gambar skra yang jelas di bidang pandang mikroskop mata. Jika pengukur tidak dapat mendapatkan gambar skra yang jelas di bidang pandang mikroskop mata, lingkaran diafragma mikroskop mata harus disesuaikan. Diafragma disesuaikan dengan ketajaman penglihatan pemeriksa, sehingga garis meter yang jelas dapat diperoleh.
Pindahkan mikroskop pusat melalui roda fokus untuk mendapatkan gambar yang jelas dari kontur objek di bidang pandang mikroskop mata, dan kemudian pindahkan meja kerja vertikal dan horizontal untuk penyelarasan. Jika mata pengukur bergerak ke atas dan bawah dan ke kiri dan kanan di mikroskop mata dan tidak ada gerakan relatif dari gambar objek dan garis m di bidang pandang, berarti bagian yang diukur diimaging dengan benar pada garis m, dan kemudian pengukuran dapat dilakukan. Jika ada gerakan relatif antara gambar objek dan jaring, berarti mikroskop belum difokuskan dengan baik. Fokus lebih lanjut perlu disesuaikan sehingga gambar objek dan jaring garis berada pada bidang yang sama.
2. Metode Penyelarasan (mengompresi garis)
Untuk menyelaraskan (menekan garis) adalah menggunakan garis m dan tepi kontur gambar bagian yang diukur untuk tumpang tindih satu sama lain, yang disebut targeting. Untuk mikroskop tertentu, akurasi mikroskop tentu, dan akurasi pengukuran harus dipastikan. Relatif tinggi dan terpercaya, besar bergantung pada metode penyelarasan yang benar. Ada dua metode penyelarasan: satu adalah metode penyelarasan celah, dan yang lainnya adalah metode penyelarasan tumpang tindih.
① Metode Penyelarasan Celah
Metode garis celah cocok untuk pengukuran sudut. Saat mengukur sudut dengan mikroskop, ketika garis titik mana pun dari garis meter mendekati sisi sudut yang diukur di bidang pandang, jaga celah sempit antara garis titik garis meter dan tepi sudut yang diukur. Keseragaman ukuran celah digunakan untuk menilai akurasi penyelarasan antara garis titik garis m dan tepi gambar dari DUT.
Jika metode penyelarasan di atas tidak digunakan, dan metode tumpang tindih dengan tepi gambar langsung digunakan, tidak hanya akan menyebabkan kesulitan bagi pengukur untuk menyelaraskan, tetapi juga akan meningkatkan kesalahan pengukuran. Pada saat ini, gambar profil bagian yang diuji di bidang pandang bukan garis tipis, tetapi profil terang dan gelap, dan garis ukir garis meter memiliki lebar tertentu. Jika mereka ditumpangkan dan diukur, pasti akan menghasilkan kesalahan penyelarasan yang lebih besar, terutama ketika sisi sudut yang diukur relatif pendek, situasi ini lebih serius. Oleh karena itu, mikroskop harus menggunakan metode penyelarasan celah saat mengukur sudut.
② Metode Penyelarasan Tumpang Tindih
Jika mikroskop masih menggunakan metode penyelarasan celah di atas saat mengukur panjang, itu akan meningkatkan kesalahan pengukuran panjang. Alasannya adalah celah tidak dapat diukur dan termasuk dalam nilai panjang yang diukur. Oleh karena ituan, metode penyelarasan tumpang tindih digunakan dalam pengukuran panjang. Itu artinya, garis titik garis m tepat tumpang tindih dengan tepi gambar kontur, sehingga setengah garis titik ada di dalam gambar kontur, dan setengah lagi di luar gambar. Saat menyelaraskan garis, pusat garis titik garis meter harus diambil sebagai standar, dan bagian perluasnya sebagai referensi, mikroskop dapat menghasilkan hasil pengukuran yang akurat.
Bagaimana cara memeliharanya?
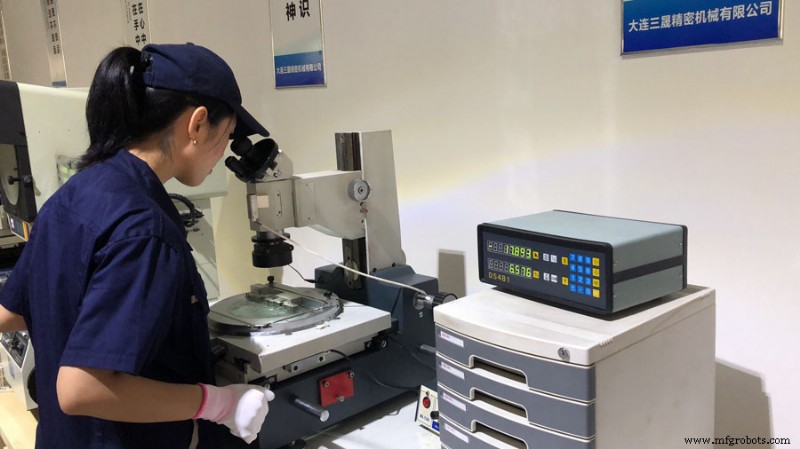
Mikroskop perkakas adalah instrumen pengukuran yang sangat presisi. Jika tidak dipelihara dengan baik, umur pakai dan akurasinya akan sangat berkurang. Berikut adalah saran pemeliharaan dan perawatan yang disediakan:
1. Lingkungan:
Terbaik untuk menempatkan mikroskop perkakas di tempat yang bersih, tetapi ada banyak kesempatan untuk menggunakannya di pabrik mesin, jadi beberapa poin berikut harus diperhatikan:
(1) Pencahayaan umum tidak boleh melebihi kecerahan yang diperlukan.
(2) Lokasi yang tidak akan terkena minyak.
(3) Lokasi dengan debu yang sedikit.
(4) Tempat dengan getiran yang sedikit.
(5) Tempat di mana tidak ada perubahan suhu tiba-tiba.
2. Komponen Kaca:
Bagian kaca harus selalu dijaga bersih dan tidak terkena kotoran, jika tidak gambar akan kabur dan akurasi pengukuran akan berkurang.
(1) Lensa: Biasanya, Anda harus berhati-hati untuk tidak menyentuh lensa dengan tangan. Jika permukaan lensa terkena sidik tangan atau minyak, Anda dapat menggunakan pembersih lensa atau gauze yang direndam alkohol untuk mengusap perlahan. Jika Anda tidak memahami lensa, jangan melepasnya sewenang-wenang. Debu tidak akan mempengaruhi hasil pengukuran.
(2) Kaca meja pengukuran: Permukaan kaca bagian ini paling mudah rusak saat objek pengukuran ditempatkan, jadi perhatian khusus harus diberikan padanya. Jika terkena lemak atau debu, usap dengan kain lembut. Juga, perhatikan penggunaan lensa objektif dan lensa pengamatan. Saat melepas lensa pengamatan dari mikroskop, mudah untuk mendapatkan debu pada aktif fokus mikroskop, jadi meskipun tidak digunakan, pasang lensa pengamatan pada mikroskop.
3. Bagian Listrik:
Mikroskop perkakas harus menggunakan arus tegangan lebih tinggi. Jika kontak tidak baik, mudah untuk menghasilkan panas dan bahaya, jadi harus diperiksa kapan saja. Secara prinsip, host harus di-ground.
4. Barang Habis Pakai dan Aksesori:
Lampu pelita dan sekring daya adalah barang habis pakai, jadi spare part harus disiapkan untuk penggantian. Untuk aksesori, kaca meja pengukuran adalah yang paling penting, dan spare part juga harus disiapkan.
SANS Machining memiliki lebih dari 10 tahun pengalaman di industri pemrosesan, kami tahu kualitas sangat penting, jadi kami memiliki departemen inspeksi independen, yang dapat melakukan inspeksi konsisten pada setiap bagian untuk memastikan produk semua berkualitas tinggi dan presisi tinggi.



