Teknik Terbukti untuk Memaksimalkan Akurasi Werkpeja CNC
Machining accuracy merujuk pada tingkat seberapa sesuai parameter geometris aktual (ukuran, bentuk dan posisi) bagian setelah pemrosesan dengan parameter geometris ideal yang ditentukan dalam drawings. Semakin tinggi tingkat kesesuaian ini, semakin tinggi machining accuracy.
Dalam pemrosesan, karena pengaruh berbagai faktor, sebenarnya tidak memungkinkan untuk memproses setiap parameter geometris bagian untuk sepenuhnya sesuai dengan parameter geometris ideal, dan akan selalu ada beberapa deviasi. Deviasi ini adalah machining error.
Hari ini kami akan memperkenalkan dari tiga aspek berikut:
- Metode Mendapatkan Dimensional Accuracy Bagian
- Metode untuk mendapatkan shape accuracy
- Bagaimana mendapatkan position accuracy
Metode Mendapatkan Dimensional Accuracy Bagian
(1) Trial Cutting Method
Artinya, pertama coba potong bagian kecil dari machined surface, ukur ukuran yang didapat dari trial cut, atur posisi cutting edge alat relatif terhadap workpiece sesuai dengan persyaratan pemrosesan, lalu coba potong lagi, dan kemudian ukur, setelah dua atau tiga trial cut dan pengukuran, ketika mesin telah mencapai ukuran yang diperlukan setelah pemrosesan, seluruh surface yang akan diproses dipotong.
Trial cutting method diulang-ulang hingga dimensional accuracy yang diperlukan tercapai melalui “trial cutting-measurement-adjustment-retry-cutting”. Misalnya, trial boring processing dari box hole system.
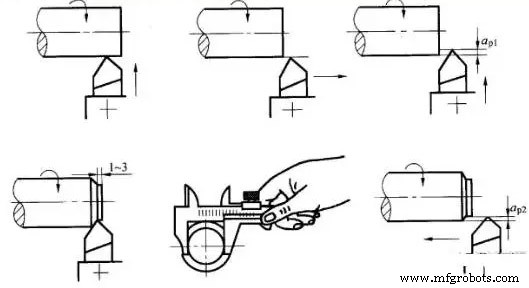
Ketepatan yang dicapai oleh trial cutting method mungkin sangat tinggi, tidak memerlukan perangkat yang rumit, tetapi metode ini memakan waktu (memerlukan banyak penyesuaian, trial cutting, pengukuran, perhitungan), efisiensi rendah, dan tergantung pada tingkat teknis pekerja dan akurasi measuring instruments , kualitas tidak stabil, jadi hanya digunakan untuk single-piece small batch production.
Sebagai jenis trial cutting method – matching, ini berdasarkan processed workpiece, memproses matching workpiece lain, atau metode menggabungkan dua (atau lebih) workpiece untuk pemrosesan. Persyaratan untuk ukuran akhir yang diproses dalam matching process berdasarkan persyaratan matching dengan processed parts.
(2) Adjustment Method
Posisi relatif yang tepat antara machine tools, fixtures, tools dan workpiece disesuaikan terlebih dahulu dengan samples atau standard parts untuk memastikan dimensional accuracy workpiece. Karena ukuran telah diatur dengan tepat sebelumnya, selama pemrosesan, tidak perlu trial cutting, ukuran secara otomatis diperoleh, dan tetap konstan selama pemrosesan batch bagian, ini adalah adjustment method. Misalnya, saat menggunakan milling machine fixture, posisi alat ditentukan oleh tool setting block. Esensi adjustment method adalah menggunakan fixed-range device atau tool setting device pada machine tool atau pre-adjusted tool holder untuk membuat alat mencapai posisi accuracy tertentu relatif terhadap machine tool atau fixture, kemudian memproses batch workpiece.
Mengumpat alat pada machine tool sesuai dengan dial dan kemudian memotong juga merupakan jenis adjustment method. Metode ini perlu menentukan scale pada dial terlebih dahulu sesuai dengan trial cut method. Dalam mass production, tool setting devices seperti fixed-range stops, samples, dan templates sering digunakan untuk menyesuaikan.
Adjustment method memiliki machining accuracy dan stabilitas yang lebih baik daripada trial cutting method, dan memiliki produktivitas yang lebih tinggi. Ini tidak memerlukan operator mesin yang tinggi, tetapi memiliki persyaratan yang tinggi untuk adjustment worker mesin. Ini sering digunakan dalam batch production dan mass production.
(3) Sizing Method
Metode menggunakan ukuran yang sesuai dari alat untuk memastikan ukuran workpiece yang akan diproses disebut sizing method. Ini diproses dengan standard size tool, dan ukuran machined surface ditentukan oleh alat size. Artinya, menggunakan alat dengan dimensional accuracy tertentu (seperti reamer, reaming drill, drill, dll.) untuk memastikan accuracy machined part (seperti hole) workpiece.
Sizing method mudah dioperasikan, memiliki produktivitas tinggi, dan machining accuracy relatif stabil. Ini hampir tidak ada hubungannya dengan tingkat teknis pekerja, dan memiliki produktivitas tinggi. Ini banyak digunakan dalam berbagai jenis produksi. Seperti drilling, reaming, dll.
(4) Active Measurement Method
Dalam proses pemrosesan, mengukur processing size saat memproses, dan membandingkan hasil pengukuran dengan ukuran yang diperlukan oleh desain, atau membuat machine tool terus bekerja, atau menghentikan machine tool, ini adalah active measurement method.
Saat ini, values in active measurement dapat ditampilkan secara digital. Active measurement method menambahkan measurement device ke process system (ie, unity of machine tool, tool, fixture dan workpiece), yang menjadi faktor kelima.
Active measurement method memiliki kualitas yang stabil dan produktivitas tinggi, yang merupakan arah pengembangan.
(5) Automatic Control Method
Metode ini terdiri dari measuring device, feeding device dan control system. Ini adalah automatic processing system yang terdiri dari measuring, feeding device dan control system, dan proses pemrosesan diselesaikan secara otomatis oleh sistem.
Serangkaian tugas seperti dimension measurement, tool compensation adjustment, cutting, dan machine tool parking diselesaikan secara otomatis untuk secara otomatis mencapai dimensional accuracy yang diperlukan. Misalnya, saat memproses pada CNC machine tool, bagian mengontrol urutan pemrosesan dan akurasi pemrosesan melalui berbagai instruksi program.
Metode Untuk Mendapatkan Shape Accuracy
1) Trajectory Method
Metode pemrosesan ini menggunakan trajectory gerakan tool tip untuk membentuk shape machined surface. Ordinary turning, milling, planing dan grinding termasuk tool nose trajectory method. Shape accuracy yang diperoleh dengan metode ini terutama tergantung pada akurasi forming movement.
2) Forming Method
Shape machined surface diperoleh dengan menggunakan geometry forming tool untuk menggantikan beberapa forming movement machine tool. Seperti forming turning, milling, grinding, dll. Shape accuracy yang diperoleh oleh forming method terutama tergantung pada shape cutting edge.
3) Expansion Method
Shape machined surface diperoleh dengan menggunakan envelope surface yang dibentuk oleh generating movement tool dan workpiece, seperti gear hobbing, gear shaping, gear grinding, knurling, dll. Shape accuracy yang diperoleh oleh metode ini terutama tergantung pada shape accuracy blade dan akurasi generating motion.
Bagaimana Mendapatkan Position Accuracy
Dalam pemrosesan, akurasi posisi machined surface relative to other surfaces terutama ditentukan oleh clamping workpiece.
1) Directly Look For The Formal Clip
Metode ini adalah clamping method di mana posisi workpiece secara langsung terletak pada machine tool dengan dial indicator, scribing disc atau visual inspection.
2) Mark The Line To Find The Correct Clamp
Metode ini adalah pertama menggambar center line, symmetry line dan processing line dari setiap surface yang akan diproses pada blank sesuai dengan part drawing, kemudian memasang workpiece pada machine tool, dan menyelaraskan clamping position workpiece pada machine tool sesuai dengan garis yang digambar.
Clamping method ini memiliki produktivitas rendah, akurasi rendah, dan tingkat teknis pekerja yang tinggi. Ini biasanya digunakan untuk memproses bagian yang kompleks dan berat dalam single-piece small batch production, atau ketika dimensional tolerance blank besar dan tidak dapat langsung di-clamp dengan fixture.
3) Clamp With A Jig
Fixture dirancang khusus sesuai dengan persyaratan proses yang akan diproses. Positioning elements pada fixture dapat dengan cepat menempati posisi yang benar workpiece relative to machine tool dan tool, dan clamping dan positioning accuracy workpiece dapat dijamin tanpa alignment. Positioning accuracy tinggi, tetapi perlu merancang dan memproduksi special fixtures, yang banyak digunakan dalam batch dan mass production.



