Menguasai Runout Melingkar dalam GD&T: Definisi, Simbol, dan Teknik Pengukuran
Menurut standar GD&T ASME Y14.5 2009, 14 toleransi geometris dibagi menjadi 5 grup. Runout melingkar termasuk dalam kategori “Runout”, yang digunakan untuk mengontrol bentuk elemen lingkaran permukaan dan hubungan mereka dengan sumbu referensi.
Dalam artikel ini, kita akan memperkenalkan definisi runout melingkar, simbolnya, cara mengukurnya, dan perbedaannya dengan total runout.
Definisi dan Simbol Runout Melingkar
Runout melingkar (sering disebut sebagai “runout”) adalah pengukuran 2D dari profil lingkaran sumbu referensi. Ini memeriksa seberapa baik potongan lingkaran melingkari lingkaran ideal, mirip dengan kekerataan.
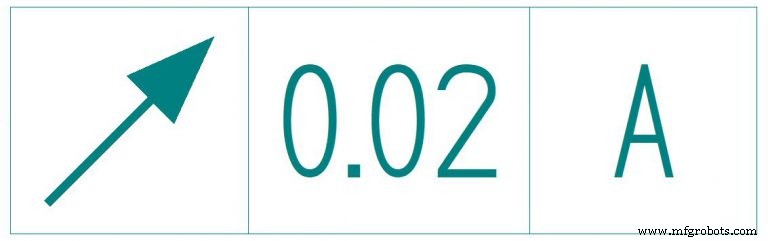
Simbol Runout Melingkar
Simbol runout adalah panah diagonal yang menunjuk ke timur laut (↗). Ini adalah referensi untuk bagaimana kita mengukur runout dari fitur. Kita menggunakan dial gauge atau altimeter untuk mengukur runout jadi simbol sebenarnya mewakili jarum dalam dial gauge.
Zona Toleransi Runout Melingkar
Zona toleransi adalah antara cincin luar dan cincin dalam pada bidang 2D. Lingkaran di tengah mewakili diameter aktual poros.
Dalam GD&T, toleransi runout digunakan untuk mengontrol posisi fitur lingkaran bagian relatif terhadap sumbunya. Runout biasanya diterapkan pada bagian dengan potongan lingkaran yang harus dirangkai bersama, seperti bor, poros tersegmen, atau komponen mesin perkakas. Runout membantu membatasi offset sumbu antara dua bagian untuk memastikan bahwa mereka dapat berputar dan aus secara merata.
Contoh toleransi runout ditunjukkan di bawah.
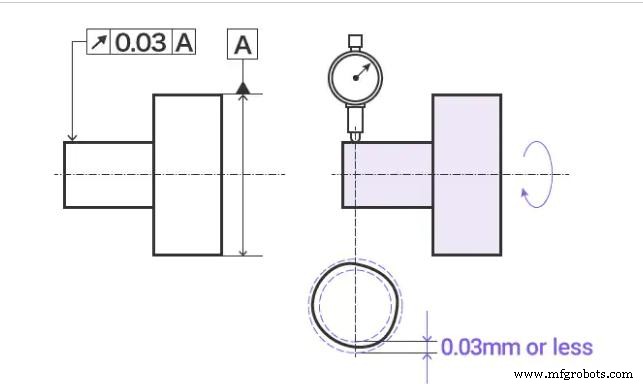
Saat target berputar satu kali pada sumbu referensi, runout radial permukaan silinder (seperti yang ditunjukkan oleh panah) tidak boleh melebihi 0,03 mm pada setiap bidang pengukuran yang tegak lurus terhadap sumbu referensi.
Perbedaan antara Runout Melingkar dan Runout Melingkar:
Proses inspeksi mirip dengan inspeksi lingkaran. Namun, perbedaan antara lingkaran dan runout melingkar adalah tidak ada sumbu referensi untuk lingkaran. Namun, itu diperlukan dalam runout melingkar poros.
Pengukuran Runout Melingkar
Pengukuran runout melingkar adalah proses tipikal operasi silinder. Bagian ditempatkan dalam sekelompok blok V sehingga dapat berputar di sekitar sumbu, dan dapat mengukur gerakan total dial gauge yang mempertahankan ketinggian konstan pada posisi lingkaran dalam rentang toleransi.
Runout diukur menggunakan altimeter atau dial gauge sederhana. Kami memasang bagian dengan menggunakan blok V atau poros sepanjang datum axis. Kemudian, pin dial gauge ditempatkan pada fitur lingkaran dan dial diatur ke nol.
Kami sekarang memutar bagian yang diproses CNC bersama poros dan mencatat pengukuran. Variasi total pada altimeter tidak boleh melebihi batas toleransi dalam kotak kontrol fitur.
Kami dapat mengukur runout untuk permukaan yang paralel, beriringan, atau tegak lurus terhadap sumbu. Dalam semua kasus, kami memegang altimeter tegak lurus terhadap permukaan. Untuk setiap kasus, zona toleransi dua dimensi dibuat di arah pin altimeter. Kemudian, sebanyak mungkin potongan yang diperlukan diuji.
Untuk permukaan yang tegak lurus terhadap datum axis, kami menguji kekerataan daripada kelingkaran saat menggunakan callout ini.
Saat menggunakannya untuk permukaan beriringan, kami harus ingat untuk menyebutkan sudut dasar, sehingga kami dapat mengatur altimeter tepat tegak lurus terhadap permukaan. (sumber dari https://fractory.com/circular-runout-explained)
Total Runout
Dalam GD&T, total runout adalah toleransi kompleks yang mengontrol kekerataan, profil, sudut dan perubahan geometris lainnya dari fitur. Total runout berbeda dari runout karena total runout diterapkan pada seluruh permukaan pada saat yang sama daripada satu elemen lingkaran tunggal.
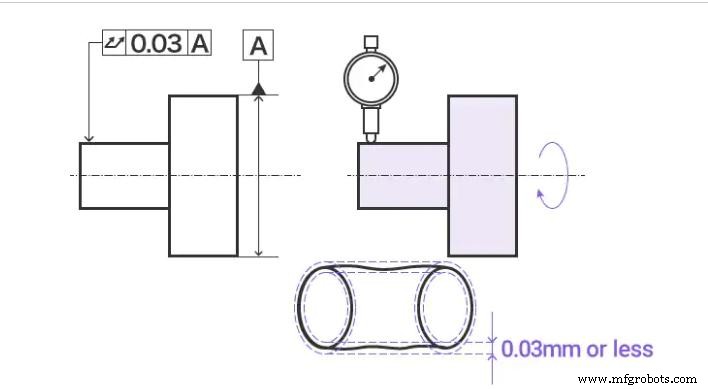
Saat bagian silinder berputar bersama sumbu referensi, total runout permukaan silinder dalam arah radial (seperti yang ditunjukkan oleh panah indikasi) tidak boleh melebihi 0,03 mm pada setiap titik pada permukaan silinder.
Kapan Memilih Total Runout
Runout melingkar dapat secara efektif mengontrol tiga bagian. Jika bagian memiliki salah satu dari tiga fungsi berikut, kita menggunakan kontrol total runout, atau memilih metode yang lebih sesuai.
Logam Bagian dengan Rasio Aspek Tinggi
Bagian dengan profil ini, seperti pipa logam, dapat dengan mudah ditempatkan dan diputar untuk memeriksa profil.
Panjang yang mencukupi sangat penting untuk memastikan bahwa derajat kebebasan (DoF) terbatas untuk inspeksi yang akurat. Ini adalah bagian ideal paling efektif dari detak.
Bagian dengan Diameter Kecil dan Datar Vertikal
Jika panjang bagian pendek dan diameter kecil, tetapi datar vertikal (misalnya, flang) terpasang, runout melingkar dapat membantu kita memeriksa akurasi bagian.
Beberapa Bagian Diameter Kecil yang Dipisahkan Satu sama lain
Contoh bagian seperti itu adalah pengurang konsentris. Dalam bagian seperti itu, ujung bagian memiliki beberapa diameter pendek. Gabungkan dua datum axis dan gunakan sebagai datum utama, daripada menggunakan satu datum sebagai datum utama dan datum lain sebagai datum bantuan.
Runout Melingkar vs Total Runout
Sederhananya, total runout setara dengan ekivalen 3D dari runout melingkar. Runout melingkar membentuk zona toleransi lingkaran di sekitar permukaan lengkung (2D), sementara total runout membentuk area silinder.
Selain menetapkan batas toleransi pada potongan, total runout juga meletakkannya di sepanjang seluruh permukaan silinder untuk mengontrol semua potongan dari fitur yang dipertimbangkan secara bersamaan. Oleh karena ituan, ini mempertimbangkan perubahan aksial dan perubahan potongan.
Total runout dapat membantu kita mengontrol lebih banyak fitur daripada runout melingkar. Ini dapat mengontrol karakteristik permukaan, seperti:
Lingkaran, konsentrisitas, kekerataan, silindrisitas, taper, paralelisme, sudut, tegak lurus, kontur.
Posting Terkait:
GD&T Tegak Lurus
Pengenalan tentang GD&T – Kelingkaran
Panduan Cepat GD&T Parallelism
Pengenalan tentang GD&T – Ketidakrataan
Pengenalan tentang GD&T – Kekerataan



