Teknik Pemesinan CNC Efektif untuk Berbagai Bahan
Karena berbagai logam memiliki berbagai material, metode pemesinan CNC tidak boleh sama persis. Artikel ini memperkenalkan secara singkat berbagai metode pemesinan dan saran untuk berbagai material.
Baja Milling
Machinability baja bervariasi sesuai dengan alloying elements, heat treatment dan manufacturing processes (forging, casting, dll.). Saat memroses low-carbon steel yang lebih lembut, masalah utama adalah terbentuknya built-up edge dan terbentuknya burrs pada workpiece. Untuk menghindari chipping saat memroses baja yang lebih keras, posisi relatif milling cutter dan workpiece akan menjadi lebih penting.
Saran:
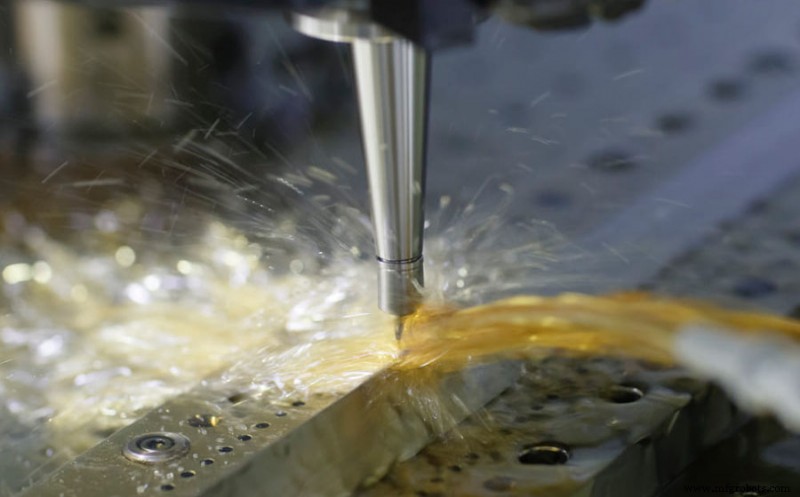
Saat memroses baja bagian, optimalkan posisi milling cutter untuk menghindari thick chips saat alat ditarik kembali. Pastikan untuk mempertimbangkan dry cutting tanpa menggunakan cutting fluid, terutama dalam rough machining process.
Stainless Steel Milling
Stainless steel dapat diklasifikasikan menjadi ferritic/martensitic stainless steel, austenitic stainless steel dan duplex (austenitic/ferritic) stainless steel. Setiap tipe memiliki rekomendasi milling sendiri.
1) Milling Ferritic/Martensitic Stainless Steel
Material classification: P5.x
Machinability ferritic stainless steel mirip dengan low-alloy steel, jadi baja milling recommendations dapat digunakan.
Martensitic stainless steel memiliki higher work hardening performance dan membutuhkan cutting force yang sangat tinggi saat pemotongan. Gunakan correct tool path dan arc cutting method untuk mendapatkan hasil terbaik, dan gunakan higher cutting speed Vc untuk mengatasi work hardening effect. Higher cutting speeds, tougher materials dan enhanced cutting edges dapat memastikan higher safety.
2) Milling Austenitic and Duplex Stainless Steel
Material classification: M1.x, M2.x dan M3.x
Main wear criteria untuk milling austenitic stainless steel dan duplex stainless steel adalah cutting edge chipping akibat hot cracking, groove wear dan built-up edge/bonding. Untuk bagian, burr formation dan surface quality issues adalah masalah utama.
Saran untuk Rough Machining:
Gunakan high cutting speed (Vc=150-250m/min) untuk menghindari built-up edge
Dry cutting tanpa menggunakan cutting fluid untuk meminimalkan hot cracking problems.
Saran untuk Finishing:
1) Untuk meningkatkan surface quality, terkadang perlu menggunakan cutting fluid atau lebih baik oil mist lubrication/minimum lubrication. Ada lebih sedikit hot cracking problems selama finishing, karena heat yang dihasilkan di area pemotongan lebih rendah.
2) Saat menggunakan cermet materials, cukup good surface quality dapat diperoleh tanpa menggunakan cutting fluid.
3) Jika feed fz terlalu rendah, cutting edge mungkin memotong di deformation hardened zone dan menyebabkan wear insert yang lebih serius.
Non-ferrous Metal Material Milling
Non-ferrous metal materials tidak hanya meliputi aluminium alloys, tetapi juga magnesium, copper, dan zinc-based alloys. Machinability bervariasi terutama karena perbedaan silicon content. Hypoeutectic aluminum-silicon alloy adalah jenis yang paling umum, dengan silicon content kurang dari 13%.
Material classification: N1.1-3
Main wear criterion adalah built-up edge/bonding pada cutting edge, yang menyebabkan burr formation dan surface quality problems. Untuk menghindari scratched pada permukaan bagian, good chip formation dan chip removal sangat penting.
Saran:
1) Penggunaan PCD tipped inserts dengan sharp polished cutting edges dapat memastikan good chip breaking ability dan mencegah built-up edge.
2) Pilih positive rake insert geometry dengan sharp cutting edges.
3) Berbeda dengan sebagian besar aplikasi milling lainnya, cutting fluid harus selalu digunakan saat memroses aluminium alloys untuk menghindari material menempel pada cutting edge insert dan meningkatkan surface quality.
Silicon content <8%: Gunakan cutting fluid dengan konsentrasi 5%
Silicon content <8-12%: gunakan cutting fluid dengan konsentrasi 10%
Silicon content> 12%: Gunakan cutting fluid dengan konsentrasi 15%
4) Higher cutting speeds umumnya meningkatkan performa tanpa secara negatif mempengaruhi tool life.
5) Nilai yang disarankan dari hex adalah 0.10-0.20 mm (0.0039-0.0079 inch). Nilai yang terlalu kecil akan menyebabkan burr formation
6) Karena high table feed, gunakan mesin alat dengan "pre-reading" function untuk menghindari dimensional errors.
7) Tool life selalu terbatas oleh burr formation atau surface quality bagian. Blade wear sulit digunakan sebagai tool life criterion.
Hardened Steel Milling
Kelompok ini berisi quenched and tempered steels dengan hardness lebih dari 45-65HRC. Typical parts untuk milling meliputi stamping dies, plastic dies, forging dies, dan die-casting dies. Blade abrasive/flank wear dan workpiece chipping adalah masalah utama.
Saran:
1) Gunakan positive rake insert geometry dengan sharp cutting edges. Ini akan mengurangi cutting force dan menghasilkan cutting action yang lebih halus.
2) Dry cutting, hindari penggunaan cutting fluid.
3) Cycloid milling adalah metode yang sesuai, yang dapat mencapai high table feed dan low cutting force secara bersamaan, sehingga cutting edge dan workpiece dapat dipertahankan pada suhu rendah, yang bermanfaat untuk productivity, tool life dan part tolerances.
4) Dalam face milling, strategi light cutting juga harus diadopsi, yaitu, small depth of cut ae dan ap harus dipertahankan secara bersamaan. Gunakan ultra-dense-tooth milling cutters dan relatively high cutting speeds.



