Teknologi Pengkilapan Cermin: Meningkatkan Hasil Pemesinan menjadi Finisher Mencolok
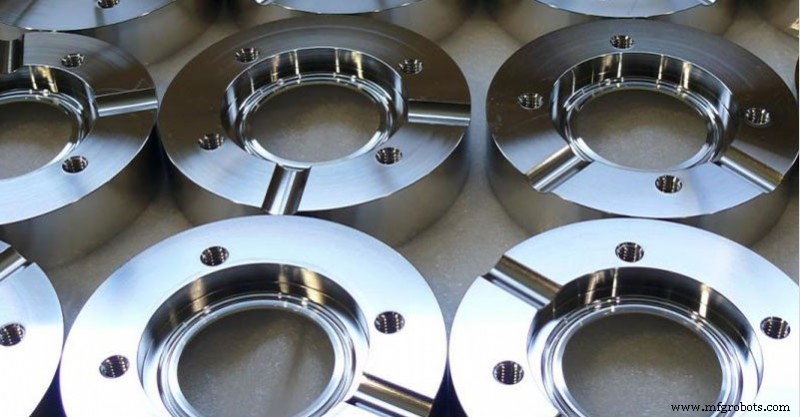
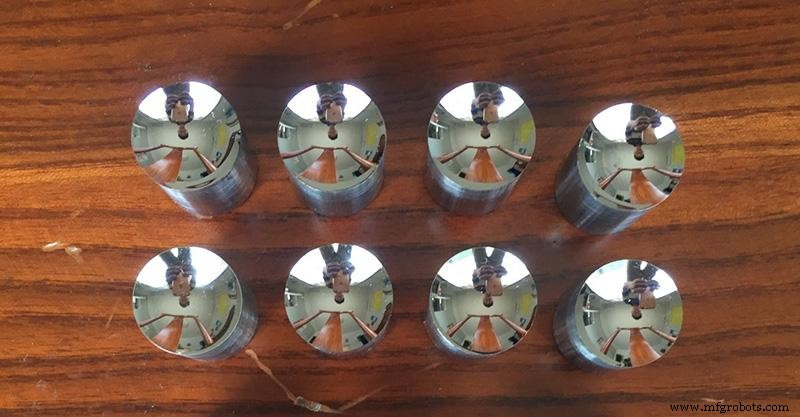
Dengan teknologi pengkilapan yang luar biasa, sebuah bagian SUS304 menjadi cermin yang mencolok dalam beberapa menit.
Pengkilapan bagian presisi biasanya menggunakan whetstone strips, wool wheels, sandpaper, dll., untuk merubah bentuk plastik permukaan material dan menghilangkan penggenjolan pada permukaan workpiece untuk mendapatkan permukaan yang halus. Operasi manual biasanya merupakan metode utama. Metode ultra-finishing polishing dapat digunakan untuk kebutuhan kualitas permukaan tinggi. Ultra-finishing polishing menggunakan alat pengasah khusus, yang ditekan terhadap permukaan yang diproses workpiece dalam polishing fluid yang mengandung abrasives untuk rotasi berkecepatan tinggi. Pengkilapan dapat mencapai surface roughness Ra0.008 μm.
Alat yang Umum Digunakan dan Spesifikasi untuk Pengkilapan
1) Alat yang umum digunakan untuk mold polishing adalah: sandpaper, whetstone, tape felt wheel, abrasive paste, alloy file, diamond sharpening needle, bamboo chip, fiber whetstone, dan circular rotary grinder.
2) Sandpaper: 150#, 180#, 320#, 400#, 600#, 800#, 1000#, 1200#, 1500#
3) Whetstone: 120#, 220#, 400#, 600#
4) Tape felt wheel: cylindrical, conical, square tip
5) Grinding paste: 1# white, 3# yellow, 6# orange, 9# green, 15# blue, 25# brown, 35# red, 60# purple
6) File: square, round, flat, triangle dan bentuk lainnya
7) Diamond grinding needles: umumnya 3/32 handles atau 1/8 handles, dengan round wave shape, cylindrical shape, long straight cylindrical shape, dan long circular cone shape.
8) Bamboo: Berbagai bentuk sesuai operator dan bentuk mold. Fungsinya adalah menekan sandpaper dan menggiling pada workpiece untuk mencapai surface roughness yang diinginkan.
9) Fiber Whetstone: 200# black, 400# blue, 600# white, 800# red
Proses Pengkilapan
(1) Rough Polishing
Permukaan setelah finishing milling, EDM, grinding, dll. dapat dipolir dengan rotating surface polishing machine dengan kecepatan 35000-40000r/min. Kemudian ada manual whetstone grinding, dan strip whetstone ditambahkan dengan kerosene sebagai lubricant atau coolant. Urutan penggunaan adalah:
180#→240#→320#→400#→600#→800#→1000#.
(2) Semi-Precision Polishing
Semi-precision polishing terutama menggunakan sandpaper dan kerosene. Angka sandpaper adalah sebagai berikut:
400#→600#→800#→1000#→1200#→1500#.
Faktanya, #1500 sandpaper hanya digunakan untuk die steel yang cocok untuk hardening (di atas 52HRC), bukan pre-hardened steel, karena ini dapat menyebabkan kerusakan pada permukaan pre-hardened steel parts dan gagal mencapai efek pengkilapan yang diharapkan.
(3) Fine Polishing
Diamond polishing paste terutama digunakan untuk fine polishing. Jika polishing cloth wheel dicampur dengan diamond grinding powder atau grinding paste untuk grinding, urutan grinding yang biasanya adalah:
9μm(1800#)→6μm(3000#)→3μm(8000#)
9μm diamond abrasive paste dan polishing cloth wheel dapat digunakan untuk menghilangkan hair-like wear marks yang ditinggalkan oleh 1 200# dan 150 0# sandpaper. Kemudian gunakan sticky felt dan diamond abrasive paste untuk polishing, urutannya adalah:
1μm(14000#)→1/2μm(60000#)→1/4μm(100000#)
(4) Polished Working Environment
Proses pengkilapan harus dilakukan secara terpisah di dua lokasi kerja, yaitu rough grinding processing location dan fine polishing processing location dipisahkan, dan perhatian harus diberikan untuk membersihkan partikel pasir yang tersisa pada permukaan workpiece dari proses sebelumnya.
Secara umum, setelah menyelesaikan rough polishing dengan whetstone hingga 1200# sandpaper, workpiece perlu dipindahkan ke dust-free room untuk polishing untuk memastikan tidak ada partikel debu di udara yang menempel pada permukaan mold. Proses polishing dengan persyaratan akurasi di atas 1μm (termasuk 1μm) dapat dilakukan di clean polishing room. Untuk polishing yang lebih presisi, itu harus berada di absolutely clean space, karena debu, asap, kerak kulit dan ludah dapat merusak high-precision polished surface.
Setelah proses pengkilapan selesai, permukaan workpiece harus dilindungi dari debu. Ketika proses pengkilapan dihentikan, semua abrasives dan lubricants harus dihapus dengan hati-hati untuk memastikan permukaan workpiece bersih, kemudian lapisi mold anti-rust coating pada permukaan workpiece.
Faktor yang Mempengaruhi Surface Polishing
(1) Surface Condition Of The Workpiece
Selama proses pemrosesan material, lapisan permukaan akan rusak karena panas, internal stress atau faktor lainnya, dan cutting parameters yang tidak tepat akan mempengaruhi efek polishing. Surface after EDM lebih sulit untuk digiling daripada surface after machining atau heat treatment. Oleh karena itu, sebaiknya dilakukan finishing dengan EDM sebelum EDM berakhir, jika tidak permukaan akan membentuk hardened thin layer. Jika EDM fine-tuning rules tidak dipilih dengan benar, kedalaman heat-affected layer dapat mencapai hingga 0.4mm. Hardness dari hardened thin layer lebih tinggi dari substrate dan harus dihapus. Oleh karena itu, sebaiknya tambahkan rough grinding process untuk memberikan fondasi yang baik untuk polishing.
(2) The Steel Quality
Steel berkualitas tinggi adalah prasyarat untuk kualitas polishing yang baik, dan berbagai inclusions dan pores dalam steel akan mempengaruhi efek polishing. Untuk mencapai efek polishing yang baik, workpiece harus ditandai dengan polished surface roughness di awal pemrosesan. Ketika workpiece ditentukan memerlukan mirror polishing, itu harus merupakan steel dengan polishing properties yang baik dan telah heat-treated, jika tidak tidak akan memenuhi harapan. Effect.
(3) Heat Treatment Process
Jika heat treatment tidak tepat, surface hardness steel tidak merata atau karakteristik berbeda, yang akan menyebabkan kesulitan dalam polishing.
(4) Polishing Technology
Karena polishing terutama dilakukan secara manual, keterampilan manusia masih menjadi alasan utama yang mempengaruhi kualitas polishing.
Umumnya diyakini bahwa polishing technology mempengaruhi surface roughness. Faktanya, polishing technology yang baik harus disesuaikan dengan steel berkualitas tinggi dan heat treatment process yang benar untuk mendapatkan efek polishing yang memuaskan. Sebaliknya, jika polishing technology tidak baik, tidak ada efek cermin yang dapat dicapai bahkan jika steel baik.
Cara Mengatasi Masalah Umum dalam Polishing
(1) Excessive Polishing
Masalah terbesar yang dihadapi dalam proses polishing harian adalah "over-polishing", yang berarti semakin lama waktu polishing, semakin buruk kualitas permukaan mold. Ada dua fenomena over-polishing: "orange peel" dan "pitting". Excessive polishing sebagian besar terjadi dalam mechanical polishing.
(2) Alasan "Orange Peel" pada Workpiece
Permukaan yang tidak teratur dan kasar disebut "orange peel". Ada banyak alasan "orange peel". Alasan yang paling umum adalah permukaan manga terlalu panas atau carburized. Polishing pressure terlalu besar dan waktu polishing terlalu lama. Alasan utama "orange peel". Contoh: polishing dengan polishing wheel, panas yang dihasilkan oleh polishing wheel dapat dengan mudah menyebabkan "orange peel". Steel yang lebih keras dapat menahan polishing pressure yang lebih tinggi, dan steel yang relatif lebih lunak rentan terhadap over-polishing. Studi menunjukkan bahwa waktu over-polishing akan bervariasi tergantung pada hardness steel.
(3) Upaya untuk Menghilangkan "Orange Peel" dari Artefak
Ketika kualitas permukaan ditemukan buruk dalam polishing, banyak orang akan meningkatkan polishing pressure dan memperpanjang waktu polishing. Praktik ini sering membuat kualitas permukaan semakin buruk.
Berikut adalah beberapa metode yang dapat digunakan untuk memperbaiki:
1) Buang surface yang cacat, dan grit size sedikit lebih kasar dari sand size sebelumnya, kemudian grinding dilakukan, dan polishing force lebih rendah dari sebelumnya.
2) Lakukan stress relief pada suhu 25 ℃ lebih rendah dari tempering temperature. Gunakan sand number terbaik untuk grinding sebelum polishing hingga hasil yang memuaskan dicapai, dan akhirnya lakukan polishing dengan force yang lebih ringan.
(4) Penyebab "Pitting" pada Permukaan Workpiece
Karena ada beberapa non-metallic impurities dalam steel, yang biasanya hard dan brittle oxides, mereka ditarik keluar dari permukaan steel selama proses polishing untuk membentuk pits atau pitting corrosion. Faktor utama yang menghasilkan "pitting corrosion" adalah sebagai berikut:
1) Polishing pressure terlalu tinggi dan waktu polishing terlalu lama.
2) Keurniaian steel tidak cukup, dan kandungan hard impurities tinggi.
3) Karat pada permukaan mold.
4) Kulit hitam tidak dibuang.
(5) Upaya untuk Menghilangkan Pitting Corrosion dari Workpieces
1) Hati-hati re-grind permukaan. Sand grain size satu level lebih kasar dari grain size yang digunakan sebelumnya. Gunakan soft dan sharp whetstone untuk langkah akhir grinding sebelum melanjutkan ke proses polishing.
2) Ketika ukuran sand particles kurang dari 1 mm, hindari menggunakan softest polishing tool.
3) Gunakan waktu polishing terpendek dan polishing strength terkecil yang mungkin.



