Memastikan Presisi: Akurasi Pemesinan & Praktik Terbaik Bagian Tebal Dinding Tipis
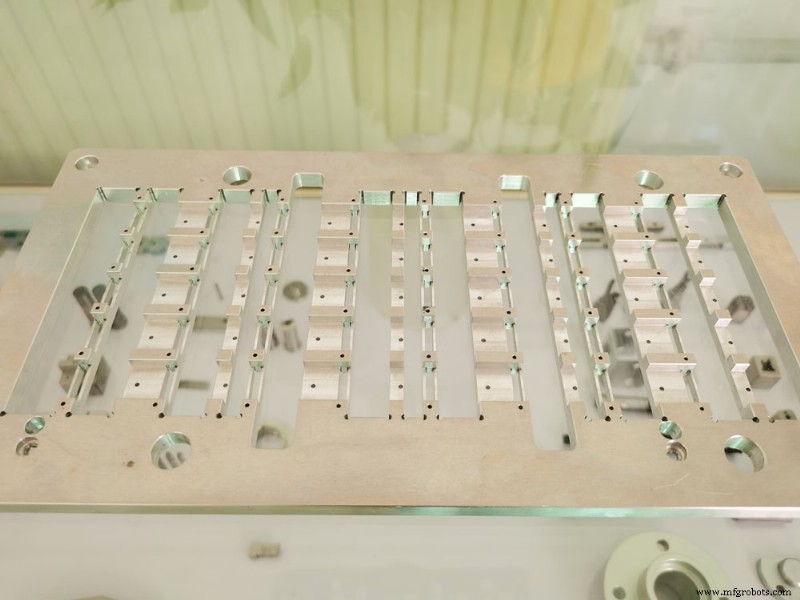
Bagian tebal dinding tipis memiliki karakteristik berat ringan, hemat material, dan struktur padat. Dalam pemrosesan bagian tebal dinding tipis, diperlukan pemahaman tentang akurasi pemesinan dan perhatian terkait. Berikut adalah akurasi pemesinan dan perhatian bagian tebal dinding tipis dari editor pembelajaran, semoga Anda menyukainya.
Faktor yang Mempengaruhi Akurasi Pemesinan Bagian Tebal Dinding Tipis
(1) Mudah Terdeformasi Akibat Gaya
Karena dinding workpiece tipis, mudah mengalami deformasi di bawah tindakan gaya klem, yang mempengaruhi akurasi dimensi dan akurasi bentuk workpiece;
(2) Rentan Terjadi Deformasi Termal
Karena workpiece tipis, panas pemotongan akan menyebabkan deformasi termal workpiece, sehingga sulit mengontrol ukuran workpiece;
(3) Mudah Getar dan Terdeformasi
Di bawah tindakan gaya pemotongan (terutama gaya pemotongan radial), getaran dan deformasi cenderung terjadi, yang mempengaruhi akurasi dimensi, bentuk, akurasi posisi, dan kekasaran permukaan workpiece.
Bagaimana Meningkatkan Akurasi Pemesinan Bagian Tebal Dinding Tipis
Untuk meningkatkan tingkat kelayakan produk, kami mempertimbangkan secara menyeluruh klem workpiece, parameter geometris alat, pemrograman, dan aspek-aspek lainnya. Praktik telah membuktikan bahwa akurasi bagian meningkat secara efektif dan kualitas produk terjamin.
1. Gunakan Kekakuan Keseluruhan Bagian untuk Memproses Bagian Dinding Tipis
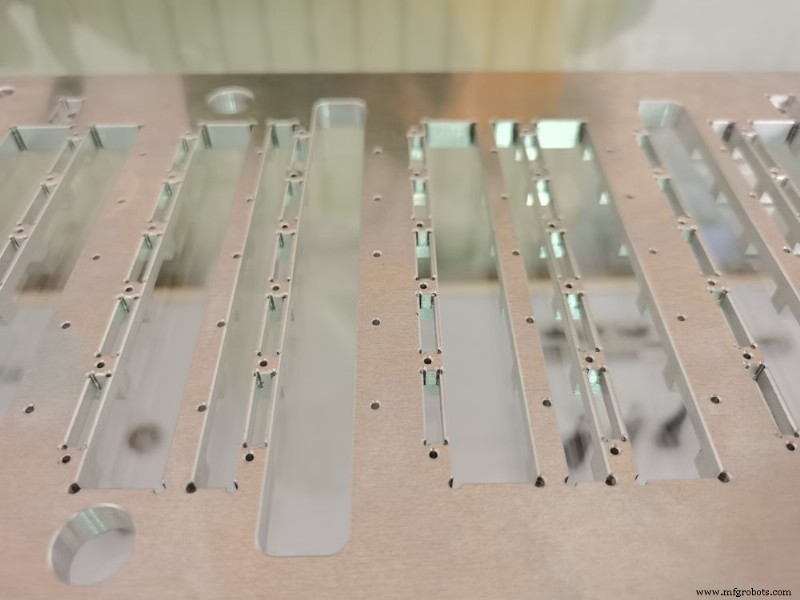
Seiring berkurangnya ketebalan dinding bagian, kekakuannya berkurang dan deformasi pemrosesan meningkat. Oleh karena itu, dalam proses pemotongan, gunakan bagian yang belum diproses sebanyak mungkin sebagai dukungan bagian pemotongan, sehingga proses pemotongan berada dalam keadaan kekakuan yang lebih baik. Misalnya: bagian rongga dengan jaring di dalam rongga. Selama pemrosesan, gerinda dimulai dari tengah kosongan dalam pola spiral untuk mengurangi tekanan komponen gaya vertikal pada jaring, memesin ke ukuran dalam arah kedalaman, lalu dari tengah ke semua arah ke dinding samping. Ketika kedalaman rongga dalam besar, diproses dalam beberapa lapisan sesuai metode di atas. Metode ini dapat secara efektif mengurangi deformasi pemotongan dan pengaruhnya, serta mengurangi getaran pemotongan yang mungkin terjadi akibat penurunan kekakuan.
2. Terapkan Dukungan Bantuan
Untuk pemrosesan bagian rongga dinding tipis, masalah kunci adalah menyelesaikan deformasi yang disebabkan oleh gaya klem. Untuk itu, ban (ban karet atau ban dura) dapat ditambahkan di dalam rongga untuk meningkatkan kekakuan bagian dan menekan deformasi bagian; atau gunakan metode pengisian lilin parafin, alloy titik leleh rendah, dan metode proses lainnya untuk memperkuat dukungan. Capai tujuan mengurangi deformasi dan meningkatkan akurasi.
3. Desain Tulang Penguat Proses untuk Meningkatkan Kekakuan.
Untuk bagian dinding tipis, menambahkan tulang proses untuk meningkatkan kekakuan adalah salah satu metode yang umum digunakan dalam desain proses.
4. Pemesinan Lapisan Simetris, Agar Tegangan Dirilis Secara Merata
Tegangan residual awal kosongan dirilis secara simetris, yang dapat secara efektif mengurangi deformasi pemesinan bagian. Untuk bagian plat yang perlu diproses di kedua sisi ketebalan, diterapkan prinsip penghapusan yang sama pada sisi atas dan bawah, dan pemrosesan dilakukan secara bergantian, yaitu menghapus margin δ pada permukaan atas.
Balikkan dan hapus margin δ di sisi lain. Prinsip margin yang berturut-turut menurun diterapkan selama pemrosesan. Semakin banyak jumlah putaran, semakin menyeluruh tegangan dirilis dan semakin kecil deformasi workpiece setelah pemrosesan.
5. Optimasi Metode Pemotongan Alat
Metode pemotongan alat memiliki pengaruh langsung pada deformasi pemrosesan bagian. Misalnya, metode feed vertikal memiliki tekanan ke bawah pada jaring, yang akan menyebabkan jaring membengkok dan terdeformasi; sementara metode feed horizontal memiliki efek tekanan pada dinding samping, yang akan menyebabkan kerugian jika kekakuan alat tidak mencukupi.
Alat, sehingga mempengaruhi akurasi pemesinan.
6. Menggunakan Pemesinan Kecepatan Tinggi CNC
Dengan popularisasi dan aplikasi mesin CNC, banyak langkah untuk mengontrol deformasi bagian dinding tipis dapat dikuatkan dengan program untuk menghindari perbedaan kualitas akibat operator yang berbeda. Untuk bagian dinding tipis dengan presisi lebih tinggi, pemesinan kecepatan tinggi CNC dapat digunakan untuk mengontrol deformasi. Pemesinan kecepatan tinggi menerapkan metode "kedalaman potong kecil, pemotongan cepat", sehingga ketika alat berputar dengan kecepatan tinggi, workpiece akan melunak saat kontak dengan workpiece, dan irisan akan menjadi seperti irisan, gaya pemotongan akan turun drastis, dan pemesinan menjadi sangat ringan dan cepat; pada saat yang sama, panas pemotongan dengan cepat diangkut dalam pertama kalinya, sehingga permukaan workpiece pada dasarnya tetap pada suhu ruangan, sehingga menghilangkan deformasi bagian yang disebabkan oleh pemrosesan.
7. Perlakuan Panas untuk Menghilangkan Tegangan
Bagian dinding tipis mudah terdeformasi akibat pelepasan tegangan selama proses pemesinan. Proses sering dipisahkan antara roughing dan finishing, dan perlakuan pengurangan tegangan dilakukan setelah roughing, yaitu pemesinan kasar-perlakuan panas pengurangan tegangan-finishing Proses. Untuk bagian presisi tinggi yang terdeformasi parah, semi-finishing harus diatur dan pengurangan tegangan harus dilakukan banyak kali. Selain itu, langkah-langkah seperti getaran untuk menghilangkan tegangan dan perlakuan kriogenik untuk mengurangi tegangan memiliki efek yang baik, tetapi cakupan aplikasinya perlu dipromosikan lebih lanjut.
8. Pilih Metode Posisi dan Klem Workpiece yang Tepat
Untuk mengontrol deformasi pemrosesan, selain optimasi metode proses, juga diperlukan memilih metode klem workpiece yang tepat untuk mengurangi pengaruh gaya klem pada deformasi.



