Mencegah Deformasi Bagian CNC Aluminium: Strategi Teruji
Aluminium alloy sekarang digunakan di banyak bidang dan merupakan bahan baku penting dalam industri pemesinan CNC. Namun, dibandingkan logam lain, ia memiliki kekerasan rendah dan nilai ekspansi termal yang besar, yang membuat pemrosesan bagian presisi aluminium alloy rentan terhadap deformasi produk. Ada banyak alasan deformasi bagian presisi aluminium alloy, yang terkait dengan bahan, kondisi produksi, bentuk bagian dan performa cairan pemotongan. Oleh karena itu, untuk mengurangi deformasi pemrosesan, produsen aluminium alloy precision parts machining dapat mengambil berbagai langkah dan meningkatkan proses untuk mencapai tujuan mengurangi deformasi. Berikut adalah beberapa metode yang dapat mengurangi deformasi bagian aluminium alloy dalam pemesinan CNC. 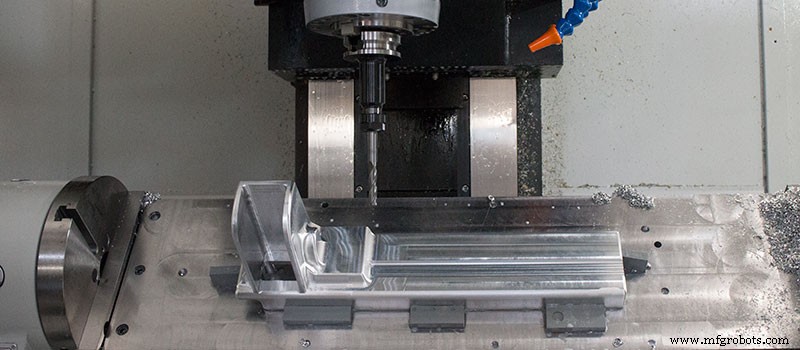
Kurangi Stres Internal Pada Kasar Aluminium
Stres internal pada kasar dapat sebagian dihilangkan oleh aging alami atau buatan dan treatment getaran. Pretreatment juga merupakan proses yang efektif. Untuk kasar aluminium bagian yang lebih besar, deformasi setelah pemesinan juga besar. Jika bahan aluminium berlebih dipotong dari bagian kasar, toleransi yang presisi dapat diperoleh dan deformasi dapat ditingkatkan. Setelah diam untuk beberapa waktu, sebagian tekanan internal juga akan dilepaskan.
Tingkatkan Kemampuan Pemotongan Alat Potong
Material dan parameter geometris alat potong memiliki pengaruh penting terhadap gaya pemotongan dan panas. Pemilihan alat potong yang benar sangat penting untuk mengurangi deformasi pemesinan bagian.
Parameter geometris yang mempengaruhi performa alat:
Sudut Depan:
Sudut depan harus dikonfigurasi dengan benar untuk mempertahankan kekuatan blade, jika tidak tepi tajam akan aus. Di bawah kondisi mempertahankan kekuatan tepi, sudut rake harus cukup besar. Pada satu sisi, ia dapat menggerinda tepi tajam. Pada sisi lain, ia dapat mengurangi deformasi pemotongan, membuat chip terbuang dengan lancar, dan kemudian mengurangi gaya pemotongan dan suhu pemotongan. Kami tidak merekomendasikan menggunakan alat negative rake angle.
Sudut Belakang:
Ukuran sudut belakang secara langsung mempengaruhi aus sisi dan kualitas pemrosesan. Ketebalan pemotongan adalah parameter penting yang harus dipertimbangkan saat mengonfigurasi sudut belakang. Dalam rough milling, karena feed rate yang besar, beban pemotongan yang berat dan output panas yang tinggi, alat diperlukan memiliki kondisi pembuang panas yang baik, jadi pilih relief angle yang lebih kecil. Dalam fine milling, tepi tajam diperlukan untuk mengurangi gesekan antara sisi dan permukaan yang diproses dan mengurangi deformasi elastis. Oleh karena itu, pilih relief angle yang lebih besar.
Sudut Helix:
Untuk membuat milling lancar dan mengurangi gaya milling, sudut helix harus sebesar mungkin.
Sudut Masuk:
Pengurangan yang tepat sudut masuk dapat meningkatkan kondisi pembuang panas dan mengurangi suhu rata area pemrosesan.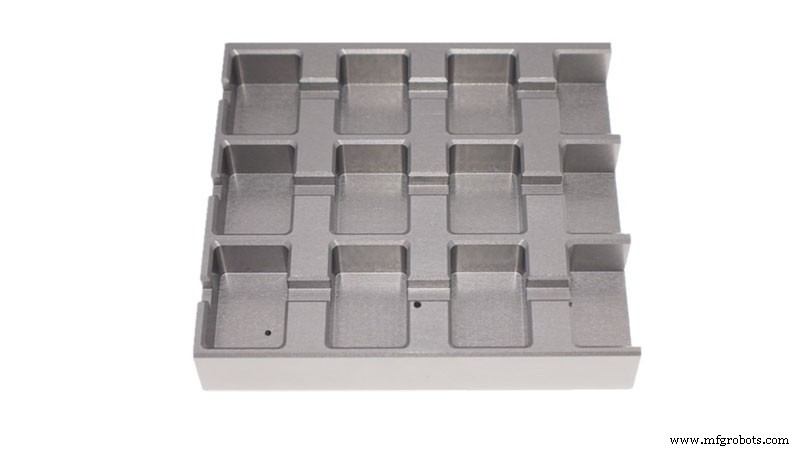
Tingkatkan Struktur Alat Potong
Kurangi Jumlah Gigi Cutter dan Tingkatkan Ruang Chip.
Karena plastisitas material aluminium yang besar dan deformasi pemotongan yang besar selama pemrosesan, diperlukan ruang chip yang lebih besar. Oleh karena itu, radius dasar chip flute harus lebih besar, dan jumlah gigi milling cutter harus lebih kecil.
Radius dasar tank harus lebih besar, dan jumlah gigi milling cutter harus dikurangi. Misalnya, dua gigi pemotong digunakan dalam milling cutter 20 mm atau lebih kecil, dan tiga gigi pemotong digunakan dalam milling cutter 30 hingga 60 mm untuk menghindari deformasi bagian aluminium alloy dinding tipis karena chip tersumbat.
Precision Grinding Cutter Teeth
Kekerasan permukaan pemotongan kurang dari Ra = 0.4um. Sebelum menggunakan alat pemotongan baru, gosok lembut permukaan depan dan belakang gigi pemotongan dengan fine pitch untuk menghilangkan burr dan tanda serusi halus yang tersisa saat menggerinda gigi pemotongan. Dengan cara ini, tidak hanya panas pemotongan dapat dikurangi, tetapi deformasi pemotongan juga relatif kecil.
Kontrol Ketat Standar Aus Alat.
Setelah alat aus, kekasaran permukaan werkstuk meningkat, suhu pemotongan meningkat, dan deformasi werkstuk meningkat. Oleh karena itu, selain memilih material alat dengan resistensi aus yang baik, standar aus alat tidak boleh lebih besar dari 0.2mm, jika tidak mudah menghasilkan chip edges. Saat memotong dengan CNC milling atau CNC turning, suhu werkstuk yang diproses tidak boleh melebihi 100°C untuk mencegah deformasi.
Tingkatkan Metode Pengakuan Werkstuk.
Untuk werkstuk aluminium dinding tipis dengan kekakuan rendah, metode pengakuan berikut dapat digunakan untuk mengurangi deformasi:
Untuk bagian bushing thin-wall CNC machining, jika three-jaw self-centering chuck atau spring chuck digunakan untuk mengakui dari arah radial, setelah dilepas setelah pemrosesan, werkstuk pasti akan deformasi. Pada saat ini, metode menekan axial end face dengan kekakuan baik harus digunakan. Menurut posisi inner hole bagian, threaded mandrel dibuat untuk locate inner hole bagian. Masukkan ke inner hole bagian. Cover plate digunakan untuk menekan end face, dan nut digunakan untuk mengencangkan ke belakang. Saat memproses outer circle, clamping deformation dapat dihindari dan akurasi pemesinan yang memuaskan dapat diperoleh.
Selain itu, metode pengisian juga dapat digunakan. Untuk meningkatkan kekakuan proses thin-walled workpieces, media dapat diisi dalam workpiece untuk mengurangi deformasi workpiece selama clamping dan pemotongan. Misalnya, tuangkan urea melt yang mengandung 3% hingga 6% potassium nitrate ke dalam workpiece. Setelah pemrosesan, rendam workpiece dalam air atau alkohol, dan kemudian larutkan filler dan tuang keluar.
Susun dengan Bijak Proses Produksi
Dalam high-speed cutting, karena machining allowance yang besar dan intermittent cutting, getaran sering terjadi selama milling, yang mempengaruhi akurasi pemesinan dan kekasaran permukaan. Oleh karena itu, CNC high-speed cutting technology umumnya dapat dibagi menjadi rough machining, semi-finishing, corner cleaning dan finishing. Untuk bagian yang memerlukan presisi tinggi, terkadang perlu melakukan second semi-finishing terlebih dahulu, dan kemudian finishing. Setelah rough machining, bagian dapat ditunggu secara alami untuk menghilangkan stres internal dan mengurangi deformasi.
Sisa margin setelah rough machining harus lebih besar dari deformasi, biasanya 1-2 mm. Saat finishing, permukaan bagian harus seragam. Umumnya, 0.2-0.5mm adalah cara terbaik untuk menjaga alat dalam keadaan stabil selama proses finishing, yang dapat secara besar-besaran mengurangi deformasi pemotongan, mendapatkan kualitas pemrosesan permukaan yang baik dan memastikan akurasi produk.
Selain alasan di atas, metode operasi juga sangat penting dalam operasi aktual, dan metode operasi yang benar juga dapat secara besar-besaran mengurangi bending bagian aluminium alloy.
Pemesinan Simetris
Untuk bagian aluminium dengan machining allowance yang besar, konsentrasi panas berlebihan harus dihindari untuk menghasilkan pembuang panas yang lebih baik dan mengurangi deformasi termal. Pemesinan simetris dapat mencegah penumpukan panas yang berlebihan di sekitar bagian selama pemesinan. Oleh karena itu, mengurangi kemungkinan deformasi termal.
Pilih Parameter Pemotongan yang Tepat
Memilih parameter pemotongan yang sesuai akan mengurangi panas dan gaya pemotongan. Parameter pemotongan yang lebih tinggi dari nilai normal akan menyebabkan gaya pemotongan berlebihan selama aluminium CNC machining. Karena banyak panas yang dihasilkan, mudah menyebabkan deformasi bagian. Selanjutnya, karena umur alat mengurangi kekakuan spindle, daya tahan umur berkurang.
Di antara semua faktor parameter pemotongan, pengaruh terbesar terhadap gaya pemotongan adalah jumlah back cutting depth. Namun, meskipun mengurangi jumlah alat pemotong membantu memastikan bagian tidak deformasi, ini juga mengurangi efisiensi pemrosesan. High-speed milling CNC machining dapat memecahkan masalah ini. Dengan mengurangi depth of aftercutting, meningkatkan feed rate dan meningkatkan machine speed, pemesinan dapat mengurangi gaya pemotongan dan memastikan efisiensi pemesinan.
Pemesinan dengan Teknik Bertingkat
Ketika ada beberapa cavities pada bagian aluminium alloy, karena gaya yang tidak merata, metode pemrosesan berurutan satu cavity dan satu cavity tidak cocok untuk pemrosesan, yang akan mudah menyebabkan gaya tidak merata dan deformasi bagian. Milling dilakukan dengan berbagai metode pemrosesan bertingkat, setiap lapisan diproses untuk semua cavities pada saat yang sama, kemudian lapisan berikutnya diproses untuk membuat bagian diberi gaya merata dan mengurangi deformasi. Dibandingkan memproses bagian sekaligus, opsi ini memiliki risiko deformasi bagian yang lebih rendah. Situasi sebelumnya adalah gaya yang diterapkan selama aluminium CNC machining lebih merata.
Bor dan Frais
Memproses bagian dengan cavities memiliki masalahnya sendiri. Jika milling cutter langsung diterapkan pada bagian, pemotongan tidak akan lancar karena ruang chip milling cutter tidak mencukupi. Ini mengakibatkan penumpukan banyak panas pemotongan, ekspansi dan deformasi bagian, dan bahkan potensi fracture bagian atau alat.
Cara terbaik untuk menyelesaikan masalah ini adalah dengan bor kemudian fres. Ini melibatkan pertama-tama membuat lubang dengan alat yang tidak lebih kecil dari milling cutter, dan kemudian menempatkan milling cutter di dalam lubang untuk memulai milling.
Perhatikan Urutan Gerak Alat Potong.
Reverse milling menekankan peningkatan efisiensi pemesinan dan kecepatan pemotongan per satuan waktu. Biasanya reverse milling dapat digunakan. Dengan kata lain, bahan berlebih di permukaan blank dihilangkan dengan kecepatan tercepat dan waktu tercepat, dan kontur geometri yang diperlukan untuk finishing terbentuk secara dasar. Precision machining menekankan presisi tinggi dan kualitas tinggi, dan disarankan menggunakan front milling. Karena ketebalan pemotongan gigi pemotongan secara bertahap menurun dari nilai maksimum ke nol, tingkat pengakuan werkstuk sangat berkurang, dan tingkat deformasi bagian juga berkurang.
(All About Aluminum Machining Parts)



