Mengoptimalkan Pembuatan Bagian Dinding Tipis: Teknik & Tantangan
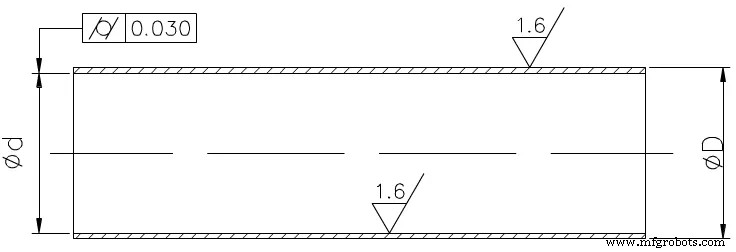
Dalam proses pemotongan, dinding tipis mudah bereformasi oleh cutting force, sehingga muncul oval atau “waist shape” dengan tengah kecil dan ujung besar. Selain itu, thin-walled bushings rentan terhadap thermal deformation karena poor heat dissipation selama pemrosesan, dan sulit untuk memastikan kualitas pemrosesan bagian. Bagian yang ditunjukkan pada gambar di bawah ini tidak hanya sulit dipasang dan di-klem, tetapi juga sulit untuk memproses bagian yang diproses. Perlu merancang special thin-walled casing dan shaft guard.
Process Analysis
Menurut persyaratan teknis yang diberikan dalam drawing, workpiece diproses oleh seamless steel pipe. Surface roughness lubang dalam dan dinding luar adalah Ra1.6μm, yang dapat dicapai oleh turning, tapi cylindricity lubang dalam adalah 0.03mm, yang diperlukan untuk thin-walled parts lebih tinggi. Dalam mass production, process route kurang lebih: blanking-heat treatment-car end face-car outer circle-car inner hole-quality inspection.
“Inner hole machining” proses adalah kunci untuk kontrol kualitas. Sulit bagi kita untuk memotong lubang dalam tanpa outer circle dan thin-walled casing untuk menjamin 0.03mm cylinder.
The Key Technology Of Turning Hole
Key technology dari turning hole adalah untuk menyelesaikan masalah rigidity dan chip removal dari inner hole turning tool. Untuk meningkatkan rigidity inner hole turning tool, ambil langkah berikut:
(1) Coba tingkatkan cross-sectional area tool holder, biasanya tip inner hole turning tool terletak di atas tool holder, sehingga cross-sectional area tool holder kurang, kurang dari 1/4 dari cross-sectional area hole, seperti yang ditunjukkan pada gambar kiri di bawah ini. Jika tip inner hole turning tool terletak di center line tool holder, cross-sectional area tool holder di dalam hole dapat ditingkatkan secara besar, seperti yang ditunjukkan pada gambar kanan di bawah ini.
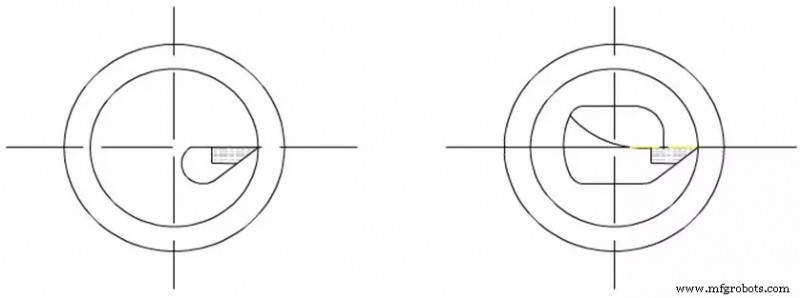
(2) Extended length tool holder harus panjang 5-8mm sebagai panjang workpiece yang diproses, sehingga meningkatkan rigidity turning tool holder dan mengurangi getaran selama proses pemotongan.
Solve The Problem Of Chip Removal
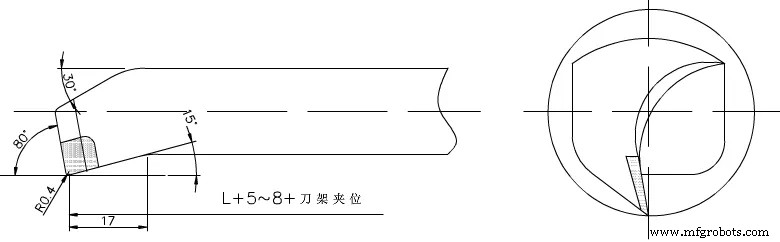
Fokus utama mengontrol cutting outflow direction. Rough turning tool memerlukan chip flow ke surface yang akan diproses (front chip removal). Untuk alasan ini, gunakan inner hole turning tool dengan positive edge inclination, seperti yang ditunjukkan pada gambar di bawah ini.
Saat finishing turning, diperlukan chip flow ke center untuk tilt chip forward (hole center chip removal), jadi saat sharpening tool, perhatikan grinding direction cutting edge, dan chip removal method tilt arc toward front, seperti yang ditunjukkan pada gambar di bawah ini untuk fine turning knife alloy menggunakan YA6, current M type, yang memiliki better flexural strength, wear resistance, impact toughness, dan resistance to steel dan temperature.
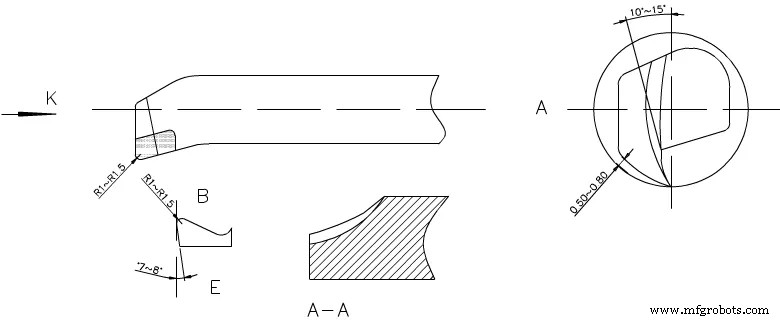
Saat sharpening, rake angle di-rounding menjadi arc-shaped angle 10-15°, dan back angle 0.5-0.8mm dari wall sesuai dengan machining arc (bottom line tool in radian), dan cutting edge angle c adalah §0.5-1. Wiper di point B chip edge adalah R1-1.5, auxiliary relief angle di-grind menjadi 7-8°, dan point AA E inner edge di-grind menjadi circle untuk remove chips.
Machining Methods
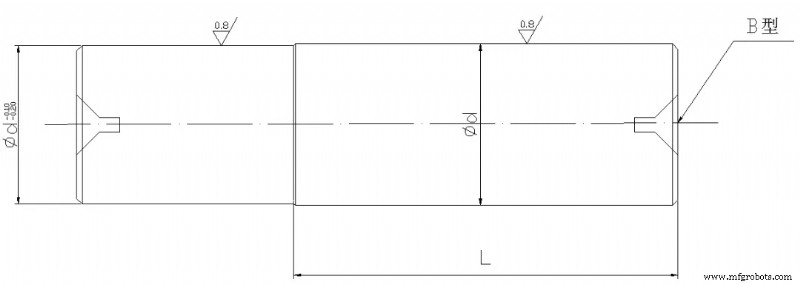
(1) Sebelum pemrosesan, shaft guard harus dibuat. Tujuan utama shaft guard adalah untuk menutup inner hole thin-walled sleeve mobil dengan ukuran asli, dan fix dengan front dan rear centers untuk memproses outer circle tanpa deformasi, dan memelihara kualitas dan akurasi outer circle. Oleh karena it, pemrosesan shaft guard adalah key link dalam proses pemrosesan thin-walled casing.
45﹟Carbon structure round steel digunakan untuk memproses shaft protection blank; car end face, two B-shaped center holes dibuka, outer circle rough, dan margin 1mm. Setelah heat treatment, tempering dan shaping, lalu fine turning, meninggalkan margin 0.2mm untuk grinding. Re-heat surface broken fire ke hardness HRC50, lalu grind dengan cylindrical grinder seperti yang ditunjukkan pada gambar di bawah ini. Accuracy memenuhi persyaratan dan akan digunakan setelah selesai.
(2) Untuk menyelesaikan pemrosesan workpiece dalam satu kali, blank mempertahankan clamping position dan cutting margin.
(3) Pertama, heat-treat blanks, quenching dan tempering, hardness HRC28-30 (hardness processing range).
(4) Turning tool menggunakan C620. Pertama, masukkan front center ke spindle cone dan fix. Untuk mencegah deformasi workpiece saat clamping thin-walled sleeve, tambahkan open-loop thick sleeve, seperti yang ditunjukkan pada gambar di bawah ini.
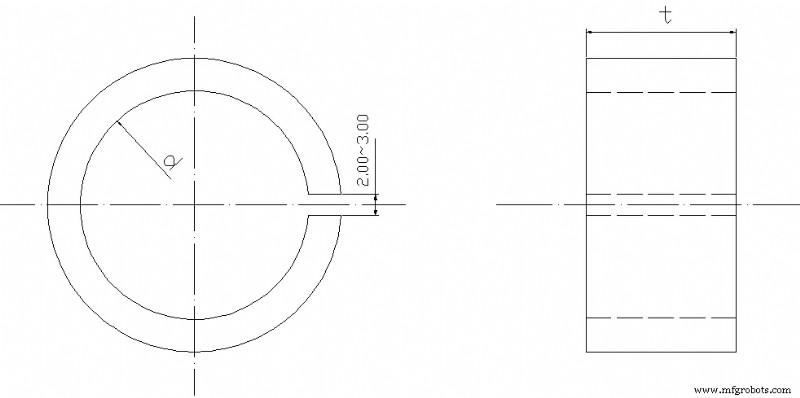
Untuk mempertahankan mass production, outer end thin-walled casing diproses ke uniform size d, ruler t adalah axial clamping position, dan thin-walled casing di-compress untuk meningkatkan kualitas inner hole mobil dan mempertahankan size. Considering cutting heat generated, expansion size workpiece sulit untuk di-grasp. Perlu menurunkan sufficient cutting fluid untuk mengurangi thermal deformation workpiece.
(5) Clamp workpiece firmly dengan automatic centering three-jaw chuck, turn end face, dan rough turn inner circle.
Leave margin 0.1-0.2mm untuk fine turning, dan replace dengan fine turning tool untuk memproses cutting margin sampai shaft guard memenuhi persyaratan excessive fit dan roughness. Remove inner hole turning tool, insert shaft guard ke front center, gunakan tailstock center untuk clamp sesuai dengan length requirements, change outer turning tool untuk rough outer circle, lalu finish turn ke drawing requirements. Setelah passing inspection, gunakan cutting knife untuk cut length sesuai dengan required size. Untuk membuat cut lancar saat workpiece disconnect, cutting edge harus di-sharpen untuk membuat end face workpiece smooth; small part shaft guard harus di-grind untuk mengurangi gap left by cutting, dan shaft guard untuk mengurangi deformation workpiece, mencegah vibration, dan saat cutting alasan falling dan bruising.
Kesimpulan
Metode di atas untuk memproses thin-walled casing menyelesaikan masalah deformasi atau menyebabkan dimensional dan shape errors yang gagal memenuhi persyaratan. Practice telah membuktikan bahwa processing efficiency tinggi, mudah dioperasikan, dan cocok untuk memproses long thin-walled parts, dan size mudah di-grasp. One-time completion, mass production juga lebih praktis.



