Memahami Bagian-bagian Las: Panduan Jelas dengan Diagram
Saat kita memeriksa pengelasan secara detail, penting untuk mengetahui nama bagian-bagian las. Untuk memahami bagian-bagian las gunakan gambar di atas beserta definisi.
Fillet Weld
Fillet welding merujuk pada sambungan dua potong logam ketika mereka tegak lurus atau dalam sudut (60o hingga 120o). Las ini biasanya disebut sebagai T-joint, yaitu dua potong logam yang tegak lurus satu sama lain, atau lap joint, yaitu dua potong logam yang tumpang tindih dan dielas di tepinya.
Las berbentuk segitiga dan dapat memiliki permukaan cekung, datar, atau konveks tergantung pada teknik pengelas. Pengelas menggunakan fillet weld saat menggabungkan flange ke pipa dan saat memelas cross-section dan saat baut tidak cukup kuat dan mudah aus.
Groove Weld
Groove weld juga dikenal sebagai butt weld ketika dua potong logam disusun bersama tanpa tumpang tindih dan kemudian dielas di sepanjang sambungan, berbeda dengan lap weld di mana satu potong logam ditempatkan di atas yang lain, atau plug welding, di mana satu potong logam dimasukkan ke dalam yang lain.
Penting bahwa dengan butt joint, permukaan workpiece yang akan digabungkan berada pada bidang yang sama dan logam las tetap dalam bidang permukaan.
Bagian-bagian Las Dijelaskan
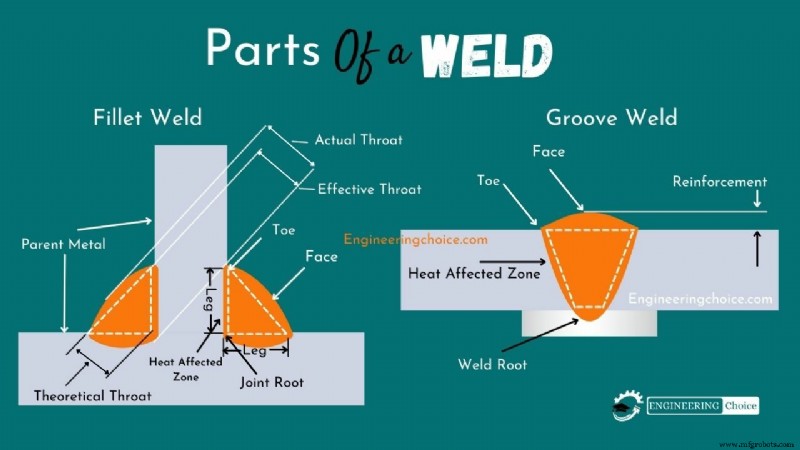
Weld Toe: Ini adalah las Anda yang menyatukan potong logam yang Anda las (wajah las dan logam).
Weld Face: Ini adalah las yang Anda buat di sisi potong logam yang Anda las menggunakan proses gas welding atau arc welding.
Weld Root: Seperti yang Anda lihat pada diagram las di atas, akar las adalah di mana bagian bawah atau bawah las menyeberangi permukaan logam dasar.
Weld Leg: Panjang ‘kaki’ fillet weld adalah dari ‘toe’ fillet weld ke akar sambungan. Setiap fillet weld memiliki 2 kaki.
Fusion Zone: Zona fusasi adalah secara ketat bagian bahan yang telah mengalami peleleh. Bahan yang diubah karena panas pengelasan, tetapi tidak sepenuhnya meleleh (zona terpengaruh panas), tidak dianggap sebagai zona fusasi. Di sinilah Anda ingin logam tambahan Anda menembus dan terfuse.
Weld Reinforcement: Seperti yang Anda lihat pada diagram di atas, ini adalah logam las tambahan yang melebihi jumlah logam yang Anda butuhkan untuk ukuran las.
Fillet Weld Throat: Saat berbicara tentang tenggorokan las, Anda perlu mempertimbangkan dua poin: 1) tenggorokan las teoretis 2) tenggorokan las aktual.
- Actual throat: Jarak terpendek antara akar las dan wajah fillet weld.
- Theoretical throat: Dalam cross-section fillet weld, jarak dari awal akar sambungan tegak lurus terhadap hipotenusa segitiga siku-siku terbesar yang dapat ditulis. Dimensi ini didasarkan pada asumsi bahwa bukaan akar sama dengan nol.
Berapa Ukuran Las?
- Equal Leg Length Fillet Welds. Ukuran equal leg fillet weld adalah panjang kaki segitiga siku-siku sama kaki terbesar yang dapat ditulis. Tenggorokan teoretis = 0,7 × ukuran las.
- Unequal Leg Length Fillet Welds. Ukuran unequal leg fillet weld adalah panjang kaki yang lebih pendek dari segitiga siku-siku terbesar yang dapat ditulis dalam cross-section fillet weld.
Multi-pass Welds: Zona Terpengaruh Panas di Bagian-bagian Las.
Bagian-bagian las termasuk yang disebut multi-pass weld. Dengan kata lain, Anda akan menemukan situasi di mana Anda perlu menempatkan lebih dari satu benang las untuk membentuk sambungan atau las…
Zona terpengaruh panas ketika butt weld dibuat menggunakan lebih dari satu ‘pass’ (atau ketika Anda membuat lebih dari satu lapisan).
Area yang terpengaruh dalam lapisan las pertama (pass pertama)? Itu disebut zona panas primer. Dan zona panas sekunder melintasi zona panas primer (atau tumpang tindih dengan zona panas primer) dan terpengaruh oleh lapisan atau pass kedua.
Panas yang disebabkan oleh zona sekunder las memungkinkan zona panas primer untuk terfuse dengan logam dasar dan menjadi lebih kuat melalui proses yang disebut annealing.
Selain efek annealing pada logam dasar dari zona panas sekunder dan primer, logam tambahan yang Anda setorkan dalam pass pertama (las Anda) sebenarnya ditingkatkan dari panas dari pass atau lapisan kedua.



