Tinjauan Ahli tentang Die Casting: Proses, Bahan, dan Peralatan
Die casting adalah proses pencetakan logam yang ditandai dengan penggunaan rongga cetakan untuk memberikan tekanan tinggi pada logam cair. Cetakan umumnya diproduksi dari logam campuran kekuatan tinggi, beberapa di antaranya mirip dengan pencetakan injeksi.
Sebagian besar hasil die casting terbuat dari logam non-ferrous, seperti seng, tembaga, aluminium, magnesium, timah, timah, dan logam campuran timah-timah, serta logam campurannya. Tergantung pada jenis die casting, diperlukan mesin die casting kamar dingin atau mesin die casting kamar panas.
Dalam posting ini, topik utamanya adalah proses manufaktur die casting. Untuk memberikan pemahaman menyeluruh tentang proses die casting, kami akan memperkenalkan 2 jenis mesin die casting dan prosedur manufaktur detail. Setelah membaca posting ini, Anda akan sangat mengoptimalkan proses produksi.
1. Dua jenis mesin die casting
Mesin die casting dapat dibagi menjadi dua jenis, mesin die casting kamar panas dan mesin die casting kamar dingin. Perbedaannya terletak pada seberapa besar gaya yang dapat ditanggannya. Rentang tekanan umumnya dari 400 hingga 4.000 ton.
1.1 Mesin die casting kamar panas
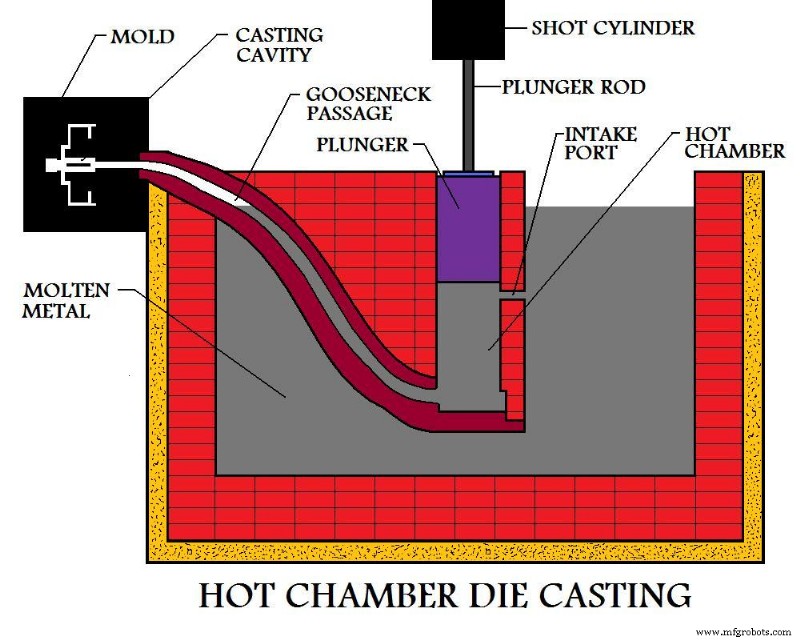
Die casting kamar panas, kadang disebut die casting leher angsa, bergantung pada kolam logam cair untuk mengisi cetakan di bawah tekanan. Pada awal siklus, piston mesin berada dalam keadaan tertarik, saat itu logam cair dapat mengisi “leher angsa”.
Piston pneumatic atau hidraulik menekan logam dan mengisinya ke dalam cetakan. Keuntungan sistem ini termasuk waktu siklus cepat (sekitar 15 siklus per menit), otomatisasi mudah, dan kemampuan untuk melelehkan logam.
Namun, kekurangannya termasuk tidak dapat melakukan die casting pada logam dengan titik leleh tinggi, serta pencetakan injeksi dari aluminium, karena aluminium akan membawa besi keluar dari kolam cair.
Oleh karena itu, mesin die casting kamar panas biasanya digunakan untuk logam campuran seng, timah, dan timah. Selain itu, die casting kamar panas lebih banyak digunakan untuk pencetakan injeksi cetakan kecil, bukan cetakan besar.
1.2 Mesin die casting kamar dingin
Die casting dingin dapat digunakan untuk pencetakan injeksi logam yang tidak dapat digunakan dalam proses die casting kamar panas, termasuk aluminium, magnesium, tembaga, dan logam campuran seng dengan kandungan aluminium lebih tinggi.
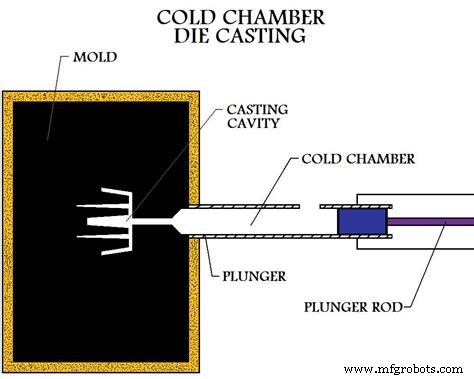
Dalam proses ini, logam perlu dilelehkan terlebih dahulu di kerucut terpisah. Sebjumlah logam cair kemudian dipindahkan ke kamar injeksi atau nozel yang tidak dipanaskan. Logam ini disuntik ke dalam cetakan oleh tekanan hidraulik atau mekanik.
Karena perlu mentransfer logam cair ke kamar dingin, kekurangan terbesar dari proses ini adalah waktu siklus yang lama.
Mesin die casting kamar dingin juga tersedia dalam jenis vertikal dan horizontal. Mesin die casting vertikal biasanya merupakan mesin kecil, sementara mesin die casting horizontal tersedia dalam berbagai model.
2. Langkah manufaktur detail dalam die casting
Proses die casting tekanan tinggi terdiri dari empat langkah, termasuk persiapan cetakan, pengisian, injeksi, dan pengeluaran, yang juga merupakan dasar untuk berbagai proses die casting yang ditingkatkan.
2.1 Persiapan
Dalam proses persiapan, diperlukan untuk menyemprotkan pelumas ke dalam rongga. Selain membantu mengontrol suhu cetakan, pelumas juga dapat membantu mengeluarkan cetakan, lalu cetakan dapat ditutup.
2.2 Pengisian
Logam cair diisi ke dalam cetakan dengan tekanan tinggi, yang berada dalam kisaran sekitar 10 hingga 175 MPa. Ketika logam cair diisi, tekanan dipertahankan hingga cetakan membeku.
2.3 Injeksi
Cetakan kemudian dibuka dan tiruan (tiruan berbeda dari cetakan karena dapat ada beberapa rongga dalam cetakan, menghasilkan beberapa cetakan per tiruan) dikeluarkan oleh pin pengeluaran.
Injeksi tekanan tinggi menghasilkan pengisian cetakan yang sangat cepat sehingga logam cair dapat mengisi seluruh cetakan sebelum bagian apa pun membeku. Dengan cara ini, diskontinuitas permukaan dapat dihindari bahkan pada bagian dinding tipis yang sulit diisi.
Sebagian besar hasil die casting dapat digunakan untuk melakukan struktur yang tidak dapat diselesaikan oleh pencetakan, seperti bor dan poles.
2.4 Pengeluaran
Proses pengeluaran memerlukan pemisahan sisa, termasuk pintu masuk, saluran, cabang, dan kilang. Proses ini biasanya dilakukan dengan menekan cetakan melalui cetakan pembersihan khusus. Metode pengeringan pasir lainnya termasuk gerinda dan gerinda.
2.5 Inspeksi cacat
Cacat dapat diperiksa setelah proses pengeluaran selesai. Cacat yang paling umum termasuk stagnasi dan heading dingin.
Itu semua yang perlu Anda ketahui saat Anda perlu memproduksi produk berkualitas melalui teknologi die casting. Tinggalkan komentar di bawah jika Anda memiliki pertanyaan.
Catatan: Kami tidak memiliki gambar yang digunakan dalam posting ini. Silakan hubungi kami jika mereka milik Anda, dan kami akan mencabutnya secepat mungkin.



