Menjalankan Terlalu Cepat atau Terlalu Lambat Dapat Mempengaruhi Umur Alat
Menentukan kecepatan dan pemakaian yang tepat untuk alat dan operasi Anda dapat menjadi proses yang rumit, tetapi memahami kecepatan ideal (RPM) diperlukan sebelum Anda memulai mesin untuk memastikan umur alat yang baik. Menjalankan alat terlalu cepat dapat menyebabkan ukuran chip yang tidak optimal bahkan kegagalan alat yang katastrofik. Sebaliknya, RPM rendah dapat mengakibatkan defleksi, hasil buruk, atau sekadar tingkat pengeliminasi logam yang menurun. Jika Anda tidak yakin RPM ideal untuk pekerjaan Anda, hubungi produsen alat.
Mengumpat Terlalu Sedikit atau Terlalu Banyak
Aspek lain yang penting dari kecepatan dan pemakaian, laju pemakaian terbaik untuk pekerjaan bervariasi secara signifikan menurut jenis alat dan material benda kerja. Jika Anda menjalankan alat Anda dengan laju pemakaian terlalu lambat, Anda berisiko memotong ulang chip dan mempercepat aus alat. Jika Anda menjalankan alat Anda dengan laju pemakaian terlalu cepat, Anda dapat menyebabkan retakan alat. Ini sangat benar dengan alat miniatur.
Menggunakan Roughing Tradisional
Sementara roughing tradisional kadang-kadang diperlukan atau optimal, ini secara umum lebih rendah dibandingkan High Efficiency Milling (HEM). HEM adalah teknik roughing yang menggunakan Radial Depth of Cut (RDOC) lebih rendah dan Axial Depth of Cut (ADOC) lebih tinggi. Ini menyebarkan aus merata di seluruh tepi pemotong, membuang panas, dan mengurangi kemungkinan kegagalan alat. Selain meningkatkan umur alat secara dramatis, HEM juga dapat menghasilkan hasil yang lebih baik dan tingkat pengeliminasi logam yang lebih tinggi, menjadikannya peningkatan efisiensi menyeluruh untuk bengkel Anda.
Menggunakan Pegang Alat yang Tidak Tepat dan Pengaruhnya terhadap Umur Alat
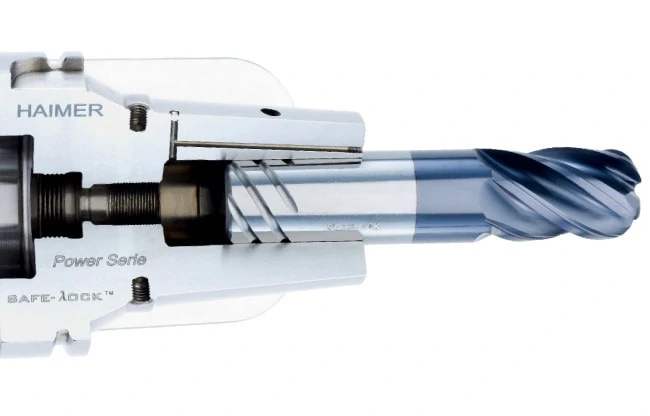
Parameter operasi yang tepat memiliki dampak yang lebih kecil dalam situasi pegang alat yang tidak optimal. Koneksi mesin-alat yang buruk dapat menyebabkan runout, pullout, dan bagian yang dibuang. Secara umum, semakin banyak titik kontak pegang alat dengan shank alat, semakin aman koneksinya. Pegang alat hidrolik dan shrink fit menawarkan performa yang lebih baik dibandingkan metode pengencang mekanis, seperti juga modifikasi shank tertentu, seperti Helical’s ToughGRIP shanks dan Haimer Safe-Lock™.
Tidak Menggunakan Geometri Helix/Pitch Variabel
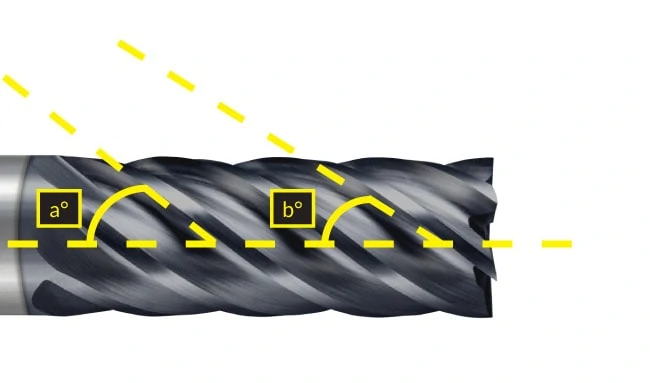
Fitur pada berbagai end mill tinggi performa, geometri helix variabel, atau pitch variabel, adalah perubahan halus dari geometri end mill standar. Fitur geometris ini memastikan bahwa interval waktu antara kontak tepi pemotong dengan benda kerja bervariasi, daripada bersamaan dengan setiap rotasi alat. Variasi ini meminimalkan chatter dengan mengurangi harmonik, yang meningkatkan umur alat dan menghasilkan hasil yang unggul.
Memilih Pelapis yang Salah Dapat Menaikkan Umur Alat
Meskipun lebih mahal sedikit, alat dengan pelapis yang dioptimalkan untuk material benda kerja Anda dapat membuat semua perbedaan. Banyak pelapis meningkatkan pelumas, memperlambat aus alat secara alami, sementara yang lain meningkatkan kekerasan dan daya tahan aus. Namun, tidak semua pelapis cocok untuk semua material, dan perbedaan paling terlihat dalam material ferrous dan non-ferrous. Sebagai contoh, pelapis Aluminum Titanium Nitride (AlTiN) meningkatkan kekerasan dan daya tahan suhu dalam material ferrous, tetapi memiliki affinity tinggi terhadap aluminium, menyebabkan benda kerja melekat pada alat pemotong. Sebaliknya, pelapis Titanium Diboride (TiB2) memiliki affinity sangat rendah terhadap aluminium, dan mencegah pembentukan tepi pemotong dan pengempaan chip, serta memperpanjang umur alat.
Menggunakan Panjang Pemotongan yang Panjang
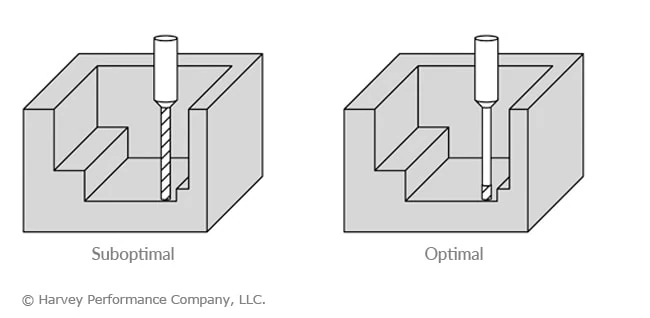
Sementara panjang pemotongan (LOC) panjang sangat diperlukan untuk beberapa pekerjaan, terutama dalam operasi finishing, ini mengurangi kekakuan dan kekuatan alat pemotong. Sebagai aturan umum, LOC alat harus hanya sepanjang yang diperlukan untuk memastikan alat mempertahankan sebanyak mungkin substrat aslinya. Semakin panjang LOC alat semakin rentan terhadap defleksi, yang pada gilirannya menurunkan umur alat efektif dan meningkatkan kemungkinan retakan.
Sumber Daya Gratis: Unduh HEM Guidebook 50+ Halaman Hari Ini
Memilih Jumlah Flute yang Salah
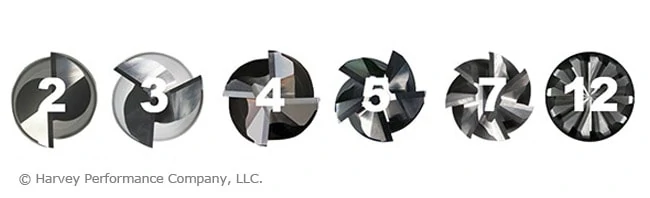
Sederhana sepertinya, jumlah flute alat memiliki dampak langsung dan signifikan pada performa dan parameter operasi. Alat dengan jumlah flute rendah (2 hingga 3) memiliki lembah flute yang lebih besar dan inti yang lebih kecil. Seperti dengan LOC, semakin sedikit substrat yang tersisa pada alat pemotong, semakin lemah dan kurang kokohnya. Alat dengan jumlah flute tinggi (5 atau lebih) secara alami memiliki inti yang lebih besar. Namun, jumlah flute tinggi tidak selalu lebih baik. Jumlah flute rendah biasanya digunakan dalam aluminium dan material non-ferrous, sebagian karena kelemahan material ini memberikan lebih banyak fleksibilitas untuk tingkat pengeliminasi logam yang lebih tinggi, tetapi juga karena properti chip-nya. Material non-ferrous biasanya menghasilkan chip yang lebih panjang dan ranting, dan jumlah flute rendah membantu mengurangi pemotongan ulang chip. Alat dengan jumlah flute tinggi biasanya diperlukan untuk material ferrous yang lebih keras, baik karena kekuatan yang lebih tinggi maupun karena pemotongan ulang chip kurang menjadi perhatian karena material ini sering menghasilkan chip yang jauh lebih kecil.