Penggerusan Tinggi Efisiensi (HEM) untuk Mikropenggerusan: Teknik dan Manfaat
Ini hanyalah salah satu dari beberapa posting blog yang relevan tentang Penggerusan Tinggi Efisiensi dan Mikropenggerusan. Untuk mencapai pemahaman yang lengkap tentang metode penggerusan populer ini, lihat salah satu posting HEM tambahan di bawah ini!
Pengantar Penggerusan Tinggi Efisiensi I High Speed Machining vs. HEM I Cara Mengatasi Chip Thinning I Mendalami Kedalaman Potong I Cara Menghindari 4 Jenis Utama Aus Alat I Pengantar Trochoidal Milling
Manfaat Menggunakan HEM dengan Alat Miniatur
Penggerusan Tinggi Efisiensi (HEM) adalah teknik roughing yang menggunakan Radial Depth of Cut (RDOC) yang lebih rendah, dan Axial Depth of Cut (ADOC) yang lebih tinggi. Ini menunda tingkat aus alat, mengurangi kemungkinan kegagalan dan memperpanjang umur alat sambil meningkatkan produktivitas dan Tingkat Pengeliminasi Material (MRR). Karena metode penggerusan ini meningkatkan MRR, alat miniatur (<.125”) dan mikropenggerusan sering diabaikan untuk operasi HEM. Lebih lanjut, banyak bengkel juga tidak memiliki kemampuan RPM tinggi yang diperlukan untuk melihat manfaat HEM untuk alat miniatur. Namun, jika digunakan dengan benar, alat miniatur dapat menghasilkan manfaat yang sama dari HEM yang dapat dihasilkan oleh alat diameter lebih besar.
Manfaat HEM:
- Umur dan performa alat yang diperpanjang.
- Waktu siklus yang lebih cepat.
- Penghematan biaya secara keseluruhan
Mencegah Tantangan Umum dalam Mikropenggerusan
Menggunakan alat miniatur untuk HEM, sementara menguntungkan jika dilakukan dengan benar, menyajikan tantangan yang harus diperhatikan oleh semua tukang mesin. Mengetahui apa yang harus diperhatikan adalah langkah pertama yang penting menuju sukses.
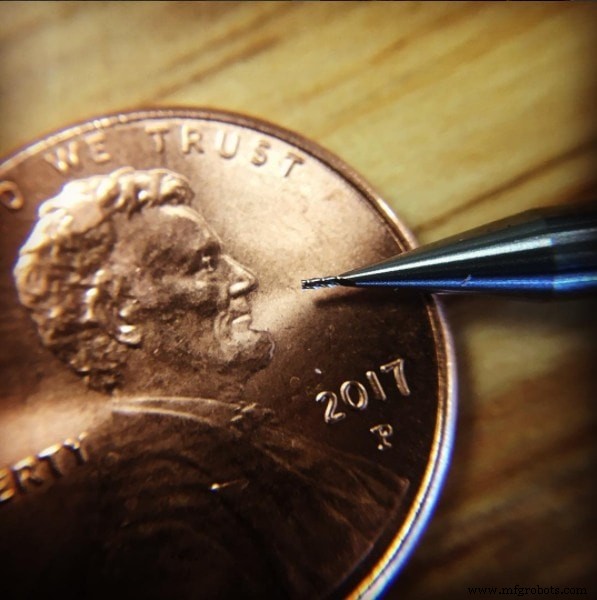
Kerapuhan Alat & Retakan dengan Alat Miniatur
Retakan adalah salah satu tantangan utama yang terkait dengan penggunaan mikropenggerusan efisiensi tinggi dengan alat miniatur karena kerapuhan alat. Runout poros dan getaran, defleksi alat, inkonsistensi material, dan pemuatan yang tidak merata hanyalah beberapa masalah yang dapat mengarah pada alat yang patah. Untuk mencegah ini, lebih banyak perhatian harus diberikan pada pengaturan mesin dan material untuk memastikan alat memiliki peluang sukses tertinggi.
Sebagai aturan umum, HEM tidak harus dipertimbangkan saat menggunakan alat dengan diameter pemotong kurang dari .031”. Meskipun mungkin, HEM mungkin masih terlalu sulit atau berisiko pada diameter di bawah .062”, dan aplikasi serta mesin Anda harus dipertimbangkan dengan cermat.
Teknik untuk Mencegah Kegagalan Alat:
- Pastikan benda kerja aman dan didukung.
- Gunakan panjang keseluruhan dan panjang pemotongan yang sem pendek mungkin.
- Periksa runout alat di poros dan gunakan shrink fit holders jika memungkinkan.
- Pilih pelapis yang dioptimalkan untuk material Anda.
Mengelola Panas Berlebih & Shock Termal dalam Mikropenggerusan
Karena sifat yang kecil dari alat miniatur dan kecepatan operasi tinggi yang mereka butuhkan, pembangkit panas dapat dengan cepat menjadi masalah. Saat panas tidak dikontrol, benda kerja dan alat dapat mengalami retakan termal, meleleh, terbakar, tepi tumpukan, atau meleleh.
Untuk mengatasi panas tinggi, pendingin sering digunakan untuk menurunkan suhu permukaan material serta membantu pengosongan chip dan pelumas. Namun, perhatian harus diberikan untuk memastikan penggunaan pendingin tidak mendinginkan material terlalu cepat atau tidak merata. Jika metode pendingin yang tidak tepat digunakan, shock termal dapat terjadi. Shock termal terjadi ketika material melebar tidak merata, menciptakan retakan mikro yang menyebar di seluruh material dan dapat meretakan, meleleh, atau mengubah properti fisik material.
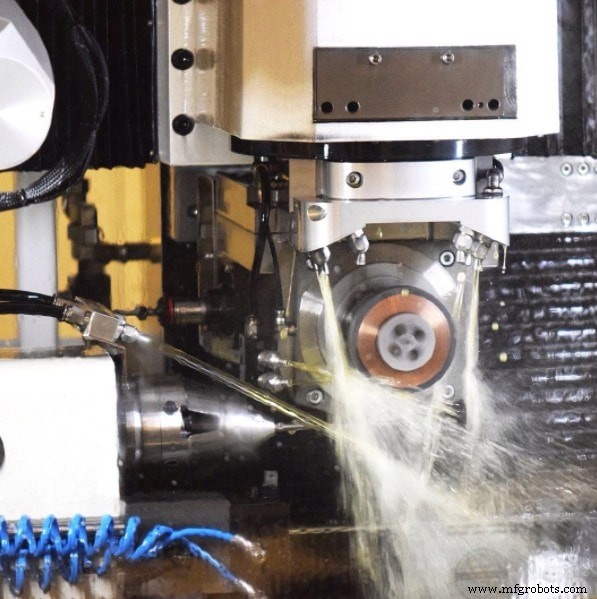
Teknik untuk Mencegah Panas & Shock Termal:
- Jalankan alat yang dilapisi secara kering atau dengan udara terkompresi sambil memastikan pengosongan chip yang cukup.
- Pilih pelapis yang dioptimalkan untuk material Anda.
- Gunakan alat dengan geometri spesifik untuk material benda kerja Anda.
- Kurangi kecepatan (RPM).
Kesimpulan Utama
Jika dilakukan dengan benar, mikropenggerusan alat miniatur (<.125”) dapat mendapatkan manfaat yang sama dari HEM yang dapat dihasilkan oleh alat diameter lebih besar: aus alat yang berkurang, tingkat produksi bagian yang dipercepat, dan akurasi penggerusan yang lebih besar. Namun, lebih banyak perhatian harus diberikan untuk memantau proses penggerusan dan untuk mencegah kerapuhan alat, panas berlebih, dan shock termal.
Lihat contoh ini dari toolpaths HEM (trochoidal milling) yang dijalankan dengan Harvey Tool End Mill 3/16” dalam aluminium.



