Mesin Sinker EDM: Cara Kerja, Manfaat, dan Keterbatasan
Pemesinan listrik sinker discharge (EDM) – juga dikenal sebagai ram EDM, EDM konvensional, die-sinker EDM, dan plunge EDM – adalah salah satu jenis EDM yang tertua dan paling dikenal. Ini adalah metode pemesinan unik untuk membuat bagian yang rumit dengan presisi tinggi, bahkan dalam bahan yang sangat keras.
Artikel ini meringkas apa itu mesin sinker EDM, cara kerjanya, dan alasan menggunakan satu.
Bagaimana Cara Kerja Sinker EDM?
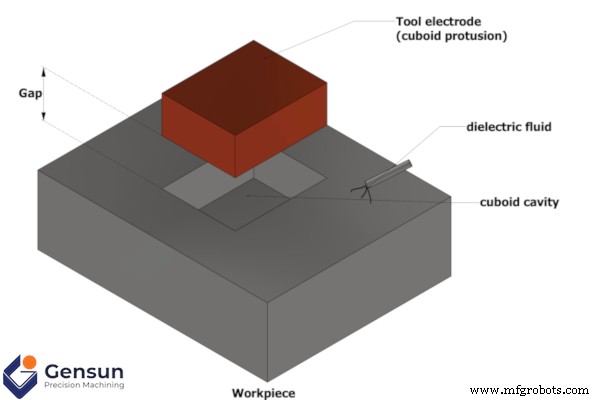
Sinker EDM bekerja menggunakan prinsip yang sama dengan jenis lain dari pemesinan listrik discharge: perbedaan tegangan listrik antara perkakas EDM (elektroda) dan workpiece menyebabkan percikan antara keduanya. Energi termal tinggi yang diciptakan dari percikan ini meleleh atau menguapkan bagian workpiece dan elektroda EDM. Debris kemudian dicuci oleh fluida dielektrik.
Seperti jenis EDM lain, percikan terjadi ribuan kali per detik, secara efektif “memotong” melalui workpiece. Dalam proses ini, elektroda perlahan ditusukkan, atau tenggelam, ke dalam workpiece saat ia “memesinan” permukaan kerja ke kedalaman yang diinginkan. Perkakas kemudian ditarik dan hasilnya adalah cermin terbalik dari perkakas EDM yang terpotong ke dalam workpiece.
Dalam mayoría kasus, sinker EDM menggunakan elektroda yang terbuat dari grafit dan minyak hydrocarbon seperti kerosene sebagai fluida dielektrik. Sementara opsi lain tersedia untuk proyek tertentu, elektroda grafit dan minyak hydrocarbon menawarkan keseimbangan yang baik antara daya tahan perkakas, finishing permukaan, dan biaya.
Sinker EDM: Manfaat & Keterbatasan
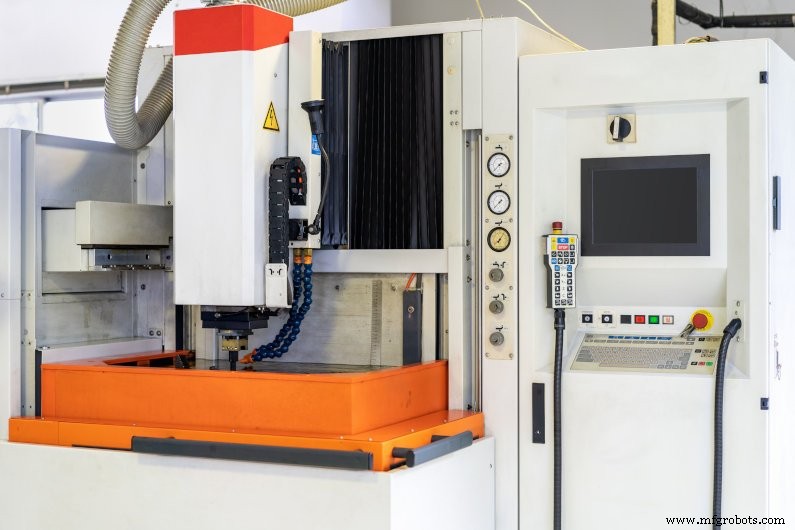
- Seperti dengan proses manufaktur apa pun, sinker EDM memiliki campuran kemampuan dan keterbatasan yang membuatnya lebih cocok untuk beberapa aplikasi. Manfaat terbesar dari menggunakan proses ini adalah:
- Ideal untuk membuat detail yang sangat halus dan rumit tanpa perlu menembus ketebalan penuh logam.
- Capeble untuk finishing permukaan yang sangat berkualitas tinggi, terutama jika menggunakan lepas finishing kedua.
- Cocok untuk memesinan bahan keras, seperti baja perkakas, tungsten, dan legium niklan tingkat lanjut, bahkan ketika diterapkan pada permukaan bersudut.
- Proses CNC penuh yang memerlukan supervisi minimal.
Di sisi lain, keterbatasan utama sinker EDM adalah bahwa:
- Hanya kompatibel dengan bahan konduktif, dan tidak bekerja baik dengan bahan heterogen.
- Proses pemesinan yang lebih lambat dari jenis EDM lainnya, dan mungkin lebih lambat dari metode pemesinan alternatif.
- Memerlukan elektroda kustom baru untuk setiap potongan unik, serta penggantian elektroda setelahnya rusak.
- Sering kali lebih mahal dari operasi pemesinan lainnya, terutama ketika datang ke produksi dan konsumsi elektroda.
Selain beberapa perbedaan halus, sinker EDM memiliki manfaat dan kelemahan yang sangat mirip dengan wire EDM. Perbedaan terbesar di antara keduanya adalah wire EDM hanya dapat menyelesaikan potongan ketebalan penuh mulai dari tepi atau lubang yang sudah ada. Sinker EDM namun, dapat menyusutkan elektroda perkakas ke kedalaman yang diinginkan pada setiap muka workpiece. Wire EDM dapat lebih murah dan lebih cepat untuk berbagai macam potongan linier, tetapi tidak cocok untuk menciptakan fitur tertutup atau permukaan dengan kelengkungan dalam 3-dimensi. Inilah di mana proses ini unggul!
Apakah Proses Manufaktur Ini Tepat Untuk Anda?
Sementara proses pemesinan lain sering dapat memotong dan membentuk bahan lebih cepat atau dengan biaya lebih rendah, sinker EDM tetap merupakan proses spesial yang penting. Ini sangat baik untuk memesinan bahan dengan nilai kekerasan tinggi atau detail kompleks yang akan sulit atau bahkan tidak mungkin didapatkan dengan proses lain.
Ini membuatnya ideal untuk produksi cetakan dan cetakan yang awet, fitur kompleks seperti spline internal pada shaft motor, dan detail kecil seperti alet pendingin ultra tipis. Jika Anda ingin mempelajari lebih lanjut tentang kemampuan pemesinan listrik discharge dan mengetahui apakah ini metode pemesinan yang tepat untuk proyek Anda, lihat halaman layanan EDM Gensun.



