Jaminan Kualitas Real-Time dalam Manufaktur Aditif dengan Pemantauan Mikrofon Optik
Teknologi manufaktur aditif (AM) telah melihat adopsi yang luar biasa dalam industri selama beberapa tahun terakhir. Seiring dengan digitalisasi dan manufaktur on-demand yang mengubah wajah lokasi produksi menjadi baris operasi yang sepenuhnya terotomatisasi, metode pemantauan proses yang andal menjadi semakin penting.
Dalam pemrosesan logam berbasis laser, merupakan fakta yang well-known bahwa emisi optik dan akustik selama proses dapat dianalisis secara real-time dan dikorelasikan dengan kualitas bagian akhir. 1,2,3 Pendekatan ini memberikan nilai signifikan, karena terjadinya pori, retakan, atau inhomogenitas lain yang dibuat selama proses produksi sangat mempengaruhi properti mekanis dan meningkatkan risiko komponen cacat. Reaksi segera terhadap sinyal peringatan proses dapat mengurangi bahan sisa dan menghemat waktu.
Saat ini, sistem optik seperti pirometer, kamera kecepatan tinggi, kamera IR, dan fotodioda banyak digunakan untuk memantau proses AM berbasis laser dalam konteks akademis maupun industri.4 Meskipun mereka menghasilkan wawasan penting tentang zona interaksi laser-logam, mereka buta terhadap aspek yang relevan yang terjadi setelah laser mati, misalnya retakan karena stres termal.
Sistem sensor akustik Struktur-borne baru-baru ini telah tersedia secara komersial, misalnya dalam proses Powder Bed Fusion (PBF).5 Namun, detektor suara Struktur-borne mendapat tantangan ketika datang untuk proses seperti laser metal deposition (LMD) atau wire arc additive manufacturing (WAAM) di mana jalur sinyal Struktur-bound berubah atau bahkan dapat terganggu selama waktu pembangunan. Dalam kasus tersebut, sensor akustik terhubung udara dengan jarak tetap menyediakan solusi yang mampu.
Teknik Inspeksi Ultrasuara Baru
Berbeda dengan sensor akustik konvensional berbasis membran atau piezo, mikrofon optik broadband XARION Laser Acoustics bekerja melalui interferometri. Prinsip deteksi akinetiknya bergantung pada gelombang suara yang menyebabkan perubahan indeks biasnya udara dalam kavitasi interferometer 2 mm yang terletak di atas kepala sensor yang ditunjukkan dalam Gambar 1a. Ini menyebabkan pergeseran kecil dalam panjang gelombang laser, yang terkandung dan dipantulkan bolak-balik dalam kavitasi. Impuls kecil dari panjang gelombang menyebabkan variasi interferensi dan, demikian, intensitas cahaya yang kembali dari kavitasi. Variasi intensitas kemudian diukur oleh fotodioda eksternal.
Metode transduksi akustik ini – yang bekerja sepenuhnya tanpa elemen bergerak – menyediakan rentang frekuensi terluas yang tersedia di pasar mikrofon, melebihi state of the art dengan faktor 10. Karena kebisingan latar belakang, misalnya dari mesin di sekitar, biasanya terbatas pada frekuensi lebih rendah (<100 kHz), rentang mikrofon optik dari 10 Hz hingga 1 MHz memungkinkan pemisahan spektral yang jelas antara sinyal proses berharga dan kebisingan yang tidak diinginkan. Batas atas respons frekuensi ini sebagian ditentukan oleh medium itu sendiri karena penyerapan udara meredam propagasi suara dengan sangat kuat. Misalnya, attenuasi sinyal akustik 2-MHz dalam udara adalah dalam urutan 640 dB/m. 6
Dalam kasus berikut, beberapa aplikasi dibahas. Dalam semua setup, output listrik analog sensor diarahkan ke sistem akuisisi dan analisis data kecepatan tinggi, yang melakukan perhitungan FFT secara real-time dan tampilan spektral dari emisi proses udara.
Laser Metal Deposition (LMD)

Masalah umum dalam proses LMB adalah pembentukan retakan karena stres termal. Retakan tersebut dapat terjadi selama waktu pemrosesan tetapi juga beberapa menit kemudian. Proses LMD berbasis robot, yang diumpankan kawat atau bubuk, memungkinkan untuk mempertahankan jarak pengukuran konstan. Keuntungan dari sistem akustik terhubung udara yang dipasang di kepala robot adalah kemampuan untuk menganalisis sinyal dari interaksi laser-bahan serta perilaku bahan setelah lasing. Sebuah contoh setup pengukuran dengan tanda tangan akustik yang sesuai ditunjukkan dalam Gambar 2.
Karena sinyal retakan cenderung broadband dalam frekuensi, filter high pass dapat diterapkan untuk secara aman mendeteksi terjadinya retakan di dalam dan setelah proses tanpa gangguan dari kebisingan produksi. Dalam setup ini, filter 350 kHz hingga 1 MHz diterapkan, yang menunjukkan korelasi terkuat dengan jumlah retakan dari metode pengujian non-destruktif citra X-ray dan pengujian arus eddy, seperti dijelaskan lebih lanjut dalam referensi 7.
Powder Bed Fusion (PBF)

Untuk menangkap emisi ultrasuara selama proses PBF, mikrofon optik diposisikan di dalam kamar pembangunan, sekitar 30 cm dari plat pembangunan, seperti ditunjukkan dalam Gambar 1b. Tanda tangan akustik proses biasanya digambarkan dalam Gambar 3, yang juga menunjukkan keuntungan analisis frekuensi ultrasuara tinggi, yaitu tidak ada reverberasi, yang dalam regime frekuensi lebih rendah dapat 'mencelakakan' sinyal dan, kemudian, resolusi temporal yang lebih baik dari peristiwa proses.
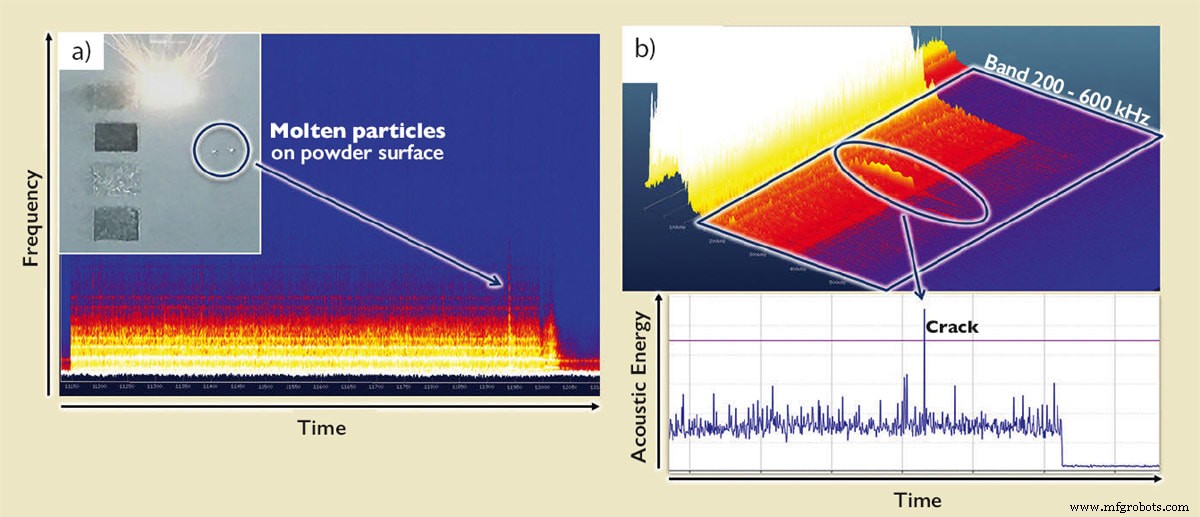
Berbeda dengan setup LMD, PBF menggunakan galvanometer cermin untuk mengarahkan laser proses di seluruh ranjang bubuk. Prosedur ini menyebabkan attenuasi sinyal udara yang bergantung pada jarak dan frekuensi, yang mengikuti hubungan yang diketahui dan dapat dipertimbangkan jika koordinat laser dilacak secara bersamaan. Dalam banyak kasus, juga tidak perlu untuk mempertahankan tingkat ground sinyal konstan, misalnya untuk deteksi anomali spektral jangka pendek. Dua contoh dari ini disajikan dalam Gambar 4: Gambar 4a menunjukkan puncak broadband dalam spektrogram yang berasal dari lewat laser melalui partikel cair di atas bubuk dan Gambar 4b menunjukkan sinyal retakan dalam tampilan spektrogram 3D (atas) dan kurva energi 2D yang sesuai (bawah) yang diintegrasi atas rentang frekuensi 200-600 kHz.
Wire Arc Additive Manufacturing (WAAM)
Setup serupa seperti dalam LMD dapat diterapkan untuk proses WAAM (Gambar 5). Tanda tangan sinyal akustik sangat berbeda, meskipun juga broadband hingga 600 kHz. Fenomena utama adalah siklus pembentukan titik (blok berbeda yang muncul sekitar setiap 10 ms), sinyal tonal yang terkait dengan kecepatan modulasi busur (di sini: 80 kHz) dan emisi proses broadband, yang terkait dengan penguapan logam.

Dua parameter paling kritis untuk proses adalah stabilitas busur dan siklus pembentukan titik. Untuk memantau yang pertama, filter bandpass sempit dapat diterapkan pada frekuensi modulasi dan harmonik yang lebih tinggi, dan untuk yang kedua, analisis FFT dapat dilakukan pada sinyal waktu yang difilter high pass, untuk menghitung kecepatan titik yang relatif lambat bebas dari kebisingan latar belakang.
Kesimpulan
Melalui ketersediaan mikrofon broadband tanpa membran untuk frekuensi ultrasuara tertinggi, informasi yang sebelumnya tidak dapat diakses sekarang dapat dimanfaatkan dan digunakan untuk memantau fenomena akustik proses secara real-time. Pengembangan di masa depan melibatkan aplikasi triangulasi sehingga asal suara dapat dilokalkan untuk lebih memfasilitasi operator, insinyur proses, dan produsen mesin untuk mencari potensi cacat. Selain itu, inklusi metode AI papan yang cocok untuk aliran data akustik dan memfasilitasi kemajuan teknologi menuju aplikasi pemantauan industri yang lebih kompleks, menjadi sasaran.
Acknowledgment
Penulis dengan bangga mengakui dukungan dari AIMEN Technology Centre (Spanyol) dan Damon Northeast (Renishaw plc).
Referensi
- D. F. Farson, dan K. R. Kim: Generation of optical and acoustic emissions in laser weld plumes, Journal of Applied Physics 85, 1329 (1999);
- M. Bastuck et al.: Überwachung und Qualitätssicherung des Laserschweißprozesses ultrahochfester Karosseriestähle durch integrierte ZfPVerfahren, DGZfP-Jahrestagung – Mi.2.A.4 (2013);
- J Shao and Y Yan: Review of techniques for On-line Monitoring and Inspection of Laser Welding, Journal of Physics: Conference Series 15, 101–107 (2005)
- S. Everton et al.: Review of in-situ process monitoring and in-situ metrology for metaladditive manufacturing, Materials and Design 95 (2016) 0431-445
- Anas Essop, 3D Printing Industry, Dec 10 , 2019, Accessed June 26, 2020.
- M. Bass, Atmospheric Absorption of Sound, JASA (1990)
- Camilo Prieto et al.: In situ process monitoring by optical microphone for crack detection in Laser Metal Deposition applications, measurement data from AIMEN Technology Centre (Spain), LANE Conference, industrial paper entry (2020)
Artikel ini ditulis oleh Martin Ursprung, Application Engineer; Thomas Heine, Head of R&D; Balthasar Fischer, CEO; Wolfgang Rohringer, Development Engineer; dan Ryan Sommerhuber, Application Engineer, XARION Laser Acoustics GmbH (Vienna, Austria). Untuk informasi lebih lanjut, hubungi Bapak Sommerhuber di [email dilindungi], atau kunjungi di sini .



