Menguasai Pengaturan Cura PETG: Profil Pakar untuk Cetak 3D Sempurna
PETG adalah salah satu polimer yang paling banyak digunakan dalam cetak 3D, hanya diungguli oleh PLA. Ini adalah versi modifikasi dari plastik yang digunakan dalam botol soda, misalnya. Modifikasi membuatnya lebih sesuai untuk printer 3D karena menurunkan suhu lelehnya dan membuatnya lebih mudah untuk diekstrusikan. Dibandingkan PLA, PETG lebih tahan tawar tetapi lebih lunak. Beberapa filament juga memiliki opasitas yang bervariasi dan dapat mencapai tingkat transparansi yang baik yang dapat berguna tidak hanya untuk alasan estetika tetapi untuk proyek yang memasukkan lampu di dalamnya. Ini juga memiliki rentang suhu kerja yang lebih tinggi, dan lebih sesuai untuk kondisi luar ruangan.
Sekarang setelah kita mengetahui keuntungan menggunakan PETG, mari kita temukan cara menyesuaikan pengaturan printer untuk mencapai hasil terbaik!
Untuk mencetak dengan PETG, suhu bed harus diatur ke 70+ºC, sedangkan suhu pencetakan harus antara 220ºC-240ºC. Penting untuk mematikan kipas untuk lapisan awal dan mengatur kecepatan pencetakan antara 30 dan 500mm/s. Dengan PETG Anda harus mengawasi stringing, adhesi bed, dan pemisahan lapisan atau delaminasi, yang berarti pengaturan retraction sangat penting.
Saya akan membahas setiap pengaturan dengan lebih detail dan membahas cara menyesuaikannya secara halus. Mari kita mulai!
Masalah dengan PETG
PETG dapat menjadi sangat berbenang tetapi itu hanya masalah kalibrasi retraction yang baik atau dengan cepat membuang model selesai dengan heat gun untuk menghilangkan rambut plastik tipis. Adhesi bed juga merupakan perhatian karena untuk beberapa pengguna PETG tidak menempel cukup baik dan untuk yang lain, menempel terlalu kuat sehingga menghapus model dari bed menjadi sulit. Terakhir, ada pengikatan lapisan yang buruk yang dapat memberikan masalah, tetapi biasanya juga dapat diatur di slicer.
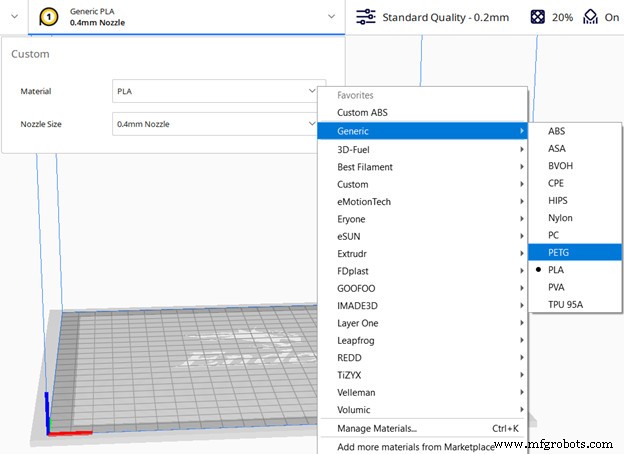
Aktifkan Profil PETG Default Cura (Gunakan sebagai titik awal)
Cura memiliki banyak profil untuk merek terkenal yang bawaan, jadi ide yang cerdas untuk menggunakannya sebagai titik awal dan melakukan penyesuaian kecil dari sana. Jika merek tidak tercantum, Anda dapat memulai dengan profil PETG generik.
Tinggi Lapisan
Tinggi lapisan memiliki efek yang signifikan pada waktu cetak, detail, dan kekuatan. Semakin tinggi tinggi lapisan, semakin pendek waktu cetak, tetapi semakin sedikit detail dan kekuatan. Untuk PETG disarankan untuk memilih lapisan tipis untuk menghindari delaminasi.
Menurut satu studi, semakin besar rasio tinggi lapisan terhadap ukuran nozzle, semakin kecil celah di antara lapisan dan semakin baik kekuatannya. Oleh karena itu, jika Anda membutuhkan lapisan yang lebih besar, disarankan untuk menggunakan nozzle yang lebih besar. Anda dapat mensimulasikan nozzle yang lebih besar dengan mengubah lebar ekstrusi, tetapi mungkin lebih baik untuk tidak melebihi 125 – 150% dari ukuran nozzle sebenarnya. (Contoh: 0.6mm untuk nozzle 0.4mm).
Info lebih lanjut tentang topik ini dalam artikel kami
Penyesuaian Halus
Mencetak dengan hanya mengubah tinggi lapisan sedikit dan periksa hasilnya sampai Anda menemukan tinggi lapisan yang sempurna untuk proyek spesifik Anda.
Tinggi Lapisan PETG Ideal:
- Untuk Detail: 25% dari ukuran nozzle atau lebar ekstrusi (0.1 mm untuk nozzle 0.4 mm)
- Tinggi lapisan terbaik secara keseluruhan: 25% – 40% dari ukuran nozzle atau lebar ekstrusi (0.15 mm untuk nozzle 0.4 mm)
- Cetak Cepat/prototipe: 50% – 80% dari ukuran nozzle atau lebar ekstrusi (0.2 – 0.3 mm untuk nozzle 0.4 mm)
Suhu Pencetakan
Suhu pencetakan untuk PETG tidak sebelas mengampuni seperti untuk PLA. Jika tidak diatur dengan benar, Anda akan mendapatkan model yang sangat berbenang dengan detail buruk atau delaminasi yang serius. Semakin tinggi suhu pencetakan, semakin tinggi adhesi lapisan tetapi semakin rendah detailnya.
Penyesuaian Halus
Menyesuaikan suhu dapat dilakukan dengan mencetak tower kalibrasi suhu dan mengubah suhu ekstrusi setelah jarak tetap. Setelah cetakan selesai, Anda akan dapat dengan jelas melihat rentang di mana filament Anda memiliki adhesi lapisan dan detail terbaik.
Suhu Pencetakan PETG Ideal: 220 – 240 ºC
Ada video yang bagus tentang topik ini!
Suhu Bed
PETG dikenal karena menempel terlalu baik pada beberapa permukaan tetapi juga buruk jika suhu bed tidak diatur dengan benar. Dengan kaca bed, potongan terkadang dapat lepas dengan pecahan bed yang menempel padanya. Agen pelepasan yang baik seperti stik lem sangat penting dalam keadaan ini.
Sebuah studi menunjukkan bahwa suhu bed sedikit lebih tinggi dari suhu transisi kaca filament secara besar meningkatkan adhesi.
Berbeda dengan zat seperti air, polimer memiliki karakteristik suhu tambahan, suhu transisi kaca. Ketika polimer dipanaskan di atas ambang ini, properti fisiknya berubah dari rapuh dan keras menjadi lentur dan tahan. Suhu kaca PETG sekitar 80ºC. Oleh karena itu, jika mesin Anda dapat mencapai suhu ini, sangat disarankan untuk mengatur setidaknya 70ºC atau lebih tinggi. Elephant foot yang lebih terpola dapat diharapkan, tetapi ini dapat dikompensasi di slicer atau dalam model itu sendiri dengan menambahkan chamfer pada bagian bawah.
Penyesuaian Halus
Mulai dengan bed diatur setidaknya 70ºC dan naikkan 5ºC bertahap jika cetakan gagal. Waspada bahwa terlalu tinggi dapat merusak bed Anda karena model menempel terlalu kuat dan menghapus bagian lapisan atau bahkan pecahan bed itu sendiri.
Suhu Bed PETG Ideal: 70ºC – 85ºC
Kecepatan Pencetakan
Kecepatan pencetakan untuk PETG mirip dengan kecepatan pencetakan untuk PLA meski melambat mungkin menghasilkan hasil yang lebih baik. Pengaturan default CURA seharusnya baik. Dari 30 hingga 50 mm/s adalah rentang yang wajar. Beberapa sumber menyarankan bahwa menaikkan kecepatan perjalanan mungkin meningkatkan stringing. Jika printer Anda dapat menangani 120+ mm/s, layak untuk mencobanya.
Penyesuaian Halus
Anda dapat menyesuaikan kecepatan dengan mencetak bagian yang sama beberapa kali dengan kecepatan yang bervariasi.
Pengaturan Kecepatan PETG Ideal:
- Kecepatan Pencetakan: 30 – 50 mm/s
- Kecepatan pencetakan lapisan awal: 20 – 30 mm/s
- Kecepatan Infill: 40 – 60 mm/s
- Kecepatan Perjalanan: 100+ mm/s tergantung pada printer
Retraction
PETG dapat cukup berbenang karena mencetak panas dan tidak menggunakan banyak pendinginan, tetapi dengan retraction yang tepat dan beberapa opsi lain yang diaktifkan, Anda dapat mendapatkan hasil yang mengesankan.
Tes stringing dapat membantu menyesuaikan retraction. Pertama, gunakan jarak retraction 3mm jika Anda memiliki ekstruder direct drive dan 6mm jika Anda memiliki setup Bowden. Kecepatan retraction 25mm/s dalam konfigurasi mana pun akan menjadi perkiraan awal yang baik atau coba lebih lambat. Pengaturan bawaan Cura biasanya berfungsi baik.
Apa itu Combing & pengaturan mana yang harus digunakan?
Combing mematikan retraction dan memodifikasi gerakan perjalanan untuk melewati infill untuk menempatkan plastik yang menetes. Berguna untuk mengatur ke “Within infill”
Penyesuaian Halus
Anda dapat menyesuaikan kecepatan dengan mencetak bagian yang sama beberapa kali dengan kecepatan dan jarak retraction yang bervariasi.
Pengaturan Retraction PETG Ideal:
- Jarak Retraction: 3 mm untuk direct drive atau 6 mm untuk Bowden
- Kecepatan Retraction: 25 mm/s
- Combing: ON dan diatur ke “Within Infill“
Adhesi Bed
Seperti yang disebutkan dalam bagian suhu bed, jika suhu diatur lebih tinggi dari suhu transisi kaca filament, kekuatan adhesi akan meningkat secara signifikan.
Brim adalah batas satu lapisan yang meningkatkan kontak dengan bed. Penggunaannya sangat berguna pada model yang tidak memiliki fondasi yang baik untuk menempel pada bed. Skirt sama, tetapi tidak pernah bersentuhan dengan model. Skirt hanya bertindak sebagai primer untuk nozzle, jadi tidak efektif untuk melekatkan lapisan.
Raft bertindak seperti brim tetapi terdiri dari setidaknya dua atau tiga lapisan di bawah seluruh model. Ini juga membantu untuk mengompensasi ketidakterataan bed. Stik lem dan hairspray berguna tidak hanya saat cetak tidak menempel, tetapi juga saat cetak menempel kuat.
Pengaturan Adhesi Bed PETG Ideal:
- Suhu Bed: 70+ºC
- Jenis Adhesi Bed: Lembar PEI atau kaca dilapisi
- Lebar Brim: Setidaknya 10 mm
- Produk yang membantu adhesi: Stik Lem, Hairspray
Pendinginan Cetakan
Untuk menghindari delaminasi dan warping, jangan gunakan pendinginan dengan PETG. Tebakan terbaik pertama untuk bagian kuat adalah mematikan pendinginan bagian sepenuhnya, kecuali untuk bridging. Untuk detail yang tajam dan lebih sedikit stringing Anda dapat menggunakan kecepatan kipas 100% setelah dua atau tiga lapisan pertama telah diletakkan
Penyesuaian Halus
Pengaturan Pendinginan PETG Ideal:
- Kecepatan kipas lapisan awal: mati
- Kecepatan kipas: 0 – 100% tergantung apakah Anda menginginkan detail atau kekuatan
- Jenis Adhesi Bed: Lembar PEI atau kaca dilapisi
- Lebar Brim: Setidaknya 10 mm
Apakah Anda Perlu Enclosure untuk Mencetak PETG?
Mencetak dengan enclosure tidak secara ketat diperlukan untuk PETG tetapi di ruangan dingin, mereka dapat berguna.
Ringkasan: Pengaturan/Profil Cura Ideal untuk Mencetak PETG
- Tinggi Lapisan: 25% – 40% dari ukuran nozzle atau lebar ekstrusi (0.15 mm untuk nozzle 0.4 mm)
- Suhu Pencetakan: 220 – 240 ºC
- Suhu Bed: 70+ºC
- Jenis Adhesi Bed: Skirt
- Jarak Retraction: 3 mm untuk direct drive atau 6 mm untuk Bowden
- Kecepatan Retraction: 25 mm/s
- Combing: ON dan diatur ke “Within Infill“
- Kecepatan Pencetakan: 30 – 50 mm/s
- Kecepatan Perjalanan: 100+ mm/s tergantung pada printer
- Kecepatan Kipas Lapisan Awal: mati
- Kecepatan Kipas sisa cetakan: 0 – 100% tergantung apakah Anda menginginkan detail atau kekuatan



