Menghilangkan Benang Pencetakan 3D: 5 Strategi Terbukti untuk Model Bersih dan Berkualitas Tinggi
Profesional dan hobiis pencetakan 30D setuju bahwa benang adalah masalah umum yang mereka hadapi dalam rutinitas pekerjaan mereka. Jadi, apa itu benang pencetakan 3D?
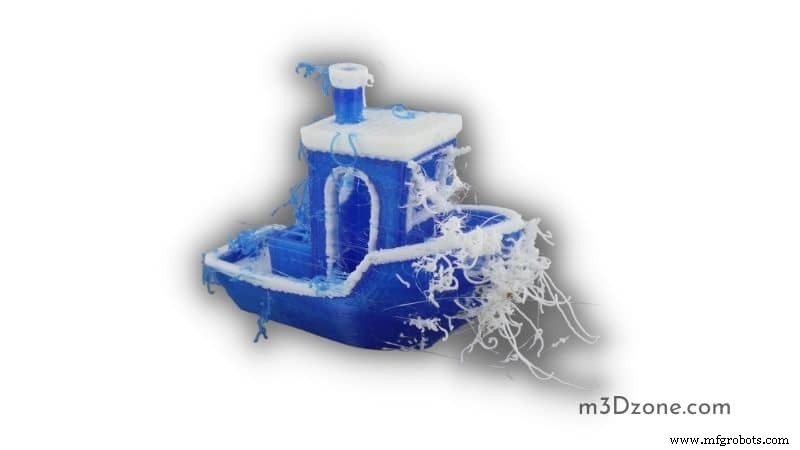
Benang terjadi ketika filamen bocor melalui nozzle printer 3D Anda di tempat-tempat yang seharusnya tidak.
Ini membuat model 3D terlihat acak-acakan karena potongan-potongan filamen yang kecil, seperti rambut dan benang halus, menghabisi celah cetakan. Lebih signifikan lagi, berang berburuk secara negatif mempengaruhi kualitas cetakan akhir.
Model dengan celah cetakan yang signifikan cenderung mengalami benang lebih dari yang lain. Untungnya, memperbaiki benang mudah karena beberapa pengaturan cetak dapat membantu printer menangani masalah ini.
Pengaturan retraction pencetakan 3D berada di daftar teratas karena memungkinkan nozzle ekstruder printer 3D untuk menarik filamen ke belakang saat selesai mencetak sebuah bagian; sehingga menghentikan oozing filamen yang menyebabkan benang.
Selain itu, pengaturan retraction membantu kepala cetak mendorong filamen kembali ke dalam nozzle saat saatnya untuk mulai mencetak lagi.
Mengapa Benang Pencetakan 3D Terjadi?
Benang atau oozing plastik adalah kejadian yang sering dalam proses pencetakan 3D. Selain itu, Anda dapat dengan cepat memperhatikan oozing karena itu meninggalkan benang-banget halus yang mirip dengan jaring laba-laba atau helai rambut.
Benang atau oozing terjadi karena beberapa alasan. Alasan paling umum mengapa benang terjadi dalam pencetakan 3D adalah filamen yang bocor keluar dari kepala cetak saat berjalan.
Saat kepala cetak melewati volume cetakan, potongan kecil filamen bocor, menyebabkan berang berlebihan. Filamen plastik cair ini akhirnya mengeras dan menempel pada bagian yang dicetak.
Biasanya, benang seharusnya tidak terjadi. Namun, itu mungkin juga terjadi tergantung pada jenis filamen yang Anda gunakan. Demikian pula, bahan filamen plastik higroskopis seperti TPU dan Nylon cenderung memiliki masalah benang jika tidak disimpan dengan baik.
Alasan lain mengapa oozing terjadi adalah penggunaan filamen yang memerlukan suhu tinggi untuk meleleh selama pencetakan 3D. Anda mungkin perlu mengedit pengaturan proses dalam upaya untuk mencapai pengaturan suhu yang benar. Ini akan membantu upaya Anda untuk menghentikan berang berlebihan.
Apa yang Dilakukan Benang terhadap Model Pencetakan 3D?
Benang, oozing, atau dribbling terjadi ketika bahan berlebihan dan tidak diinginkan masih tertinggal pada model pencetakan 3D setelah pencetakan selesai. Masih, itu mendapat namanya "benang" karena bahan yang tidak diinginkan yang masih tertinggal pada cetakan terlihat seperti benang.
Secara signifikan, bahan tambahan masih menempel pada tepi dan sisi model yang selesai – itu menyebabkan objek yang selesai terlihat acak-acakan. Juga, hal itu kehilangan dimensi yang seharusnya, kehilangan kualitas yang diimajinasikan dalam proses.
Beberapa pengguna printer 3D memilih untuk menghapus helai plastik dengan benang sedang dari model 3D yang selesai. Namun, mereka menemukan sulit untuk menghapus helai plastik menggunakan metode pemrosesan pasca biasa.
Secara khusus, pengguna printer 3D cenderung meninggalkan tanda-tanda yang tidak perlu yang menghambat kualitas permukaan. Dengan adil, upaya-upaya ini tidak bernilai karena, pada akhirnya, mereka cenderung membuang model dan mencetak ulang model menggunakan pengaturan yang diperbarui atau diedit.
Apa yang Menyebabkan Benang dalam Pencetakan 3D?
Panas Berlebihan
Jika Anda memanaskan bahan polimer, itu meleleh. Plastik yang meleleh ditumpulkan lapis demi lapis untuk membangun objek cetakan 3D. Jika printer menggunakan suhu cetak yang tinggi, itu menghasilkan terlalu banyak panas yang menyebabkan benang.
Saat suhu ekstruder meningkat, nozzle printer mungkin bocor potongan kecil bahan plastik yang menyebabkan benang.
Kecepatan Printer 3D
Kecepatan cetak di mana printer 3D bekerja menentukan apakah mungkin menyebabkan oozing. Selain itu, jika printer bergerak sangat cepat, itu menyebabkan lubang dan oozing di sepanjang jalan.
Sebagai akibatnya, sebagian besar printer 3D memiliki kecepatan yang dapat disesuaikan untuk membantu menghindari benang pencetakan 3D.
Cara Memperbaiki Benang/Oozing?
Benang atau oozing mempengaruhi kualitas cetak. Oleh karena itu, akan membantu jika Anda menemukan cara untuk melawan itu. Panas berlebihan dalam motor ekstruder menyebabkan suhu cetak yang tinggi yang menghasilkan benang.
Selain itu, kecepatan printer 3D yang tinggi tetap salah satu penyebab paling umum dari benang. Jika Anda seorang penggemar 3D yang mencari solusi untuk fenomena yang mudah terlihat ini, Anda perlu mengatasi penyebab-penyebab ini.
Jarak Retraction
Jarak retraction tetap adalah pengaturan retraction yang paling kritis. Ini menentukan volume plastik yang ditarik ke dalam nozzle printer.
Semakin banyak plastik yang ditarik kembali, semakin rendah kemungkinan nozzle bocor.
Sebagian besar ekstruder direct drive standar memerlukan jarak retraction 0,5mm hingga 2,0mm. Oleh karena itu, jika Anda mengalami oozing pada cetakan Anda, coba tingkatkan jarak retraction Anda sebesar 1,0mm dan uji cetakan.
Periksa apakah hasil uji menunjukkan peningkatan kinerja yang bebas dari oozing.
Kecepatan Retraction
Pengaturan retraction yang signifikan lainnya adalah kecepatan retraction. Masih, kecepatan retraction menentukan seberapa cepat filamen ditarik dari nozzle printer 3D.
Bagaimana kecepatan retraction mempengaruhi oozing?
Jika Anda menarik terlalu lambat, plastik bocor terlalu lambat dan mungkin dengan mudah bocor sebelum ekstruder bergerak ke tujuan berikutnya.
Sebaliknya, jika Anda menarik terlalu cepat, filamen mungkin terpisah dari plastik cair di dalam nozzle.
Lebih signifikan lagi, titik optimal ditemukan dalam rentang 1200-1600mm/min.(20-100mm/s).
Suhu Nozzle yang Tinggi Sangat
Saat Anda telah menetapkan pengaturan retraction dengan benar dan menemukan bahwa Anda masih mengalami benang, periksa kawat logam Anda untuk memastikan mereka beroperasi secara optimal dan tidak mempengaruhi pengaturan suhu secara negatif.
Jika pengaturan suhu terlalu tinggi, plastik di dalam nozzle akan kurang meledak dan akan bocor keluar dari nozzle dengan mudah.
Sebaliknya, jika suhu terlalu rendah, plastik akan tetap padat dan mungkin mengalami banyak kesulitan untuk diekstrus keluar dari nozzle.
Jadi, jika suhu ekstruder terlalu tinggi, kurangi dengan 5-10 derajat Celsius. Melakukannya akan memiliki dampak signifikan pada kualitas cetakan Anda.
Gerakan Jarak Jauh di Atas Ruang Terbuka
Gerakan ekstruder antara dua lokasi berbeda membawa kemungkinan oozing pencetakan 3D.
Selama gerakan ekstruder jarak jauh, plastik itu mulai bocor keluar dari nozzle. Oleh karena itu, semakin panjang panjang arah, semakin banyak oozing.
Lebih penting lagi, perangkat lunak yang secara otomatis menyesuaikan lintasan perjalanan nozzle printer, memendekannya, sekarang tersedia di pasar. Perangkat lunak membantu menghilangkan masalah oozing.
Kecepatan Gerakan Printer
Anda dapat mengurangi benang dengan meningkatkan kecepatan gerakan nozzle kepala printer Anda. Selain itu, jumlah waktu yang dibutuhkan ekstruder untuk berjalan antara dua lokasi menentukan jumlah benang.
Anda selalu dapat menetapkan kecepatan gerakan printer Anda untuk mengurangi benang saat berjalan di atas dua lokasi.
Pengeringan Bahan Filament
Selalu amankan filament plastik 3D Anda untuk melindunginya dari menyerap kelembaban dari lingkungan.
Kelembaban filament cenderung menguap di dalam nozzle printer dan mendorong plastik keluar dari pembukaan nozzle, sebagaimana itu, penguapan kelembaban di dalam nozzle menghasilkan benang dengan produk akhir yang dicetak buruk.
Apakah PLA Lebih Rentan terhadap Benang dari pada Filament Lainnya?
Berbagai bahan memiliki rentang suhu pencetakan 3D yang berbeda. Misalnya, PLA memiliki rentang suhu pencetakan lebih rendah antara 185-205 derajat Celsius.
Di sisi lain, PETG memiliki rentang suhu cetak yang lebih tinggi antara 220-245 derajat Celsius.
Suhu cetak yang lebih tinggi dari PETG dan bahan lainnya mengurangi resistensi fluida terhadap aliran cair atau viskositas. Ini membuat bahan-bahan lainnya lebih rentan terhadap benang daripada filament PLA.
Cara Mudah Mencegah Benang Pencetakan 3D
1. Cetak pada Suhu yang Tepat
Jika Anda ingin mengurangi benang, cetak pada suhu yang tepat. Demikian pula, kurangi pengaturan suhu Anda untuk memastikan oozing minimal pada cetakan 3D Anda.
2. Tingkatkan Pengaturan Retraction
Mekanisme retraction bekerja seperti gear tarik kembali. Jika Anda mengaktifkan pengaturan retraction, itu akan menarik kembali plastik semi-padat yang mendorong cairan untuk diekstrus keluar dari nozzle.
Retraction melegakan tekanan filamen yang meleleh. Jadi, itu menghentikan plastik dari menetes keluar dari nozzle saat bergerak.
3. Sesuaikan Kecepatan Cetak
Menyesuaikan kecepatan cetak Anda membantu menghentikan oozing dalam pencetakan 3D. Secara signifikan, filamen akan membutuhkan lebih banyak waktu untuk meleleh dan siap untuk diekstrus karena hanya berjalan sedikit.
4. Lindungi Filament Anda dari Kelembaban
Filamen pencetakan 3D menyerap kelembaban dari lingkungan. Kelembaban ini berubah menjadi gelembung saat menguap ketika dipanaskan. Masih, gelembung yang pecah menyebabkan oozing.
Oleh karena itu, Anda perlu menyimpan dan mengamankan filament plastik Anda dari kelembaban. Itu karena membiarkan filament Anda di udara terbuka untuk waktu yang lama membuatnya menyerap air.
5. Bersihkan Nozzle Printer Anda
Nozzle printer 3D sering mengumpulkan partikel plastik selama pencetakan. Jika dibiarkan untuk waktu lama tanpa dibersihkan, plastik akan terperangkap di dalam nozzle.
Ini merupakan kejadian yang umum dengan filament plastik suhu tinggi, seperti PETG. Jadi, Anda mungkin mempertimbangkan untuk beralih ke filament suhu rendah seperti ABS dan PLA.
Membersihkan nozzle printer Anda secara teratur untuk menghindari kerendapan akan membantu Anda untuk mencegah benang.
Kesimpulan
Benang pencetakan 3D tetap merupakan tantangan yang sering yang perlu diatasi jika Anda ingin meningkatkan kualitas cetakan Anda.
Benang membuat cetakan 3D terlihat acak-acakan dan jelek karena bahan plastik yang tidak diinginkan menempel di tepi dan permukaan objek.
Objek kehilangan dimensi aslinya dan berdampak negatif pada kualitas. Untungnya, ada banyak langkah yang dapat Anda ambil untuk mengatasi benang yang termasuk pengaturan retraction, menyesuaikan kecepatan yang tepat, membersihkan nozzle ekstruder, dan mencegah kelembaban filament.



