Mencapai Bagian Logam Murni Berkualitas Tinggi dengan Pencetakan 3D FDM
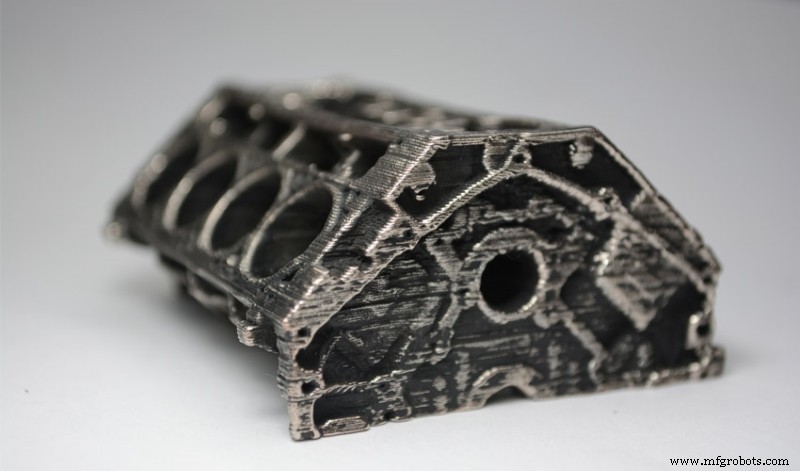
Gambar 1: Model terbuat dari Filamet™ baja karbon tinggi dan sintering. Sumber: The Virtual Foundry
The Virtual Foundry adalah perusahaan Amerika, berkantor pusat di Wisconsin, yang dibentuk oleh para ahli di bidang logam cair, yang telah bekerja terus-menerus sejak 2014 untuk meningkatkan dan memperluas rentang filament dan aksesori untuk pencetakan 3D FDM logam. Pada awalnya mereka berhasil memproduksi filament dengan persentase kuningan, tembaga atau perunggu yang tinggi namun struktur mereka setelah disinter tidak mengandung properti logam. Melalui kampanye Kickstarter, The Virtual Foundry mendapatkan dukungan yang cukup untuk mengembangkan filamentnya untuk mencapai properti yang sama dengan logam murni dan memperluas rentang materialnya (baja karat 316L, besi karbon tinggi, aluminium 6061 dan tungsten). Semua jenis Filamet ™ terdiri dari logam dasar dan polimer terbiodegradasi dan ramah lingkungan (PLA). Material ini bebas dari partikel logam yang terpapar dan pelarut volabel yang dapat dilepaskan selama pencetakan. Material ini sangat mudah untuk dicetak, karena properti pencetakannya mirip dengan PLA, yang memungkinkan setiap pengguna mesin pencetak 3D FDM untuk membuat bagian dengan filament ini, tanpa perlu membeli mesin pencetak 3D FDM logam industri yang mahal. Salah satu keuntungan utama material Filamet™ adalah mereka mencapai properti yang mirip dengan yang mungkin dengan teknologi DMLS namun dengan beberapa keterbatasan. Karena kebutuhan untuk menyinter bagian yang dicetak dengan filament ini, di mana PLA dihapus, bagian memiliki porositas, kehilangan volume dan non-isotropi. Mesin pencetak 3D DMLS mampu mencetak bagian yang sepenuhnya padat (mirip pengecoran), dengan detail yang baik, ketebalan lapisan 0.02 mm dan tanpa perlu post-processing, satu-satunya keuntungan dibandingkan dengan pencetakan 3D FDM Filamet™ adalah biaya material, manufaktur dan mesin itu sendiri.
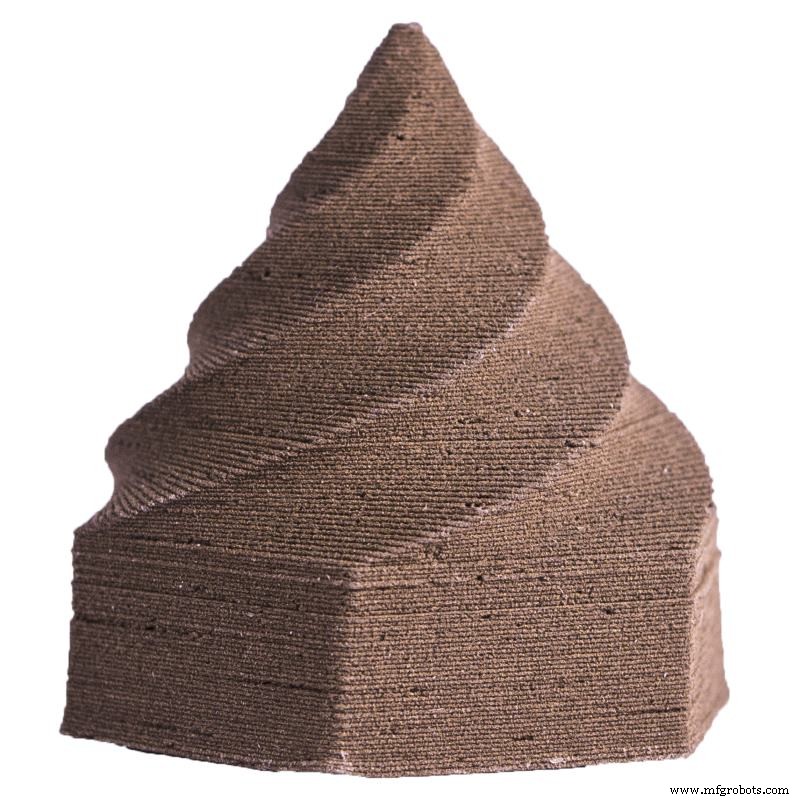
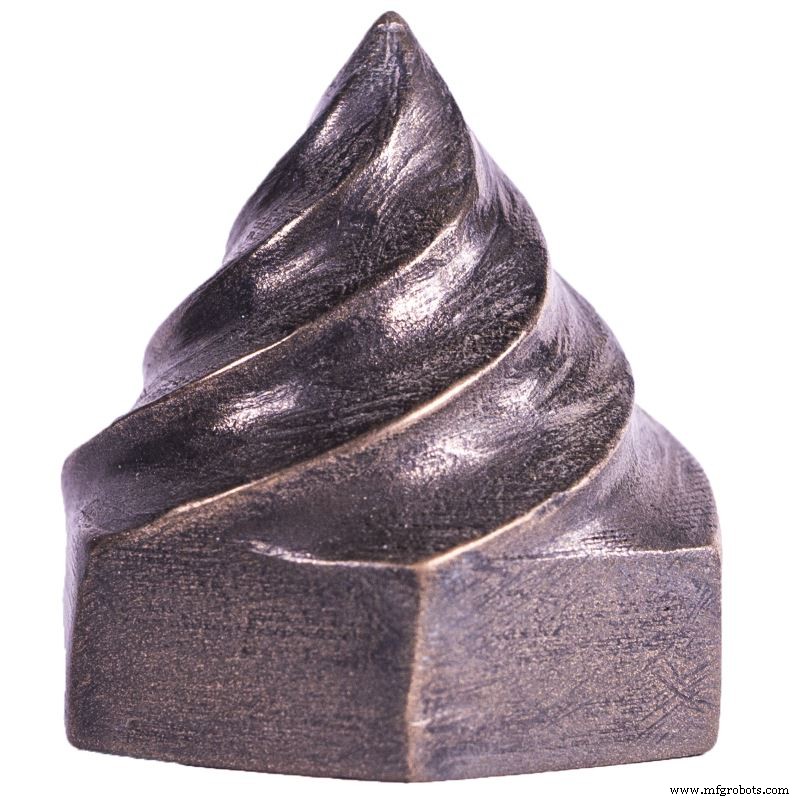
Gambar 2: Kerucut terbuat dari perunggu Filamet™ yang tidak disinter dan yang disinter. Sumber: The Virtual Foundry
Untuk membuat bagian yang dicetak menjadi sepenuhnya logam, harus disinter dalam oven. Sintering adalah proses manufaktur bagian padat berdasarkan objek yang dibentuk oleh bubuk logam yang ditekan, yang diberikan perawatan panas pada suhu lebih rendah dari titik leleh, namun cukup tinggi untuk menggabungkan partikel logam secara tahan, menghasilkan batak padat total. Setelah mencetak dengan Filamet™ bagian perlu disinter untuk menghapus PLA yang merupakan bagian dari filament. Sintering dapat dilakukan dalam oven dengan lingkungan terbuka atau lingkungan vakum atau iners.
Disinter dalam lingkungan terbuka
Untuk sintering dalam lingkungan terbuka diperlukan arang tempurung kelapa untuk sintering, wadah tahan api (krucil) dan serbuk tahan api Al2O3. Proses dimulai dengan menggosok tepi kasar bagian untuk hasil terbaik.
Pertama-tama, krucil harus diisi dengan serbuk tahan api, menyisakan ruang bebas di permukaan krucil. Kemudian benda kerja harus direndam dalam serbuk tahan api, memastikan untuk menyisakan jarak minimal 15 mm antara permukaan benda kerja dan dinding serta bagian atas dan bawah krucil. Serbuk tahan api tidak boleh ditekan.
Pada titik ini, tergantung pada material yang akan disinter, ruang bebas di permukaan krucil harus diisi dengan karbon sinter atau krucil harus ditempatkan dalam oven.
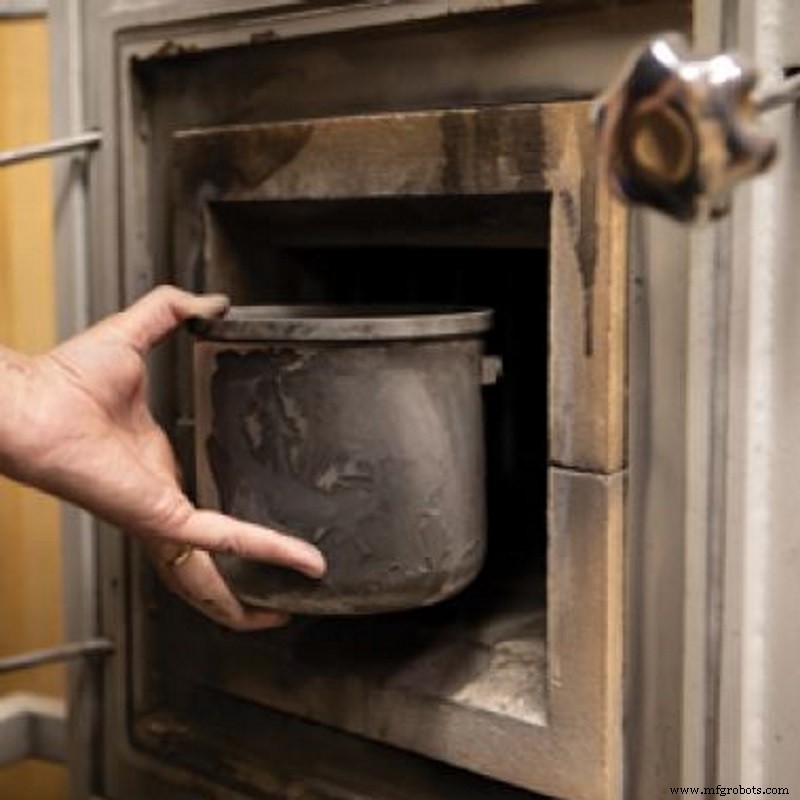
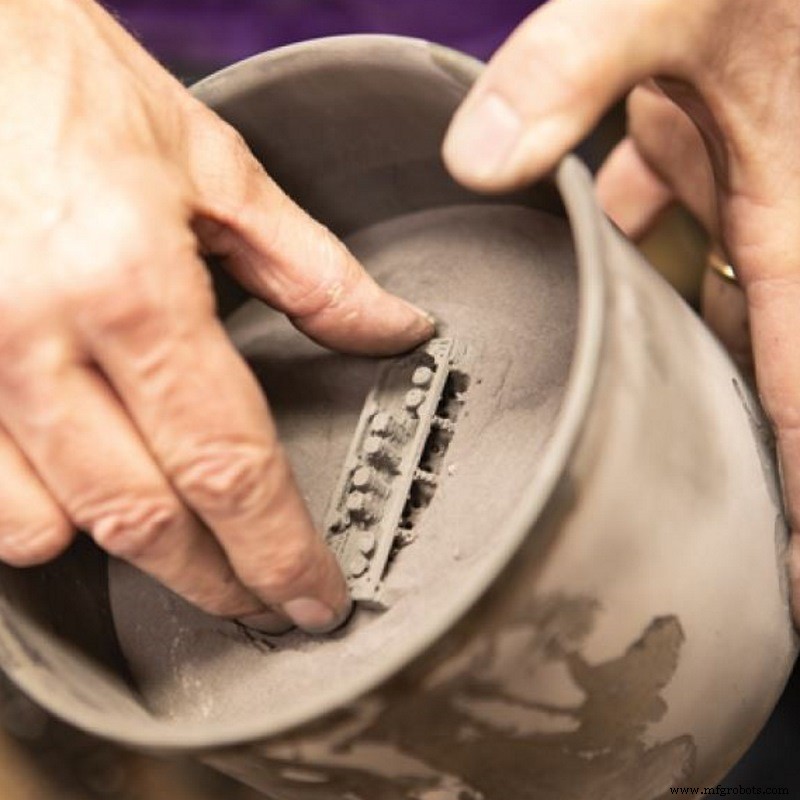
Gambar 3: Proses sintering. Sumber: The Virtual Foundry
Disinter dalam lingkungan vakum atau iners
Untuk sintering dalam lingkungan vakum atau iners, krucil (wadah pemasak) dan serbuk tahan api diperlukan. Bahan disiapkan untuk sintering dengan menempatkannya di dalam krucil dan menutupnya dengan serbuk tahan api, dengan memperhatikan bahwa harus ada setidaknya 10 mm serbuk antara permukaan bahan dan krucil. Kemudian krucil ditempatkan dalam oven.
The Virtual Foundry menyediakan tabel suhu yang direkomendasikan berikut, baik untuk sintering dalam lingkungan terbuka atau dalam lingkungan vakum atau iners:
| Material | Suhu sinter maksimum |
|---|
| Perunggu | 871 ºC |
| Tembaga | 1074 ºC |
| 316L | 1260 ºC |
| Inconel | 1260 ºC |
Tabel 1: Material dan suhu sintering maksimum.
Pengguna harus memperhatikan bahwa waktu dan suhu ini adalah panduan dan dapat bervariasi tergantung pada banyak aspek, seperti model oven yang mereka gunakan, misalnya. Filament range yang tidak termasuk dalam tabel dianggap eksperimental, jadi produsen tidak memiliki data untuk sintering.
Jika Anda tidak memiliki oven yang memenuhi persyaratan untuk menyinter bagian yang dicetak 3D dengan filament Filamet™, Anda dapat menghubungi kami dan kami akan memberi tahu Anda tentang kelayakan dan syarat sintering di fasilitas kami.
Setelah sintering (dalam lingkungan terbuka atau dalam lingkungan vakum atau iners) semua filament dari range Filamet™, semua bagian logam diperoleh, dengan properti logam sebenarnya seperti konduktivitas listrik, diproses kembali dengan penggosokan dan pengkilapan atau bahkan pengelasan dengan pengelasan; namun dengan porositas tertentu dan pengurangan volume karena kehilangan PLA. Pengguna juga harus memperhatikan bahwa properti mekanis produk akhir secara langsung terkait dengan waktu bagian yang dicetak dipelihara pada suhu sintering. Jika produk akhir berupa bubuk dan rapuh, waktu sintering tidak cukup. Jika cetakan menunjukkan permukaan mirip kulit keriput, itu terlalu disinter.
Filamet tembaga
Filamet perunggu
Filamet baja
karat 316L
Filamet
aluminium 6061
Post-processing: Penggosokan dan pengkilapan
Setelah disinter bagian dapat digosok dan dikilap dengan cara yang sama seperti logam namun mengikuti serangkaian petunjuk. Dengan kertas abrasif basah memungkinkan untuk menghapus garis cetakan dan deformasi kecil lainnya karena partikel yang lepas selama penggosokan menempel pada celah karena panas gesekan. Dalam hal menggunakan kertas abrasif atau cakram radial 3M disarankan untuk mulai menggosok dengan butir 120 (80 untuk cakram radial 3M), dengan hati-hati untuk tidak merubah bentuk area yang paling halus, seperti sudut. Setelah seluruh permukaan digosok, kertas abrasif dengan butir berikutnya harus digunakan dan seterusnya hingga meningkat 6 atau 7 (4 kali untuk cakram radial 3M). Sebelum melanjutkan ke pengkilapan akhir disarankan untuk menggunakan kertas abrasif 3000 grit, dengan yang gloss tertentu dicapai. Terakhir dan setelah bagian dibersihkan dengan kain flanela, bagian dapat dikilap. TVF merekomendasikan menggunakan alat berputar dengan cakram pengkilap dan lilin pengkilap untuk membuat pengkilapan lebih cepat dan efisien. Cukup terapkan sedikit lilin pengkilap pada cakram pengkilap dan kilap dengan gerakan konstan di seluruh bagian sehingga tidak menghasilkan panas berlebihan, yang dapat merubah bentuk bagian. Selain menggosok dan mengkilap bagian yang diproduksi dengan Filamet™, mereka dapat diterajang, dicairkan, di las dan dihaluskan dengan aplikasi panas.
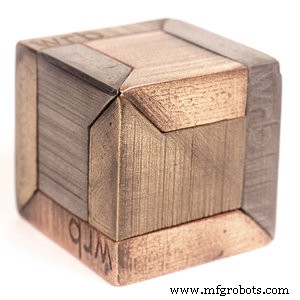
Gambar 4: Empukan tembaga yang dikilap. Sumber: The Virtual Foundry
Setelah melihat cara mendapatkan bagian logam murni dengan pencetakan 3D FDM kita dapat menyimpulkan dengan mengatakan bahwa teknologi pencetakan ini, dengan bantuan filament logam The Virtual Foundry, telah berhasil mencapai beberapa sektor yang perlu dijajah, terutama beberapa cabang industri.



