Kapasitas DNC yang Ditingkatkan Mendorong Performa Unggul & Ekspansi Bisnis
Semua bengkel, besar maupun kecil, sama menarik dan memiliki pelajaran untuk diajarkan (dan dipelajari). Bahkan yang paling menarik adalah bengkel yang bertransisi ke proyek baru dan oleh karena itu bisnis baru. Mengomongkan Albert Einstein, yang berkata "Kami tidak dapat memecahkan masalah kami dengan tingkat pemikiran yang sama yang menciptakannya," bengkel yang berada dalam posisi untuk menambahkan kemampuan baru dan menguasainya menciptakan platform yang ditingkatkan yang membuka pintu baru untuk kesempatan pertumbuhan yang sebelumnya tidak tersedia.
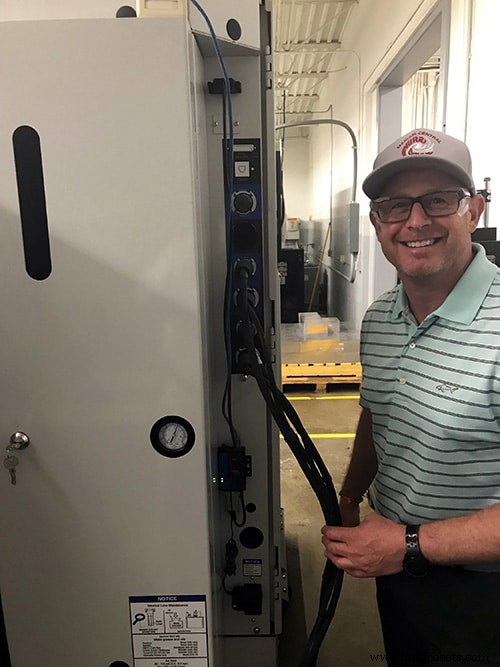
M-1 Tool Works Inc. adalah salah satu bengkel tersebut. Berlokasi di McHenry, Illinois, barat daya Chicago, bengkel ini didirikan oleh pembalap mobil balap Martin Ryba pada 1984 untuk memproduksi bagian dan komponen balap. Bengkel membangun reputasi untuk bagian presisi tinggi yang dibangun pada peralatan pemesinan dan bubut multi-sumbu namun tidak diatur untuk menjadi operasi produksi volume tinggi. "Kami sekarang di 50 mesin dengan sekitar 40 karyawan yang berlokasi di dua gedung, tetapi saya akan mengatakan 80 persen bisnis kami terdiri dari pesanan untuk 10 bagian atau kurang," kata Rusty Thielsen, project manager M-1.
Seiring M-1 secara perlahan meluaskan, ia mulai menarik perhatian kontraktor penerbangan. Salah satunya adalah Northrup Grumman Corp.
Pada awal 2003, sektor Integrated Systems milik Northrop Grumman dan M-1 Tool Works menandatangani perjanjian untuk bekerja sama di bawah pengaturan mentoring. Proyek-proyek M-1 Tool Works saat itu terutama untuk pasar komersial, namun perusahaan adalah subkontraktor untuk Hamilton Sundstrand, pemasok Northrop Grumman untuk pesawat tempur strike F/A-18 Super Hornet milik Angkatan Laut AS. Northrop Grumman adalah subkontraktor utama untuk Boeing pada program F/A-18.
"Program mentoring ini memberi Northrop Grumman kesempatan untuk berbagi keahlian kami dengan pemasok kecil yang akan menggunakan pengetahuan untuk mengembangkan infrastruktur yang kompatibel dengan menyediakan produk berkualitas tinggi untuk pertahanan nasional," kata Thomas E. Vice, vice president operasi sektor untuk Northrop Grumman Integrated Systems. "M-1 Tool Works sangat mampu dan memiliki potensi untuk menjadi anggota yang berharga dari tim pemasok Northrop Grumman."
Di bawah perjanjian, M-1 mulai mendapatkan peralatan dan keahlian untuk memenuhi spesifikasi DoD untuk produksi komponen dan rangkaian pertahanan dan penerbangan yang kompleks. Sebagian dari persyaratan ini berarti memiliki protokol jaringan dan keamanan siber yang mematuhi FAR (Federal Acquisition Regulation), DFARS (Defense Acquisition Regulations System) dan NIST SP 800-171, yang mengatur informasi tidak terklasifikasi yang dikontrol. Dengan 14 kursi perangkat lunak CAD/CAM Mastercam, pemesin M-1 memprogram bagian mereka sendiri di mesin mereka sendiri. Yang diinginkan adalah kemampuan untuk mengirim program ke setiap mesin di dua gedung M-1. "Pada waktu program menjadi lebih besar dan lebih kompleks, ini berarti mengunduh program ke flash drive dan mengirimkannya secara langsung ke mesin yang tersedia untuk dikerjakan," penjelasan Thielsen.
Bertujuan untuk memperbaiki, M-1 menyadari Cimco, pemasok perangkat lunak komunikasi dan jaringan CNC dengan kantor pusat dunia di Kopenhagen dan kantor pusat Midwest AS di Elgin, Illinois. Menyediakan editor CNC, pengumpulan data manufaktur, dan perangkat lunak manajemen data manufaktur, Cimco juga menyediakan perangkat lunak jaringan DNC MAX, yang dipasang oleh M-1 melalui distributor lokal Cimco ShopWare Inc., juga berbasis di Elgin.
"M-1 berada di zona manfaat untuk mendapatkan manfaat dari sistem perangkat lunak DNC (distributed numerical control)," kata Ryan Mermall, senior applications engineer dan service coordinator di ShopWare. "Target yang ideal adalah setiap pelanggan dengan mesin CNC yang perlu menemukan solusi bagaimana mentransfer program ke mesin sambil memiliki sistem untuk mencadangkan dan mengatur mereka. Cimco mendukung pelanggan yang memiliki 1-4.000 mesin."
Biasanya, pelanggan dapat mengotomatisasi cara program ditransfer ke peralatan CNC, penjelasan Mermall. Selain itu, pengguna memiliki kontrol yang lebih ketat terhadap revisi program dan izin pengguna tentang siapa yang dapat melakukan apa dengan program utama dalam perangkat lunak. Fitur lainnya mencakup penyesuaian feed rate dan kecepatan palang dinamis, parameter offset, dan logging serta backup/versioning yang canggih.
Disetel sebagai solusi client-server, DNC-MAX Server menangani semua kemampuan komunikasi dan perhitungan. Ia dapat dijalankan sebagai aplikasi atau sebagai layanan di latar belakang sesuai preferensi pelanggan. DNC-MAX Client adalah antarmuka PC untuk mengelola transfer file lokal atau jarak jauh, memantau port mesin, dan melakukan konfigurasi serta administrasi jaringan banyak server dari satu titik.
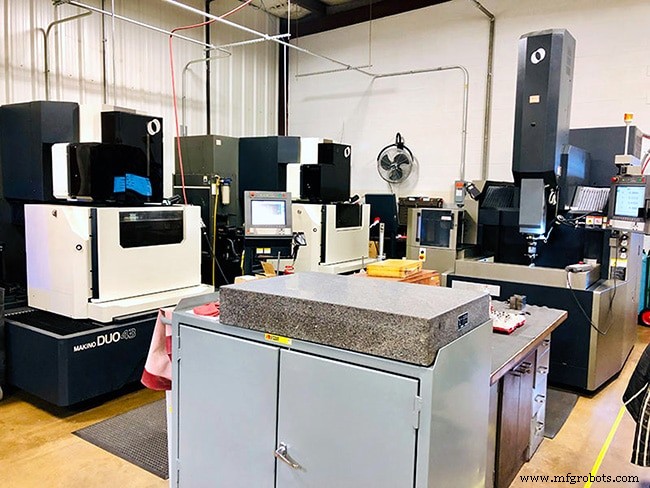
"Sekarang programmer kami dapat menulis program dan mengirimkannya ke setiap mesin di kedua gedung kami dan mengelolanya dari server pusat," kata Thielsen. "Program masuk ke mesin lebih cepat dan program itu sendiri jauh lebih andal. Ini membuat kami menjadi bengkel yang lebih baik dan jauh lebih efisien."
Setiap kali M-1 menambahkan peralatan baru, perusahaan menambahkannya ke jaringan Cimco. Cimco mendukung banyak kontrol termasuk FANUC, Haas, Mazak, Fagor, dan lainnya. Digabungkan dengan perangkat keras komunikasi RS-232 ("Moxa boxes"), M-1 telah menghubungkan peralatan lama mereka ke Cimco juga. "Kami mengelola program yang lebih besar dan lebih kompleks dengan lebih cepat dan lebih efisien," kata Thielsen. "Setiap perubahan atau penyesuaian program yang dikirim kembali ke DNC-MAX dapat secara otomatis dinaikkan versinya atau disimpan di area karantina. Ini menjaga kendali yang jauh lebih ketat atas pelacakan perubahan atau kembali ke versi sebelumnya jika diperlukan. Akibatnya, non-conformansi internal kami jauh lebih rendah."
Kontrol proses yang lebih ketat telah membantu mendorong kemampuan M-1 Tool Works di bidang penerbangan dan pertahanan, dan perusahaan telah diakui untuk kerja energi lanjutan juga.
Misalnya, M-1 adalah bagian dari tim yang menyediakan komponen dan rangkaian untuk proyek Linac Coherent Light Source (LCLS) di Argonne National Laboratory (ANL). Komponen yang diproses oleh M-1 digunakan pada operasi pemfokusan sinar cahaya yang menciptakan pulsa X-ray ultra-terang, ultra-pendek dari sinar elektron berenergi tinggi. Pulsa X-ray ini miliar kali lebih terang dari sumber cahaya paling kuat yang diketahui dan digunakan untuk menangkap gambar molekul dan detail tindakannya dalam struktur atom.
Pemesinan logam yang terlibat memerlukan pemotongan lima sumbu, bor, dan EDM kawat dan tengkorak. Toleransi yang ketat, semuanya dalam kisaran 0,0005 inci (0,0127 mm) atau lebih sedikit, divalidasi di departemen kualitas M-1 menggunakan CMM dan alat metrologi lainnya. File CAD disediakan kepada M-1 oleh para desainer di ANL. Operasi pemesinan yang sangat sulit memerlukan pencocokan dan susunan yang tepat dari fitur yang dipotong, dipotong kawat EDM, dan dipotong tengkorak EDM.
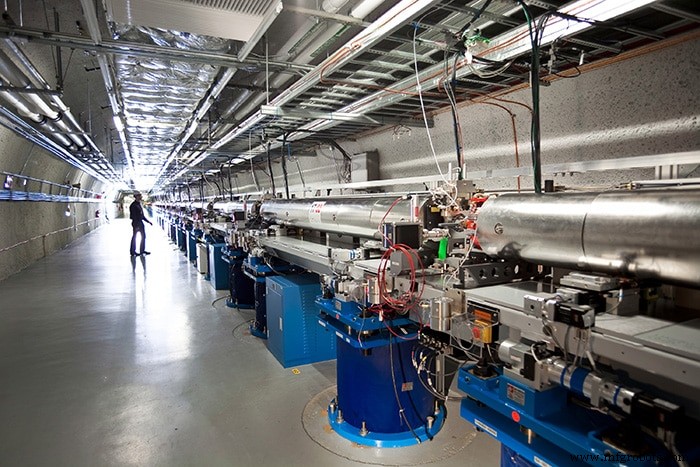
Menurut M-1, itu adalah salah satu bengkel yang sedikit yang memiliki mesin, orang, keahlian, dan pengalaman untuk melakukan pekerjaan ini sesuai dengan spesifikasi yang diinginkan. Keahlian jaringan yang ditingkatkan dan kontrol program CNC berkontribusi pada seluruh proyek LCLS milik M-1 yang diproduksi dalam waktu hanya tiga bulan, jauh lebih cepat dari jadwal normal untuk proyek semacam itu, menurut perusahaan. Dalam komentar yang dibuat selama presentasi penghargaan, ilmuwan ANL menyatakan seluruh sistem terselaraskan dan berhasil menembak pada upaya kedua, berkat kualitas tinggi bagian yang diproses oleh M-1.
Dengan jaringan client-server internal untuk peralatan mereka, semua program CNC M-1 berada dalam database yang tidak pernah keluar dari dua gedung perusahaan. Kode G, toolpath dinamis, dan perangkat lunak manajemen lebih aman akibatnya, sehingga M-1 mematuhi FAR, DFARS dan NIST SP 800-171.
Dari asalnya sebagai bengkel balap hingga posisinya saat ini sebagai pemasok penerbangan/pertahanan dan energi lanjutan, M-1 menunjukkan bahwa jaringan yang ditingkatkan dapat membuat bengkel kecil setara dengan kompetitor yang lebih besar.
Untuk informasi lebih lanjut dari Cimco Americas LLC, kunjungi www.cimco.com atau telepon 704 644 3587. Untuk informasi lebih lanjut dari M-1 Tool Works Inc., kunjungi www.m1toolworks.com atau telepon (815) 344-1275. Untuk informasi lebih lanjut dari ShopWare Inc., kunjungi www.shopwareinc.com atau telepon 888-222-7126.



