Proses Lapping Dijelaskan: Prinsip, Jenis, Bahan, dan Aplikasi
Hello pembaca, Semoga Anda baik-baik saja! Dalam artikel ini, kita akan mempelajari Proses Lapping dan sub-topiknya seperti Definisi, Prinsip Kerja, Jenis, Bahan, Keuntungan, Kerugian, dan Aplikasi secara detail.
Dan PDF Anda dapat diunduh di akhir setiap artikel.
Jadi mari kita mulai,
Apa itu Proses Lapping?
Lapping adalah proses pemesinan tekanan rendah yang digunakan untuk meningkatkan akurasi dimensi dan finishing permukaan workpiece. Proses lapping menggunakan partikel abrasive halus untuk melakukan aksi pemotongan pada permukaan workpiece.
Workpiece digosok terhadap piring lapping dengan bantuan mesin atau tangan, dengan partikel abrasive bubuk atau pasta abrasive di antaranya.
Proses lapping meratakan permukaan workpiece, ini meningkatkan fungsionalitas dan estetika workpiece. Ini juga digunakan untuk memastikan pasungan yang tepat antara dua workpiece dan memperbaiki ketidaksempurnaan kecil.
Prinsip Proses Lapping:
Kerja sederhana dari proses lapping melibatkan tiga elemen. Sebuah workpiece, piring lapping, dan partikel abrasive.
Partikel abrasive dituangkan di atas piring lapping dan workpiece digosok padanya.
Partikel abrasive menghapus material mikroskopis dari workpiece ketika gaya diterapkan selama gerakan relatif antara piring dan workpiece.
Partikel abrasive cenderung meratakan atau meratakan puncak dan lembah mikroskopis yang ada pada permukaan workpiece.
Karakteristik Proses Lapping:
Karakteristik Proses Lapping adalah sebagai berikut:
Ukuran grit abrasive yang digunakan dalam proses lapping bervariasi dari 120 hingga 1200 mesh tergantung pada finishing permukaan yang diinginkan.
Abrasive yang digunakan dapat dalam bentuk bubuk atau dapat dicampur dengan beberapa minyak atau grasi yang sesuai yang disebut vehicle.
Jumlah material yang sangat kecil dihapus dalam proses lapping yaitu sekitar 0,025mm.
Proses lapping dapat dilakukan secara manual atau dengan bantuan mesin.
Bahan yang biasanya di lapping adalah bahan keras seperti steel.
Tekanan yang diterapkan selama proses lapping rendah dibandingkan proses finishing permukaan lainnya.
Jenis Proses Lapping:
Terdapat dua jenis proses lapping yang kemudian dibagi ke dalam domain masing-masing:
Hand Lapping dan
Machine Lapping Process
Proses Lapping Tangan:
Seperti yang namanya sapikan proses lapping di mana semua gaya diterapkan secara manual disebut hand lapping. Terdapat dua sistem hand lapping yang terlibat dalam meningkatkan kualitas permukaan workpiece.
#1. Flat surface lapping:
Piring lapping di sini terbuat dari gray cast iron. Ini memiliki beberapa grooves yang digunakan untuk mengumpulkan kotoran logam dan partikel pemborosan abrasive padanya.
Grits abrasive dengan ukuran yang diinginkan diparutkan di atas lap. Kemudian workpiece digosok dengan hati-hati di atas lap.
Jumlah lebih banyak partikel abrasive dengan mesh yang sama ditambahkan jika diperlukan. Penggunaan fluid yang sesuai dapat dilakukan jika diperlukan. Proses harus dilakukan oleh operator yang terampil.
Setelah lapping selesai, lap harus dibersihkan untuk penggunaan berikutnya.
Catatan: Penggunaan partikel abrasive berlebih dapat merusak lap. Ini dapat menghasilkan finishing pekerjaan yang tidak tepat dan kegagalan lap.
#2. Cylindrical Lapping:
Laps yang digunakan untuk lapping permukaan dalam dan luar workpiece silindris terbuat dari mild cast iron, copper, atau brass.
Untuk lapping permukaan dalam silinder, laps dibuat untuk memiliki pasungan erat dengan diameter dalam. Laps bergerak dalam gerak acak axial terhadap workpiece. Ini meningkatkan finishing permukaan workpiece serta laps.
Partikel abrasive dicampur dengan minyak atau grasi dalam proses. Laps yang digunakan untuk lapping permukaan luar silinder disebut ring laps. Ia dilengkapi dengan baut untuk menyesuaikan dengan diameter yang berbeda.
Workpiece yang akan di lapping dipegang dalam bubut untuk memberikan gerakan rotasi. Ring lap kemudian di gerak mundur pada workpiece yang berputar. Partikel abrasive dicampur dengan beberapa minyak dan grasi dapat digunakan.
Proses Lapping Mesin:
Ketika operasi lapping dilakukan menggunakan mesin disebut machine lapping. Diberikan di bawah ini berbagai proses machine lapping yang digunakan untuk berbagai jenis workpiece.
#1. Vertical Lapping Machine:
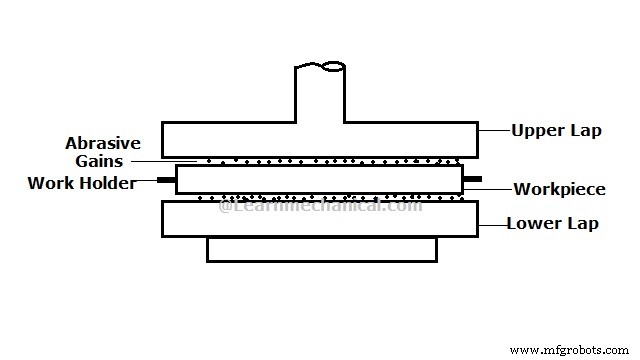
Setup lapping vertikal terdiri dari lower lap, upper lap, dan work-holding device. Workpiece diletakkan di lower lap dan diposisikan dalam job holder. Upper lap digunakan untuk memuat dan memuat ulang workpiece.
Partikel abrasive dicampur dengan pasta-type vehicles diterapkan pada laps sebelum operasi dimulai. Dalam kasus lapping permukaan datar, lower lap dipegang diam, sementara dalam kasus cylindrical lapping lower lap diizinkan untuk bergerak.
Berbagai pekerjaan di lapping menggunakan vertical lapping machines, misalnya, precision gauge blocks, rolls of roller bearing, dan ball bearing balls.
Jenis lain dari setup lapping vertikal terdiri dari Abrasive cloth yang ditempel pada lower lap. Workpiece yang identik dapat di lapping dengan memindahkan job holder secara acak. Ini disebut transposing.
Catatan: Lower lap harus dipasang saat memesin permukaan datar karena mungkin terbalik.
#2. Centreless lapping machine:
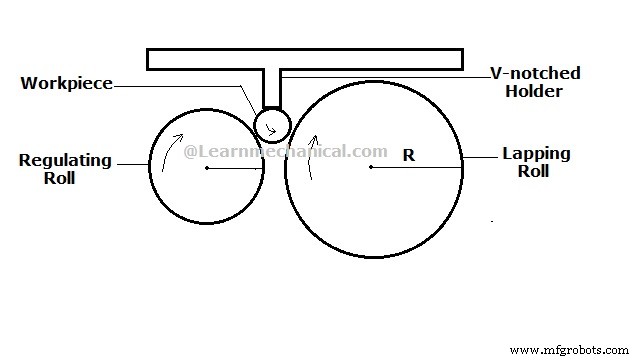
Centreless roll lapping terdiri dari regulating roller, lapping roller, workpiece, dan V notched fiber stick. Regulating roller didorong oleh motor untuk memberikan gerakan rotasi pada setup.
Lapping roller digunakan untuk memproses workpiece dari arah lain. Diameter lapping roller adalah dua kali diameter regulating roller. Kedua roller terbuat dari cast iron, karena stabilitas dan biaya rendahnya.
Roller terikat dengan partikel abrasive. V notched fiber stick digunakan untuk memegang workpiece yang akan diumpankan di antara roller. Workpiece diumpankan ke dalam roller dengan laju sangat lambat dengan gerak mundur.
Penghapusan material terjadi karena aksi partikel abrasive dari workpiece. Finishing yang sangat halus 0,05 mikron dapat diperoleh dengan bantuan centreless lapping.
Penghapusan material sangat lambat dalam kasus centreless lapping.
#3. Spherical lapping machine:
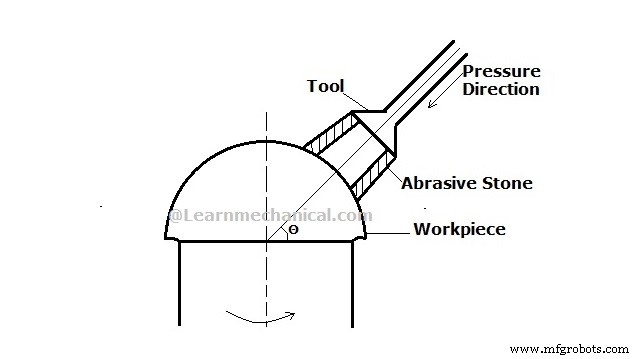
Mesin lapping yang digunakan untuk memproses objek spherical memiliki konstruksi yang berbeda. Dua spindle digunakan dalam kasus spherical lapping.
Workpiece yang akan di lapping dipasang pada spindle pertama yang memberikan gerakan rotasi pada workpiece. Spindle lainnya digunakan untuk memegang alat pada sudut tertentu terhadap workpiece.
Tekanan juga diterapkan pada workpiece oleh tool spindle. Segera setelah gerakan rotasi diberikan pada workpiece penghapusan material terjadi karena kontak antara Alat abrasive dan workpiece.
#4. Belt lapping:
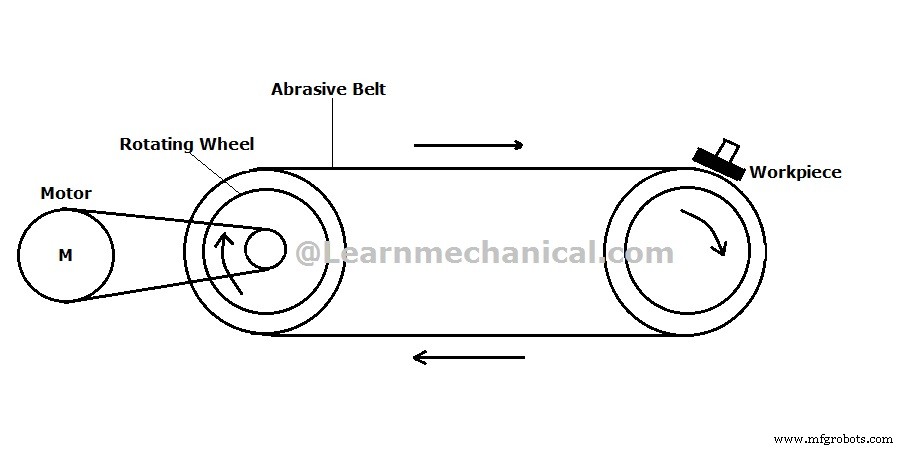
Belt lapping menggunakan belt yang terbuat dari Abrasive clothes yang digunakan untuk proses lapping. Belt dijalankan dengan bantuan motor. Terdapat dua roda yang digunakan untuk menggerakkan belt.
Workpiece disentuh secara manual ke belt di atas roda. Penghapusan material terjadi setelah kontak workpiece dan belt yang bergerak.
Ini adalah metode lapping yang nyaman untuk pekerjaan low-precision. Tidak ada persyaratan untuk mem clamping workpiece.
Abrasive yang digunakan untuk proses lapping:
Berbagai jenis Abrasive digunakan untuk memproses berbagai kekerasan material.
Abrasive yang digunakan untuk memproses material keras umumnya adalah silica carbide dan fused alumina.
Abrasive yang digunakan untuk memproses material lunak adalah chromium oxide, unfused alumina, dan garnet.
Vehicles yang digunakan untuk proses lapping
Vehicles yang digunakan untuk proses lapping umumnya adalah minyak larut air, minyak nabati, minyak mineral, petroleum jelly, atau grasi. Vehicles harus memiliki properti berikut.
Partikel harus terdistribusi seragam ketika dicampur dengan vehicle. Tidak boleh mengandung lump.
Viskositas vehicles tidak boleh terpengaruh oleh perubahan suhu.
Vehicle tidak boleh menguap pada suhu tinggi.
Tidak boleh mempromosikan korosi untuk permukaan logam.
Harus non-toxic dalam alamnya.
Tidakk akan menempel pada workpiece dan dapat dengan mudah diangkat dengan pembersihan sederhana.
Bahan yang dapat mengalami proses lapping:
Terdapat berbagai elemen asli yang merupakan senyawa yang dapat mengalami proses lapping. Beberapa di antaranya adalah Cast iron, Ceramics, Tungsten, Plastics, Carbon compounds, Stainless steel, Bronze, Rubber, dan Silicon.
Parameter Proses Lapping:
Parameter yang berikut adalah:
Kecepatan Lapping: Kecepatan lapping untuk operasi lapping ideal harus bervariasi dari 1,5 sampai 4m/s
Tekanan Lapping: Tekanan lapping bergantung pada kekerasan material dan partikel abrasive yang digunakan. Tekanan lapping bervariasi dari 10 sampai 30kPa untuk material lunak dan hingga 70kPa untuk material keras.
Bahan Lapping: Bahan lapping berbanding lurus dengan waktu lapping. Semakin meningkatnya bahan lapping, waktu lapping juga meningkat. Bahan lapping juga bergantung pada material yang di lapping.
Cast iron - 0,2mm
Aluminum alloy - 0,1mm
Soft steel - 0,05 sampai 0,1mm
Hardened steel - 0,005 sampai 0,02mm
Keuntungan Proses Lapping:
Ini meningkatkan finishing permukaan workpiece dengan mengurangi puncak dan lembah pada permukaan material. Ini juga memberikan sentuhan estetik pada workpiece.
Proses lapping juga meningkatkan umur bagian pasangan dengan mengurangi gesekan antara bagian pasangan.
Ini meningkatkan geometri dan dimensi workpiece. Ini juga memastikan pasungan yang sempurna antara workpiece.
Tidak ada stres termal yang dikembangkan di dalam permukaan workpiece karena panas minimum yang terlibat dalam proses.
Proses dapat dilakukan oleh tenaga kerja yang tidak terampil juga. Ini adalah akibat kesederhanaannya dan ketiadaan kontrol komputerisasi.
Ini meningkatkan paralelisme antara dua bagian yang diletakkan sejajar satu sama lain untuk berbagai operasi penggabungan.
Kerugian proses lapping:
Lapping adalah proses yang mahal karena kerusakan abrasive lebih banyak. Hasil ini meningkatkan penggunaan partikel abrasive untuk operasi polishing, yang pada gilirannya meningkatkan biaya produksi.
Keuntungan lain dari proses lapping adalah proses sangat lambat. Laju penghapusan logam dalam kasus proses lapping sangat rendah. Ini membuat waktu pemrosesan memakan waktu yang menghasilkan penurunan tingkat produksi.
Manajemen limbah menjadi masalah dalam kasus proses lapping. Sejumlah besar limbah abrasive dihasilkan dalam kasus proses lapping. Ini membuat sulit untuk membuang limbah.
Beberapa senyawa abrasive mungkin terselubung di permukaan workpiece yang menghasilkan kerusakan workpiece kemudian.
Proses tidak secara umum diotomatisasi; ini meningkatkan tenaga kerja yang intensif dan meningkatkan biaya produksi.
Aplikasi Proses Lapping:
Proses Lapping digunakan untuk polishing logam keras dan rapuh yang sulit untuk dipolish menggunakan metode lainnya.
Ini juga digunakan untuk memproses bahan seperti kaca karena laju penghapusan material yang lambat.
Proses lapping digunakan secara luas untuk membuat spesimen untuk pengujian metalurgi.
Proses lapping digunakan untuk pembuatan klep karena fitur penghapusan material yang akurat dan seragam.
Industri otomotif juga menggunakan proses lapping untuk berbagai operasi polishing.