Perencanaan Proses Dijelaskan: Langkah, Jenis, dan Manfaat Utama
Dalam artikel ini Anda akan mempelajari Apa itu perencanaan proses? Apa persyaratan untuk proses ini, Apa langkah-langkah perencanaan proses, jenis, keuntungan, kerugian dan urutan kegiatan yang termasuk. Mari kita mulai dengan Definisi.
Apa Itu Perencanaan Proses?
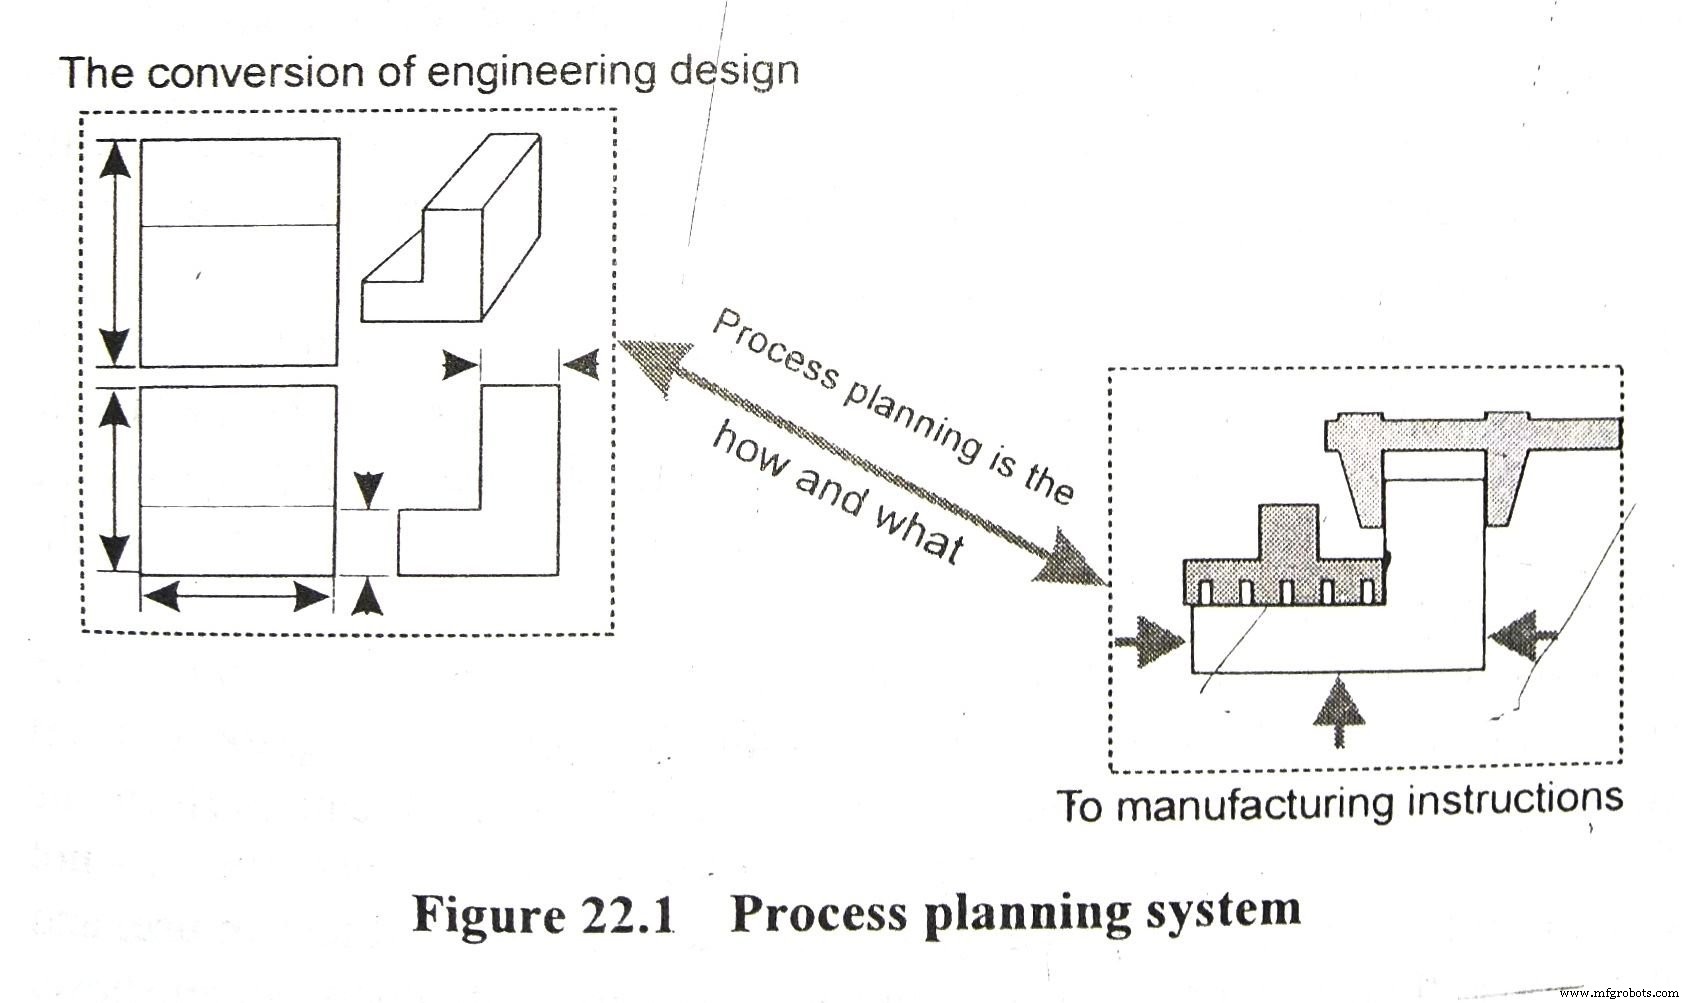
Perencanaan proses adalah prosedur yang digunakan untuk mengembangkan daftar rinci operasi manufaktur yang diperlukan untuk produksi bagian atau produk. Ini adalah hubungan antara desain produk dan manufaktur produk.
Perencanaan proses menetapkan urutan operasi yang efisien, memilih peralatan dan alat yang tepat, dan menentukan operasinya dengan cara yang memastikan produk akan memenuhi semua persyaratan yang ditentukan dalam spesifikasi. Pada saat yang sama, proses akan dilakukan dengan biaya minimum dan produktivitas maksimum.
Pada dasarnya ada dua cara rencana proses dapat dihasilkan. Mereka adalah:
1. Perencanaan Proses Manual dan 2. Perencanaan Proses Berbantuan Komputer
PERSYARATAN UNTUK PERENCANAAN PROSES
Sebuah rencana proses yang cukup baik harus memenuhi persyaratan berikut:
1. Deskripsi singkat pekerjaan yang akan diproduksi yang secara jelas dan komprehensif mendefinisikan fungsinya.
2. Spesifikasi dan standar yang menetapkan fungsi pelayanan.
3. Gambar kerja pekerjaan dengan spesifikasi lengkap.
4. Gambar benda kasar.
5. Data pada jumlah bagian yang akan diproduksi dalam periode. suku cadang yang diperlukan untuk setiap unit.
6. Jumlah total bagian yang akan diproduksi dalam periode.
7. Data peralatan yang mencakup spesifikasi dan data kapasitas mesin perkakas, dan peralatan lain yang tersedia, data tentang pengaturan dan pemuatan peralatan di bengkel.
8. Kondisi di mana rekayasa produksi dan manufaktur akan diorganisir dan dilakukan, yaitu, apakah pabrik baru atau yang ada, peralatan yang tersedia di pabrik, kemungkinan memperoleh peralatan baru, dll.
9. Lokasi pabrik.
10. Ketersediaan tenaga kerja untuk menempatkan pabrik.
11. Tanggal memulai pekerjaan dan tanggal pengiriman.
Setelah memahami persyaratan dasar, hal berikutnya adalah berbagai langkah dalam perencanaan proses.
Langkah-langkah Perencanaan Proses
Tujuan perencanaan proses adalah untuk menentukan dan menggambarkan proses terbaik yang diperlukan untuk memproduksi bagian. Untuk mencapai tujuan ini, Langkah-langkah Perencanaan Proses berikut dapat diikuti:
1. Untuk mengenal fungsi pelayanan bagian.
2. Untuk mempelajari dan menganalisis secara kritis spesifikasi manufaktur dan berbagai standar, misalnya, akurasi, output, efisiensi, dll., yang mendefinisikan fungsi pelayanan.
3. Untuk mengenal output tahunan produk.
4. Untuk mempelajari dan menganalisis secara kritis gambar kerja untuk melihat apakah memenuhi syarat dalam semua aspek untuk memproduksi bagian, dan untuk mengungkap serta memperbaiki kesalahan dalam gambar.
5. Untuk menentukan bagian mana yang akan diproduksi dan bagian mana yang akan dibeli dengan identifikasi lengkap dan jumlah yang diperlukan.
6. Untuk menyiapkan daftar bahan baku dengan kualitas dan jumlah yang tepat yang akan dibeli dari luar dengan memberikan bentuk, ukuran dan sifat khusus.
7. Untuk memilih proses paling ekonomis untuk mendapatkan benda kasar, dan menentukan jumlah yang akan diproduksi untuk tujuan perhitungan biaya.
8. Untuk menentukan proses paling ekonomis untuk memproduksi bagian dengan mempertimbangkan komitmen produksi saat ini, tanggal pengiriman, jumlah yang akan diproduksi, dan standar kualitas.
9. Untuk menentukan urutan operasi terbaik yang akan dilakukan pada setiap bagian dalam proses tertentu.
10. Untuk memilih mesin perkakas yang akan melakukan operasi dengan akurasi yang diperlukan.
11. Untuk memilih aksesori dan peralatan lain seperti cetakan, paku, matriks, pengukur, dll., yang mungkin diperlukan untuk memberikan tingkat produksi yang lebih tinggi.
12. Untuk menata peralatan dan tempat kerja, menghitung beban mesin dan melakukan koreksi yang diperlukan dalam proses.
13. Untuk merevisi proses untuk memperbaiki semua kesalahan dan kekurangan yang ditemukan ketika proses direalisikan dalam produksi aktual.
14. Untuk menentukan tahapan inspeksi, prosedur inspeksi dan pengukur batas yang diperlukan untuk berbagai tahapan manufaktur untuk memeriksa secara akurat dan dengan tingkat yang lebih cepat.
15. Untuk menentukan waktu penyiapan dan waktu standar untuk setiap operasi dan menetapkan tarif pembayaran.
16. Untuk menentukan jenis tenaga kerja untuk pelaksanaan pekerjaan yang sukses.
17. Untuk menentukan biaya estimasi produk untuk melihat apakah itu akan bersaing di pasar penjualan.
Vale untuk disebutkan bahwa perencanaan proses bersifat dinamis untuk menyederhanakan pemrosesan dengan mempertimbangkan perubahan teknologi proses, dan perencana dianalisis untuk menganalisis prosedur produksi dalam manufaktur.
Beberapa langkah di atas dalam perencanaan proses yang memerlukan penjelasan lebih lanjut dinyatakan di bawah ini dengan lebih detail.
Spesifikasi manufaktur: Dokumen utama tempat spesifikasi manufaktur tercantum adalah gambar rinci. Gambar tersebut menentukan:
1. Dimensi dan akurasi pemesinan dengan simpangan yang diizinkan dari bentuk geometris yang tepat.
2. Akurasi dalam koordinasi berbagai permukaan dengan simpangan yang diizinkan.
3. Tempat yang tunduk pada pemanasan dan jenis pemanasan yang diperlukan. 4. Kualitas permukaan.
5. Metode pemesinan yang diperlukan untuk mendapatkan permukaan akhir yang ditentukan jika diperlukan.
6. Tempat pelapisan pelindung dengan jenis dan ketebalan pelapisan ini. 7. Lokasi untuk pengukuran dimensi pada bagian jadi. 8. Prosedur inspeksi khusus, seperti sinar X, tes hidraulik, ketika diperlukan.
Terakhir spesifikasi harus disinkronkan dengan proses pemesinan dan inspeksi ke tingkat maksimum yang mungkin. Jika diperlukan, perubahan atau pengubahan kecil dapat dilakukan untuk membuat perencanaan berhasil.
Penentuan benda kasar: Perencanaan proses sebenarnya dimulai dengan pemilihan benda kasar. Ukuran dan spesifikasi benda kasar dari bagian jadi saling terkait dan menentukan garis besar operasi pemesinan dan finishing.
Akurasi benda kasar, yang tergantung pada metode pembuatannya, dan spesifikasi untuk bagian mesin jadi menentukan garis besar proses pemesinan dan subdivisinya menjadi operasi kasar, semi-finishing, dan finishing.
Pemilihan mesin perkakas: Langkah berikutnya dalam perencanaan proses adalah pemilihan mesin perkakas yang besarnya ditentukan oleh pilihan metode atau proses pemesinan bagian. Dengan kata lain, prinsip-prinsip yang mengatur proses pemesinan harus menjadi dasar pemilihan mesin perkakas. Meski sulit untuk merumuskan aturan pasti untuk memilih mesin perkakas untuk jenis pemesinan apa pun, faktor-faktor berikut harus dipertimbangkan dalam memilih mesin perkakas untuk operasi tertentu:
1. Ukuran, bentuk dan material benda kerja.
2. Akurasi dan permukaan akhir yang diperlukan.
3. Output yang diperlukan dan kapasitas produksi mesin perkakas.
4. Daya mesin perkakas untuk mengetahui apakah cukup untuk melakukan operasi atau tidak.
5. Kinerja operasi untuk mengetahui apakah ekonomis atau tidak. 6. Kemudahan dan kenyamanan dalam mengoperasikan mesin perkakas.
Tabel ketersediaan: Tabel ketersediaan adalah daftar mesin perkakas yang diurutkan menurut kelasnya (yaitu, daftar terkelompok) misalnya, mesin bubut mesin, mesin bubut turut, otomatis dan sebagainya, memberikan identifikasi dan nomor model, lokasi, kondisi umum, alat yang tersedia, kecepatan potong dan umpan, dll. Namun, dalam hal mesin perkakas baru, kecepatan potong dan umpan diperoleh dari katalog yang tersedia dengannya. Tabel ketersediaan ini diperlukan dalam memilih mesin perkakas untuk produk baru di pabrik yang sudah ada.
Tabel beban mesin menunjukkan mesin mana yang masih sibuk dan mana yang dimuat. Oleh karena itu, perencana proses akan memilih mesin perkakas tertentu yang dapat digunakan untuk melakukan operasi pemesinan. Perencana proses tidak begitu khawatir dengan tabel beban mesin seperti perencana produksi.
Tabel kemampuan: Tabel kemampuan dapat didefinisikan sebagai tabel yang menunjukkan kemampuan mesin perkakas untuk melakukan pekerjaan. Tabel kemampuan menunjukkan berapa besar kapasitas rated yang dapat dilakukan oleh mesin perkakas untuk melaksanakan fungsinya secara memuaskan. Mesin perkakas, seperti mesin lain, tidak tetap dalam kondisi sama seperti saat dibeli karena aus dan kemasukan dalam penggunaan, dan mereka kehilangan akurasi mereka dalam jangka panjang. Tabel kemampuan yang menunjukkan kondisi saat ini dari mesin adalah panduan bagi perencana proses dalam membuat pilihannya dari mesin yang tepat.
PERENCANAAN URUTAN OPERASI
Menentukan urutan operasi terbaik adalah salah satu langkah penting dalam proses perencanaan dan dalam realisasi produk yang dirancang untuk produksi. Biaya produk dan kualitas produk berkaitan erat dengan urutan operasi. Urutan operasi yang berbeda akan menghasilkan waktu operasi yang berbeda, waktu transportasi yang berbeda ke pusat kerja, alat yang berbeda dalam pandangan permukaan penempatan dan klem yang berbeda.
Jika pabrik baru dirintis untuk produk, perencana proses memiliki kebebasan yang lebih besar dalam menentukan urutan operasi yang mungkin paling sesuai untuk tujuan tersebut. Dalam hal pabrik yang ada, urutan operasi untuk produk baru harus ditentukan berdasarkan peralatan yang tersedia dan kondisi pemuatan peralatan. Dalam hal terakhir, perencana proses harus diberikan informasi berikut:
Daftar mesin yang tersedia.
Daftar alat umum yang tersedia.
Kemampuan peralatan.
Tabel beban mesin.
Data standar.
Namun, dalam hal apa pun, ada prinsip-prinsip dasar yang harus diikuti dalam perencanaan urutan operasi optimal. Ini adalah:
1. Pertama permukaan datum harus dipilih dengan perhatian yang tepat. Pemilihan datum mempengaruhi semua operasi pemesinan dan inspeksi berikutnya. Permukaan yang akan tetap tidak diproses harus dipilih sebagai permukaan datum penyiapan pertama hanya dalam hal operasi pemesinan pertama. Dalam operasi berikutnya hanya permukaan yang sudah diproses yang dapat berfungsi sebagai permukaan datum penyiapan.
2. Permukaan, yang pemrosesannya tidak akan mengurangi kekakuan pekerjaan dengan cara yang mencolok, harus diproses lebih awal dalam urutan.
3. Operasi internal dilakukan lebih awal dari operasi eksternal. Ini bukan aturan yang harus selalu dipatuhi. Alasan utama untuk melakukan operasi internal lebih awal adalah bahwa permukaan internal lebih sedikit mungkin rusak dalam penanganan material dan proses berikutnya sehingga permukaannya seringkali memberikan cara yang lebih baik untuk memegang pekerjaan dan membantu memastikan konsentrisitas antara diameter dalam dan luar.
4. Operasi dalam urutan harus dimulai dengan menghapus lapisan logam terbesar. Menghapus lapisan tebal dengan pemotongan berat akan mengungkapkan defect internal dalam bahan biasa (biasanya cetakan atau pengarang) jauh lebih mudah daripada pemotongan ringan. Pekerjaan juga dilepaskan dari stres internal yang menghilangkan bahaya benturan dalam operasi berikutnya.
Gaya pemotongan dan klem besar yang mungkin terkait dengan pemotongan berat mempengaruhi akurasi permukaan akhir dari bagian lain dari pekerjaan yang sama dan memanggil mesin yang dimaksudkan untuk operasi kasar. Selain itu, pemotongan berat yang melibatkan finishing kasar biasanya lebih cepat dengan pekerja yang lebih mahal daripada finishing halus.
5. Operasi, di mana jumlah penolakan yang lebih banyak diharapkan karena pengungkapan defect seperti di atas, harus dilakukan sejauh mungkin di awal urutan mesin. Selalu menguntungkan untuk mengetahui bahwa pekerjaan dilakukan pada bahan defek secepat mungkin dengan investasi terkecil dalam proses sekunder.
6. Operasi finishing harus dilakukan di akhir urutan operasi untuk mengurangi bahaya merusak permukaan akhir, mengubah dimensinya dan koordinasinya dengan referensi ke permukaan lain dari bagian.
7. Operasi kasar dan finishing harus dilakukan pada mesin terpisah sehingga akurasi mesin yang dimaksudkan untuk finishing tidak terganggu oleh beban berat dalam pekerjaan kasar.
8.Tahapan inspeksi harus diperkenalkan (a) setelah kasar, (b) sebelum operasi yang akan dilakukan di bengkel dan departemen lain, (c) sebelum operasi yang memerlukan dan penting (misalnya, sebelum menyiapkan permukaan datum) dan setelahnya, dan (d) setelah operasi pemesinan terakhir.
9. Urutan operasi pemesinan harus disinkronkan dengan operasi pemanasan yang sangat penting dalam pembuatan bagian mesin. Deformasi pekerjaan setelah pemanasan akan memerlukan peningkatan dalam alokasi pemesinan untuk operasi berikutnya untuk koreksi yang diperlukan dalam bentuk geometris bagian oleh pemesinan.
10. Penanganan material adalah kebutuhan dari setiap aktivitas produktif karena berlaku untuk gerakan bahan baku, bagian dalam proses, barang jadi, bahan kemasan, dan pembuangan sisa. Oleh karena itu urutan operasi dan penanganan material erat terkait. Ini adalah area menguntungkan untuk pengurangan biaya yang mungkin dan mengambil irisan besar dari biaya manufaktur. Oleh karena itu, tren saat ini adalah memchanisir sistem penanganan di mana saja yang dapat dilakukan.
11. Menunggu material di gudang serta dalam proses harus dihindari sejauh mungkin karena melibatkan parameter biaya yang berbeda yang terkait dengannya. Sejauh mungkin mereka therefore terletak di dekat titik penggunaan untuk biaya terlibat minimum.
Urutan operasi tidak kaku. Ini bervariasi dari produk ke produk dan bahkan dalam produk yang sama. Selalu ada ruang untuk perbaikan dan harus ditinjau secara berkelanjutan untuk mengembangkan metode yang lebih baik, meningkatkan produktivitas dan mengurangi biaya.
Lembar Perencanaan Proses
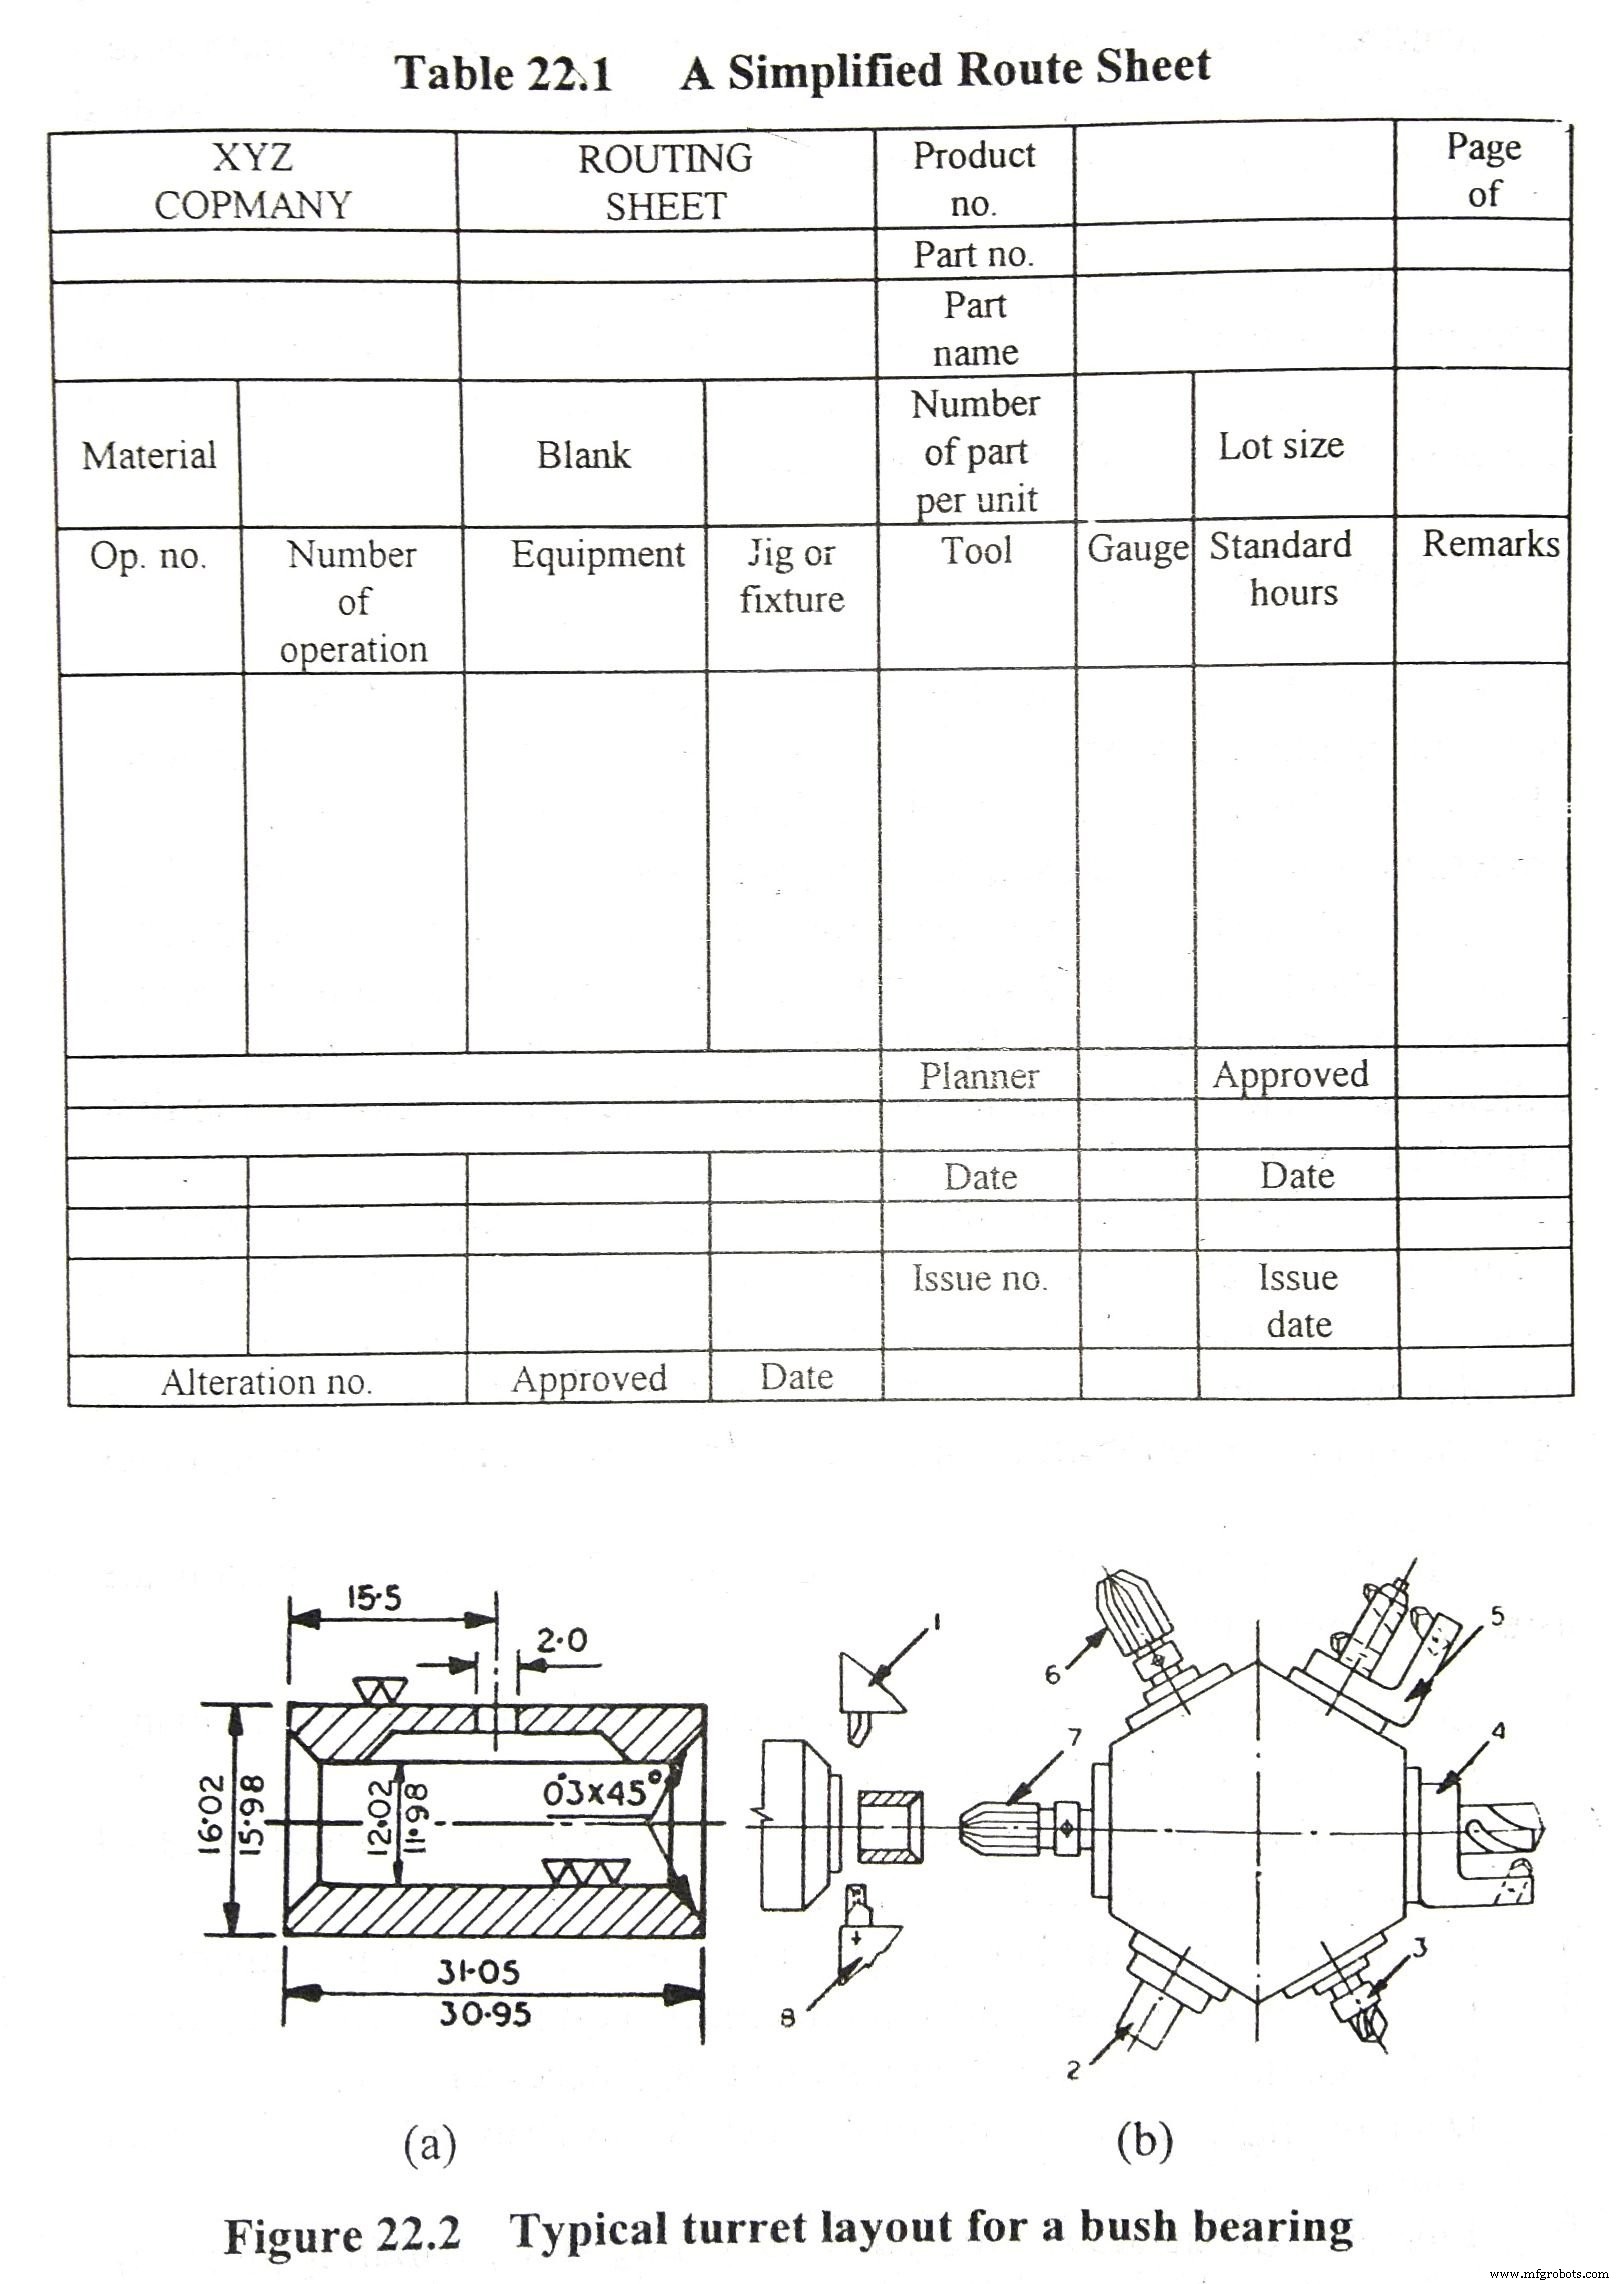
Lembar perencanaan proses adalah catatan rinci di mana semua informasi yang berkaitan dengan berbagai operasi yang diperlukan untuk memproduksi bagian tercantum dalam bentuk tabel. Ini juga dikenal sebagai lembar analisis, lembar instruksi, lembar operasi atau lembar desain proses. Contoh lembar proses diberikan dalam Tabel 22.1.
Deskripsi operasi dan elemen-elemen yang ditunjukkan dalam lembar proses harus memberikan informasi yang sangat ringkas namun komprehensif tentang apa yang harus dilakukan dan mengapa. Data harus secara jelas menunjukkan bagaimana dan dengan apa pekerjaan harus dilakukan dan, jika memungkinkan, pengeluaran waktu yang diperlukan.
Bentuk lembar tersebut dapat bervariasi untuk kondisi produksi yang berbeda. Karakter lembar proses akan tergantung terutama pada skala produksi dan tingkat kepentingan produk yang diproduksi. Selain itu, berbagai jenis lembar digunakan dalam konsep manufaktur yang sudah beroperasi dan dalam organisasi yang merancang pabrik baru.
Dalam sebagian besar kasus, informasi berikut tercantum dalam lembar proses:
1. Informasi mengenai pekerjaan yang mencakup nama, gambar, dan fungsi pelayanan, jika memungkinkan.
2. Informasi mengenai benda kasar yang mencakup material, ukuran stok saat digunakan sebagai benda kasar, karakter dll.
3. Deskripsi dan nomor operasi dan elemen-elemennya.
4. Informasi mengenai peralatan manufaktur seperti aksesori mesin, alat, peralatan pendukung dll.
5. Data pada cetakan, paku dan alat seperti deskripsi, ukuran atau kode nomor.
6. Elemen waktu standar seperti waktu penyiapan, waktu penanganan dan waktu pemesinan, dll.
7. Penilaian pekerja untuk setiap operasi.
Dalam perencanaan proses manufaktur untuk operasi pemesinan seringkali sketsa operasi digambar untuk berbagai operasi seperti yang ditunjukkan dalam gambar 22.2. Permukaan yang akan diproses memberikan toleransi yang diinginkan.
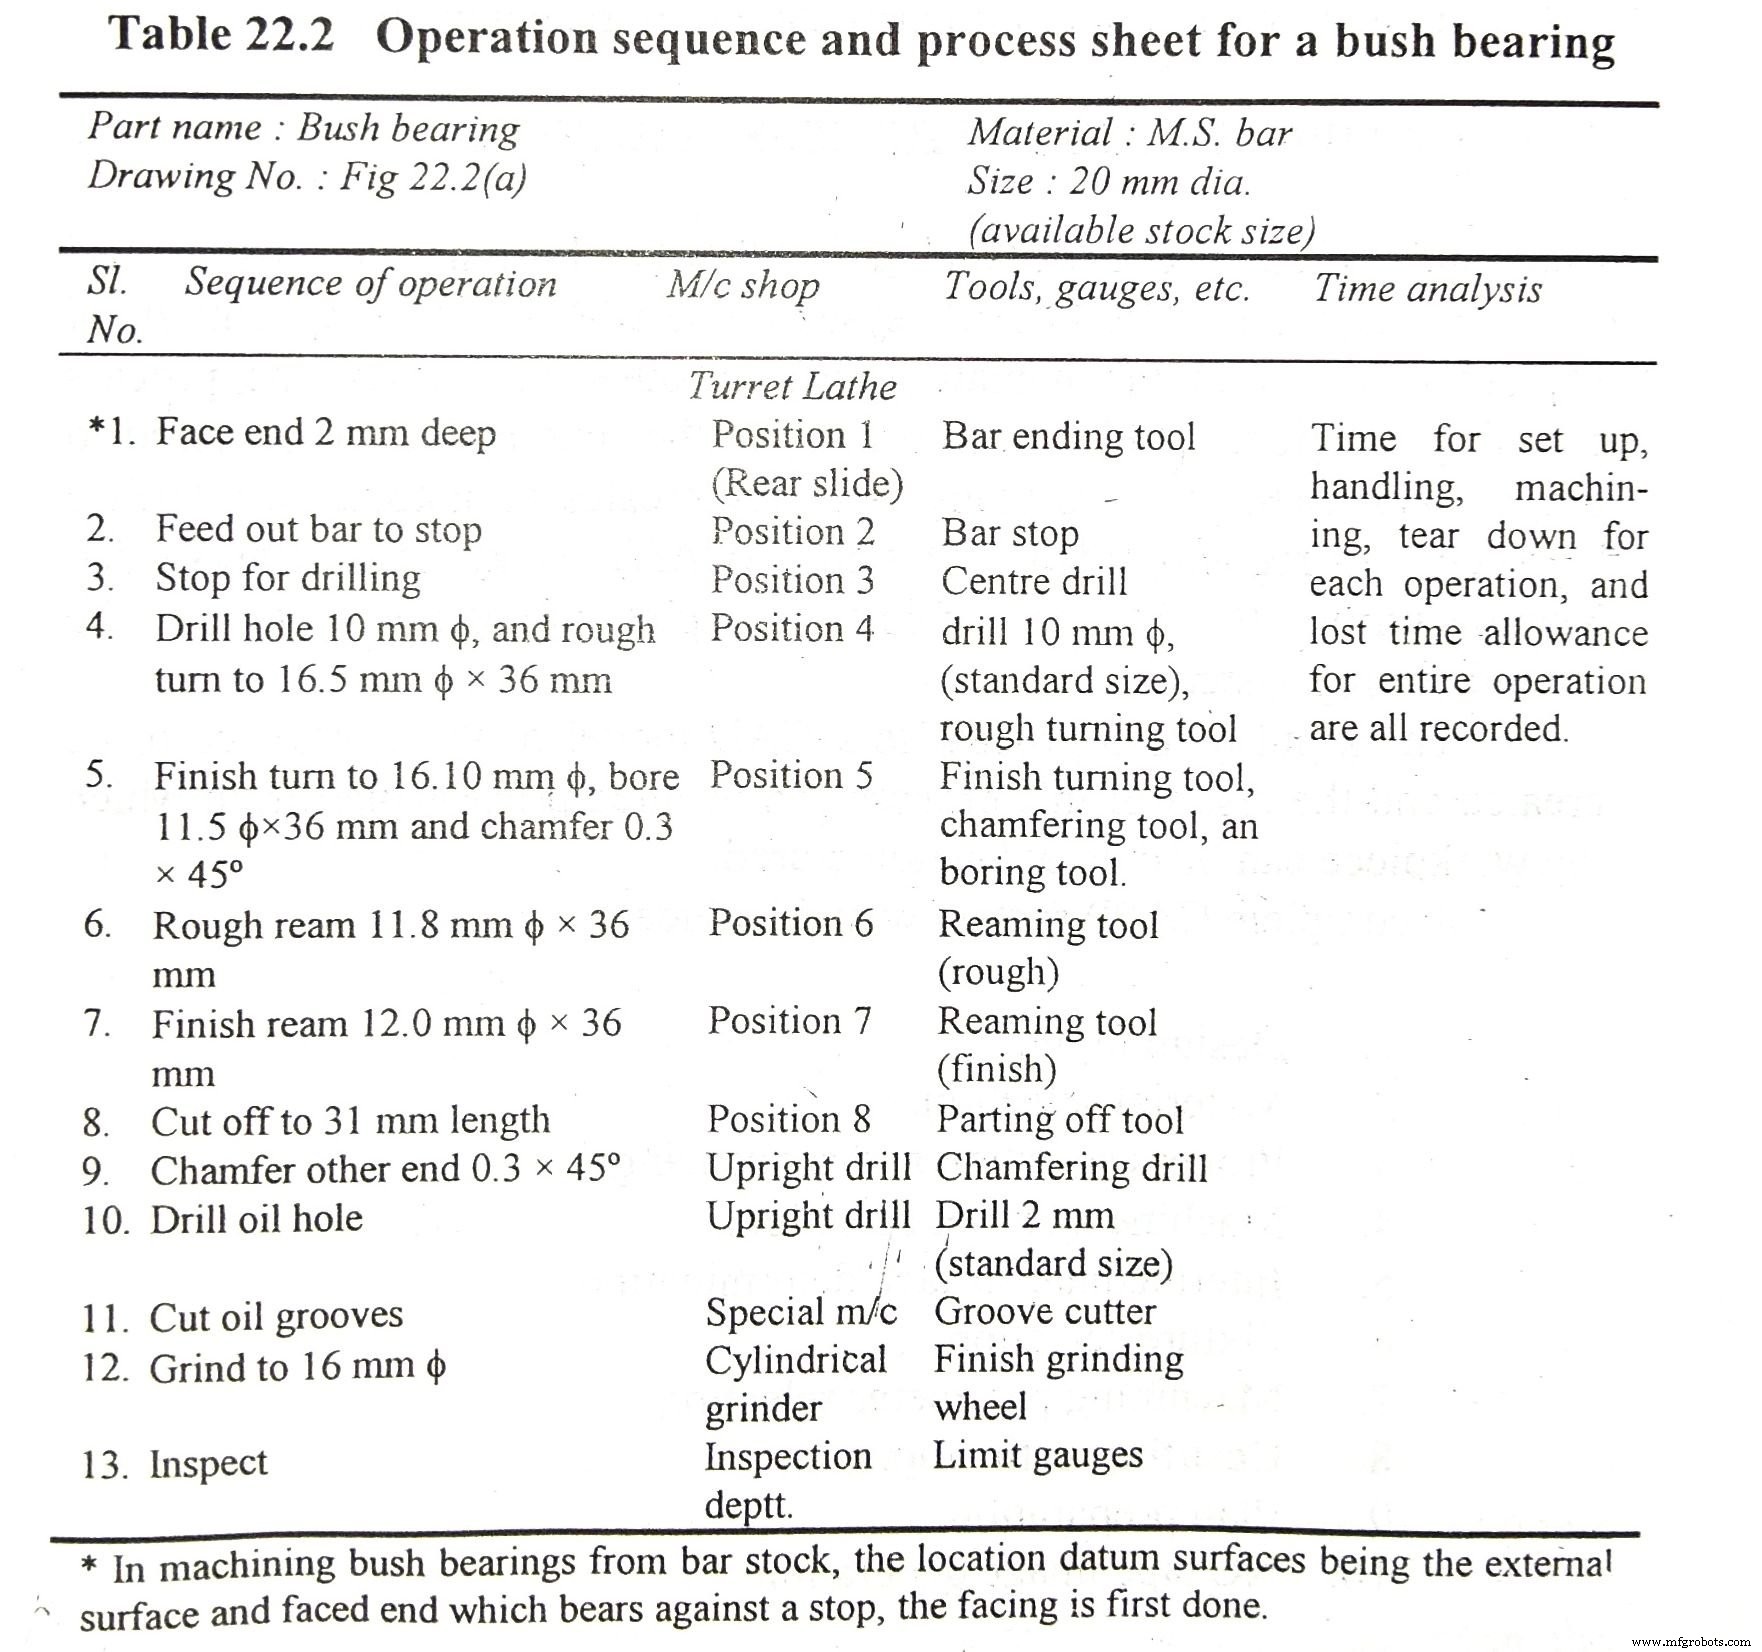
Contoh Urutan Operasi
Kerugian Perencanaan Proses Manual
Perencanaan proses manual (MPP) memiliki banyak Kerugian. Mereka adalah:
MPP sebagian besar subjektif.
Kualitas rencana proses terkait langsung dengan keterampilan dan pengalaman perencana.
Penyisipan perubahan proses sangat sulit.
Perubahan teknologi atau perubahan ukuran lot memerlukan perubahan dalam rencana proses. MPP lambat merespons.
Sulit untuk memeriksa apakah rencana proses konsisten dan dioptimalkan. Ketika tidak dioptimalkan ia akan menentukan kebutuhan alat dan material berlebihan.
Sulit untuk mencari secara manual rencana proses bagian serupa dari sejumlah besar dokumentasi perusahaan.
Perencanaan Proses Berbantuan Komputer
Perencanaan Proses Berbantuan Komputer (CAPP) telah menjadi tautan paling kritis untuk sistem terpadu CAD/CAM. CAPP adalah aplikasi komputer untuk membantu perencana proses manusia untuk melaksanakan fungsi perencanaan proses. CAPP tidak hanya mengurangi waktu dan upaya yang diperlukan untuk menyiapkan rencana proses yang konsisten, tetapi juga menciptakan antarmuka otomatis antara Desain Berbantuan Komputer (CAD) dan Manufaktur Berbantuan Komputer (CAM) untuk mencapai integrasi lengkap dalam sistem manufaktur.
Masukan dari proses ini adalah model CAD dari pekerjaan yang akan dibuat dan hasil dari proses ini adalah rencana proses rinci dari mana pekerjaan dapat dibuat/diproduksi.
Sistem CAPP lengkap akan mencakup:
1. Masukan desain.
2. Pemilihan material.
3. Pemilihan dan urutan proses.
4. Pemilihan mesin dan alat.
5. Penentuan permukaan perantara.
6. Pemilihan paku,
7. Pemilihan parameter pemesinan.
8. Estimasi biaya/waktu.
9. Persiapan rencana.
10. Pembuatan citra pita NC.
Pendekatan dasar dua untuk perencanaan proses otomatis adalah:
1. Variasi, dan 2. Generatif
1. Metode Variasi
Metode Variasi: Perencanaan proses variasi mengeksplorasi kesamaan di antara komponen (bagian) dan mencari melalui database untuk mengambil rencana proses standar untuk keluarga bagian yang komponen tersebut termasuk. Rencana tersebut kemudian diambil dan dimodifikasi untuk menciptakan rencana yang sesuai untuk bagian baru.
Dalam pendekatan variasi, rencana proses dihasilkan dalam dua tahap operasional. Mereka adalah:
1. Tahap persiapan dan 2. Tahap produksi.
Tahap Persiapan
Dalam tahap persiapan komponen yang ada dikodekan, diklasifikasikan dan dikelompokkan menjadi keluarga bagian. Klasifikasi dan kode menawarkan cara yang relatif mudah untuk mengidentifikasi kesamaan di antara bagian. Keluarga bagian kemudian dapat dibentuk dengan mengelompokkan bagian yang serupa bersama-sama.
Berbagai skema kodifikasi ditetapkan. MICLASS, DCLASS, OPITZ, CODE adalah beberapa skema klasifikasi. Setelah keluarga bagian terbentuk, setiap keluarga diberi rencana standar. Rencana standar terdiri dari serangkaian proses pemesinan, yang mewakili himpunan umum proses untuk membuat bagian.
Tahap Produksi
Dalam tahap produksi komponen masuk dikodekan berdasarkan fitur geometrisnya atau persyaratan pemrosesan. Skema kodifikasi yang sama yang digunakan di tahap persiapan juga digunakan di sini. Kode yang dihasilkan kemudian digunakan sebagai dasar di mana bagian ditetapkan ke keluarga bagian.
Jika sistem kode digunakan secara efisien, bagian harus serupa dengan bagian lain yang termasuk dalam familinya. Rencana proses untuk bagian baru dapat diperoleh dengan memodifikasi rencana standar (dari keluarga bagian di mana bagian baru termasuk) yang diambil dari database.
2. Metode Generatif
Metode Generatif: Perencanaan Proses Berbantuan Komputer Generatif (GCAPP) menyintesis informasi manufaktur untuk menciptakan rencana proses untuk komponen (bagian) baru. Logika keputusan dan metode optimasi dikodekan dalam sistem itu sendiri menghasilkan interaksi manusia minimal atau nol dalam perencanaan proses.
Sistem generatif menghasilkan rencana proses lengkap dari gambar rekayasa atau file CAD.
Tiga area dari sistem GCAPP adalah:
1. Definisi komponen dalam hal file CAD. Ini berisi fitur bagian dan spesifikasi bagian.
2. Identifikasi, penangkapan dan representasi pengetahuan perencana proses. Ini mempertimbangkan penalaran keputusan yang dibuat oleh perencana proses tentang pemilihan proses, urutan dll.
3. Kompatibilitas logika perencana
Dalam GCAPP, spesifikasi desain dimasukkan ke dalam sistem. Logika keputusan mengenali bahan stok dan fitur pemesinan bagian. Ini lebih lanjut menentukan urutan operasi optimal beserta jenis dan lokasi paku yang optimal.
Kerugian Perencanaan Proses Berbantuan Komputer Generatif
Berikut kerugian yang diamati dalam sistem GCAPP.
1. Penggunaan terbatas hingga saat ini. Informasi yang diperlukan (seperti toleransi) biasanya tidak tersedia dalam model CAD.
2. Banyak pengetahuan harus ditambahkan ke sistem untuk membuatnya mampu menangani semua jenis bagian yang diinputkan.
3. Karena tingkat kompleksitas algoritma yang besar dan upaya perhitungan yang besar, beberapa sistem spesialisasi dalam mengembangkan rencana untuk jenis geometri tertentu. Beberapa sistem bahkan memeriksa kemanfaatan produksi bagian dan menyarankan perubahan dalam desain, jika diperlukan.
Sampai saat ini Anda telah mempelajari langkah-langkah perencanaan proses, definisi, jenis, urutan kegiatan, keuntungan dan kerugian berbagai jenis perencanaan proses. Silakan bagikan artikel ini dengan teman-teman Anda dan berikan umpan balik Anda dalam komentar di bawah.