16 Wawasan Penting tentang Proses Stempel Logam Tipis – Panduan Praktis
Proses stempel adalah proses pembentukan logam di mana logam tipis diberikan bentuk yang diinginkan. Proses stempel dapat mencakup berbagai operasi logam tipis lainnya seperti punch, bending, blanking, shearing, piercing, dan sebagainya.
Dalam artikel ini, kita akan mempelajari berbagai aspek proses stempel logam tipis berdasarkan pengalaman praktis Shane.
1. Informasi dari Limbah
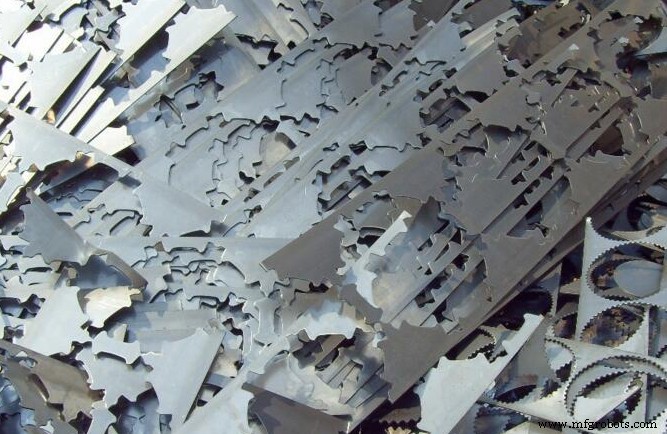
Limbah pada dasarnya adalah cerminan lubang yang terbentuk. Itu adalah bagian yang sama di posisi berlawanan. Dengan memeriksa limbah, Anda dapat menilai apakah celah antara matriks atas dan bawah sudah benar.
Jika celah terlalu besar, limbah akan memiliki permukaan pecahan yang kasar dan bergelombang serta zona terang yang sempit. Semakin besar celah, semakin besar sudut antara permukaan pecahan dan area zona terang.
Jika celah terlalu kecil, limbah akan menunjukkan sudut pecahan kecil dan zona pita terang yang luas. Celah berlebih menghasilkan lubang dengan keriting besar dan robekan tepi, yang mengakibatkan tepi tipis yang sedikit meluap dari penampang.
Celah terlalu kecil membentuk pita dengan keriting ringan dan robekan sudut besar, yang mengakibatkan penampang yang lebih atau kurang tegak lurus terhadap permukaan bahan.
Limbah ideal harus memiliki sudut runtuh yang wajar dan zona pita terang yang seragam. Ini menjaga tekanan punch tetap minimum dan membentuk lubang bundar bersih dengan sedikit burr.
Dari sudut pandang ini, meningkatkan celah untuk memperpanjang umur matriks adalah dengan menyerap kualitas lubang yang selesai.
2. Seleksi Celah Matriks
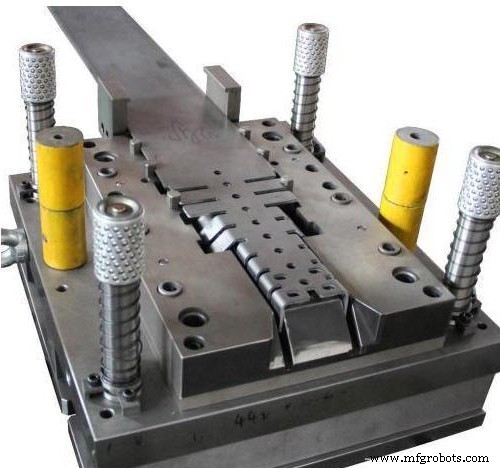
Celah matriks terkait dengan jenis dan ketebalan bahan yang di-punch. Celah yang tidak wajar dapat menyebabkan masalah berikut:
(1) Jika celah terlalu besar, burr pada benda kerja yang di-stempel relatif besar dan kualitas stempel buruk.
Jika celah terlalu kecil, meskipun kualitas punch bagus, aus matriks serius, yang sangat mengurangi umur matriks dan mudah menyebabkan pemecahan pemukul.
(2) Jika celah terlalu besar atau terlalu kecil, mudah terjadi adhesi pada bahan pemukul, yang mengakibatkan bahan membengkok selama stempel.
Celah terlalu kecil mudah membentuk vakum antara permukaan bawah pemukul dan logam tipis, yang mengakibatkan limbah memantul.
(3) Celah wajar dapat memperpanjang umur matriks, memiliki efek unloading yang baik, mengurangi burr dan flanging, menjaga plat tetap bersih, diameter lubang konsisten, dan tidak akan mencicil plat, mengurangi kali penggerusan, menjaga plat lurus dan posisi punch yang akurat.
Silakan merujuk ke tabel berikut untuk memilih celah matriks (data dalam tabel adalah persentase)
| Seleksi celah (total celah) |
| Ilmu Bahan | Minimum | Terbaik | Maksimum |
| Tembaga merah | 8% | 12% | 16% |
| Kuningan | 6% | 11% | 16% |
| Baja ringan | 10% | 15% | 20% |
| Aluminium (lembut) | 5% | 10% | 15% |
| Stainless steel | 15% | 20% | 25% |
| % × Ketebalan bahan = Celah matriks |
3. Cara Meningkatkan Umur Matriks
Bagi pengguna, meningkatkan umur matriks dapat sangat mengurangi biaya stempel.
Faktor-faktor yang mempengaruhi umur matriks adalah sebagai berikut:
- Jenis dan ketebalan bahan;
- Apakah celah matriks bawah yang wajar dipilih
- Bentuk struktural matriks
- Apakah ada pelumas yang baik selama stempel bahan
- Apakah matriks telah melakukan perawatan permukaan khusus
- Seperti plating titanium, titanium carbonitride
- Penjajaran turret atas dan bawah
- Penggunaan yang wajar dari speditur penyesuaian
- Apakah matriks tepi miring digunakan dengan benar
- Apakah dasar mesin telah aus
4. Masalah yang Perlu Diperhatikan dalam Stempel Lubang Ukuran Khusus
- Jika diameter lubang minimum berada dalam rentang φ0.8—φ1.6, gunakan pemukul khusus.
- Saat memunch plat tebal, silakan gunakan matriks yang lebih besar relatif terhadap diameter lubang yang diproses.
Contoh 1. Menurut kondisi pemrosesan dalam tabel berikut, meskipun diameter lubang pemrosesan sesuai dengan matriks di stasiun A, silakan gunakan matriks di stasiun B.
| Tekstur bahan | Ketebalan plat (mm) | Diameter lubang (mm) |
| Baja ringan (40kg / mm2) | 6.0 | 8.2-12.7 |
| Stainless steel (60kg / mm2) | 4.0 | 8.2-12.7 |
Contoh 2. Menurut kondisi pemrosesan dalam tabel berikut, meskipun diameter lubang pemrosesan sesuai dengan matriks stasiun B, silakan gunakan matriks stasiun C.
| Tekstur bahan | Ketebalan plat (mm) | Diameter lubang (mm) |
| Baja ringan (40kg / mm2) | 6.0 | 22.9-31.7 |
| Stainless steel (60kg / mm2) | 4.0 | 22.9-31.7 |
(3) Umumnya, rasio lebar minimum terhadap panjang tepi pemukul tidak boleh kurang dari 1:10.
Contoh 3. Untuk pemukul persegi panjang, ketika panjang tepi pemotong 80mm, lebar tepi pemotong ≥ 8mm adalah yang paling tepat.
(4) Hubungan antara dimensi minimum tepi pemukul dan ketebalan plat.
Disarankan agar dimensi minimum tepi pemukul adalah 2 kali ketebalan plat.
5. Penggerusan Matriks
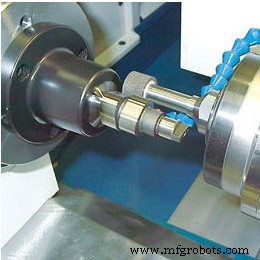
1. Pentingnya Penggerusan Matriks
Penggerusan matriks secara teratur adalah jaminan konsistensi kualitas punch.
Penggerusan matriks secara teratur tidak hanya dapat memperpanjang umur matriks tetapi juga memperpanjang umur mesin. Penting untuk menentukan waktu penggerusan yang benar.
2. Karakteristik Spesifik Matriks yang Perlu Digergus
Untuk penggerusan matriks, tidak ada jumlah pukulan yang ketat untuk menentukan apakah penggerusan diperlukan.
Ini terutama bergantung pada kekejaman tepi.
Ini terutama ditentukan oleh tiga faktor berikut:
(1) Periksa sudut bundar tepi pemotong. Jika jari-jari sudut bundar mencapai R0.1mm (nilai R maksimum tidak boleh melebihi 0.25mm), penggerusan diperlukan.
(2) Periksa kualitas punch dan apakah ada burr besar?
(3) Tentukan apakah penggerusan diperlukan dari kebisingan mesin stempel.
Jika kebisingan matriks yang sama tidak normal selama stempel, itu menunjukkan bahwa pemukul telah tumpul dan perlu digerus.
Catatan: penggerusan juga harus dipertimbangkan jika tepi pemotong menjadi bulat atau bagian belakang pemotong kasar.
3. Metode Penggerusan
Ada banyak cara untuk menggerus matriks, yang dapat dilakukan dengan mesin gerus khusus atau gerus datar.
Frekuensi penggerusan pemukul dan matriks bawah umumnya 4:1; Silakan sesuaikan tinggi matriks setelah penggerusan.
(1) Bahaya metode penggerusan yang salah:
Penggerusan yang salah akan memperparah kerusakan cepat tepi matriks, mengakibatkan penurunan signifikan dalam jumlah pukulan per penggerusan.
(2) Manfaat metode penggerusan yang benar:
Kualitas dan akurasi punch dapat tetap stabil dengan menggerus matriks secara teratur.
Tepi pemotong matriks rusak perlahan dan memiliki umur yang lebih lama.
4. Aturan Penggerusan
Berikut faktor-faktor yang harus dipertimbangkan selama penggerusan matriks:
(1) Ketika sudut bundar tepi R0.1-0.25mm, tergantung pada kekejaman tepi.
(2) Permukaan roda gerus harus dibersihkan.
(3) Disarankan roda gerus yang longgar, kasar, dan lunak. Seperti WA46KV.
(4) Jumlah penggerusan (jumlah pemotongan) setiap kali tidak boleh melebihi 0.013mm.
Jumlah penggerusan berlebih akan menyebabkan overheat permukaan matriks, setara dengan perawatan annealing, mengerahkan matriks dan sangat mengurangi umur matriks.
(5) Cukup pelumen pendingin harus ditambahkan selama penggerusan.
(6) Selama penggerusan, pemukul dan matriks bawah harus dipasang secara stabil, dan alat khusus harus digunakan.
(7) Jumlah penggerusan matriks pasti. Jika mencapai nilai ini, pemukul akan dibuang.
Jika Anda terus menggunakannya, mudah menyebabkan kerusakan pada matriks dan mesin, dan kerugian lebih besar dari keuntungan.
(8) Setelah penggerusan, tepi harus diperlakukan dengan batu oli untuk menghapus tepi dan garis yang terlalu tajam.
(9) Setelah penggerusan, blade harus dibersihkan, di-demagnet, dan di-olei.
Catatan: jumlah penggerusan matriks terutama bergantung pada ketebalan plat yang di-stempel.
6. Perhatikan Pemukul Sebelum Penggunaan
1. Penyimpanan
(1) Bersihkan dalam dan luar telunjuk matriks atas dengan kain bersih.
(2) Saat menyimpan, hati-hati jangan menggores atau membuat goresan pada permukaan.
(3) Oli untuk mencegah karat.
2. Persiapan Sebelum Penggunaan
(1) Bersihkan telunjuk matriks atas secara menyeluruh sebelum penggunaan.
(2) Periksa permukaan untuk goresan dan goresan. Jika ada, hapus dengan batu oli.
(3) Oli dalam dan luar.
3. Hati-hati saat Memasang Pemukul pada Telunjuk Matriks Atas
(1) Bersihkan pemukul dan olesi handle panjangnya.
(2) Masukkan pemukul ke dasar telunjuk matriks atas pada matriks stasiun besar tanpa paksaan.
A palu nylon tidak dapat digunakan.
Selama pemasangan, pemukul tidak dapat dikunci dengan mengencangkan baut pada telunjuk matriks atas. Baut hanya dapat dikencangkan setelah pemukul diposisikan dengan benar.
4. Pasang Rangkaian Matriks Atas ke Turret
Jika Anda ingin memperpanjang umur matriks, celah antara diameter luar telunjuk matriks atas dan lubang turret harus semakin kecil mungkin.
Oleh karena itu, silakan lakukan prosedur berikut dengan hati-hati.
(1) Bersihkan dan olesi juru kunci dan diameter dalam lubang turret.
(2) Sesuaikan juru kunci telunjuk pemandu matriks atas agar cocok dengan kunci lubang turret.
(3) Masukkan telunjuk matriks atas lurus ke lubang tower, dan hati-hati jangan miring.
Telunjuk pemandu matriks atas harus meluncur ke lubang turret dengan bebannya sendiri.
(4) Jika telunjuk matriks atas miring ke satu sisi, dapat dipukul lembut dengan alat bahan lunak seperti palu nylon.
Ulangi pukulan hingga telunjuk pemandu matriks atas meluncur ke posisi yang benar dengan bebannya sendiri.
Catatan: jangan memberikan paksaan pada diameter luar telunjuk pemandu matriks atas, hanya pada puncak pemukul.
Jangan memukul puncak telunjuk matriks atas untuk menghindari kerusakan lubang turret dan memperpendek umur stasiun individu.
6. Pemeliharaan Matriks
Jika pemukul tertangkap oleh bahan dan tidak dapat dieluarkan, silakan periksa menurut item berikut.
1. Penggerusan Ulang Pemukul dan Matriks Bawah.
Matriks dengan tepi tajam dapat memproses potongan pemotongan yang indah. Jika tepi tumpul, tekanan punch tambahan diperlukan. Selain itu, potongan benda kerja kasar, yang mengakibatkan resistensi besar, menyebabkan pemukul tertangkap oleh bahan.
2. Celah Matriks.
Jika celah matriks tidak dipilih dengan tepat relatif terhadap ketebalan plat, pemukul memerlukan gaya lepas besar saat dipisahkan dari bahan.
Jika pemukul tertangkap oleh bahan karena alasan ini, silakan ganti matriks bawah dengan celah yang wajar.
3. Status Bahan yang Diproses.
Saat bahan kotor atau ada kotoran, kotoran menempel pada matriks, sehingga pemukul tertangkap oleh bahan dan tidak dapat diproses.
4. Bahan yang Terdeformasi.
Setelah memunch lubang, bahan yang merungkai akan meremukkan pemukul dan membuat pemukul tertangkap.
Bahan yang merungkai harus dirapikan sebelum diproses.
5. Penggunaan Berlebih Pegas.
Akan menyebabkan kelelahan pegas. Silakan selalu periksa performa pegas.
7. Peloledan
Jumlah oli dan jumlah injeksi oli tergantung pada kondisi bahan pemrosesan.
Untuk bahan tanpa karat dan skala, seperti plat baja dingin dan plat baja tahan karat, oli harus diinjeksi ke matriks.
Titik injeksi oli adalah telunjuk pemandu, port injeksi oli, permukaan kontak antara badan pisau dan telunjuk pemandu, matriks bawah, dll. Gunakan oli mesin ringan untuk oli.
Untuk bahan dengan karat dan skala, debu karat akan ditiup di antara pemukul dan telunjuk pemandu selama pemrosesan, sehingga kotoran, sehingga pemukul tidak dapat meluncur bebas di telunjuk pemandu.
Dalam hal ini, jika Anda menerapkan oli, itu akan membuat skala karat lebih mudah menempel.
Oleh karena itu, saat membersihkan bahan ini, sebaliknya, hapus oli, pecah sekali sebulan, dan hapus kotoran pemukul dan matriks bawah dengan minyak api (kayu api), Bersihkan sebelum merakit kembali.
Ini dapat memastikan matriks memiliki performa pelumas yang baik.
8. Masalah Umum dan Solusi dalam Proses Penggunaan Matriks
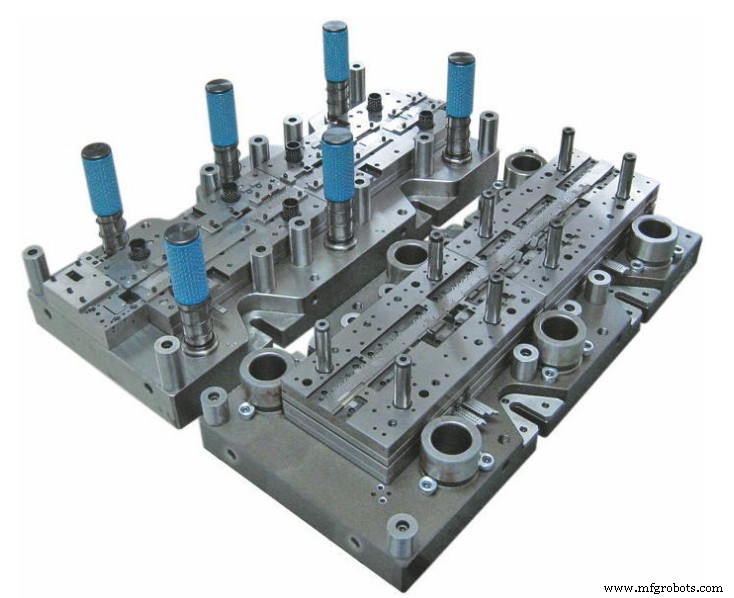
Masalah 1: Plat keluar dari rahang
| Penyebab | Penyelesaian |
| Unloading matriks tidak sempurna | 1. Gunakan pemukul dengan lereng |
| 2. Terapkan pelumas pada plat |
| 3. Matriks berat diadopsi |
Masalah 2: Aus matriks yang parah
| Penyebab | Penyelesaian |
| Celah matriks tidak wajar (terlalu kecil) | Tingkatkan celah matriks |
| Keselarasan dasar matriks atas dan bawah | 1. Penyesuaian stasiun dan penyelarasan matriks atas dan bawah2. Penyesuaian level turret |
| Komponen pemandu matriks yang aus dan insert turret tidak diganti tepat waktu | Ganti |
| Pemukul overheat | 1. Tambahkan pelumas pada plat2. Pastikan pelumasan antara pemukul dan matriks bawah3. Beberapa set matriks dengan spesifikasi dan ukuran yang sama digunakan dalam program yang sama |
| Metode penggerusan yang tidak tepat akan menyebabkan annealing matriks, yang akan memperparah aus | 1. Roda gerus abrasif lembut2. Bersihkan roda gerus sering3. Gigitan kecil4. Pelumen pendingin yang cukup |
| Step punching | 1. Tingkatkan jarak langkah2. Bridge stepping diadopsi |
Masalah 3: Adhesi pemukul dan pemukul
| Penyebab | Penyelesaian |
| Celah matriks tidak wajar (terlalu kecil) | Tingkatkan celah matriks |
| Tumpulnya tepi pemukul | Penggerusan tepat waktu |
| Pelumasan buruk | Tingkatkan kondisi pelumasan |
Masalah 4: Rebound limbah
| Penyebab | Penyelesaian |
| Masalah modul bawah | Gunakan bahan anti peluru untuk menurunkan matriks |
| Untuk lubang diameter kecil, celah dikurangi 10% |
| Diameter lebih dari 50.00 mm, celah diperbesar |
| Goresan ditambahkan pada sisi tepi matriks |
| Pemukul | Tingkatkan kedalaman matriks |
| Pasang bar pelaris polyurethane |
| Adopsi tepi pemotong miring |
Masalah 5: Unloading sulit
| Penyebab | Penyelesaian |
| Celah matriks tidak wajar (terlalu kecil) | Tingkatkan celah matriks |
| Aus pemukul | Penggerusan tepat waktu |
| Kelelahan pegas | Ganti pegas |
| Adhesi pemukul | Hapus adhesi |
Pertanyaan 6: Kebisingan stempel
| Penyebab | Penyelesaian |
| Kesulitan unloading | Tingkatkan celah matriks bawah dan pelumasan yang baik |
| Tingkatkan gaya discharge |
| Plate discharge dengan permukaan lembut |
| Ada masalah dengan dukungan plat di meja kerja dan turret | Matriks dukungan bola |
| Kurangi ukuran kerja |
| Tingkatkan ketebalan kerja |
| Ketebalan plat | Gunakan pemukul tepi miring |
9. Hati-hati dalam Penggunaan Alat Bentuk Khusus
1. Stroke slide block dari berbagai model mesin berbeda, jadi perhatikan penyesuaian tinggi penutupan matriks bentuk.
2. Pastikan pembentukan cukup, jadi perlu disesuaikan dengan hati-hati. Jangan melebihi 0.15mm setiap kali.
Jika penyesuaian terlalu besar, mudah menyebabkan kerusakan pada mesin dan matriks.
3. Untuk stretch forming, silakan pilih rangkaian pegas ringan untuk mencegah robekan logam tipis atau unloading yang sulit karena deformasi yang tidak merata.
4. Pasang matriks dukungan bola di sekitar matriks bentuk untuk mencegah plat miring.
5. Posisi pembentukan harus sejauh mungkin dari klamp.
6. Pembentukan paling baik direalisasikan di akhir program pemrosesan.
7. Pastikan pelumasan plat yang baik.
8. Saat pemesanan, perhatikan hasil alat bentuk khusus. Jarak antara dua pembentukan dekat, silakan pastikan untuk berkomunikasi dengan salesman perusahaan kami.
9. Karena alat bentuk membutuhkan waktu unloading yang lama, kecepatan rendah harus diadopsi selama pemrosesan bentuk, dan paling baik ada penundaan.
10. Hati-hati dalam Penggunaan Pemotong Persegi Panjang
1. Jarak langkah harus sebesar mungkin, yang harus lebih dari 80% dari panjang alat keseluruhan.
2. Paling baik untuk merealisasikan jump step melalui pemrograman.
3. Disarankan untuk menggunakan matriks tepi miring.
12. Cara memunch tanpa melebihi daya nominal mesin?
Lubang bulat dengan diameter lebih besar dari 114.3mm perlu di-punch dalam proses produksi.
Lubang besar seperti itu akan melebihi batas atas daya nominal mesin, terutama untuk bahan dengan kekuatan geser tinggi.
Masalah ini dapat diatasi dengan memunch lubang besar melalui metode punch berkali-kali.
Memotong along lingkaran besar dengan matriks ukuran kecil dapat mengurangi tekanan punch setengah atau lebih. Sebagian besar matriks yang Anda miliki mungkin dapat melakukannya.
11. Metode Sederhana untuk Memunch Lubang Bulat Besar
Matriks lensa konveks ini dapat dibuat menjadi ukuran radius yang Anda butuhkan.
Jika diameter lubang melebihi daya nominal pemukul, kami merekomendasikan skema (A).
Gunakan matriks ini untuk memunch tepi lingkaran.
Jika diameter lubang dapat di-punch dalam rentang daya nominal pemukul, matriks radial dan matriks lensa konveks dapat memunch lubang yang diperlukan empat kali tanpa memutar matriks (B).
12. Akhirnya, dibentuk ke bawah
Saat memilih matriks bentuk, operasi bentuk ke bawah harus dihindari, karena akan mengambil terlalu banyak ruang vertikal dan mengakibatkan proses rapat atau bending tambahan plat.
Bentuk ke bawah juga dapat jatuh ke matriks bawah lalu ditarik keluar dari turret.
Namun, jika bentuk ke bawah adalah opsi proses tunggal, itu harus dianggap sebagai langkah terakhir dalam perawatan logam tipis.
13. Mencegah Distorsi Bahan
Jika Anda perlu memunch sejumlah besar lubang pada plat dan plat tidak dapat tetap datar, penyebabnya mungkin adalah akumulasi tekanan stempel.
Saat memunch lubang, bahan di sekitar lubang diregangkan ke bawah, meningkatkan tekanan tarik pada permukaan atas plat.
Gerakan ke bawah juga mengakibatkan peningkatan tekanan tekan pada permukaan bawah plat.
Untuk memunch sejumlah kecil lubang, hasilnya tidak terlihat, tetapi seiring bertambahnya jumlah lubang yang di-punch, tekanan tarik dan tekanan tekan juga meningkat eksponensial hingga plat terdeformasi.
Salah satu cara untuk menghilangkan deformasi ini adalah:
Punch lubang satu pada satu, lalu kembali untuk memunch lubang yang tersisa.
Meskipun ini menghasilkan tekanan yang sama pada plat, ini menghancurkan akumulasi tekanan tarik/tekan yang disebabkan oleh memunch satu demi satu dalam arah yang sama.
Dengan cara ini, batch lubang pertama berbagi efek deformasi dari batch lubang kedua.
14. Jika Flanging Stainless Steel Anda Terdeformasi
Terapkan pelumas bentuk berkualitas tinggi pada bahan sebelum flanging, yang dapat memisahkan bahan dari matriks dengan lebih baik dan bergerak mulus pada permukaan matriks bawah selama pembentukan.
Ini memberi bahan kesempatan yang lebih baik untuk mendistribusikan tekanan yang dihasilkan saat dibengkokkan dan diregangkan, sehingga mencegah deformasi pada tepi lubang flanging yang terbentuk dan aus di dasar lubang flanging.
15. Saran untuk Mengatasi Kesulitan Unloading
1. Gunakan pemukul dengan partikel karet halus.
2. Tingkatkan celah matriks bawah.
3. Periksa kelelahan pegas.
4. Gunakan matriks berat.
5. Penggunaan yang tepat matriks tepi miring.
6. Olesi plat.
7. Kepala discharge polyurethane harus dipasang untuk matriks stasiun besar.
16. Penyebab Utama Rebound Limbah
1. Kekejaman tepi pemotong. Semakin besar sudut bundar tepi pemotong, semakin mudah menyebabkan rebound limbah.
2. Modulus entri matriks. Saat stempel matriks di setiap stasiun, persyaratan untuk modulus entri pasti. Modulus entri kecil, mudah menyebabkan rebound limbah.
3. Apakah celah matriks wajar. Celah matriks yang tidak wajar mudah menyebabkan rebound limbah.
4. Apakah ada noda minyak pada permukaan plat yang diproses.
Namun, Anda akan harus melakukan pemeliharaan rutin dan teratur untuk memastikan pelumen pendingin dan sistem pengiriman sesuai harapan.
Ini adalah pos tamu oleh Shane Dari tim MachineMfg
Shane telah bekerja di industri teknik mekanik selama lebih dari 5 tahun. Dia suka menulis dan berfokus pada berbagi informasi teknis, panduan, solusi rinci, dan pemikiran yang terkait dengan logam dan pengolahan logam. Melalui artikelnya, pengguna dapat selalu dengan mudah mendapatkan masalah yang terkait dan menemukan apa yang mereka inginkan.



