Proses Las Dijelaskan: Jenis, Teknik & Aplikasi Praktis
Dalam artikel ini, Anda akan mempelajari apa itu las? 10 jenis berbeda proses las dengan cara kerja, keuntungan, kekurangan, aplikasi, dan lebih banyak.
Dan juga Anda dapat mengunduh file PDF artikel ini di akhir.
Apa Itu Las?
Las adalah proses penggabungan permanen di mana dua potong logam digabungkan menjadi satu potong dengan memanaskan logam sampai titik lelehnya. Logam tambahan juga disebut filler metal ditambahkan selama proses pemanasan untuk membantu mematikan dua potong bersama.
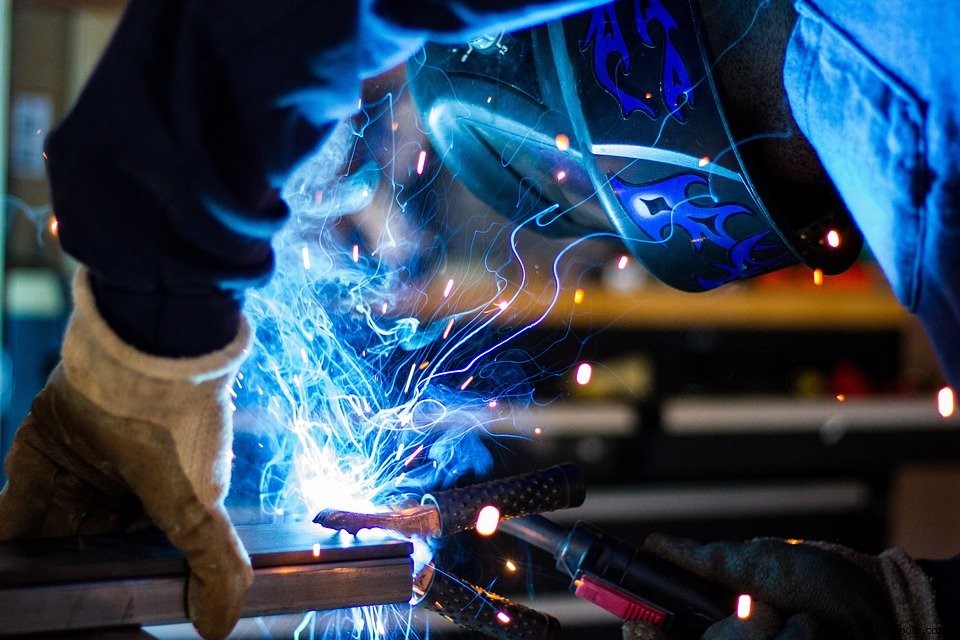
Secara umum, ini adalah proses di mana dua potong logam yang serupa (atau) berbeda dapat digabungkan dengan memanaskan mereka ke suhu yang cukup tinggi untuk melelehkan logam dengan (atau) tanpa penerapan tekanan dan dengan (atau) tanpa bantuan filler material.
Mesin Las
Sebuah mesin las digunakan untuk menciptakan panas dan menerapkan filler metal. Filler metal disuplai untuk membentuk joint, baik dari elektrode itu sendiri (atau) oleh filler material. Suhu panas yang dihasilkan berurutan 6000° hingga 7000°C. Jadi, mari kita diskusikan apa saja jenis proses las yang berbeda, dan bagaimana mereka digunakan di Industri?
Baca juga:
- TIG & MIG Welding: Perbedaan Antara Las TIG dan MIG
- Bagaimana Las UnderWater Bekerja? dan Jenis Las Underwater
Jenis Proses Las
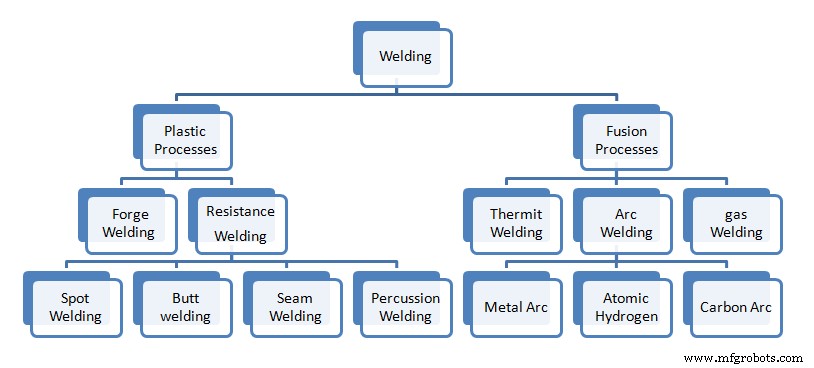
Berikut adalah jenis proses las berdasarkan metode panas yang dihasilkan:
- MIG welding
- Stick welding
- TIG welding
- Plasma Arc welding
- Electron beam welding
- Laser beam welding
- Gas welding
- Flux cord arc welding
- Automic hydrogen welding
- Electroslag welding
1. MIG Welding
MIG welding adalah metal inert gas welding. Proses MIG welding ini juga dikenal sebagai gas metal arc welding (GMAW) yang juga bisa disebut wire welding.
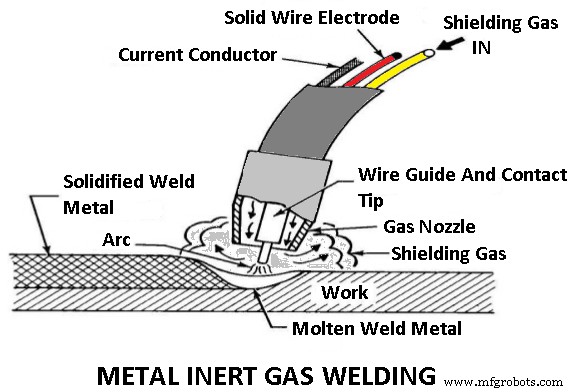
Dalam jenis las ini, kawat tipis bekerja sebagai elektrode yang diumpankan dari gulungan yang terpasang pada pistol melalui tabung fleksibel dan keluar dari nozzle pada pistol las atau tongkat las. Kawat diumpankan secara berkelanjutan ketika trigger di tarik pada pistol las.
2. Shielded Metal Arc Welding (SMAW)
Ini juga dikenal sebagai hand-operated metal arc welding, flux shielded arc welding, atau stick welding. Dalam jenis proses las ini di mana arc dipukulkan antara batang logam atau elektrode (dilapisi flux) dan workpiece, permukaan kedua batang dan workpiece meleleh untuk membuat weld pool.
Pemanasan bersamaan dari lapisan flux pada batang akan menghasilkan gas dan slag, yang melindungi weld joint dari lingkungan. Shielded metal arc welding adalah berbagai proses ideal untuk menggabungkan material ferrous dan non-ferrous dengan ketebalan material di semua posisi.
3. TIG Welding
TIG welding adalah tungsten inert gas arc welding, dari American welding society juga dikenal sebagai (GTAW). Proses las ini juga disebut sebagai gas welding.
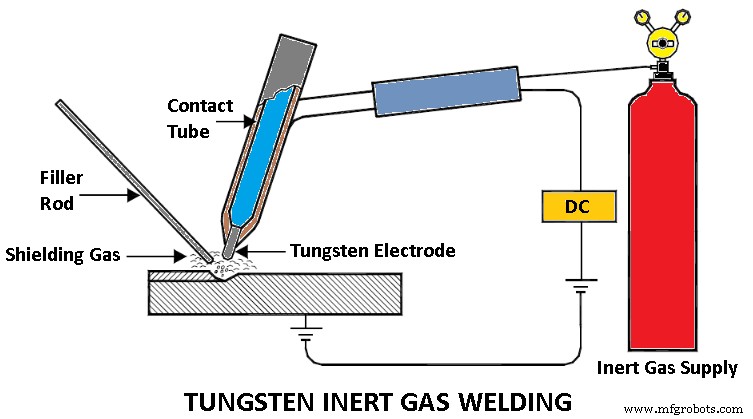
TIG welding menggunakan elektrode tungsten karena tungsten memiliki titik leleh tinggi. Ketika kita mengambil elektrode las TIG menjadi panas tapi tidak meleleh kita bilang itu adalah non-consumable electrode. Non-consumable electrodes tidak berarti tidak bertahan selamanya dan berarti tidak meleleh dan menjadi bagian dari weld.
4. Plasma Arc Welding (PAW)
Plasma arc welding (PAW) adalah proses arc welding yang menggunakan panas yang dihasilkan oleh arc yang terkompresi antara elektrode tungsten non-consumable dan workpiece (transferred arc process) atau nozzle pendingin air (non-transferred arc process).
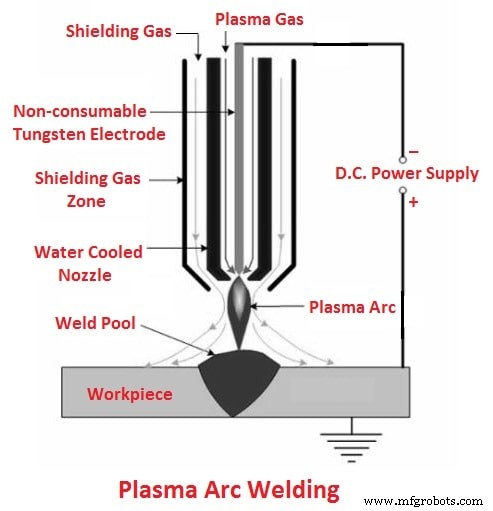
Plasma adalah campuran gas dari ion positif, elektron, dan molekul gas netral. Proses transferred arc menghasilkan plasma jet dengan densitas energi tinggi dan dapat digunakan untuk las dan potong kecepatan tinggi keramik, paduan tembaga, baja, aluminium, paduan nikol, dan paduan titanium.
5. Electron Beam Welding (EBW)
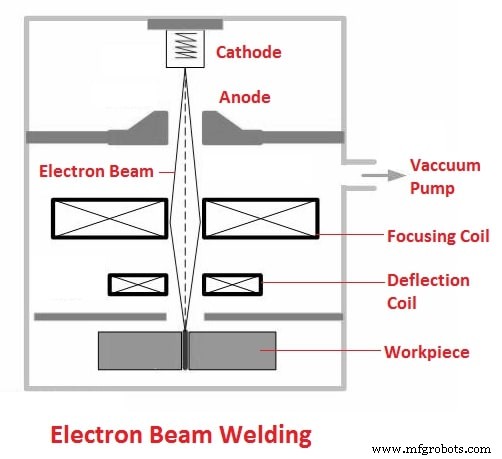
Electron beam welding adalah proses las yang menerapkan panas yang dihasilkan oleh beam elektron berenergi tinggi. Elektron mengenai workpiece dan energi kinetik mereka dikonversi menjadi energi termal yang memanaskan logam sehingga tepi workpiece dapat dihubungkan dan weld terbentuk setelah membeku.
EBM juga adalah liquid state welding process. Dalamnya, joint logam-ke-logam dibuat dalam keadaan cair atau molten. Ini juga dijelaskan sebagai proses las karena menerima energi kinetik elektron untuk menggabungkan dua workpiece logam.
6. Laser Beam Welding (LBW)
Laser Beam Welding (LBW) adalah proses las, di mana panas terbentuk oleh laser beam berenergi tinggi yang ditargetkan pada workpiece. Laser beam memanaskan dan meleleh ujung workpiece, membuat joint.
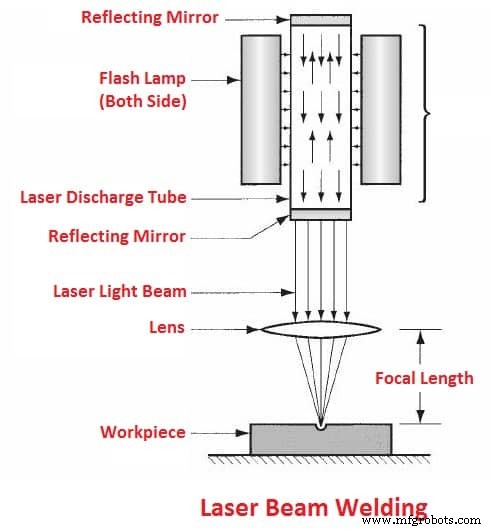
Dalam laser welding (LBM) joint terbentuk sebagai sekuensi spot weld yang tumpang tindih atau sebagai weld kontinu. Laser welding digunakan di industri elektronik, komunikasi, dan penerbangan luar angkasa, untuk memproduksi peralatan medis dan ilmiah, dengan memadukan komponen kecil.
7. Gas Welding
Gas welding dilakukan dengan meleleh sisi atau permukaan yang akan dihubungkan oleh nyala api gas dan menyediakan logam cair untuk mengalir bersama, sehingga membuat joint solid kontinu saat pendingin.
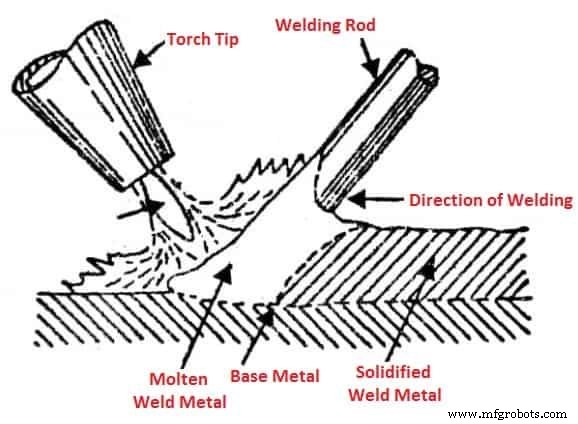
Campuran oksigen-asetilen digunakan dalam skala yang jauh lebih besar dari yang lain dan menempati posisi menonjol di industri las. Suhu nyala api oksigen-asetilen di area terpanasnya sekitar 3200°C, sementara suhu yang tercapai di nyala api oksigen-hidrogen sekitar 1900°C.
8. Flux Cored Arc Welding (FCAW)
Jenis las ini hampir mirip dengan MIG welding. Faktanya, pengelasan MIG sering dapat melakukan flux-cored arc welding. Dalam las ini, kawat memiliki core flux yang membentuk gas shield di sekitar weld. Ini mengurangi kebutuhan akan supply gas eksternal.
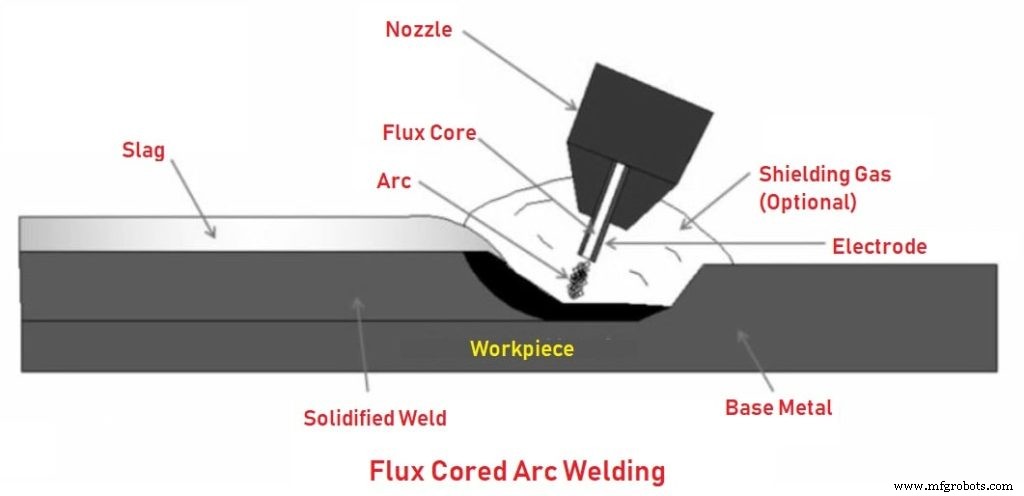
FCAW lebih cocok untuk logam kasar dan berat karena ini adalah proses las panas tinggi. Biasanya digunakan untuk perbaikan peralatan berat untuk tujuan ini. Ini adalah proses yang tidak menghasilkan terlalu banyak limbah. Karena tidak perlu gas eksternal, ini juga lebih murah.
9. Atomic Hydrogen Welding
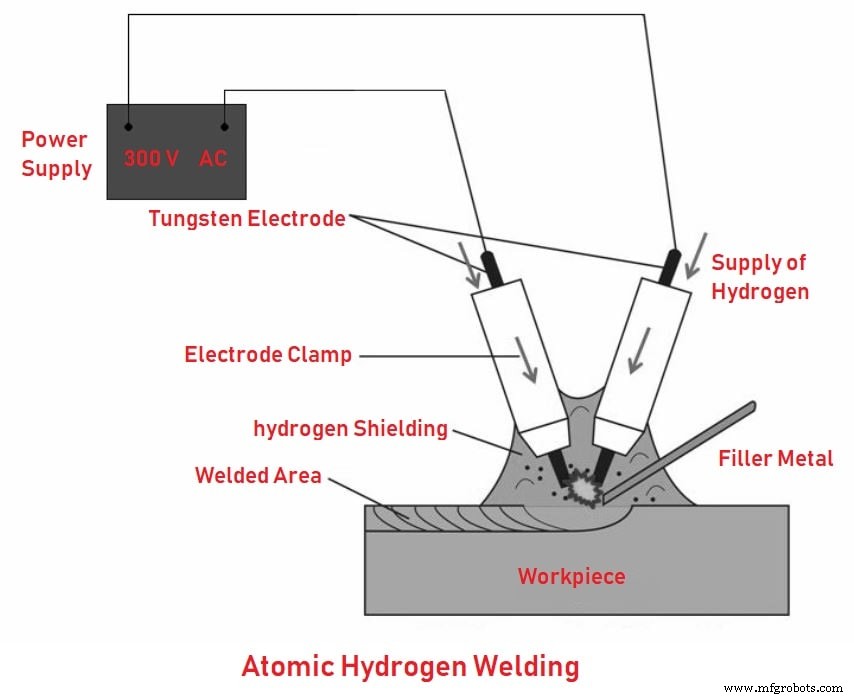
Atomic hydrogen welding adalah bentuk las suhu sangat tinggi yang dikenal sebagai arc-atomic welding. Jenis las ini memerlukan penggunaan gas hidrogen untuk melindungi dua elektrode yang terbuat dari tungsten. Ia dapat mencapai suhu di atas blowtorch asetilen dan dapat dilakukan dengan atau tanpa filler metal.
10. Electroslag Welding
Ini adalah proses las canggih yang digunakan untuk menghubungkan ujung tipis dua potong logam secara vertikal bersama. Alih-alih weld digunakan di luar joint, itu akan terjadi di antara ujung kedua potong tersebut.
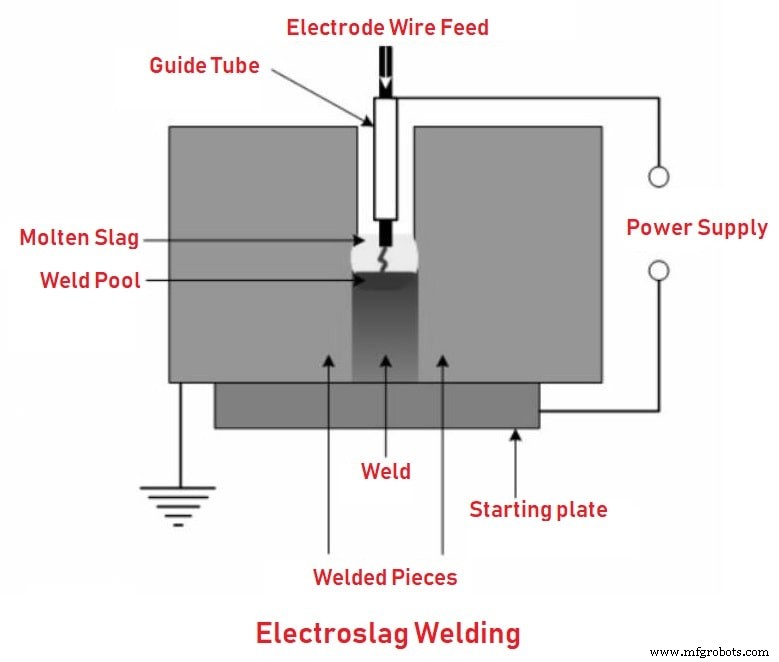
Sebuah kawat elektrode tembaga diumpankan melalui tabung panduan logam yang akan bertindak sebagai filler metal. Ketika daya ditambahkan, arc dihasilkan, dan weld dimulai di bawah sambungan dan bergerak perlahan ke atas, membuat weld alih-alih sambungan.
Jenis Posisi Las
Berikut adalah empat jenis utama posisi las:
- Flat Position (1G dan 1F)
- Horizontal Position (2G dan 2F)
- Vertical Position (3F dan 3G)
- Overhead Position (4G dan 4F)
1. Flat Position
In 1G and 1F, number 1 relates to flat position, while letter G is for groove weld dan letter F is for fillet weld.
2. Horizontal Position (2G dan 2F)
Ini adalah posisi yang lebih sulit daripada posisi flat dan membutuhkan lebih banyak keterampilan dari operator las untuk memperbaikinya.
2G adalah posisi groove weld yang melibatkan menempatkan axis weld di bidang horizontal atau hampir horizontal. Untuk wajah weld, itu harus berada di bidang vertikal.
2F adalah posisi fillet weld, di mana las dilakukan di sisi atas permukaan yang hampir horizontal terhadap permukaan yang hampir vertikal. Dalam posisi ini, tongkat las biasanya dijaga pada sudut 45 derajat.
3. Vertical Position (3F dan 3G)
Dalam posisi ini, baik potongan maupun weld berada secara vertikal atau hampir vertikal. 3F dan 3G mengarah ke posisi fillet vertikal dan groove vertikal.
Ketika las dilakukan secara vertikal, gaya gravitasi mendorong logam cair ke bawah dan sehingga cenderung menumpuk. Untuk mengatasi ini, Anda dapat menggunakan posisi vertikal ke atas atau ke bawah.
Untuk memeriksa di posisi vertikal ke atas, arahkan nyala api ke atas, menempatkannya pada sudut 45 derajat terhadap potongan. Dengan cara ini, pengelasan akan menerapkan logam dari bagian bawah workpiece untuk las menuju gaya gravitasi.
4. Overhead Position (4G dan 4F)
Dalam jenis posisi las ini, las dilakukan dari bawah joint. Ini adalah posisi yang paling kompleks dan sulit untuk bekerja. Posisi 4G dan 4F adalah untuk groove dan fillet weld.
Dalam posisi overhead, logam yang disetorkan ke joint menyebabkan lubang pada potongan, terjadi dalam bead dengan crown yang lebih tinggi. Untuk menghindari ini, jaga weld puddle kecil. Jika weld puddle terlalu panjang, hapus nyala api untuk sementara waktu agar logam cair dapat pendingin.
Keuntungan Proses Las
- Las yang baik akan lebih kuat daripada logam induk atau dasar.
- Proses yang lebih cepat dibandingkan dengan pengikatan bolt dan cor.
- Joint rigid lengkap dapat diberikan dengan proses las.
- Dapat diterapkan pada semua logam dan paduan.
- Bentuk yang sulit dapat dibuat dengan las.
- Peralatan las portabel dan dapat dengan mudah dipelihara.
- Tidak ada kebisingan yang dihasilkan selama proses las seperti dalam kasus pengikatan bolt.
- Proses las memerlukan ruang kerja yang lebih sedikit dibandingkan pengikatan bolt.
- Setiap ruang joint dapat dibuat dengan mudah.
Kekurangan Proses Las
- Menghasilkan radiasi, asap, dan percikan api yang berbahaya.
- Joint las lebih rapuh dan consequently kekuatan fatigue-nya lebih rendah daripada anggota yang digabungkan.
- Mengakibatkan distorsi dan menginduksi stres internal.
- Memerlukan jig dan fixture tertentu untuk memegang logam dengan benar.
- Pekerja terampil dan listrik diperlukan untuk las.
- Inspeksi pekerjaan las lebih sulit dan lebih mahal daripada pekerjaan pengikatan bolt.
Aplikasi Las
Aplikasi las sangat berbeda dan besar sehingga tidak berlebihan untuk mengatakan bahwa tidak ada industri logam dan tidak ada cabang teknik yang tidak menggunakan las dalam bentuk apa pun yaitu industri otomotif, pengiriman, penerbangan luar angkasa, dan konstruksi. Ini terutama digunakan untuk pembuatan.
Beberapa aplikasi adalah:
- Pembuatan kapal
- Kereta api
- Chassis dan body mobil
- Body alat penggerusan tanah
- Keterbukaan jendela
- Pintu, gerbang
- Semua jenis pekerjaan pembuatan.
Kesimpulan
Seperti yang Anda ketahui sekarang, Las adalah proses penggabungan yang kuat di mana dua bagian logam bersama-sama membentuk satu bagian dengan memanaskan logam sampai titik lelehnya. Beberapa jenis las dibuat oleh mesin dan membutuhkan peralatan khusus yang mahal. Las adalah metode yang lebih cepat dibandingkan dengan pengikatan bolt dan cor.
kami harap kami telah membersihkan semua keraguan Anda tentang Proses Las. Jika Anda masih memiliki keraguan tentang “Jenis Proses Las” Anda dapat menghubungi kami atau bertanya di komentar.
Kami juga memiliki komunitas Facebook untuk kalian, jika ingin, Anda dapat bergabung dengan komunitas kami, di sini adalah tautan ke grup Facebook kami.
Itu saja terima kasih telah membaca. Jika Anda suka artikel kami silakan bagikan dengan teman-teman Anda. Jika Anda memiliki pertanyaan tentang topik apa pun Anda dapat bertanya di bagian komentar.
Download PDF artikel ini
Download PDF Langganan newsletter kami untuk mendapatkan pemberitahuan postingan baru kami.



