Apakah Konvergensi IT/OT Hanyalah Istilah Muda? Mengungkap Nilainya yang Sebenarnya
Jadi, apakah "konvergensi IT/OT" hanyalah istilah gimmick yang lainnya?
Anda dapat berpendapat bahwa itu. Setiap kali seseorang menangkap ide baru, ada upaya untuk membuatnya mudah diingat dan untuk membuatnya terdengar seperti "hal terbaik baru sejak roti dipotong." Jadi, tentu saja, seseorang akan mencetak frasa yang menarik yang dimaksudkan untuk menginspirasi perubahan, dan yang dapat mereka gunakan untuk pemasaran.
Namun, halnya, "konvergensi" IT dan OT ini sebenarnya hanyalah ekstensi berikutnya dari membuat data dapat digunakan.
Apa Itu Konvergensi IT/OT?
Beberapa waktu yang lalu, kita melihat awal otomasi dalam manufaktur. Peralatan otomatis dirancang untuk melakukan fungsi spesifik yang perlu dilakukan pada kecepatan atau tingkat daya yang tidak dapat dicapai manusia. Tetapi ketika peralatan otomatis gagal, insinyur kontrol perlu masuk ke sistem untuk menentukan apa yang salah. Ini memerlukan masuk ke register sistem PLC untuk mencari petunjuk kegagalan. Ini adalah awal dari penggunaan data teknologi operasional (OT).
Memiliki beberapa data sampai ke titik kegagalan baik untuk diagnostik—untuk melihat apa yang terjadi sebelumnya. Sebagai akibatnya, sistem PLC mulai menggunakan historian untuk menyimpan aliran data yang lebih lama dari sensor, pemanas, dan aktuator otomasi—menggunakan sejumlah besar data OT.
Dengan memantau data OT dari historian, fungsi SCADA dapat memberikan operator beberapa wawasan tentang bagaimana peralatan sedang beroperasi. Ketika kegagalan mendatangi, fungsi SCADA akan memberikan operator (atau pengawas) kesempatan untuk bertindak sebelum kegagalan terjadi. Ini memerlukan sistem SCADA untuk memiliki akses ke data dari historian, dan menggunakan komunikasi proprietary seperti MODBUS atau PROFIBUS untuk membuat data tersebut tersedia bagi operator melalui antarmuka manusia-mesin (HMI). Namun, pemantauan eksklusif terhadap performa peralatan, memperluas penggunaan data OT lebih jauh.
Melalui pengamatan aliran data ini (ukuran, layar operator, dan sebagainya) dan melalui pemahaman lebih banyak tentang drift data, seseorang dapat mengenali—melalui sistem SCADA—bukan hanya saat kegagalan peralatan mendatangi, tetapi bahwa data juga dapat digunakan untuk menganalisis kegagalan kualitas produk pada tes dan inspeksi—operasi yang mungkin beberapa langkah kemudian dalam proses.
Ini menciptakan kebutuhan untuk memiliki data OT yang tertaut dengan data IT. Ini mengakibatkan penciptaan antarmuka kompleks dari PLC dan SCADA ke sistem teknologi informasi (IT) seperti MES, memungkinkan data relasional kegagalan produk untuk ditautkan dengan data operasional peralatan yang membuat produk. Beberapa mencoba langsung ke ERP juga (dan masih mencoba), tetapi sistem ERP tidak dilengkapi untuk memproses dan menyajikan data tersebut cukup cepat dan dengan cukup detail dalam hubungan dengan peristiwa lain selama proses manufaktur.
Masalah dengan antarmuka ke MES adalah mereka sangat disesuaikan dan mahal, kadang-kadang menambahkan hingga 40-50% dari biaya implementasi untuk proyek. Langkah berikutnya dalam perbaikan akses data akan menjadi membuat data PLC lebih dapat diakses oleh MES dan basis data relasional lainnya. Ketika kebutuhan akses ini digabungkan dengan biaya komputasi dan memori komputer yang semakin murah dan komunikasi jaringan yang semakin stabil (masuk jaringan 5G), masuk akal untuk menghubungkan sensor dan aktuator PLC langsung ke jaringan IT (yang kita sebut IIoT) dan membuat data mereka tersedia untuk...siapa pun yang membutuhkannya.
Semua latar belakang ini untuk menyoroti bahwa membuat data OT lebih mudah tersedia bagi sistem IT adalah hanya langkah berikutnya dalam proses yang lebih lama dari evolusi teknologi yang membawa kita ke Industry 4.0.
Bagaimana Konvergensi IT/OT Dapat Digunakan?
Antarmuka data OT ke sistem IT kini menghadapi masalah baru.
Sistem PLC/SCADA yang memantau sensor di historian dapat menciptakan aliran data besar (hingga ukuran megabyte) dalam hitungan detik. Dari perspektif memahami karakterisasi peristiwa kembali ke sistem IT, aliran data ini—bahkan dalam jendela waktu kecil—cukup terlalu banyak untuk basis data relasional sistem IT seperti MES untuk ditangani. Banyak implementasi telah mencoba untuk mencatat satu contoh data sensor (diambil dari aliran data) untuk menangkap satu elemen data, untuk mencoba representasi peristiwa OT di level IT. Banyak yang menemukan, namun, bahwa menautkan satu contoh data OT ke peristiwa kualitas produk selama manufaktur tidak efektif untuk memantau kualitas proses secara umum.
Kami sekarang perlu menentukan cara untuk mengagregasi aliran data dari sistem OT dengan cara yang mempertahankan karakteristik penting dari peristiwa produksi. Pelaporan OEE adalah salah satu upaya agregasi ini. Penting untuk mengenali bahwa saat menggunakan bentuk agregasi data apapun, akan ada beberapa kehilangan detail penting dari peristiwa kualitas. Itulah mengapa OEE digunakan sebagai objek data level pemantauan dan bukan objek level analisis. Namun, dengan memantau nilai OEE yang berubah secara real time, sistem IT dapat mengenali kecepatan dan magnitudo perubahan dan membuat alarm untuk memperingatkan akan masalah.
Untuk menganalisis masalah sebenarnya, Anda perlu kembali ke aliran data asli yang digunakan untuk membuat nilai OEE. Setidaknya dengan nilai OEE yang disediakan secara real time, insinyur manufaktur dan kontrol mendapatkan visibilitas ke masalah cukup awal sehingga mereka dapat kembali ke historian untuk analisis sebelum peristiwa tertutup oleh lebih banyak data dari aliran data OT.
Masalahnya adalah, bagaimana Anda mengagregasi data?
Jawabannya, seperti selalu, adalah...tergantung!
Cara mengagregasi data akan bergantung pada data apa yang Anda agregasi dan apa yang Anda coba pantau dalam proses. Ini juga akan bergantung pada kemampuan untuk menginterpretasikan perubahan dalam model agregasi data.
Di bagian ini, saya akan melihat satu metode agregasi dan menyajikan beberapa cara untuk menginterpretasikan perubahan dalam kumpulan data ini.
"Kurva distribusi alami" atau histogram adalah salah satu representasi grafik paling umum dari data dari perangkat seperti sensor. Premis utama dari kurva adalah, jika hanya ada variasi acak normal dalam proses, distribusi contoh data akan jatuh ke dalam pola yang menyerupai kurva distribusi alami.
Gambar 1 menggambarkan bagaimana distribusi bacaan dari sensor oven mungkin terlihat dengan variasi normal ketika diplot dalam histogram.
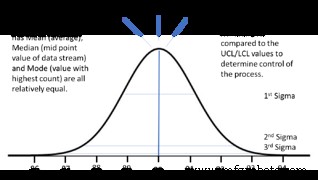
Gambar 1: Kurva distribusi suhu oven yang menunjukkan mean, median, dan mode. Dengan hormat dari penulis.
Karakteristik kunci dari kurva adalah bahwa mean (rata-rata), median (nilai tengah dari aliran data), dan mode (nilai dengan kejadian terbanyak) semuanya kurang lebih sama. Ini dapat digunakan sebagai referensi untuk menentukan apakah proses mengalami masalah. Selama ada indikasi bahwa proses dalam kendali, ada nilai dalam menentukan nilai +/-3 sigma dan membandingkannya dengan batas kontrol atas dan bawah serta batas spesifikasi produk.
Skenario Contoh
Untuk memantau proses unit produksi yang melalui oven pengeringan, sistem MES akan mencatat waktu unit memasuki dan keluar oven. Selama waktu ini, sistem PLC (menggunakan sensor cerdas) akan menciptakan aliran data sensor suhu yang konstan yang akan disimpan di basis data historian lokal di perangkat sensornya. Ketika unit produksi keluar dari oven, MES akan mengajukan permintaan ke perangkat untuk agregasi data suhu selama periode waktu yang ditentukan. Bahkan dengan daya komputasi yang terbatas di level perangkat, perangkat dapat mengambil ratusan (atau bahkan ribuan) titik data dan menyediakan seperangkat data agregat kembali ke MES—daripada menyediakan satu contoh data sensor, seperti biasanya, atau mencoba memproses seluruh aliran data.
Berikut adalah seperangkat nilai data agregat untuk unit produksi ini:
- Mean: 90.0
- Median: akan sangat dekat dengan 90.0
- Mode: kurang lebih 90.0 derajat juga
- Distribusi +/- 3 Sigma: 87.0, 93.0 (untuk diverifikasi dengan UCL dan LCL)
Dengan melakukan analisis cepat perbedaan antara mean, median, dan mode, MES dapat mencari pemantauan kontrol proses yang dapat diterima serta perubahan tren dari unit produksi sebelumnya yang sudah melewati oven. Jika nilai +/- 3 sigma di luar batas yang dapat diterima, MES secara otomatis akan menandai unit produksi sebagai curiga, sama halnya jika mean, median, atau mode secara signifikan berbeda satu sama lain atau dari produk sebelumnya.
Gambar 2 menyajikan contoh bagaimana nilai yang sama akan menunjukkan proses yang tidak dalam kendali. Dalam kasus ini, namun, masih mungkin bahwa nilai +/- 3 sigma dapat berada dalam batas.
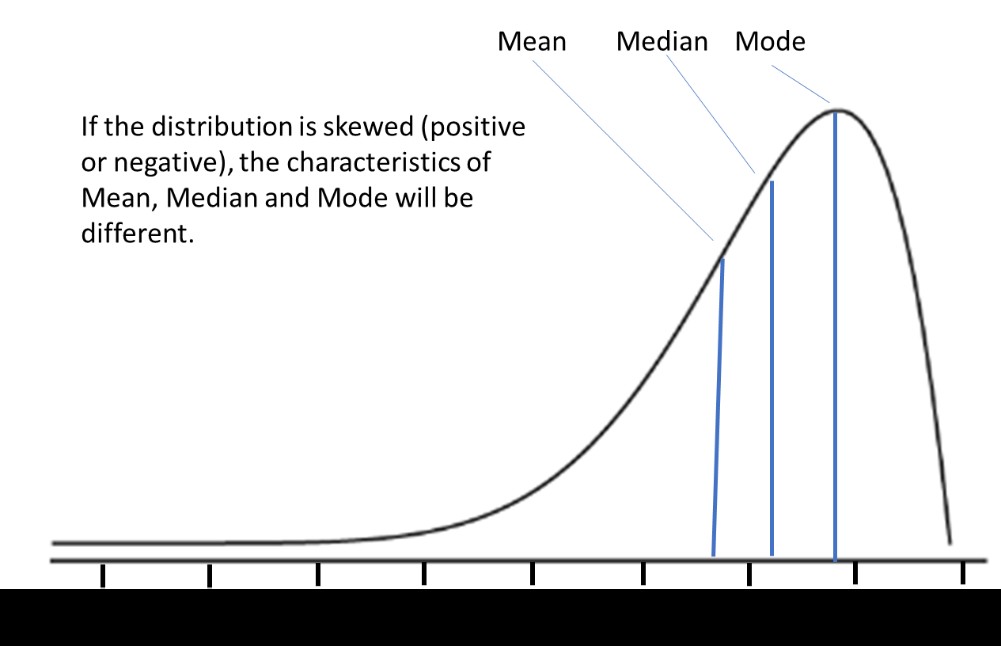
Gambar 2: Contoh perbedaan mean, median, dan mode dalam proses yang miring. Dengan hormat dari penulis.
Sekarang, secara teknis, jika distribusi miring seperti yang ditunjukkan, nilai +/- 3 sigma mungkin tidak dianggap valid sebagai akibat dari sifat miring dari kumpulan data. Namun, analisis langsung oleh perangkat masih dapat digunakan untuk menentukan apakah batas kontrol telah dilanggar.
Poin kunci: jika ini adalah jenis kumpulan data yang disediakan oleh sensor cerdas, ini adalah indikasi bagi insinyur manufaktur bahwa oven tidak beroperasi hanya dengan variasi acak—dan oleh karena itu harus diselidiki.
Perbedaan lain dalam mean, median, dan mode (misalnya, mean dan median sama, tetapi mode berbeda) juga dapat menunjukkan kondisi seperti distribusi bimodal yang menunjukkan pengaruh proses yang berdampingan. Sekali lagi, insinyur manufaktur harus menyelidiki proses.
Ketika kumpulan data di atas ditautkan langsung ke unit produksi di level MES, data ini dapat digunakan—dengan hasil tes dan inspeksi—untuk menunjukkan apakah ada hubungan antara variasi suhu oven dan kegagalan unit produksi.
Apakah produk gagal karena masalah proses atau tidak, melihat nilai data drift selama run produksi juga dapat menunjukkan masalah manajemen proses fundamental yang perlu diselidiki.
Ringkasan
Contoh agregasi data sebelumnya hanya mencerminkan skenario spesifik, tetapi dimaksudkan untuk memberikan gambaran tentang alasan untuk konvergensi data OT dan IT serta potensi nilai dari konvergensi ini. Dalam setiap skenario produksi, metode agregasi data yang benar akan perlu dievaluasi, dan pemrograman perangkat cerdas akan perlu membuat fungsionalitas ini tersedia. Atau, sebagai alternatif, sistem edge computing akan diprogram untuk menggantikan fungsionalitas yang dijelaskan untuk perangkat cerdas.
Intinya adalah, meskipun industri banyak menggunakan "konvergensi IT/OT" sebagai istilah muda untuk menggambarkan perubahan teknologi, ada perubahan yang sah dalam pemrosesan data yang disampaikan oleh teknologi di balik istilah muda tersebut. Perusahaan yang memanfaatkan teknologi konvergensi, dan yang belajar untuk mengagregasi dan menginterpretasikan data yang disajikan melalui konvergensi dengan benar, dapat mendapatkan keuntungan praktis dalam efektivitas program manajemen kualitas dan fasilitas. Di lingkungan global yang kompetitif saat ini, menggunakan setiap keuntungan adalah baik untuk keuntungan bersih.
Jadi, jawabannya adalah tidak. Konvergensi IT/OT bukan hanya istilah muda. Ini adalah alat berharga dalam evolusi teknologi akuisisi dan manajemen data yang dapat memberikan manfaat besar bagi perusahaan manufaktur. Belajar cara mengagregasi data dari level OT sehingga sistem di level IT dapat mengatasinya adalah bagian penting dari konvergensi.



