Menguasai Keasalanan Permukaan: Panduan Praktis untuk Kualitas Finishing dalam Manufaktur
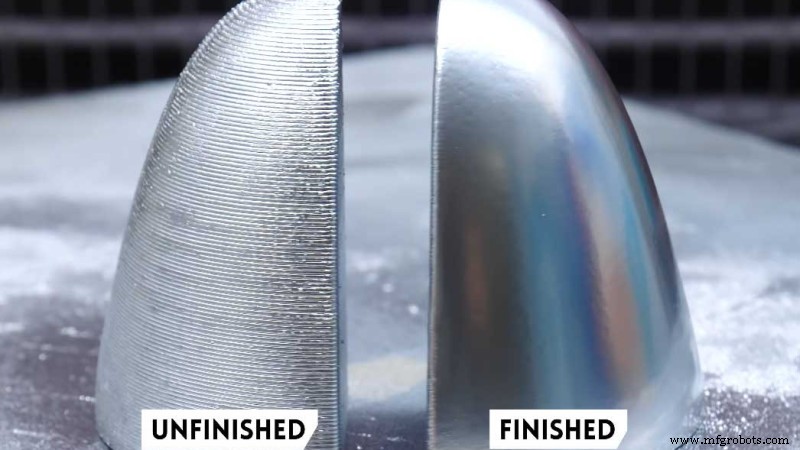
Permukaan dalam aplikasi manufaktur harus tetap dalam batas keasalanan yang diinginkan untuk memastikan kualitas bagian yang optimal. Finishing permukaan memiliki dampak krusial pada daya tahan dan kinerja produk. Oleh karena itu, penting untuk mempelajari tentang tabel keasalanan permukaan dan pentingnya.
Permukaan kasar seringkali aus dan robek lebih cepat. Tingkat gesekan lebih tinggi dibandingkan permukaan halus, dan ketidakteraturan pada kehalusan permukaan cenderung menciptakan situs nukleasi. Retak dan korosi yang terjadi di situs-situs ini kemudian dapat menyebabkan bahan aus dengan mudah.
Sebaliknya, ada tingkat keasalanan yang dapat memberi ruang untuk adhesi yang diinginkan. Oleh karena itu, Anda tidak pernah boleh membiarkan finishing permukaan untuk ditafsirkan. Jika Anda berpikir finishing permukaan penting untuk produk Anda, panduan ini untuk Anda.
Apa Itu Finishing Permukaan?
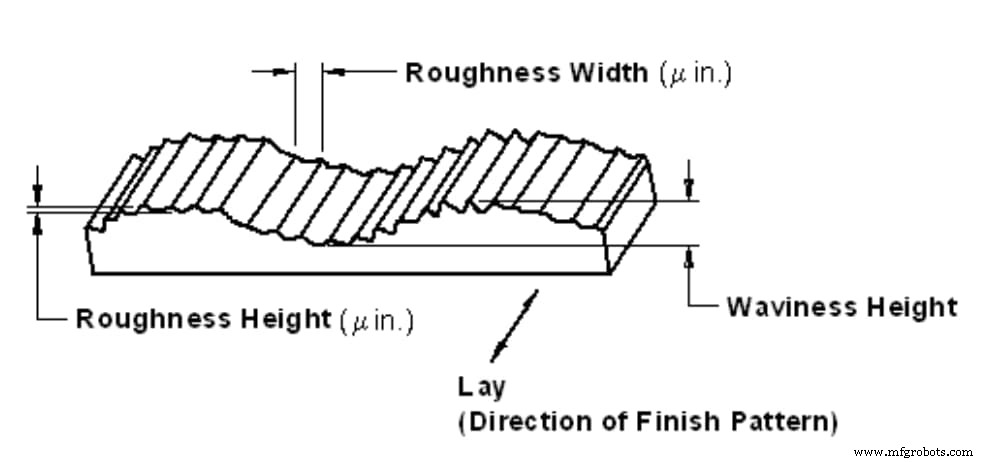
Sebelum kita pergi ke tabel finishing permukaan, mari kita pahami apa yang dimaksud dengan finishing permukaan. Finishing permukaan merujuk pada proses mengubah permukaan logam yang melibatkan penghapusan, penambahan, atau pengubahan bentuk. Ini adalah ukuran tekstur lengkap permukaan produk yang didefinisikan oleh tiga karakteristik keasalanan permukaan, gelombang, dan lay.
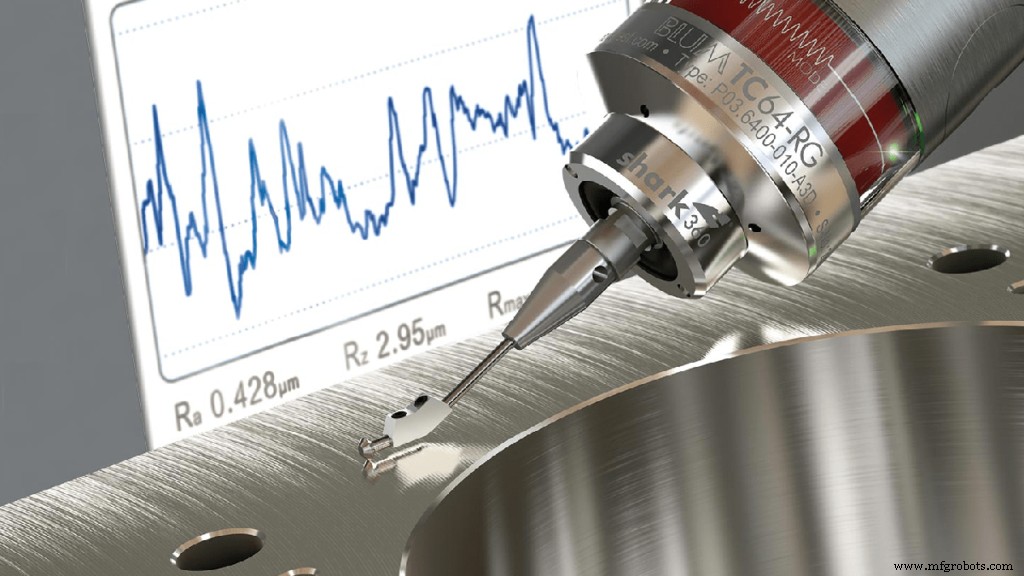
Keasalanan permukaan adalah ukuran total ketidakteraturan yang terdistribusi pada permukaan. Setiap kali ahli pemesinan berbicara tentang “finishing permukaan,” mereka sering merujuk pada keasalanan permukaan.
Gelombang merujuk pada permukaan yang meruncing dengan jarak yang lebih besar dari panjang keasalanan permukaan. Dan lay merujuk pada arah pola permukaan yang mendominasi. Ahli pemesinan sering menentukan lay oleh metode yang digunakan untuk permukaan.
Mengapa Finishing Permukaan Penting dalam Proses Insinyur?
Keasalanan permukaan memainkan peran yang sangat krusial untuk menentukan bagaimana produk bereaksi dengan lingkungannya. Finishing produk menunjukkan kinerja komponennya. Juga, tingkat keasalanan dapat mempengaruhi efektivitas produk.
Ini tergantung pada aplikasi produk tersebut. Insinyur dan produsen harus memelihara finishing permukaan setiap saat. Ini membantu menghasilkan proses yang konsisten dan produk yang terpercaya.
Pengukuran permukaan juga membantu mempertahankan kontrol manufaktur. Ini sangat berguna setiap kali ada kebutuhan untuk engineering permukaan.
Berbagai finishing permukaan memiliki berbagai efek. Cara termudah untuk mendapatkan finishing permukaan yang diinginkan adalah dengan membandingkannya dengan standar finishing permukaan. Finishing permukaan dapat membantu dalam hal berikut dan lainnya:
- Sangat penting untuk efek tahan korosi dan tahan kimia.
- Menawarkan daya tarik visual spesifik untuk produk.
- Membantu dengan adhesi lapisan dan cat.
- Menghilangkan cacat permukaan.
- Meningkatkan konduktivitas dan menambahkan konduksi listrik permukaan.
- Meningkatkan ketahanan produk terhadap aus sambil meminimalkan efek gesekan.
Untuk mempelajari lebih lanjut tentang finishing permukaan, baca panduan kami tentang opsi finishing permukaan cetak injeksi plastik dan baca artikel kami tentang mendapatkan finishing pemesinan CNC terbaik untuk produk Anda.
Cara Mengukur Keasalanan Permukaan
Keasalanan permukaan adalah perhitungan relatif kehalusan profil permukaan. Parameter numerik – Ra. Tabel finishing permukaan Ra menunjukkan rata-rata aritmatika dari ketinggian permukaan yang telah diukur di seluruh permukaan.
Seperti yang telah disebutkan, ada tiga komponen dasar dari permukaan, termasuk keasalanan, gelombang, dan lay. Oleh karena itu, ada berbagai faktor yang mempengaruhi karakteristik geometri permukaan.
Demikian pula, ada beberapa sistem pengukuran untuk keasalanan permukaan. Sistem-sistem ini meliputi:
- Metode pengukuran langsung
- Metode non-kontak
- Metode perbandingan
- Metode in-process
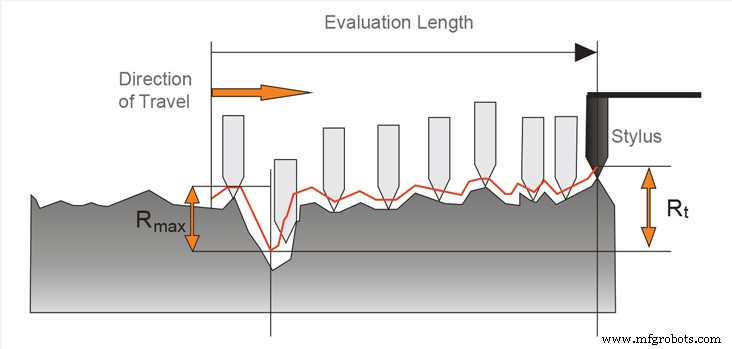
Metode pengukuran langsung mengukur keasalanan permukaan menggunakan stilus. Ini melibatkan menggambar stilus tegak lurus terhadap permukaan. Ahli pemesinan kemudian menggunakan profil terdaftar untuk menentukan parameter keasalanan.
Metode non-kontak melibatkan penggunaan cahaya atau suara alih-alih. Instrumen optik seperti cahaya putih dan konfokal menggantikan stilus. Instrumen ini menggunakan prinsip yang berbeda untuk pengukuran. Probe fisik kemudian dapat diganti dengan sensor optik atau mikroskop.
Pertama, instrumen yang digunakan akan mengirimkan impuls ultrasonik ke permukaan. Kemudian, akan terjadi perubahan dan pantulan gelombang suara kembali ke perangkat. Anda kemudian dapat menilai gelombang yang dipantulkan untuk menentukan parameter keasalanan.
Teknik perbandingan menggunakan sampel keasalanan permukaan. Sampel-sampel ini dihasilkan oleh peralatan atau proses. Kemudian, produsen menggunakan indera sentuh dan visual untuk membandingkan hasil dengan permukaan yang memiliki parameter keasalanan yang diketahui.
Contoh teknik in-process adalah induktansi. Metode ini membantu mengevaluasi keasalanan permukaan menggunakan bahan magnetis. Pickup induktansi menggunakan energi elektromagnetik untuk mengukur jarak ke permukaan. Kemudian, nilai parametrik yang ditentukan dapat membantu menemukan parameter keasalanan perbandingan.
Berbagai Metode Mengukur Keasalanan Permukaan
Ada berbagai metode dan peralatan yang terlibat dalam pengukuran keasalanan permukaan. Metode dapat terbagi menjadi tiga kategori. Mereka adalah:
- Teknik Profiling. Ini melibatkan pengukuran permukaan menggunakan probe resolusi tinggi. Dalam proses ini, Anda perlu berpikir lebih tentang jarum pemutar yang sejajar dengan sensitivitas. Probe CNC typis mungkin tidak seefektif itu.
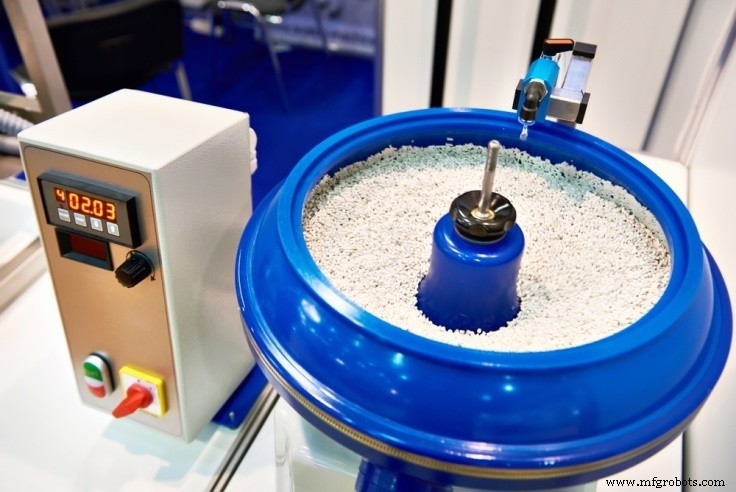
- Teknik Area. Teknik ini mengukur area terbatas dari permukaan. Pengukuran menawarkan rata-rata statistik dari puncak dan lembah di permukaan. Beberapa contoh teknik ini termasuk pencaran ultrasonik, pencaran optik, probe kapasitansi, dan lainnya. Lebih mudah untuk diotomatisasi dan dieksekusi dengan teknik area.
- Teknik Mikroskopi. Teknik kualitatif ini bergantung pada pengukuran kontras. Hasilnya memberikan informasi yang relevan tentang puncak dan lembah di permukaan.
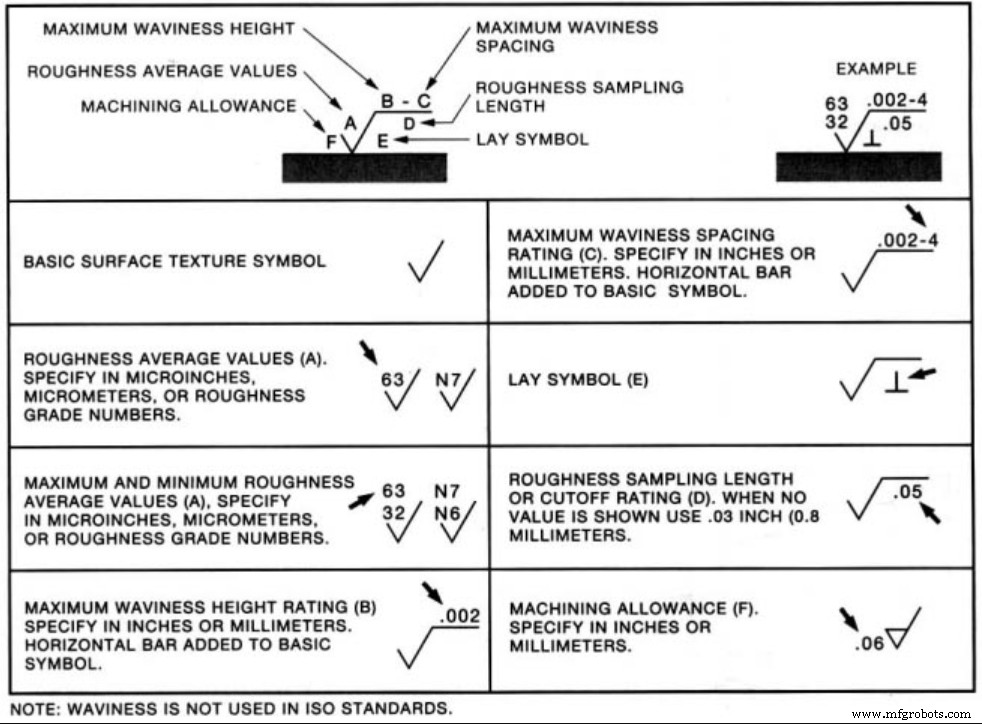
Simbol dan Singkatan Tabel Keasalanan Permukaan
Ketika Anda mencari simbol finishing pemesinan di browser favorit Anda, Anda akan melihat sejumlah singkatan. Ini termasuk Ra, Rsk, Rq, Rku, Rz, dan lainnya. Mereka adalah satuan yang digunakan dalam pengukuran finishing permukaan.
Ra – Keasalanan Permukaan Rata-rata
Sementara sebagian besar orang menyebut Ra sebagai Center Line Average atau Arithmetic Average, ini adalah keasalanan rata-rata antara profil keasalanan dan garis rata-rata. Ini adalah parameter yang paling sering digunakan untuk finishing permukaan. Tabel finishing permukaan Ra juga salah satu yang paling digunakan untuk nilai absolut.
Rmax – Jarak Vertikal dari Puncak ke Lembah
Parameter keasalanan ini paling cocok untuk anomali seperti burrs dan goresan. Ini mungkin tidak jelas dengan tabel finishing permukaan Ra meskipun. Namun, Rmax sangat sensitif terhadap anomali tersebut.
Rz – Rata-rata Ketinggian Maksimum Profil
Berbeda dengan Ra, Rz mengukur nilai rata-rata dari lima perbedaan terbesar antara puncak dan lembah. Pengukuran dilakukan menggunakan lima panjang sampel, dan membantu menghilangkan kesalahan karena Ra cukup tidak sensitif terhadap beberapa ekstrem.
Tabel Keasalanan Permukaan
Tabel finishing pemesinan menawarkan panduan penting untuk mengukur parameter finishing permukaan standar. Produsen selalu menggunakannya sebagai bahan referensi untuk memastikan kualitas dalam proses manufaktur.
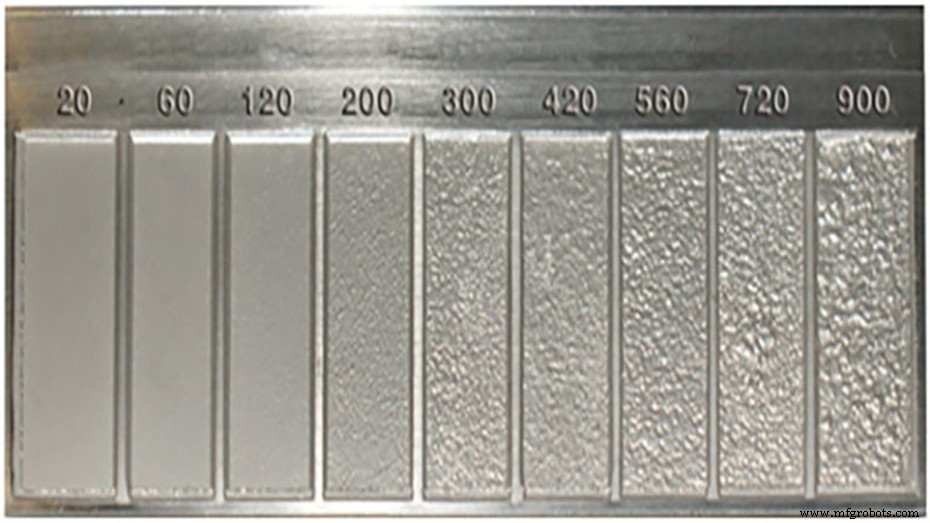
Ada berbagai proses dalam memeriksa tabel finishing pemesinan. Sebagai hasilnya, menjadi sulit untuk memilih proses terbaik. Namun, yang paling kuat adalah penggunaan tabel konversi finishing permukaan.
Tabel Konversi Finishing Permukaan
Di bagian ini, ada tabel untuk tabel konversi finishing permukaan. Tabel ini membandingkan berbagai skala keasalanan permukaan untuk proses manufaktur. Sementara itu, mari kita lihat beberapa singkatan yang akan Anda temukan di sana.
Ra = Roughness Average
RMS = Root Mean Square
CLA = Center Line Average
Rt = Roughness Total
N = New ISO (Grade) Scale Numbers
Cut-off Length = Length Required for Sample
| Ra (micrometers) | Ra (microinches) | RMS (microinches) | CLA (N) | Rt (microns) | N | Cut-off Length (inches) |
| 0.025 | 1 | 1.1 | 1 | 0.3 | 1 | 0.003 |
| 0.05 | 2 | 2.2 | 2 | 0.5 | 2 | 0.01 |
| 0.1 | 4 | 4.4 | 4 | 0.8 | 3 | 0.01 |
| 0.2 | 8 | 8.8 | 8 | 1.2 | 4 | 0.01 |
| 0.4 | 16 | 17.6 | 16 | 2.0 | 5 | 0.01 |
| 0.8 | 32 | 32.5 | 32 | 4.0 | 6 | 0.03 |
| 1.6 | 63 | 64.3 | 63 | 8.0 | 7 | 0.03 |
| 3.2 | 125 | 137.5 | 125 | 13 | 8 | 0.1 |
| 6.3 | 250 | 275 | 250 | 25 | 9 | 0.1 |
| 12.5 | 500 | 550 | 500 | 50 | 10 | 0.1 |
| 25.0 | 1000 | 1100 | 1000 | 100 | 11 | 0.3 |
| 50.0 | 2000 | 2200 | 2000 | 200 | 12 | 0.3 |
Tabel Keasalanan Permukaan Cheat Sheet
Tabel ‘cheat sheet’ finishing permukaan ini adalah alat yang sangat berguna untuk membantu Anda memahami berbagai finishing permukaan yang tersedia.
| Micrometers Rating | Microinches Rating | Applications |
| 25 | 100 | Permukaan kasar, kelas rendah yang berasal dari pemotongan gergaji atau forge kasar. Oleh karena itu, permukaan semacam itu cocok untuk area kelonggaran yang tidak diproses. |
| 12.5 | 500 | Ini adalah permukaan kasar, kelas rendah yang berasal dari feed kasar dan potongan berat. Sementara potongan berasal dari pemutaran, frais, gerinda cakram, dan lainnya. |
| 6.3 | 250 | Jenis finishing permukaan ini berasal dari gerinda permukaan, gerinda cakram, frais, bor, dan lainnya. Oleh karena itu, mereka untuk permukaan kelonggaran dengan persyaratan stres dan desain memungkinkan |
| 3.2 | 125 | Jenis permukaan kasar sering direkomendasikan untuk bagian. Juga digunakan untuk bagian yang tunduk pada getaran, beban, dan stres tinggi. |
| 1.6 | 63 | Kehaliusan mesin/finishing yang baik dengan produksinya dalam kondisi terkontrol. Ini juga melibatkan feed halus dan kecepatan relatif tinggi. |
| 0.8 | 32 | Finishing mesin kelas tinggi, yang memerlukan kontrol ketat. Relatif mudah diproduksi dengan gerinda silindris, centerless, atau permukaan. Juga disukai untuk produk yang tidak memerlukan gerakan berkelanjutan atau beban besar. |
| 0.4 | 16 | Permukaan berkualitas tinggi sering diproduksi menggunakan buff emery, lapping, atau honing kasar. Finishing ini adalah opsi yang bagus di mana kehalusan sangat penting. |
| 0.2 | 8 | Finishing permukaan halus berkualitas tinggi yang dihasilkan oleh lapping, buffing, atau honing. Ahli pemesinan menggunakan ini di mana cincin dan packing harus melintasi serat permukaan. |
| 0.1 | 4 | Permukaan yang diringkas yang ditawarkan dengan lapping, buffing, atau honing. Produsen hanya menggunakannya ketika ada persyaratan desain yang wajib. Oleh karena itu, ini adalah finishing terbaik dalam karya gauge dan instrumen. |
0.05
0.025 | 2
1 | Finishing permukaan paling diringkas yang dihasilkan dengan buffing, honing, atau superfinishing yang terbaik. Oleh karena itu, paling baik digunakan untuk gauge blok presisi halus dan sensitif. |
Kesimpulan
Karena mendapatkan keasalanan permukaan yang akurat bisa menjadi mahal dan sulit dalam manufaktur saat ini, operasi finishing permukaan memerlukan metodologi terbaik untuk menghasilkan finishing yang diinginkan pada bagian yang dibuat.
Finishing permukaan berasal dari pemahaman tentang tingkat pengkerasan permukaan dari suatu bahan. Jangan khawatir. RapidDirect adalah pilihan terbaik Anda untuk layanan finishing permukaan berkualitas dengan harga terbaik. Tim ahli kami memahami metode yang terlibat dalam menetapkan standar finishing permukaan yang tepat.
Di RapidDirect, kami menawarkan laporan inspeksi dimensi lengkap, jadi Anda dapat yakin dengan hasil yang diinginkan. Kami juga melakukan berbagai proses finishing mulai dari anodizing, electroplating, bead blasting hingga polishing, brushing, dan lainnya.
Layanan kami berkualitas tertinggi, dan Anda dapat yakin dengan layanan on-demand terbaik. Juga, kami memiliki segala yang dibutuhkan untuk membawa yang terbaik dari produk Anda. Hubungi kami melalui email hari ini; kami selalu siap bekerja dengan Anda.
FAQ – Tabel Keasalanan Permukaan
Bagaimana Cara Saya Mengukur Keasalanan Permukaan?Anda dapat menghitung keasalanan permukaan dengan mengukur puncak dan lembah permukaan rata-rata di seluruh permukaan. Pengukuran sering dilihat sebagai ‘Ra,’ yang berarti ‘Roughness Average.’ Sementara Ra adalah parameter pengukuran yang sangat berguna. Ini juga membantu menentukan kepatuhan produk atau bagian dengan berbagai standar industri. Melakukan ini dengan membandingkan dengan tabel finishing permukaan.
Apa yang Membedakan Ra dan Rz dalam Tabel Keasalanan Permukaan?Ra adalah ukuran panjang rata-rata yang berada di antara puncak dan lembah. Ini juga mengukur deviasi dari garis rata-rata pada permukaan dalam panjang sampel. Di sisi lain, Rz membantu mengukur jarak vertikal antara puncak tertinggi dan lembah terendah. Ini melakukannya dalam lima panjang sampel kemudian merata-ratakan jarak yang diukur.
Apa Faktor yang Mempengaruhi Finishing Permukaan?Beberapa faktor mempengaruhi finishing permukaan. Faktor terbesar di antaranya adalah proses manufaktur. Proses pemesinan seperti pemutaran, frais, dan gerinda akan bergantung pada banyak faktor. Oleh karena itu, faktor yang mempengaruhi finishing permukaan meliputi hal berikut:
Feed dan kecepatan
Kondisi alat mesin
Parameter toolpath
Lebar potong (stepover)
Defleksi alat
Kedalaman potong
Getiran
Cairan pendingin



