Sistem Inspeksi Visi: Mendorong Akurasi dan Efisiensi dalam Metrologi
Sistem inspeksi visi sangat dipengaruhi oleh teknologi digital dan berbasis data saat ini. Pelajari bagaimana itu berubah, menjadi lebih sedikit rentan terhadap kesalahan dan membantu meningkatkan kualitas bagian dengan cara yang efisien dan otomatis.
Alat dan mesin untuk memeriksa bagian telah berevolusi dalam arah yang cukup besar. Untuk lebih memahami teknologi sistem inspeksi visi saat ini, sangat membantu untuk memahami bagaimana itu berubah—dan mengapa.
Kami berbicara dengan spesialis engineering dan produk di Mitutoyo untuk mengetahuinya.
Evolusi Peralatan Metrologi: Komparator Proyeksi Profil vs. Sistem Inspeksi Visi
Komparator pertama biasanya dikenal sebagai “shadowgraph.” Mereka memungkinkan pengukuran melalui bayang-bayang “dicetak dari citra diperbesar dari pekerjaan pada layar dengan overlay chart,” menulis Quality Magazine dalam artikel “Comparators: More Than Meets the Eye.”
“Teknologi itu ada sejak tahun 1950-an, tetapi masih digunakan di bengkel hari ini,” kata Mark Sawko, spesialis produk di Mitutoyo. Sawko telah bersama perusahaan selama 15 tahun dan formerly seorang insinyur aplikasi optik.
Mitutoyo masih menjual komparator—tetapi teknologi itu sendiri telah berkembang pesat. Dulu mereka mesin yang sangat besar, enam hingga tujuh kaki dengan lampu besar yang menerangi bagian dari belakang.
Komparator hari ini lebih kecil.
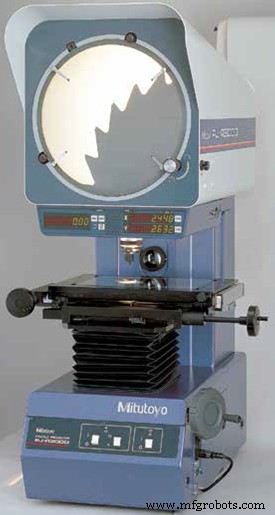
Sumber: Mitutoyo
“Orang masih menyukainya karena mudah,” kata Sawko. “Mereka telah menggunakan komparator di bengkel mesin selama seluruh kehidupan profesional mereka. Beberapa bengkel ingin tetap dengan yang nyaman bagi mereka.”
Komparator hari ini juga digital. Anda menyelaraskan silang pada layar dengan satu tepi bagian dan kemudian mengambil pembacaan digital, atau “DRO.”
“Jadi Anda memindahkan silang itu ke satu sisi bagian, Anda tekan nol untuk nilai X DRO, misalnya, kemudian memindahkan silang ke sisi lain bagian dan kemudian hanya membaca nilai angka itu, dan itulah jaraknya, inci, milimeter, apa pun yang Anda ukur,” Sawko menjelaskan.
 Apakah Anda memerlukan jawaban pertanyaan teknis? Tanya Tim Teknik Logam MSC di forum.
Bagaimana Komputer dan Data Mempengaruhi Sistem Inspeksi Visi
Komparator adalah cara yang sangat sederhana untuk mengukur dan melayani tujuannya dengan baik. Tetapi ada tangkapan. Mereka datang dengan beberapa keterbawaan bawaan.
“Akurasi komparator terbatas pada seberapa baik operator dapat menyelaraskan silang dengan tepi bagian,” kata Sawko. “Dengan sistem visi, Anda mengeluarkan operator dari persamaan dan mendapatkan banyak lebih akurasi daripada yang Anda dapatkan dengan komparator.”
Dengan sistem visi, tepi bagian ditentukan secara otomatis. Ini menggunakan perangkat lunak komputer canggih saat ini dan kamera yang dapat menangkap lebih banyak detail daripada bagian yang diproyeksikan dengan lampu belakang.
“Kamera menangkap cahaya lebih baik daripada komparator,” kata Sawko. Komparator menggunakan penerangan profil, yang bagus untuk melihat tepi luar, tetapi tidak untuk melihat permukaan bagian.
Beberapa komparator hari ini memiliki lebih dari satu sumber cahaya, tetapi karena ini masih proyeksi, ini terbatas oleh cahaya yang dipantulkan. Sistem visi dengan kamera yang baik memungkinkan pemeriksa kualitas atau operator mesin untuk memanfaatkan penerangan profil dan penerangan permukaan seragam—beberapa yang termasuk cincin lampu di sekitar tepi kamera—untuk melihat dan mengukur lebih banyak bagian dengan tingkat kepastian yang lebih besar.
Dan karena sifat otomatis dari sistem inspeksi visi hari ini, mengukur kualitas bagian menjadi jauh lebih efisien. Cukup sedikit ruang untuk kesalahan—dan proses inspeksi jauh lebih cepat. Dan seperti yang semua orang di manufaktur hari ini tahu, kecepatan penting.
“Sebagian besar sistem visi adalah CNC, yaitu bermotor dan dikendalikan oleh komputer. Jadi dasarnya Anda menulis program dan mesin secara otomatis bergerak di sekitar dan mengukur tepi dan permukaan,” kata Sawko.
Apa lagi yang terjadi dalam teknologi inspeksi hari ini? Baca “Where Metrology Meets Today’s Precision Manufacturing.”
Dalam sistem inspeksi visi yang sangat canggih, mereka dapat di-palletized, jadi mereka dapat memeriksa banyak lebih banyak bagian sekaligus daripada komparator. Dan karena mereka dapat diprogram mesin, efisiensi benar-benar ditingkatkan.
“Anda dapat menulis program dan kemudian perangkat lunak dapat memberi tahu mesin dan kamera, OK, pindah ke lokasi ini, ambil ukuran sekarang, pindah ke lokasi berikutnya, dll.,” kata Sawko. “Jadi dasarnya, Anda dapat memiliki operator datang, menempatkan bagian pada mesin visi, memanggil program, menekan tombol ‘go’, dan kemudian mereka dapat pergi melakukan sesuatu yang lain sementara mesin itu mengukur bagian itu atau memiliki palet beberapa bagian.”
Memahami Beragam Sistem Visi
Mitutoyo membagi garis produknya menjadi tiga area yang berbeda. Ada yang selalu berbasis CNC, yang dipersenjatai sebagai “Quick Vision.” Untuk bengkel yang tidak memerlukan kecepatan dan otomatisasi atau yang mungkin memiliki anggaran yang lebih kecil, ada “Quick Scope” dan “Quick Image.” Garis scope selalu operasi manual. Garis produk Quick Image dapat manual atau bermotor.
“Quick Vision” untuk bengkel yang telah mengutamakan akurasi di atas segalanya. Garis teratas dikenal sebagai “ultra” dan dikenal sebagai “salah satu sistem visi paling akurat di dunia,” menurut Mitutoyo. Produk high-end ini banyak digunakan oleh pemerintah untuk pengukuran canggih untuk memenuhi standar. Pikirkan NIST, National Institute of Standards and Technology.
Sumber: Mitutoyo
Produsen yang bekerja dalam optik fibre juga menggunakan sistem ultra high-end.
“Jika Anda mengalirkan cahaya melalui serangkaian serat tipis, dan Anda memiliki satu ujung satu serat menyelaraskan dengan ujung lain serat lain, jika kedua ujung tidak menyelaraskan dengan tepat, maka Anda kehilangan sinyal karena semua cahaya tidak melewatinya,” Sawko menjelaskan. “Jadi konektor ini menantang. Toleransi sangat, sangat ketat, untuk memastikan serat menyatu secara akurat mungkin.”
Quick Image, di sisi lain, menggunakan optik “telecentric” untuk mendapatkan depth of field shot dengan cepat dan akurat.
“Seluruh bagian dalam fokus selama waktu diukur,” kata Sawko. “Jadi jauh lebih cepat daripada komparator—dan melihat lebih banyak bagian.”
Seberapa canggih operasi inspeksi kualitas Anda? Apakah Anda menggunakan sistem visi dan sentuhan probe? Bicara dengan rekan Anda di forum logam. [pendaftaran diperlukan]



