Dampak Ketidakseimbangan terhadap Kinerja dan Produktivitas Pemegang Alat
Apakah alat yang seimbang meningkatkan produktivitas? Efek ketidakseimbangan adalah salah satu teori fisika paling mudah untuk divisualisasikan oleh siapa pun. Pertimbangkan apa yang terjadi ketika Anda memiliki terlalu banyak handuk basah di satu sisi mesin cuci Anda saat berputar. Atau bagaimana perjalanan Anda jika Anda tidak memiliki roda yang seimbang pada mobil Anda.
Skenario ini mudah dibayangkan, tetapi efek ketidakseimbangan tidak begitu jelas ketika datang ke pemegang alat untuk aplikasi milling karena beberapa kesalahpahaman yang berlangsung selama bertahun-tahun di dalam industri pembuatan cetakan. Di atas itu, manfaat pengimbang rangkaian pemegang alat pada semua kecepatan seringkali hanya diabaikan.
Sebuah Pandangan Seimbang ke Belakang
Industri pembuatan cetakan adalah yang pertama mengidentifikasi pentingnya menjalankan rangkaian pemegang alat yang benar-benar seimbang. Rangkaian pemegang alat terdiri dari pemegang alat, alat potong, pull-stud jika diperlukan, dado, collet, dll. Pada awal hingga pertengahan ‘90, dengan machining center yang mampu berjalan secepat 15.000 rpm, terjadi serangkaian kegagalan poros spindel. Spindel yang kurang besar pada mesin kecepatan tinggi ini dan ketidakseimbangan ekstrim dari sebagian besar pemegang alat yang digunakan membuat ketidakseimbangan menjadi masalah yang harus diatasi.
Pada awal ‘90, tidak ada mesin yang diketahui di pasar yang dirancang khusus untuk mengimbang rangkaian pemegang alat dengan akurat. Akibatnya, perusahaan modern yang mencoba tetap di depan kurva teknologi membeli mesin pengimbang yang dirancang untuk mengimbang bagian seperti rotor, roda, crankshaft, turbin, dll.—bukan pemegang alat. Namun, mesin pengimbang ini sebenarnya membuat rangkaian tidak seimbang, jadi pelanggan tidak melihat perbedaan yang terlihat saat memroses dengan pemegang alat yang “seimbang” mereka.
Pada akhir ‘90, mesin pengimbang yang benar-benar mengimbang rangkaian pemegang alat akhirnya hadir di pasar. Selain itu, kemajuan pengimbang lainnya yang diperkenalkan sekitar waktu ini termasuk pemegang alat yang “pre-balanced” yang lebih halus serta sistem pemegang alat yang memberikan repeatabilitas keseimbangan yang lebih konsisten saat mengganti alat potong (i.e., pemegang alat shrink-fit). Kombinasi perkembangan ini memungkinkan pembuat cetakan untuk mempercepat dan mengoptimalkan penggunaan teknologi kecepatan tertinggi terbaru dan menghasilkan cetakan dengan finishing yang lebih halus, sehingga mengurangi pekerjaan polishing dan/atau EDM secara signifikan.
Meskipun industri cetakan mengidentifikasi kebutuhan untuk menggunakan pemegang alat yang seimbang untuk aplikasi kecepatan tinggi mereka dua dekade yang lalu, industri masih cukup bingung tentang pentingnya menjalankan rangkaian yang benar-benar seimbang.
Salah satu kesalahpahaman tentang pengimbang pemegang alat adalah persepsi bahwa hanya menggunakan pemegang alat yang sudah diimbang sebelumnya sudah cukup. Meskipun menggunakan pemegang alat pre-balanced ini sangat direkomendasikan, ini tidak menjamin penggunaan penuh alat mesin. Setelah mengganti alat potong, mengukur ketidakseimbangan rangkaian pemegang alat adalah penting untuk sepenuhnya merealisasikan potensi maksimum dari semua alat mesin di bengkel. Mesin rpm yang lebih lambat (yang berjalan pada 8.000 rpm) dapat digunakan sepenuhnya potensinya jika mereka menggunakan rangkaian pemegang alat yang seimbang. Rangkaian pemegang alat yang halus menawarkan banyak keuntungan, termasuk produktivitas yang meningkat, keselamatan dan umur alat potong serta poros spindel yang lebih lama. Hanya ketika rangkaian pemegang alat menunjukkan konsentrisitas dan keseimbangan yang presisi, kondisi pemotongan optimal dapat digunakan. Dalam kasus ini aturan praktis adalah: Terlalu banyak keseimbangan lebih baik daripada tidak cukup.
Apa yang terjadi pada pemegang alat yang tidak seimbang yang sudah ada di pabrik? Meskipun dalam praktiknya tidak dapat dihindari untuk mencampur pemegang alat yang seimbang dan tidak seimbang, ingatlah bahwa satu proses pemrosesan dengan pemegang alat yang tidak seimbang pada kecepatan putar tinggi dapat mengakibatkan akurasi pemrosesan yang diperlukan hilang dan merusak poros spindel. Untuk alasan ini, pemegang alat harus diimbang, lebih baik di pabrik itu sendiri. Jika tidak, disarankan untuk membuat pengimbang pemegang alat sebagai bagian dari penerimaan barang dan kontrol kualitas. Mari kita sejukkan, bagaimana Anda tahu kondisi rangkaian pemegang alat Anda kecuali Anda memiliki mesin untuk memeriksa mereka?
Penyebab dan Konsekuensi Ketidakseimbangan
Ketidakseimbangan disebabkan oleh distribusi bobot yang tidak merata selama putaran, yang menciptakan gaya sentrifugal yang meningkat secara kuadrat dengan kecepatan putar. Ini berarti jika ketidakseimbangan sama, poros spindel menciptakan gaya sentrifugal 25 kali lebih tinggi pada kecepatan putar 10.000 rpm daripada pada kecepatan putar 2.000 rpm. Akibatnya, ketidakseimbangan dalam rangkaian pemegang alat memiliki efek negatif yang sangat terlihat pada pemrosesan kecepatan tinggi, alat berat atau alat potong dengan geometri kompleks.
Konsekuensi utama dari ketidakseimbangan adalah gaya sentrifugal ini yang memberatkan bearing poros spindel, yang dapat memotong umur poros spindel menjadi separuh. Akibatnya, penggunaan alat yang seimbang selalu direkomendasikan; jika tidak, jaminan poros spindel tidak ada atau terbatas.
Konsekuensi lain adalah getaran yang tercipta ketika arah efektif dari gaya sentrifugal berubah saat poros spindel berputar. Getaran ini dipindahkan di seluruh mesin dan alat potong, mengurangi umur alat potong. Dilaporkan bahwa umur alat dari rangkaian pemegang alat yang tidak seimbang berkurang 10 persen, rata-rata, yang menghasilkan peningkatan biaya alat potong. Getaran ini tidak hanya merugikan poros spindel dan alat potong; mereka juga mengganggu keandalan seluruh proses dan dipindahkan ke hasil pemrosesan. Getaran menciptakan tanda getaran yang harus dihapus dengan pemrosesan halus tambahan atau pekerjaan tangan.
Untuk mencapai tingkat keandalan proses yang benar dan mencapai hasil akhir yang diminta, getaran harus diminimalkan. Salah satu metode untuk melakukannya memerlukan pengurangan kecepatan poros spindel, laju pengiriman dan kedalaman pemotongan. Ini dapat menghasilkan pemotongan yang lebih halus, tetapi juga mengurangi tingkat penghapusan logam dan produktivitas.
Investment Intel
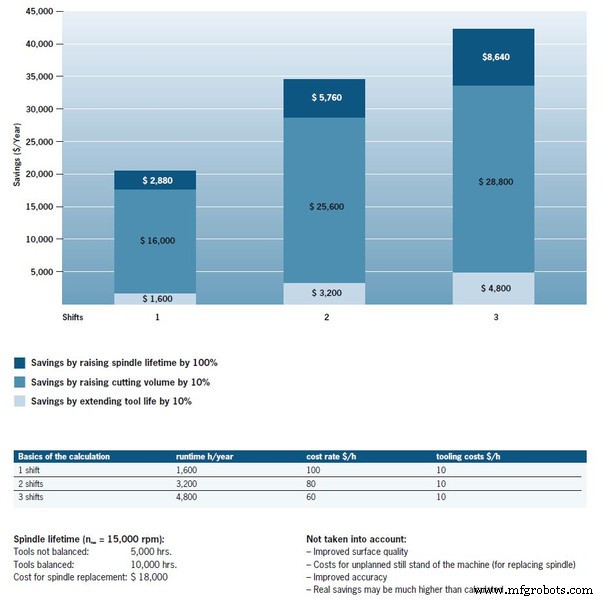
Masalah dengan tingkat penghapusan logam dan produktivitas yang berkurang menjadi jelas setelah analisis sederhana: Mesin pemrosesan pusat biaya $100 per jam untuk dioperasikan (operasi satu shift, 1.600 jam operasi per tahun). Dengan peningkatan 10 persen dalam waktu penghapusan logam, Anda menghemat $10 per jam, yang sama dengan $16.000 per tahun.
Manfaat lain dari rangkaian pemegang alat yang seimbang adalah umur poros spindel yang lebih lama, yang merupakan kunci untuk penghematan biaya dan keandalan mesin. Ini memungkinkan penggantian poros spindel direncanakan, menghilangkan downtime mesin yang tidak terduga. Sistem yang benar-benar seimbang dapat menghasilkan penghematan lebih dari $20.000 per tahun, per mesin. Dan ini bahkan tidak termasuk penghematan tambahan yang dapat direalisasikan dari kualitas permukaan bagian yang ditingkatkan, akurasi ukuran yang meningkat dan lebih sedikit kerusakan atau downtime mesin.
Angka-angka ini meletakkan keberatan atas biaya mesin pengimbang dalam perspektif. Seorang bisa berpendapat bahwa investasi hanya mahal ketika itu tidak membayar dirinya sama sekali atau cukup cepat. Perhitungan di atas menunjukkan bahwa mesin pengimbang, kenyataannya, dapat membayar dirinya sendiri sangat cepat. Ingatlah bahwa satu proses pemrosesan dengan pemegang alat yang tidak seimbang pada kecepatan putar tinggi dapat mengakibatkan akurasi pemrosesan yang diperlukan hilang dan merusak poros spindel. Pertimbangkan bahwa penggantian poros spindel sendiri dapat lebih mahal dari mesin pengimbang.
Pengujian Pengukuran
Mengukur keseimbangan rangkaian pemegang alat adalah perlu untuk menjamin proses pemrosesan yang konsisten. Biasanya, ketika menggunakan rangkaian yang benar-benar seimbang, tidak ada pengimbang halus yang diperlukan lagi setelah menambahkan alat potong, terutama dalam shrink-fit chucks.
Pemegang alat yang halus adalah langkah yang benar. Namun, efek apa yang dimiliki oleh alat potong atau face mill cutter terhadap ketidakseimbangan total rangkaian? Untuk menjawab pertanyaan ini, mari kita tinjau tes pengukuran sederhana ini:
Pengukuran dilakukan pada mesin pengimbang tool dynamic dengan chuck Weldon, chuck collet dan chuck shrink-fit, bersama dengan face mill cutter. Semua produk yang halus dengan diameter poros 20 mm dalam versi pendek. Persyaratan pengukuran adalah balance-rating G = 2.5 pada kecepatan putar operasi 25.000 rpm/proses pengukuran satu bidang (statis). Awalnya, ketidakseimbangan pada empat tipe pemegang alat yang berbeda diukur (yaitu, tanpa alat potong). Seperti yang diharapkan, ketidakseimbangan pemegang alat selalu dalam batas toleransi. Pengukuran selanjutnya dengan alat potong di pemegang alat yang halus ini menunjukkan ketidakseimbangan yang jelas, terutama untuk alat dengan clamping flats, yang digunakan luas saat ini.
Tidak ada ketidakseimbangan yang signifikan ditemukan dalam rangkaian yang memegang alat dengan poros silinder dan geometri alat simetris di shrink dan collet chucks. Nilai yang diukur adalah 0,8 atau 1,3 gram milimeter (gmm). Alat dengan poros silinder dan tepi pemotongan simetris hanya membawa ketidakseimbangan kecil. Chuck shrink-fit tidak memiliki bagian yang bergerak dan memegang alat secara pusat, dan di sini juga hampir tidak ada ketidakseimbangan tambahan. Dengan pemegang alat collet, dado clamping bisa menjadi masalah karena dibangun tidak simetris, tetapi untuk alasan ini dado itu sendiri diimbang secara khusus.
Sebaliknya, alat dengan clamping flats sama sekali tidak dapat memenuhi persyaratan keseimbangan. Bahkan dengan pemegang alat Weldon, ketidakseimbangan nyata 5,5 gmm diukur, yang sesuai dengan balance-rating G8. Secara matematika murni, ini hanya memungkinkan kecepatan putar maksimum 7.600 rpm. Dengan collet chucks, balance-rating sebanyak G29 ditentukan untuk alat potong ini dengan clamping flat, dan untuk shrink chucks itu adalah G38. Ini sesuai dengan kecepatan putar maksimum 2.700 rpm dan 1.600 rpm, masing-masing.
Bahkan shrink dan collet chucks yang halus menjadi cukup tidak seimbang dipasangkan dengan alat yang tidak simetris atau alat dengan clamping flats Weldon. Untuk bekerja secara efisien dan akurat saat memroses, alat ini harus diimbang ulang setelah setiap pergantian alat.
Pengukuran face mill cutter menghasilkan hasil yang serupa. Dengan insert alat dalam operasi, ketidakseimbangan 20,3 gmm diukur, yang sesuai dengan balance-rating G23. Ini karena face mill insert cutter memiliki bagian yang dicekik dan tidak selalu berada di tempat yang sama. Kepala milling memiliki toleransi besar karena komposisi rangkaiannya (i.e., pin dengan lubang dan fitting longgar), jadi posisi alat tidak 100 persen ditentukan.
Tes ini menunjukkan bahwa pengimbang bersama antara alat potong dan pemegang alat adalah penting. Bahkan dengan alat berkualitas tinggi, pengimbang halus penting untuk rangkaian alat total.
Pengimbang Mudah
Masih ada ragu-ragu tentang pengimbang, tetapi dengan mesin pengimbang yang tepat dan perangkat lunak yang berorientasi praktik, seharusnya cepat dan mudah untuk dicapai. Singkatnya, operator memasukkan pemegang alat ke dalam mesin dan memilih persyaratan yang sesuai dari menu, dan kemudian mesin memandu pengguna melalui langkah-langkah yang tersisa.
Pekerja apapun yang familiar dengan pemegang alat seharusnya dapat mengoperasikan mesin pengimbang yang dirancang dengan baik tanpa pelatihan yang luas. Pengetahuan spesialis harus tinggal di dalam mesin, di mana data yang diperlukan tentang setiap alat sudah dimasukkan dan disimpan, menghemat waktu dan menghindari kesalahan. Amalan keselamatan tambahan dapat disediakan melalui administrasi pengguna. Misalnya, Anda dapat membatasi hak untuk mengkompilasi atau mengubah data alat kepada personel yang ditetapkan. Pengguna lainnya hanya diizinkan akses ke alat yang tersimpan, dan kemudian dapat melanjutkan pengimbang sesuai dengan persyaratan yang ditetapkan.
Proses pengimbang sebagian besar otomatis di mana pemegang alat dicekik di poros pengimbang dan dirotasi, kemudian pengukuran diambil. Sensor gaya pada poros pengimbang mengukur gaya sentrifugal yang disebabkan oleh ketidakseimbangan. Perangkat lunak kemudian mengevaluasi pengukuran, dan menunjukkan kepada operator seberapa banyak bahan yang harus dihapus atau ditambahkan, atau di mana memindahkan bobot untuk mengkompensasi ketidakseimbangan.
Mesin pengimbang juga menawarkan opsi lain yang dapat digunakan pengguna untuk menghapus ketidakseimbangan. Misalnya, sebagai alternatif untuk bor bahan, balancing screws atau rings dapat menambahkan bobot. Dengan taktik ini, dua cincin yang satu sama lain dan memiliki ketidakseimbangan yang ditentukan dicekik pada bagian silinder dari pemegang alat untuk mengkompensasi ketidakseimbangan. Perangkat lunak kemudian memberikan sudut yang tepat di mana cincin harus diputar. Line laser yang tersedia menunjukkan posisi putaran secara langsung pada mesin.
Pengukuran memakan waktu paling lama satu menit, dan jika Anda bekerja dengan balancing rings atau screws seluruh proses dapat diselesaikan dalam dua menit. Jika Anda harus menggunakan bor pada pemegang alat untuk menyamakan massa, mungkin akan memakan waktu sedikit lebih lama.
Persepsi yang Lebih Jelas
Kemajuan dalam teknologi pengimbang telah membuat pengimbang rangkaian pemegang alat cepat, sederhana dan akurat, memungkinkan Anda untuk benar-benar mendapatkan maksimum dari alat mesin Anda. Anda hanya perlu mengingat fisika dasar mengenai keseimbangan, dan kemudian menerapkannya ke proses pengimbang. Kemudian semua kesalahpahaman harus pudar.
Sebelumnya ditampilkan di Haimer-USA.com.
Belanja pemegang alat balancer dari Haimer-USA di MSCDirect.com.



