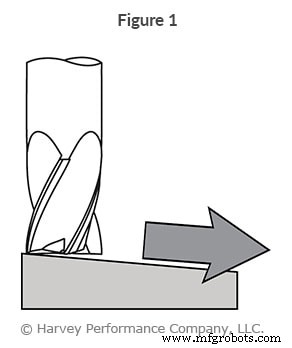
Umur alat yang buruk dan kegagalan alat dini adalah kekhawatiran dalam setiap aplikasi pemesinan. Sesederhana pemilihan lintasan alat – dan bagaimana alat pertama kali memasuki sebuah bagian – dapat membuat semua perbedaan. Masuk alat memiliki pengaruh besar terhadap keberhasilan keseluruhan, karena merupakan salah satu operasi paling keras untuk cutter. Ramping ke dalam bagian, melalui lintasan alat lingkaran atau linier, adalah salah satu metode yang paling populer dan seringkali paling sukses (Figure 1). Di bawah, pelajari apa itu ramping, manfaatnya, dan dalam situasi apa dapat digunakan.
Lihat Webinar Mikropemesinan Kami untuk Mendapatkan Umur Panjang dari Alat Pemotong Miniatur Anda
Apa Itu Ramping?
Ramping merujuk pada gerakan radial dan axial bersamaan dari alat pemotong, membuat lintasan alat sudut. Biasanya, metode ini digunakan untuk mendekati bagian ketika ada kebutuhan untuk menciptakan bentuk tertutup seperti pocket, cavity, engraving, dan lubang. Dengan demikian, kebutuhan untuk plunge dengan end mill atau drill untuk menciptakan titik awal dihilangkan. Ramping sangat penting dalam mikropemesinan di mana ketidakseimbangan terkecil dalam gaya pemotongan dapat menyebabkan kegagalan alat.
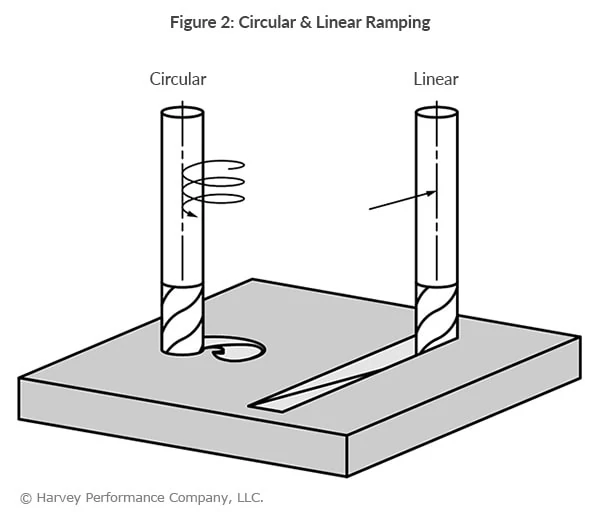
Ada dua tipe lintasan alat ramping: Linear dan Circular (Figure 2 ).
Linear Ramping melibatkan gerakan alat pemotong di dua sumbu (z-axis dan salah satu x, y axis). Metode ini memiliki keterlibatan radial yang signifikan dengan gaya pemotongan yang ditingkatkan yang terdistribusi di seluruh dua sumbu saja.
Circular Ramping (Helical Interpolation) memiliki gerakan spiral alat pemotong yang terlibat pada ketiga sumbu (x, y, dan z axis). Metode ini biasanya memiliki keterlibatan radial yang lebih sedikit pada alat pemotong, dengan gaya pemotongan yang didistribusikan di seluruh tiga sumbu berbeda. Ini adalah metode yang direkomendasikan, karena memastikan umur alat terpanjang.
Sudut Ramp Awal yang Direkomendasikan:
Bahan Soft/Non-Ferrous: 3° – 10°
Bahan Hard/Ferrous 1° – 3°
Manfaat Ramping
Saat alat memasuki bagian melalui metode Ramping, ia secara bertahap meningkat dalam kedalaman, mencegah shock loading apa pun pada end mill. Ini mengurangi biaya yang timbul dari kegagalan alat yang tidak perlu. Ramping menghasilkan chip yang lebih kecil dibandingkan dengan plunging, yang membuat pengeluaran chip lebih cepat dan lebih mudah. Akibatnya, waktu siklus dapat dikurangi dengan menjalankan end mill pada parameter yang lebih cepat. Ramping juga menciptakan ruang ekstra dalam tool changer yang sebaliknya akan ditempati oleh drill yang dimaksudkan untuk memesin lubang starter.
Arcing
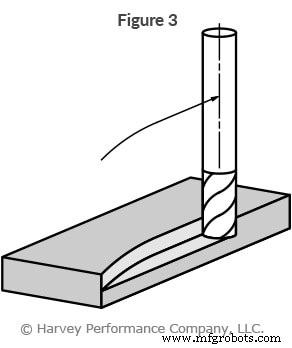
Mirip dengan ramping baik dalam metode maupun manfaat, arcing adalah teknik lain untuk mendekati workpiece (Lihat Figure 3).
Sementara ramping memasuki bagian dari atas, arcing memasuki dari sisi. End mill mengikuti lintasan alat melengkung (atau arc) saat memesin, sehingga secara bertahap meningkatkan beban pada alat saat alat memasuki bagian, serta secara bertahap menurunkan beban saat alat keluar dari bagian. Dengan cara ini, shock loading dan potensi kegagalan alat dihindari.
Untuk informasi lebih lanjut tentang ramping, arcing, dan metode masuk alat lainnya, silakan lihat Helical Solutions’ “Types of Tool Entry.”