Menyederhanakan Garis Penggerinda Baru: Mengatasi Hambatan untuk Performa Maksimum
Umumnya garis produksi volume tinggi baru yang memproduksi bagian kompleks yang meliputi proses penggerindaan, seperti mesin otomotif atau blas dan vane mesin pesawat, melalui berbagai tahap dari pengadaan mesin hingga produksi aktual sebagaimana diuraikan dalam Figure #1. Jika garis ini mencakup proses yang dianggap “high risk” itu akan dijadwalkan dengan “development time” sebagai bagian dari evaluasi dan pembelian kemampuan penggerinda (langkah 4 dan 5) melalui pengujian dan penguraian. Ini adalah strategi yang efektif dan secara substansial mengurangi masalah yang terkait dengan peluncuran program tetapi dapat memakan waktu dan mahal; sangat sering sampel workpiece mungkin tidak tersedia atau merupakan prototipe yang tunduk pada perubahan desain lebih lanjut. Dalam kasus tersebut atau untuk desain komponen yang berbeda, tapi tidak secara radikal dari desain yang ada, “optimization time” jarang dijadwalkan sebelum kualifikasi mesin aktual.
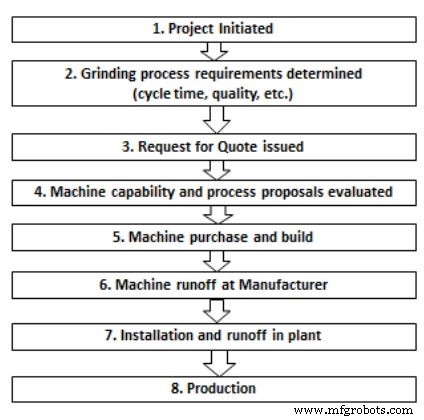
Saat mesin dikualifikasi dan dipasang dengan proses “non-radical”, fokusnya pada kualitas bagian dan waktu siklus. Spesifikasi roda mungkin dipilih untuk memastikan kualitas tertinggi di tengah ketidakpastian desain bagian baru dan dampaknya pada mempertahankan toleransi bagian ke spesifikasi CpK yang sering lebih ketat dari yang diperlukan untuk produksi. Selain itu, karena biaya atau ketersediaan, sering hanya 50 atau 100 bagian yang disediakan untuk kualifikasi membuat pendirian proses jangka panjang yang stabil menjadi diragukan. Biasanya tidak ada banyak waktu, atau komponen, untuk mengoptimalkan biaya alat atau abrasif per bagian. Setelah pemasangan, dalam banyak kasus, sikap “if it ain’t broke, don’t fix it” mendominasi dan proses terkunci. Optimasi jarang dilakukan.
Itu sebabnya sangat penting bahwa “langkah ekstra” optimasi dipertimbangkan sebagai “audit” akhir dari proses. Sebagian besar waktu langkah ini bisa menjadi “tune-up” proses sederhana sehingga kualifikasi ulang seluruh proses tidak diperlukan, tetapi sesekali kesempatan yang cukup besar mungkin ditemukan, yang akan memerlukan perubahan besar pada siklus dan/atau spesifikasi roda. Analisis cost/benefit akan dilakukan untuk menentukan apakah perubahan proses yang lebih substansial harus dilakukan.
Ada beberapa alasan mengapa kurangnya “optimization time” dapat menyebabkan proses yang tidak optimal:
- Siklus dapat berfungsi secara terima di mesin tetapi tidak ‘ramah roda’. i.e. umur roda mungkin kurang dari optimal
- Teknologi roda berkembang. Perkiraan yang dibuat pada teknologi yang ada mungkin tidak optimal untuk teknologi baru
- Variasi halus dalam konfigurasi bagian, desain mesin dan persyaratan kualitas membuat optimisasi proses sangat sulit di luar garis produksi. Ini karena garis produksi menyediakan banyak bagian dan lingkungan dengan variasi nyata dan metrologi. Kualitas keduanya memberikan uji untuk “ketahanan” proses yang “dioptimalkan”.
Contoh:
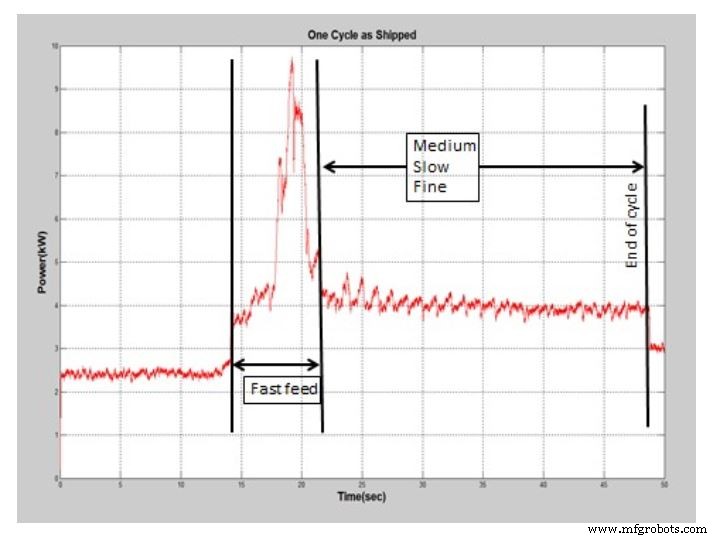
Siklus penggerinda yang ditunjukkan dalam Figure #2 dikirim dari OEM terpasang di pabrik dan saat ini dalam produksi. Siklus ini bekerja dengan baik dan menghasilkan bagian yang dapat diterima, tetapi itu tidak “ramah roda”.
“Ketidakrahanan” roda dari siklus ini disebabkan oleh lonjakan besar (daya/gaya) di awal siklus. Aus roda berbanding lurus dengan kuadrat dari gaya penggerindaan, gaya tinggi akan menyebabkan roda aus dengan cepat. Dalam kasus ini mengurangi Fast Feed dan meningkatkan Medium feed akan memperpanjang umur roda sambil mempertahankan waktu siklus dan kualitas bagian.
Siklus dalam Proses Optimasi
Dalam kasus yang jarang terjadi baru-belajar produsen menyetujui untuk melakukan “in situ” optimasi proses penggerindaan. Awalnya siklus penggerinda diubah untuk membuatnya lebih “ramah roda” sebagaimana diuraikan di atas. Dalam kasus ini siklus yang lebih ramah juga ~5 detik lebih pendek dari siklus awal.
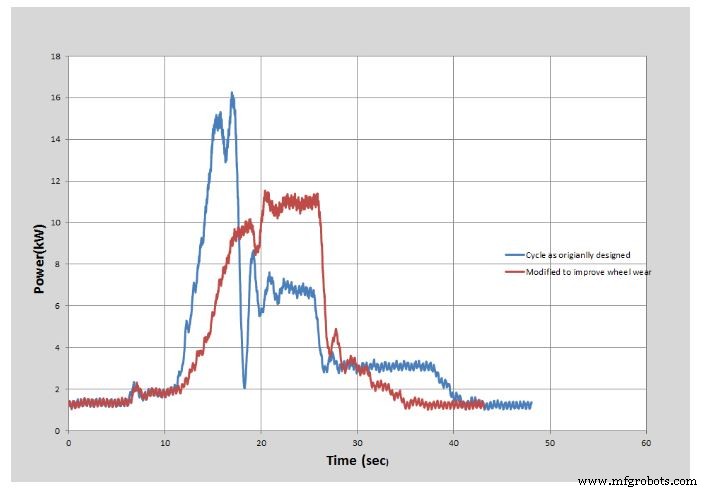
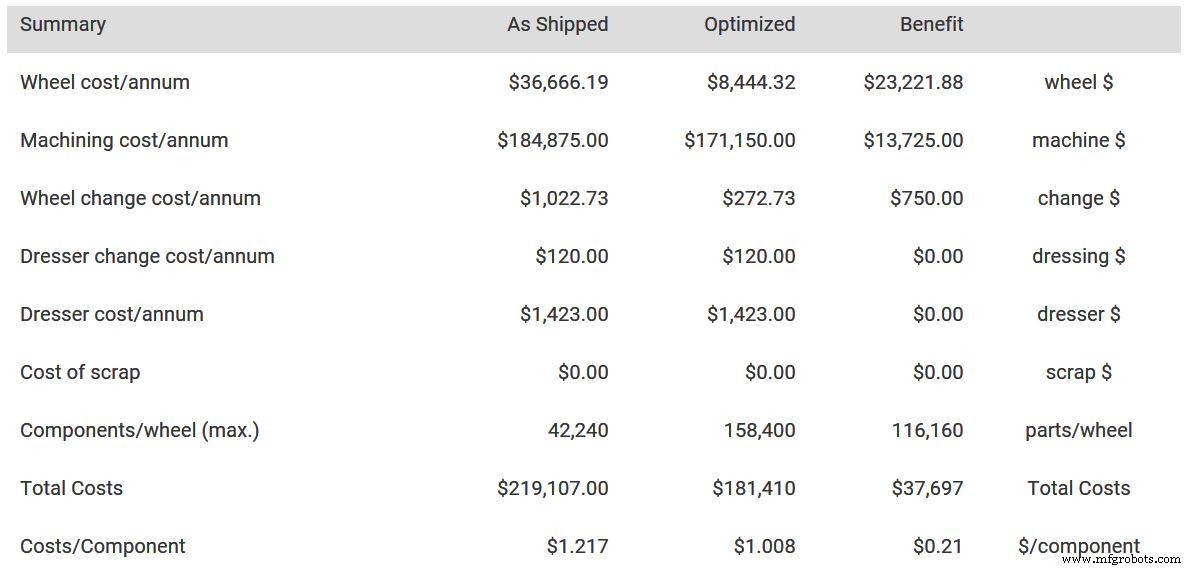
Setelah siklus yang dimodifikasi telah berjalan selama beberapa minggu untuk memvalidasi kualitas bagian yang berlanjut, jumlah bagian per dress ditingkatkan dari 8 menjadi 20 dan kedalaman dress dikurangi dari 0.03 mm ke 0.02 mm. Proses ini sekarang telah berjalan sekitar 6 minggu tanpa perubahan signifikan dalam kualitas bagian. Ringkasan penghematan biaya per tahun ditunjukkan di bawah.
Strategi untuk Optimasi
Solusi, seperti diilustrasikan dalam contoh kedua, adalah untuk menjadwalkan waktu dan bagian di tahap awal produksi (antara langkah 7 dan 8 dalam Figure #1) untuk bekerja pada optimasi proses dengan pembuat mesin dan tim Application Engineering alat/abrasif. Setidnya alat pemantauan daya harus digunakan selama fase ini untuk membantu evaluasi dan pengembangan siklus. Dengan langkah tambahan ini proses dapat dipantau stabilitasnya untuk run bagian yang lebih panjang yang dapat membawa masalah ke permukaan dan/atau menyajikan kesempatan untuk perbaikan.
Potensi pengembalian dari langkah ini sangat besar, karena perbaikan/penghematan biaya yang dibuat pada tahap ini akan berlaku selama seluruh siklus hidup proyek.
Sebelumnya ditampilkan di Norton Abrasives
Belanja pilihan roda penggerinda Norton kami di MSCdirect.com.



