Mengatasi Gelombang yang Diinduksi Getaran dalam Operasi Penggerindaan
Dalam operasi penggerindaan produksi, gelombang pada permukaan bagian adalah petunjuk potensial bahwa mesin atau proses telah mengalami masalah getaran. Efeknya mungkin terlihat dalam pemeriksaan, atau jika ada langkah pelapisan atau pengkilapan, efeknya mungkin terlihat dalam waktu yang dihabiskan untuk menghapus gelombang. Menurut Saint-Gobain Abrasives, produsen roda gerinda Norton, ini adalah titik di mana bengkel hampir selalu mencoba menyelesaikan masalah getaran dengan melakukan beberapa perubahan sederhana pada proses. Dan perubahan sederhana itu mungkin pendekatan yang cukup baik.
Memang benar, gelombang di permukaan, yang sering disebut denyut, dapat menunjukkan perbaikan yang tepat. Pada bagian yang diproses di mesin gerinda permukaan, misalnya, frekuensi getaran (siklus per menit) sama dengan kecepatan kerja (inci per menit) dibagi dengan jarak antara dua tanda denyut berturut-turut (inci). Temukan frekuensi getaran menggunakan hubungan ini, dan jika itu cocok dengan keceputaran spindel gerinda, maka ini menunjukkan bahwa roda gerinda, flang roda, atau spindel gerinda adalah pelaku yang mungkin. Ganti roda, rapatkan baut flang, atau mungkin hanya ubah kecepatan, dan itu mungkin cukup untuk menyembuhkan atau mengontrol masalah getaran.
Expand Expand
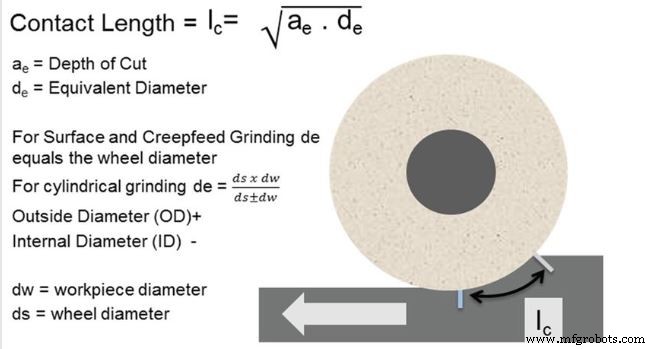
Cara menghitung panjang kontak untuk filtering panjang kontak.
Tetapi dalam kasus lain—beberapa melibatkan bagian lain dari mesin, beberapa melibatkan frekuensi alami sistem—perbaikan sederhana tidak cukup untuk memadai menangani masalah. Dalam kasus ini, tanggapan terbaik adalah untuk melakukan service pada mesin, memperbaiki elemen mesin yang gagal yang memungkinkan getaran mempengaruhi benda kerja. Namun service membutuhkan waktu dan berarti mengeluarkan mesin dari produksi. Untuk bengkel yang perlu terus berjalan untuk jangka pendek, peneliti telah membuktikan proses untuk mengatasi efek getaran tanpa mengorbankan produktivitas dan tanpa menghentikan mesin untuk sementara waktu.
Yang berikutnya berasal dari sebuah paper tentang teknik yang disebut “contact-length filtering” yang ditulis oleh insinyur aplikasi korporat Saint-Gobain John Hagan dan Mark Martin. Dengan mengurangi laju pengiriman kerja sambil meningkatkan kedalaman potong, efek getaran yang parah dapat dihilangkan tanpa efek bersih pada produktivitas keseluruhan.
Rasio Roda-ke-Kerja Besar
Tujuan contact-length filtering adalah untuk membuat panjang kontak roda-ke-kerja sangat besar relatif terhadap panjang gelombang permukaan yang dipengaruhi getaran. Jika yang pertama cukup tinggi relatif terhadap yang kedua, roda secara efektif menghilangkan puncak yang terkait getaran dari benda kerja, melicinkan permukaan meskipun getaran masih terjadi. Ketika kedalaman potong ditingkatkan dengan kelipatan yang sama dengan yang laju pengiriman kerja dikurangi, laju pengelupasan bahan (dan oleh karena itu produktivitas) dapat tetap sama.
Kedalaman potong mengontrol panjang kontak. Tentu, peningkatan panjang kontak perlu menghindari efek yang tidak menguntungkan seperti pembakaran bahan, defleksi benda kerja, dan sebagainya. Kedalaman potong roda ditingkatkan ke tingkat yang berat dibandingkan kondisi pemotongan standar tetapi masih menghindari efek buruk ini.
Sementara itu, laju pengiriman (atau kecepatan kerja) mengontrol panjang gelombang tanda getaran di bagian. Kecepatan kerja yang lebih lambat memendekkan panjang gelombang.
Contact-length filtering mulai mencapai permukaan halus ketika dua kali panjang kontak roda-ke-kerja melebihi panjang gelombang denyut, atau gelombang permukaan. Dengan kata lain, kondisi yang diperlukan untuk pengurangan amplitudo denyut adalah...
2 x Panjang Kontak (lc)≥ Panjang Gelombang Denyut (λchatter)
...di mana dua angka di atas mendefinisikan Panjang Kontak (lc) dan Panjang Gelombang Denyut (λchatter).
Teknik ini tidak akan selalu bekerja, kata peneliti. Tidak akan mungkin dalam setiap proses untuk membuat panjang gelombang getaran cukup rendah atau panjang kontak cukup tinggi. Dalam kasus ini, solusi yang tersisa adalah yang perlu dilakukan bagaimanapun, yaitu, luangkan waktu untuk mengidentifikasi dan memperbaiki penyebab dasar getaran. Lihat sidebar untuk kasus di mana contact-length filtering efektif untuk memesinan permukaan halus meskipun getaran ekstrim.
Artikel ini ditulis oleh Peter Zelinski, Editor-in-Chief dari Modern Machine Shop dan awalnya muncul dalam edisi Desember 2018. Ini direproduksi dengan izin.



