Menguasai Permukaan Akhir: Pengukuran, Analisis, dan Dampak Performa
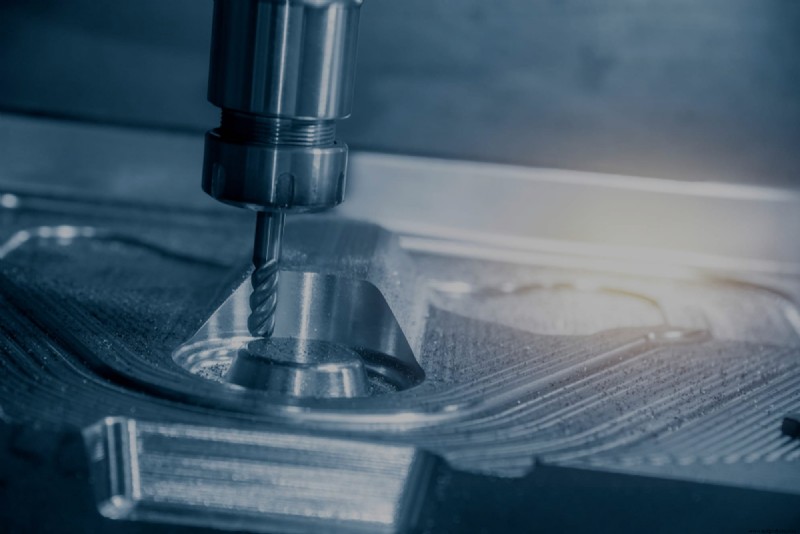
Permukaan akhir adalah pengukuran tekstur keseluruhan permukaan, yang terdiri dari tiga elemen kunci: lay, waviness, dan roughness. Lay merujuk pada pola dominan pada permukaan, seringkali dihasilkan oleh proses manufaktur itu sendiri, waviness mengukur variasi periodik dalam permukaan akhir, dan roughness adalah perhitungan kehalusan relatif profil permukaan.
Permukaan akhir penting bukan hanya untuk estetika — ini sering menentukan bagaimana bagian akan bereaksi dan berperforma dalam lingkungan akhir pengguna. Finishing permukaan yang kasar dapat rentan terhadap aus dan kerusakan atau menciptakan kesempatan untuk retak dan korosi dalam beberapa aplikasi. Namun, itu juga dapat membantu menyembunyikan gores dan ketidaksempurnaan lebih baik daripada finishing yang sempurna halus.
Roughness adalah elemen permukaan akhir yang paling sering dirujuk. Faktanya, “roughness permukaan” adalah apa yang banyak mesin maksud ketika mereka mengatakan “permukaan akhir.” Untuk tujuan artikel ini, kami akan menggunakan “permukaan akhir” sebagai istilah induk yang mencakup (tetapi tidak terbatas pada) roughness saat kita membahas cara mengukur permukaan akhir.
Cara mengukur permukaan akhir
Permukaan akhir dapat diukur dengan berbagai cara, termasuk pengukuran langsung, non-kontak, perbandingan, atau metode dalam proses.
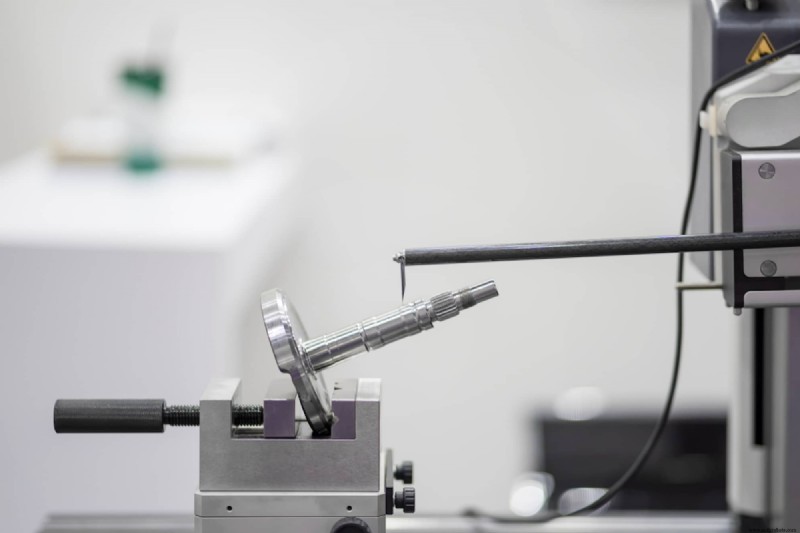
Metode pengukuran langsung, atau “kontak,” menggunakan stylus, seperti jarum pemutar piringan, untuk secara fisik mengukur permukaan akhir dengan membuat profil dari parameter kekasaran. Metode non-kontak mengganti stylus ini dengan sensor optik dan cahaya atau pulsa ultrasonik.
Metode perbandingan melibatkan pembuatan sampel permukaan akhir menggunakan peralatan atau proses yang sama. Teknik-teknik ini, yang biasanya mencakup verifikasi visual atau sentuhan sederhana, dapat berguna ketika parameter kekasaran hanya perlu mendekati. Namun, metode ini jelas tidak ideal untuk memverifikasi detail halus atau toleransi yang ketat. Metode dalam proses menentukan parameter kekasaran komparatif tengah proses produksi, dicapai melalui penggunaan teknik seperti visi mesin, induktansi magnetik, dan ultrasonik.
Ketika berkaitan dengan pengukuran kekasaran permukaan khususnya, ada tiga tipe metode utama — teknik profiling, area, dan mikroskopi. Teknik profiling mengambil pengukuran permukaan bagian dengan sond pemindaian resolusi tinggi. Teknik area, seperti pencaran optik atau ultrasonik, mengukur wilayah permukaan dan menggunakan model statistik untuk mengekstrapolasi sisa topologi permukaan bagian.
Teknik mikroskopi elektron memungkinkan mesin untuk memeriksa permukaan akhir dalam detail halus, tetapi alat ini terbatas oleh bidang pandang kecilnya. Skala yang dioperasikan mikroskopi elektron hanya memungkinkan bagian kecil permukaan untuk dilihat pada waktu tertentu, memerlukan banyak pemindaian untuk menetapkan parameter kekasaran rata-rata.
Memahami grafik kekasaran permukaan
Pertama kali Anda melihat grafik permukaan akhir, Anda kemungkinan akan menemukan berbagai singkatan yang belum pernah Anda jumpai. Berikut ini tiga simbol dan parameter kekasaran permukaan yang paling sering digunakan yang perlu Anda ketahui:
- Ra, metrik yang paling banyak digunakan untuk mengukur permukaan akhir, adalah ukuran kekasaran permukaan rata-rata suatu bagian. Ra mengukur deviasi profil kekasaran dari garis rata-rata. Grafik permukaan akhir Ra biasanya digunakan untuk nilai mutlak tetapi memiliki beberapa keterbatasan yang membuat parameter lain sangat berharga saat mencoba mendefinisikan, menilai, dan mereplikasi topologi permukaan. Ra paling banyak digunakan di Amerika Serikat.
- Rmax, yang mengukur jarak vertikal puncak dan lembah permukaan, ideal untuk mendeteksi burr, gores, dan anomali lain yang tidak terdeteksi dengan mudah dengan grafik permukaan akhir Ra.
- Rz adalah ukuran ketinggian maksimum rata-rata profil permukaan. Parameter ini dihitung dari nilai rata-rata lima perbedaan terbesar antara puncak dan lembah di seluruh permukaan. Parameter Ra dapat tidak sensitif terhadap beberapa ekstrim, yang mengakibatkan pengukuran yang salah atau tidak tepat — Rz membantu menghilangkan beberapa kesempatan kesalahan ini. Rz paling sering digunakan secara internasional.
Grafik permukaan akhir biasanya diukur dalam mikrometer atau microinci — semakin kecil pengukuran, semakin halus finishing permukaan. Untuk menempatkan beberapa angka dalam istilah praktis:
- Jika bagian Anda memiliki penilaian mikrometer 12,5, itu memiliki penilaian microinci 500. Ini berarti bagian memiliki finishing permukaan kasar, kelas rendah, kemungkinan dari feed kasar dan potongan berat.
- Jika bagian Anda memiliki penilaian mikrometer 3,2, itu memiliki penilaian microinci 125. Ini adalah jenis finishing permukaan kasar yang direkomendasikan untuk bagian dan sering digunakan untuk yang perlu menahan stres, beban, atau getaran tinggi.
- Jika bagian Anda memiliki penilaian mikrometer 0,8, itu memiliki penilaian microinci 32. Ini adalah finishing permukaan mesin kelas tinggi yang memerlukan kondisi yang dikendalikan erat tetapi relatif mudah dicapai dengan gerinda silinder, centerless, atau permukaan. Finishing permukaan ideal untuk bagian yang tidak akan berhadapan dengan gerakan berkelanjutan atau beban berat.
Konsultasikan grafik permukaan akhir lengkap untuk detail lebih lanjut.
Dapatkan finishing permukaan yang tepat dengan mitra manufaktur yang tepat
Mencapai finishing permukaan yang tepat tidak hanya membuat bagian estetis bagi pelanggan. Ini juga membantu memastikan potongan berfungsi sesuai keinginan. Kekasaran permukaan dapat diukur dengan berbagai cara, tetapi teknik yang tercantum dalam artikel ini adalah survei yang sangat umum dari metode mengukur finishing permukaan.
Subjek ini dapat dengan cepat menjadi rumit — tetapi itulah yang para ahli Fast Radius ada untuknya. Dari desain bagian hingga post-processing dan finishing permukaan, tim insinyur kami siap membantu memastikan Anda mencapai hasil terbaik untuk bagian Anda.



