9 Solusi Terbukti untuk Cacat Umum Cetak Aluminium Die Casting
Banyak karakteristik proses die casting menunjukkan keuntungan besar dalam meningkatkan tingkat presisi, efisiensi produksi, dan kualitas permukaan cor logam alloy non-ferrous. Dengan perkembangan industri seperti mobil dan sepeda motor dan realisasi kebutuhan desain seperti meningkatkan kualitas die casting, menghemat konsumsi energi, dan mengurangi polusi, cakupan aplikasi cor logam alloy non-ferrous, terutama cor alloy ringan, dengan cepat mengembangkan. Salah satu yang paling banyak digunakan adalah aluminum die casting.
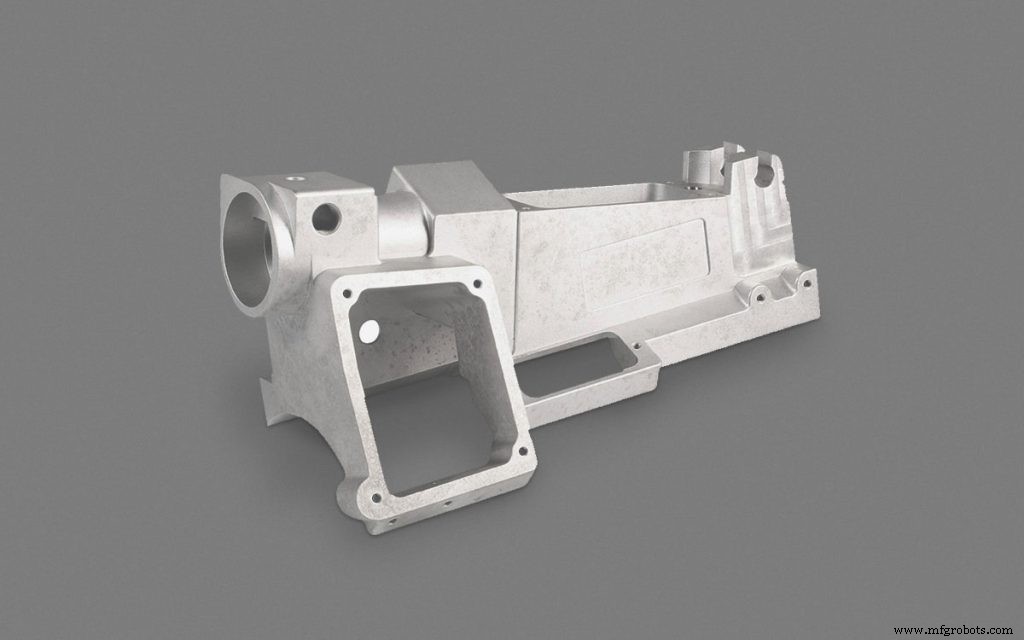
Beberapa data menunjukkan bahwa penggunaan cor aluminium alloy dan magnesium alloy untuk mengganti cor baja di negara yang telah berkembang secara industri menjadi tren pengembangan yang penting. Saat ini, die casting telah menjadi salah satu proses yang paling banyak digunakan dalam proses pembentukan aluminium alloy untuk mobil, yang mencakup 49% dari berbagai proses pembentukan mobil.
Namun, dalam proses produksi pembuatan die casting, beberapa kecelakaan kecil sering terjadi, mengakibatkan cacat pada bagian yang dihasilkan. Artikel ini merangkum 9 cacat aluminium die casting dan solusinya, semoga dapat membantu Anda menyelesaikan masalah saat Anda mengalami masalah yang sama.
1. Noda aliran dan pola muncul pada permukaan bagian aluminium die casting
Inspeksi visual: Ada garis pada permukaan cor yang sesuai dengan arah aliran logam cair, dan ada garis non-direktif yang jelas yang berbeda dari warna matriks logam, dan tidak ada tren perkembangan.
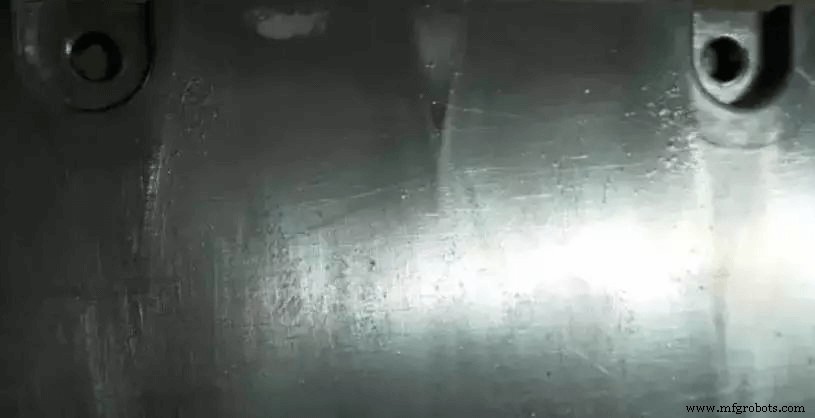
Penyebab noda aliran adalah sebagai berikut:
1) Suhu cetakan terlalu rendah
2) Desain saluran masuk yang buruk dan posisi inner gate yang buruk
3) Suhu material terlalu rendah
4) Kecepatan pengisian rendah dan waktu pengisian singkat
5) Sistem tuangan tidak wajar
6) Buang gas buruk
7) Penyemprotan tidak wajar
Penyebab pola adalah cat dalam cetakan disemprotkan terlalu banyak atau kualitas cat buruk. Solusi dan metode pencegahan adalah sebagai berikut:
1) Sesuaikan luas penampang atau posisi saluran masuk dalam
2) Tingkatkan suhu cetakan
3) Sesuaikan kecepatan dan tekanan saluran masuk dalam
4) Pemilihan cat yang tepat dan penyesuaian dosis
2. Cold insulation pada bagian aluminium die casting
Inspeksi visual: Permukaan die casting memiliki garis linear yang menonjol, tidak teratur, dan cekung (ada dua tipe penetrasi dan non-penetrasi), bentuknya kecil dan sempit, dan terkadang tepi antarmuka halus, yang mungkin patah di bawah 작용 gaya eksternal.
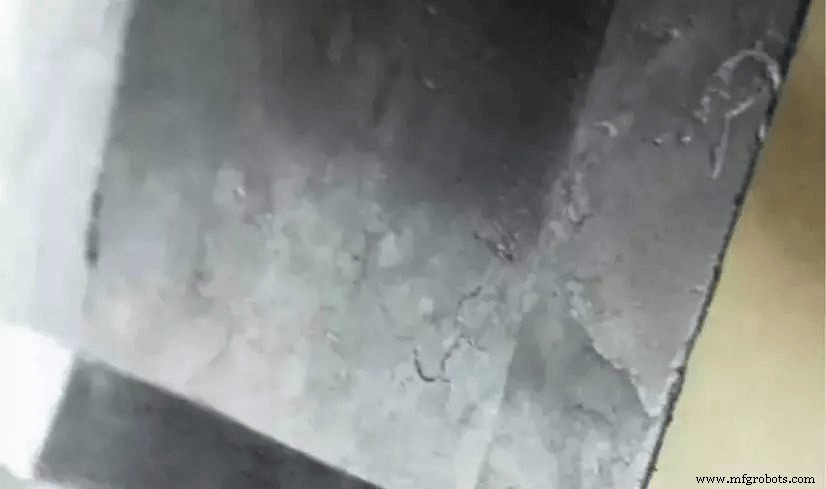
Penyebabnya adalah sebagai berikut:
1) Aliran logam kedua bersentuhan satu sama lain, tetapi tidak sepenuhnya menyatu dan tidak ada inklusi di antara mereka, dan gaya ikatan antara dua logam sangat lemah
2) Suhu tuangan atau suhu cetakan die casting rendah
3) Posisi saluran tidak benar atau jalur alir terlalu panjang
4) Kecepatan pengisian rendah
Solusi dan metode pencegahan adalah:
1) Tingkatkan suhu tuangan dengan benar
2) Tingkatkan rasio injeksi, sederhanakan waktu pengisian dan tingkatkan kecepatan injeksi
3) Tingkatkan buang gas dan kondisi pengisian
3. Ada retakan pada permukaan bagian aluminium die casting
Inspeksi visual: Ada bercak halus seperti jaring atau kerongkongan yang muncul atau cekung pada permukaan bagian die casting, yang melebar dan meluas seiring bertambahnya jumlah die casting.
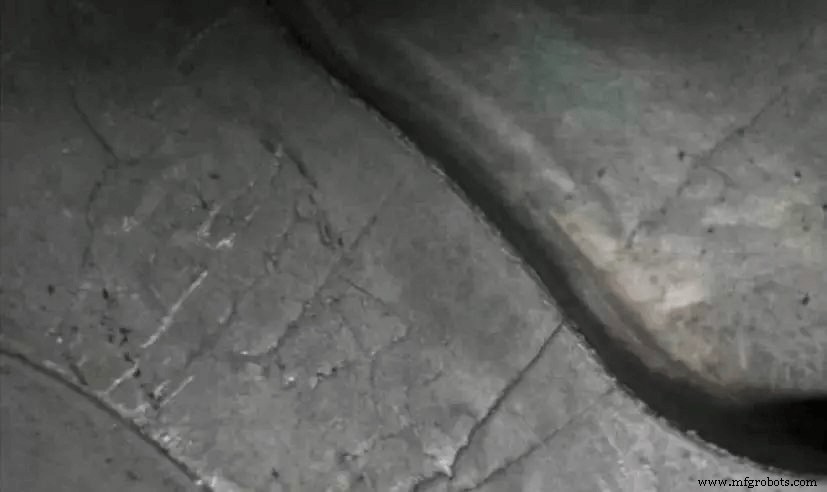
Penyebabnya adalah sebagai berikut:
1) Ada retakan pada permukaan cetakan die casting
2) Prereman cetakan die casting tidak merata
Solusi dan metode pencegahan adalah:
1) Cetakan die casting harus direbus secara teratur atau setelah sejumlah kali die casting untuk menghilangkan stres dalam cetakan
2) Jika ada retakan pada permukaan cetakan, permukaan cetakan harus dioles untuk menghilangkan lapisan retakan.
Preraman cetakan harus merata
4. Bagian aluminium die casting ada cekung pada permukaan
Inspeksi visual: Ada cekung halus (seperti cakram) pada permukaan bagian tertebal die casting.
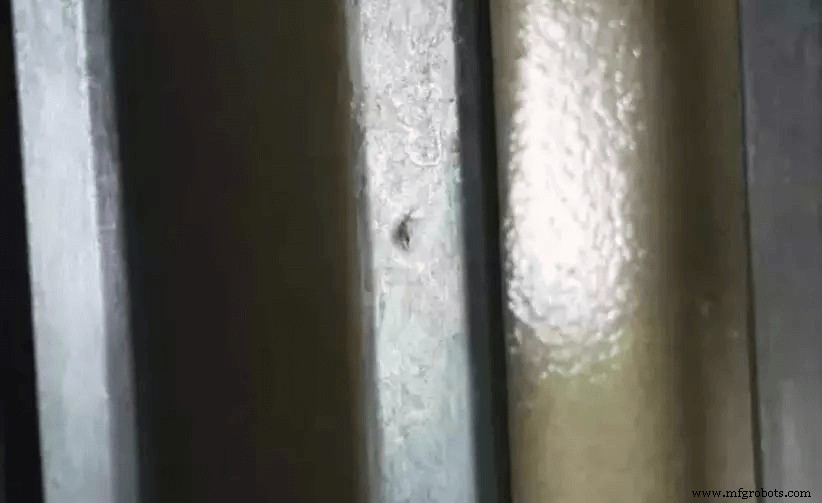
Penyebabnya adalah sebagai berikut:
1) Desain die casting yang tidak tepat disebabkan oleh penurunan, perbedaan tebal dinding yang terlalu besar, posisi saluran yang tidak tepat, rasio injeksi rendah, waktu tekanan pendek, dan suhu lokal cetakan die casting yang tinggi
2) Desain sistem pendinginan tidak wajar
3) Membuka cetakan terlalu awal
4) Suhu tuangan terlalu tinggi
Solusi dan metode pencegahan adalah:
1) Tebal dinding harus merata
2) Transisi tebal harus dilunakkan
3) Pilih dengan benar posisi perkenalan cairan alloy dan tingkatkan luas penampang saluran masuk dalam
4) Tingkatkan tekanan injeksi dan perpanjang waktu tekanan
5) Kurangi suhu tuangan dan suhu cetakan die casting dengan benar
6) Pendinginan lokal untuk suhu lokal tinggi
7) Tingkatkan kondisi overflow
5. Ada jejak lepat pada permukaan bagian aluminium die casting
Inspeksi penampilan: Kleine flakes dan bagian logam atau non-logam dan matriks logam dielas, dan flakes kecil terlepas di bawah 작용 gaya eksternal.
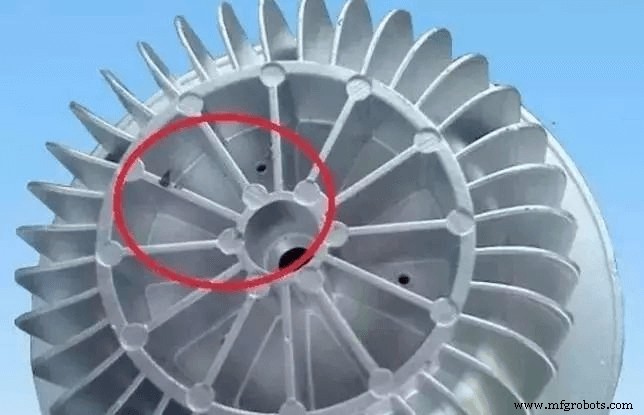
Penyebabnya adalah sebagai berikut:
1) Ada sisa logam atau non-logam pada permukaan cetakan die casting
2) Saat tuangan, kotoran pertama dibawa dan melekat pada permukaan cetakan
Solusi dan metode pencegahan adalah:
1) Sebelum die casting, cetakan, tekanan dan sistem gate harus dibersihkan untuk menghilangkan lepatan logam atau non-logam
2) Alloy yang di tuang juga harus dibersihkan
- Pilih lapisan yang tepat, lapisan harus merata
6. Delaminasi permukaan bagian aluminium die casting (kulit dan kulit mengelupas)
Inspeksi visual atau inspeksi kerusakan: Ada lapis logam yang jelas pada bagian cor.
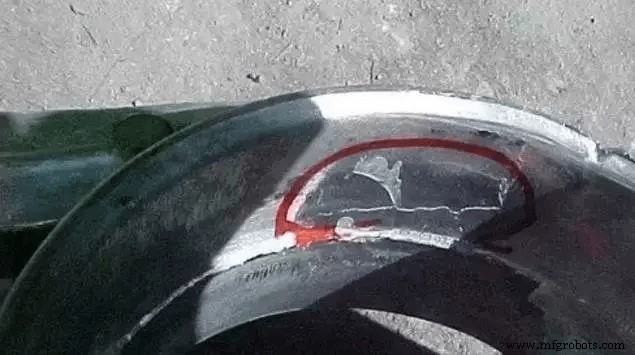
Penyebabnya adalah sebagai berikut:
1) Kerangka cetakan tidak cukup kokoh. Selama proses pengisian logam cair, plate cetakan getar
2) Selama proses injeksi, plunger merayap
3) Desain sistem saluran yang tidak tepat
Solusi dan metode pencegahan adalah:
1) Perkuat kerangka cetakan dan rapatkan bagian cetakan untuk membuatnya stabil
2) Sesuaikan kerjasama antara plunger injeksi dan tekanan kamera untuk menghilangkan fenomena merayap
- Desain saluran masuk dalam yang wajar
7. Erosi gesekan permukaan bagian die casting
Inspeksi visual: Permukaan die casting berkelok-kelok di beberapa tempat.
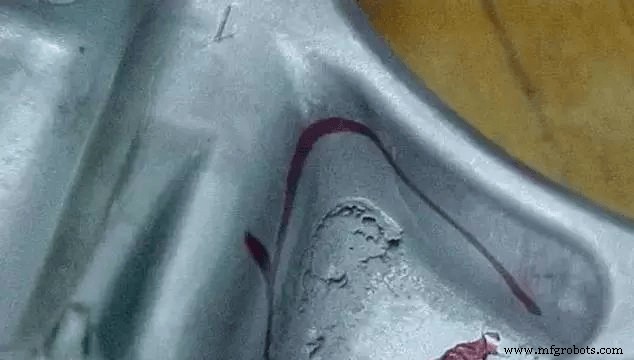
Penyebabnya adalah sebagai berikut:
1) Posisi, arah dan bentuk saluran masuk dalam yang tidak tepat disebabkan oleh cetakan die casting (mold)
2) Pendinginan yang tidak cukup pada bagian di mana logam cair menggosok saluran masuk dalam disebabkan oleh kondisi cetakan
Solusi dan metode pencegahan adalah:
1) Tingkatkan posisi dan arah saluran masuk
2) Tingkatkan kondisi pendinginan, terutama pada bagian di mana logam cair menggosok dengan keras
3) Tambahkan cat pada bagian yang erosi
4) Sesuaikan debit cairan alloy sehingga tidak terjadi kavitasi
5) Hilangkan lepatan alloy pada alat cetakan (mold)
8. Erosi
Inspeksi visual: Ada bekas lubang atau puncak di posisi lokal die casting.
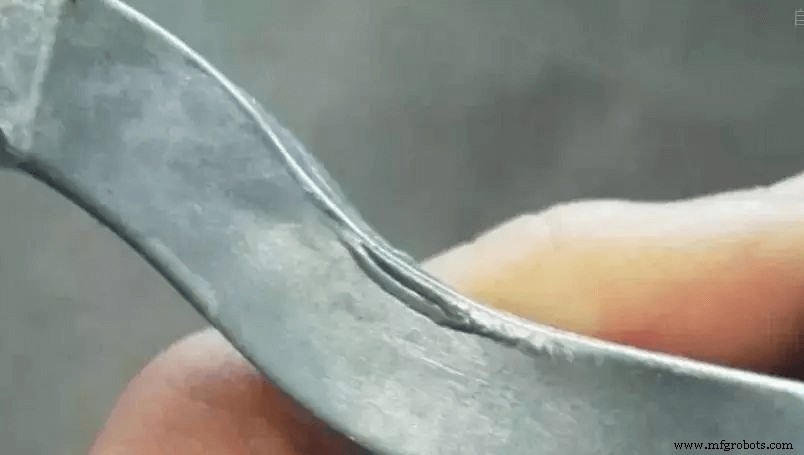
Penyebabnya adalah sebagai berikut:
1) Posisi saluran masuk dalam tidak diatur dengan benar
2) Kondisi pendinginan buruk
Solusi dan metode pencegahan adalah:
1) Tebal saluran masuk dalam harus sesuai
2) Ubah posisi, arah dan metode penyiapan saluran
- Perkuat pendinginan pada bagian yang erosi.
- Retakan pada permukaan bagian die casting
Inspeksi visual: Cor ditempatkan dalam larutan alkali, dan retakan berwarna abu-abu gelap. Kerusakan dan retakan matriks logam adalah garis lurus atau gelombang, garisnya sempit dan panjang, dan ada tren perkembangan di bawah 작용 gaya eksternal.
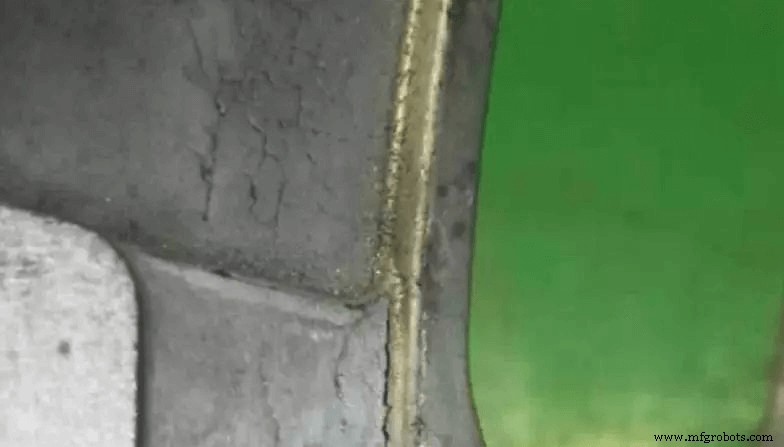
Penyebab retakan dalam cor aluminium alloy:
1) Kandungan besi dalam alloy terlalu tinggi atau kandungan silikon terlalu rendah; kandungan impurity berbahaya dalam alloy terlalu tinggi, yang mengurangi plastisitas alloy; aluminium-silikon alloy dan aluminium-silikon-tembaga alloy mengandung seng atau tembaga terlalu banyak; aluminium-magnesium alloy mengandung magnesium terlalu banyak
2) Waktu retensi mold terlalu pendek, dan waktu tekanan pendek; tebal dinding cor berubah drastis
3) Gaya pelindung lokal terlalu besar, dan gaya tidak merata saat pengeluaran
Solusi dan metode pencegahan:
1) Kontrol dengan benar komposisi alloy, dalam beberapa kasus: ingot aluminium murni dapat ditambahkan ke alloy untuk mengurangi kandungan magnesium dalam alloy; atau aluminium-silikon master alloy dapat ditambahkan ke alloy untuk meningkatkan kandungan silikon
2) Tingkatkan suhu mold (cetakan); ubah struktur cor, sesuaikan mekanisme penarikan core atau buat stres tiang dorong merata
3) Tingkatkan sudut kemiringan dan gunakan release agent yang kuat secara lokal
4) Tingkatkan waktu retensi mold dan tingkatkan waktu tekanan



