Unit 1: Menguasai Tramming Kepala Mesin Gerinda dan Pengaturan Presisi
Tujuan
Setelah menyelesaikan unit ini, Anda seharusnya dapat:
- Menguraikan cara mem-tram kepala mesin gerinda.
- Menjelaskan cara mengindikasikan gubuk.
- Menjelaskan penggunaan spring collet.
- Menguraikan perbedaan antara climb milling dan conventional milling.
- Menjelaskan cara menggunakan edge finder.
- Menguraikan cara mengatur gearbox quick change dengan benar.
- Menguraikan cara membuat stock persegi.
- Menguraikan face milling.
- Menguraikan advanced workholding.
Alat untuk Tramming
Dial indicator adalah alat presisi yang digunakan untuk mengukur defleksi yang sangat kecil antara dua permukaan.
Saat mem-tram, dial indicator yang dipasang pada chuck digunakan untuk menentukan orientasi kepala mesin gerinda terhadap meja mesin gerinda. Kunci yang sama yang digunakan untuk mengencangkan dan melebarkan quill dapat digunakan untuk menyesiapkan berbagai baut pada kepala mesin gerinda.
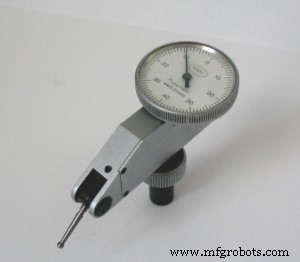
Dial indicator digunakan untuk mem-tram kepala.
Mem-tram Kepala Mesin Gerinda
Mem-tram memastikan bahwa kepala mesin gerinda tegak lurus terhadap sumbu X dan Y meja mesin gerinda. Proses ini memastikan bahwa alat potong dan permukaan pemesinan tegak lurus terhadap meja. Mem-tram yang tepat juga mencegah pola tidak teratur terbentuk saat memesin.
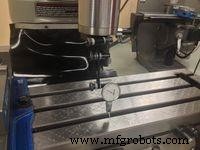
Dial indicator dipasang pada palang untuk perataan kepala mesin gerinda yang presisi.
Kepala mesin gerinda vertikal dapat miring dari depan ke belakang dan dari samping ke samping. Kadang-kadang penyesuaian ini dapat bergeser. Kepala mesin gerinda harus diperiksa dan disesuaikan secara berkala, memastikan bahwa palang tegak lurus terhadap meja.
- Lepaskan gubuk dari meja mesin gerinda.
- Pasang dial indicator pada palang dan geser dial enam inci dari sumbu palang. Pastikan probe indicator menghadap ke bawah.
- Angkat meja mesin gerinda sehingga ketika menyentuh indicator, indicator membaca antara 0.005 inci hingga 0.010 inci. Pembacaan ini disebut preload.
- Posisikan dial indicator sehingga terlihat, lalu setel bezel ke nol.
- Putar palang secara sambil memantau indicator.
- Jika pembacaan pada dial indicator tetap nol, palang selaras.
- Jika pembacaan bukan nol, lanjutkan mem-tram kepala seperti ditunjukkan di bawah.
Proses Tramming untuk Sumbu X
- Untuk mem-tram di sekitar sumbu x (arah kiri-ke-kanan dari meja gerinda saat menghadap depan mesin), longgorkan enam baut (tiga di setiap sisi mesin) menggunakan kunci mesin.
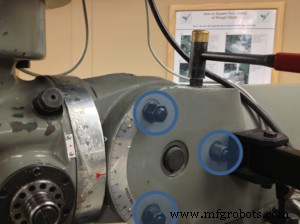
Lokasi baut yang harus dileonggorkan untuk memungkinkan kepala berputar di sekitar sumbu X.
- Setelah melebarkan baut, sematkan kembali dengan tangan plus ¼ putaran menggunakan kunci mesin.
- Baut penyesuaian yang memindahkan kepala mesin gerinda ke atas dan bawah di sekitar sumbu x terletak di belakang mesin.
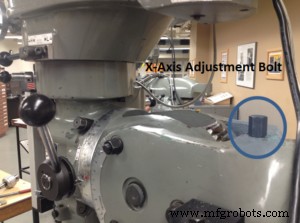
Baut penyesuaian yang digunakan untuk memosisikan kepala mesin gerinda secara vertikal di sekitar sumbu X.
- Dua busur lingkaran digunakan untuk menunjukkan perataan umum. Busur lingkaran yang lebih besar pada kepala mesin gerinda memiliki panah indikator merah yang harus selaras dengan marka nol pada busur lengkung di badan mesin. Ini hanya memberikan panduan umum, pembacaan dial indicator diperlukan untuk perataan presisi.
- Posisikan dial indicator di belakang meja. Setel ulang dial indicator (preload di 0.005 inci hingga 0.010 inci). Pastikan untuk mengukur pada permukaan meja mesin yang bersih. Mungkin perlu menggeser meja untuk menghindari celah yang ada di meja.
Dial memindikasi di sekitar sumbu X kepala mesin gerinda.
- Dengan dial disetel nol dan palang di posisi netral, putar palang sehingga dial indicator sekarang di depan meja, idealnya putaran 180 derajat. Pastikan untuk memegang klamp yang dipasang pada palang (untuk menghindari mengubah konfigurasi vertikal dial).
- Catat arah dial berputar untuk menentukan arah kepala mesin gerinda perlu bergerak. Gerakan searah jarum jam memerlukan penyesuaian kepala mesin gerinda ke atas, sementara pembacaan berlawanan arah jarum jam memerlukan penyesuaian kepala mesin gerinda ke bawah.
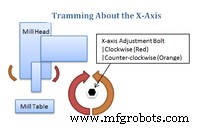
Penyesuaian kepala mesin gerinda di sekitar sumbu X.
- Diagram di atas menunjukkan bagaimana gerakan baut penyesuaian berkaitan dengan gerakan di kepala mesin gerinda. Setelah yakin dengan arah yang benar baut penyesuaian perlu diputar, sesuaikan kepala mesin gerinda sehingga ½ selisih antara pembacaan belakang dan depan tercapai. Misalnya, jika pembacaan belakang nol dan pembacaan depan 0.010 inci, sesuaikan kepala mesin gerinda sehingga dial membaca 0.005 inci lebih dekat ke nol.
- Setelah penyesuaian pertama selesai, setel ulang dial indicator lagi. Disarankan untuk setel ulang di posisi yang sama untuk menghindari kebingungan, namun tidak perlu. Lanjutkan proses penyesuaian sampai selisih antara depan dan belakang tidak lebih dari 0.002 inci.
- Setelah puas dengan pembacaan, mulai melegakkan baut yang telah dileonggorkan, mengencangkannya secara merata dalam rotasi untuk mencegah perubahan dalam perataan. Periksa ulang pengukuran antara depan dan belakang untuk memastikan bahwa kepala mesin gerinda tidak bergerak secara signifikan dari pengencangan.
Proses Tramming untuk Sumbu Y
- Untuk memulai mem-tram di sekitar sumbu y, ada empat baut di depan mesin yang perlu dileonggorkan untuk memungkinkan gerakan kepala mesin gerinda. Baut harus dileonggorkan, lalu dilegakkan kembali sedikit lebih dari ketepatan tangan (sekitar ¼ putaran di luar ketepatan tangan dengan kunci yang sesuai).
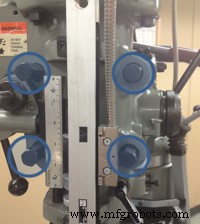
Lokasi baut yang harus dileonggorkan untuk memungkinkan kepala berputar di sekitar sumbu Y.
- Baut penyesuaian untuk memindahkan kepala mesin gerinda ke kiri dan kanan di sekitar sumbu y ditunjukkan dalam gambar di bawah. Dengan memutar baut ini searah dan berlawanan arah jarum jam, kepala mesin gerinda akan bergerak sesuai.
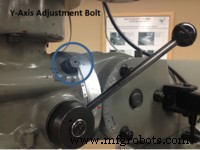
Baut penyesuaian yang digunakan untuk memosisikan kepala mesin gerinda di sekitar sumbu Y.
- Panah indikator pada busur lingkaran untuk mem-tram di sekitar sumbu y terletak pada paparan mandiri yang berkontak dengan busur lingkaran vertikal. Panah indikator ini dan nol pada busur lingkaran vertikal dapat digunakan untuk mengestimasi titik awal untuk mem-tram.
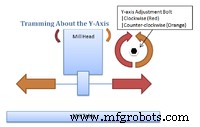
Penyesuaian kepala mesin gerinda di sekitar sumbu Y.
- Gambar di atas menunjukkan bagaimana baut penyesuaian untuk mem-tram di sekitar sumbu y mempengaruhi kepala mesin gerinda. Gunakan proses yang sama seperti yang dijelaskan untuk mem-tram di sekitar sumbu x, namun gunakan lokasi di kiri dan kanan kepala mesin gerinda sebagai titik referensi Anda, sebagaimana dilakukan sebelumnya dengan depan dan belakang.
- Setelah penyesuaian selesai, encangkan baut di kepala mesin dan periksa ulang pengukuran di sekitar sumbu x dan sumbu y. Kemungkinan tram di kedua arah mungkin telah diubah oleh pengencangan baut kembali. Pastikan semua pengukuran dalam 0.002 inci. Jika pengukuran tidak dalam toleransi, proses mem-tram harus diulang.
Mengindikasikan Gubuk
- Sebagian besar workpiece dilekatkan dalam gubuk yang diklemkan ke meja.
- Penting untuk menyelaraskan gubuk dengan sumbu umpan mesin untuk memesin fitur yang selaras dengan tepi stock.
- Pasang gubuk di tempat tidur menggunakan baut T dan encangkan erat, sambil tetap mengizinkan penyesuaian gubuk.
- Pasang dial indicator di palang mesin dengan probe menghadap dari operator.
- Turunkan palang lalu posisi tempat tidur meja hingga rahang tetap di gubuk menyentuh indicator. Lanjutkan sampai indicator telah mencatat setengah putaran.
- Setel bezel dial indicator ke nol.
- Jalankan indicator di seluruh wajah gubuk dengan cross feed.
- Indicator akan tetap nol jika gubuk persegi.
- Jika indicator tidak tetap nol, selaraskan kembali gubuk dengan mengetuk lembut dengan palu lembut sampai indicator membaca setengah dari nilai sebelumnya.
- Ulangi proses sampai dial indicator menunjukkan nol melalui perjalanan lengkap dari satu sisi gubuk ke sisi lain.
- Encangkan baut T dengan aman, sambil tidak mengubah orientasi gubuk. Periksa ulang perataan gubuk.
Jenis Pemotong Mesin Gerinda
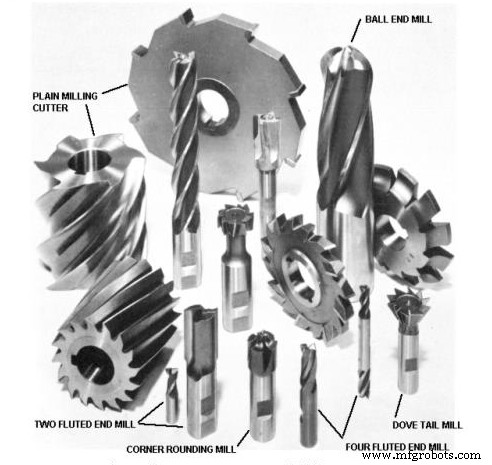
Ragam pemotong mesin gerinda.
- Pemotong mesin gerinda yang memiliki shaft padat biasanya digunakan di mesin gerinda vertikal.
- Pemotong mesin gerinda yang memiliki lubang dengan kunci biasanya digunakan di mesin gerinda horizontal.
- End mills digunakan untuk memotong kantong, kunci, dan slot.
- End mills dua fluted dapat digunakan untuk menyelam ke dalam workpiece seperti bor.
- 2 dan 3 flutes umumnya untuk aluminium, 4 flutes lebih baik untuk stainless steel. Flute lebih banyak lebih baik untuk pemotongan, tetapi dengan harga lebih tinggi.
- End mills dengan lebih dari dua flute tidak boleh diselam ke dalam pekerjaan.
- Fillet dapat dihasilkan dengan ball end mills.
- Banyak fitur seperti tepi bundat dapat dibuat oleh pemotong yang dibentuk.
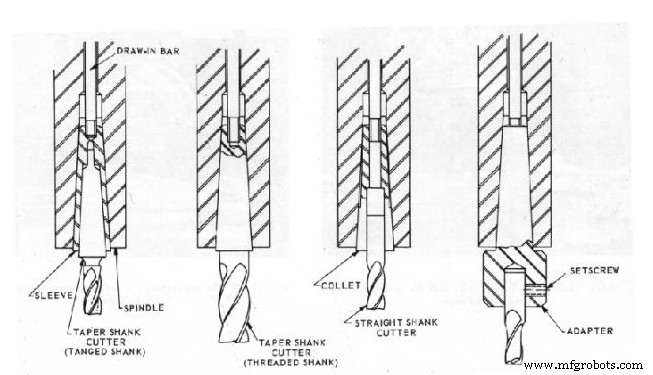
Metode memegang end mill.
Spring Collets
- Jika alat perlu dilepaskan, kunci quill pada posisi tertinggi.
- Selanjutnya, lebar drawbar dengan kunci pas sambil menggunakan rem.
- Pastikan utas drawbar tetap terpasang di collet. Jika tidak terpasang, pemotong akan jatuh dan potensi rusak saat collet dilepaskan dari palang.
- Untuk melepaskan collet dari palang, ketuk ujung drawbar.
- Terakhir, lepaskan drawbar dari collet.
- Untuk memasang pemotong berbeda, tempatkan pemotong di collet yang pas dengan shank.
- Masukkan collet ke dalam palang sambil memastikan bahwa kunci selaras dengan kunci di palang.
- Mulai memasang utas drawbar ke dalam collet sambil memegang pemotong dengan satu tangan. Setelah itu, gunakan kunci pas untuk mengencangkan drawbar sambil melibatkan rem.
Climb vs. Conventional Milling
Penting untuk mengetahui perbedaan antara conventional dan climb milling. Menggunakan prosedur yang salah dapat menghasilkan pemotong yang rusak dan workpiece yang dibuang.
Conventional Milling
- Workpiece diumpankan terhadap rotasi pemotong.
- Conventional milling biasanya disukai untuk pemotongan kasar.
- Conventional milling memerlukan lebih sedikit gaya daripada climb milling.
- Tidak memerlukan eliminator backlash dan gib meja yang erat.
- Direkomendasikan saat memesin cetakan dan baja bergulung panas.
- Jugaa direkomendasikan ketika ada permukaan keras yang dihasilkan dari skala atau pasir.
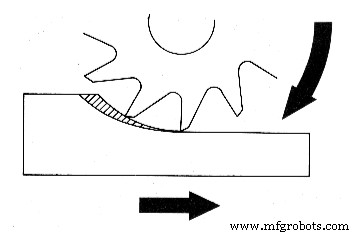
Ditunjukkan di atas: Conventional Milling
Climb Milling
- Workpiece diumpankan dengan rotasi pemotong.
- Metode ini menghasilkan finishing yang lebih baik. Chip tidak dibawa ke dalam workpiece, sehingga tidak merusak finishing.
- Fixtures lebih murah. Climb milling mendorong workpiece ke bawah, jadi alat pegang sederhana dapat digunakan.
- Ketebalan chip cenderung lebih kecil semakin dekat dengan tepi, jadi ada lebih sedikit kemungkinan tepi pecah, terutama dengan bahan rapuh.
- Meningkatkan umur alat. Umur alat dapat meningkat hingga 50% karena chip menumpuk di belakang alat.
- Chip dapat dibersihkan lebih mudah karena chip jatuh di belakang pemotong.
- Mengurangi kebutuhan daya sebesar 20%. Ini disebabkan oleh penggunaan pemotong sudut rak yang lebih tinggi.
- Tidak disarankan jika workpiece tidak dapat dipegang dengan aman atau jika mesin tidak dapat mendukung gaya tinggi.
- Tidak dapat digunakan untuk memesin cetakan dan baja bergulung panas.
- Metode ini dapat menarik workpiece ke dalam pemotong dan jauh dari alat pegang, menghasilkan pemotong yang rusak dan workpiece yang dibuang.
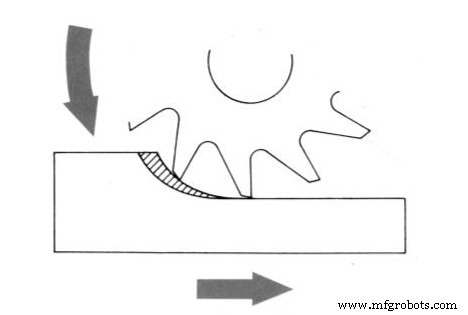
Ditunjukkan di atas: Climb Milling
Mengatur Kecepatan Palang
- Kecepatan palang bervergantung pada geometri rangkaian penggerak.
- Kurbel tangan dapat digunakan untuk menyesuaikan kecepatan palang pada mesin yang lebih baru.
- Untuk mengubah kecepatan, palang harus berputar.
- Kecepatan (dalam RPM) ditampilkan pada dial indicator.
- Ada dua skala pada dial indicator untuk rentang rendah dan tinggi.
- Palang digunakan untuk mengubah rentang mesin.
- Kadang-kadang, rotasi palang yang sedikit diperlukan agar gear pas dengan benar.
Menggunakan Edge Finder
- Tepi workpiece harus ditempatkan sebelum melakukan pekerjaan mesin gerinda yang memerlukan akurasi tinggi. Edge finder membantu dalam menemukan tepi.
- 800-1200 palang rpm direkomendasikan.
- Untuk menggunakan edge finder, geser sedikit kedua setengah sehingga mereka goyang saat berputar.
- Gerakkan workpiece perlahan ke arah edge finder.
- Edge finder akan memusat dirinya sendiri, lalu tiba-tiba kehilangan konsentrisitas.
- Baca digital memberi tahu Anda posisi palang.
- Diameter edge finder adalah 0.200 inci. Jadi menambahkan atau mengurangi setengah dari itu (0.100 inci) akan menjadi pusat alat.
- Jika memusatkan di kiri atas, tambahkan 0.100 inci ke sumbu X dan kurangi 0.100 inci dari sumbu Y. Jika memusatkan di kanan atas, kurangi 0.100 inci dari sumbu X dan kurangi 0.100 inci dari sumbu Y.
- Part Reference Zero adalah saat bit disetel nol pada sumbu X dan sumbu X.
- Edge finder runcing lebih mudah, tetapi tidak sepresisi. Gunakan hanya edge finder runcing jika presisi tidak diperlukan.
Menggunakan Micrometer Dials
- Sebagian besar umpan manual pada mesin gerinda memiliki dial indicator mikrometer.
- Jika panjang umpan diketahui, dial indicator harus diatur ke angka itu (ribuan inci).
- Untuk melepaskan dial indicator, putar cincin pengunci berlawanan arah jarum jam. Atur dial dan encangkan kembali.
- Sebelum mengatur dial indicator, pastikan bahwa backlash mekanisme pengemudi meja telah diambil.
- Biasanya pada mesin yang lebih baru ada digital readout, yang lebih disukai karena mereka secara langsung mengukur posisi meja. Saat menggunakan digital readout, kekhawatiran backlash diabaikan.
Membuat Stock Persegi
- Saat membuat sudut persegi, orientasikan secara vertikal tepi yang sudah selesai di gubuk dan klemkan ringan ke bagian.
- Tempatkan persegi mesin penggerinda terhadap tepi yang sudah selesai dan dasar gubuk.
- Selaraskan workpiece dengan persegi dengan mengetuknya ringan dengan palu karet.
- Encangkan gubuk erat.
- Tepi atas bagian siap untuk di-Gerinda.
Face Milling
- Seringkali perlu mem Gerinda permukaan datar pada workpiece besar. Ini paling baik dilakukan menggunakan pemotong pemuatan.
- Pemotong yang sekitar satu inci lebih lebar dari workpiece harus dipilih untuk menyelesaikan pemuatan dalam satu lewat.
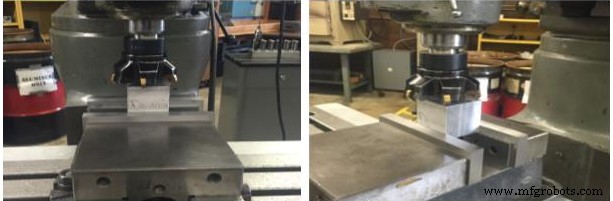
Ditunjukkan di atas: Face milling
Membuat Slot
- Slot persegi dapat dipotong menggunakan end mills.
- Dalam satu lewat, slot dapat dibuat dengan ketelitian dua ribuan inci.
- Gunakan end mill yang lebih kecil dari slot yang diinginkan untuk lebih akurat.
- Ukuran slot dan buat lewat kedua untuk membuka slot ke dimensi yang diinginkan.
- Kedalaman potong tidak boleh melebihi diameter pemotong.
Advanced Workholding
- Gunakan v-block untuk mengamankan stock bulat di gubuk. Ini dapat digunakan baik secara horizontal maupun vertikal.
- Menglempar stock bulat di v-block biasanya merusak stock.
- Collet blocks dibuat untuk memegang workpiece bulat.
- Untuk memesin fitur pada kenaikan 90 derajat, gunakan collet block persegi.
- Untuk memesin fitur pada kenaikan 60 derajat, gunakan blok heksagonal.
- Termudah untuk memasang stock ketika fitur tegak lurus atau paralel dengan tepi workpiece. Lebih sulit untuk memasang workpiece ketika fitur tidak paralel atau tegak lurus terhadap tepi. Kadang-kadang, angle plate dapat digunakan untuk mem Gerinda stock pada sudut yang diinginkan.
- Bagian yang tidak muat dengan baik di gubuk dapat langsung diamankan ke meja dengan hold-down clamps.
- Gunakan parallels untuk menciptakan celah antara kerja dan tempat tidur.
- Miringkan sedikit klem ke bawah ke dalam kerja.
- Rotary tables dapat ditempatkan di tempat tidur untuk membuat fitur lingkaran.
- Rotary tables memungkinkan rotasi workpiece.
- Gunakan dial indicator untuk mengontrol sudut rotasi dengan presisi.
- Gunakan bola untuk workpiece yang berbentuk tidak teratur. Pastikan hanya mengambil potongan kecil untuk menghindari melempar workpiece keluar dari gubuk.
UNIT TEST
- Alat apa yang digunakan untuk mem-tram kepala?
- Jelaskan proses untuk tramming sumbu X.
- Jelaskan proses untuk tramming sumbu Y.
- Apa tujuan mengindikasikan gubuk?
- Sebutkan tiga jenis pemotong mesin gerinda.
- Jelaskan cara kerja spring collet.
- Apa perbedaan antara conventional dan climb milling?
- Sebutkan secara singkat cara rotary table dapat dipusatkan dengan palang mesin gerinda vertikal.
- Sebutkan secara singkat cara mengatur kecepatan palang pada mesin gerinda.
- Alat apa yang digunakan untuk mem Gerinda permukaan workpiece besar?



