Kepala Pengeruban Offset: Meningkatkan Akurasi dan Hasil Lubang
OBJECTIVE
Setelah menyelesaikan unit ini, Anda seharusnya dapat:
- Mengidentifikasi offset Boring head
- Menjelaskan cara pengaturan yang benar untuk Rotary Table.
Offset Boring Head
Offset boring adalah alat tambahan yang pas di palang mesin gerinda dan memungkinkan sebagian besar lubang bor untuk memiliki finishing yang lebih baik dan akurasi diameter yang lebih besar. Offset boring head digunakan untuk membuat lubang besar ketika toleransi tidak memungkinkan bor atau tidak memiliki bor yang cukup besar atau reamer. Offset boring head dapat digunakan untuk memperbesar lubang, atau menyesuaikan garis pusat lubang dalam kasus tertentu.
Safety:
Pastikan semua baut setel erat sebelum operasi. Pastikan offset boring head memiliki ruang untuk masuk ke dalam lubang saat boring. Lepaskan kunci Allen sebelum menyalakan mesin. Periksa ulang kecepatan mesin sebelum operasi.
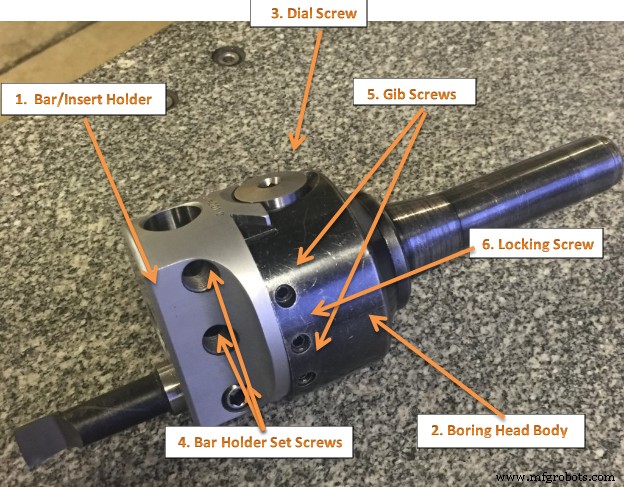
Figure 1. Offset Boring Head
OFFSET BORING HEAD AND TOOLS
Gambar 1. menunjukkan offset boring head. Perhatikan bahwa boring bar dapat disesuaikan pada sumbu tegak lurus. Fitur ini memungkinkan untuk memosisikan pemotong boring dengan akurat untuk membor lubang dengan diameter yang bervariasi.
Penyesuaian ini lebih nyaman daripada menyesuaikan pemotong di holder boring bar atau mengganti boring bar. Keuntungan lain dari offset boarding head adalah fakta bahwa coller mikrometer yang graduated memungkinkan alat untuk dipindahkan sejumlah yang ditentukan biasanya dalam kenaikan (0.001) tanpa penggunaan dial indicator atau alat ukur lainnya.
Offset Boring Head
Boring Heads memiliki tiga komponen utama:
- boring head body
- bar holder/insert holder
- dial screw
Boring head body memiliki finishing hitam oksida untuk pencegahan karat. Bar holder atau insert holder (#1) telah dicrome satin untuk ketahanan aus. Dial screw (#3) telah dipresisi gerja untuk memberikan gerakan yang akurat dari bar holder/insert holder di dove tail slide. Gib tension telah diatur pabrik. Kedua baut gib (#5) tidak boleh dileonggorkan untuk penyesuaian ukuran. Baut ini hanya untuk menyesuaikan tekanan gib dan diisi dengan lilin merah untuk mencegah penyesuaian tidak sengaja. Baut pengunci (#6) adalah baut tunggal yang digunakan untuk membuat perubahan ukuran pada boring head.
Diameter Adjustment
Untuk menyesuaikan diameter boring head standar Allied Criterion:
1. Lepaskan baut pengunci (#6).
2. Putar dial screw (#3) searah jarum jam untuk meningkatkan diameter dan berlawanan arah jarum jam untuk mengurangi diameter.
3. Encangkan baut pengunci (#6). Adjusting Standard Boring Heads
Procedure:
- Siapkan dan selaraskan pekerjaan dengan hati-hati paralel dengan perjalanan meja.
2. Selaraskan pusat palang Mesin Gerinda dengan titik referensi pada pekerjaan.
3. Tandai lokasi lubang dengan center drill atau spotting tool.
4. Lubang bor di atas ½ inch, pastikan offset boring head memiliki ruang untuk masuk ke dalam lubang saat boring.
5. Pasang bore head ke Mesin Gerinda.
6. Pasang boring bar dan encangkan baut set dan longgorkan baut pengunci dan sesuaikan boring bar ke tepi lubang.
7. Periksa ulang perataan pekerjaan, serta perataan palang dengan titik referensi, untuk memastikan tidak bergeser. Jika ada kesalahan, perlu mengulang prosedur 6 sebelum melanjutkan.
8. Atur kecepatan Mesin Gerinda untuk ukuran lubang dan bahan.
9. Aktifkan worm feed pada Mill. Bawa quill ke bahan. Tarik pegangan untuk mengaktifkan power feed. Saat pada kedalaman yang diinginkan dorong pegangan kembali untuk menonaktifkan feed dan matikan Mesin. Lepaskan boring head dari lubang.
10. Selesai bore lubang ke ukuran yang diperlukan.
NOTE: Ulangi Prosedur 6-9 sampai lubang berukuran yang diinginkan.
Rotary Table
Rotary table dapat digunakan untuk membuat busur dan lingkaran. Misalnya, T-slot lingkaran di dasar swivel untuk gubuk dapat dibuat menggunakan rotary table. Rotary table juga dapat digunakan untuk indexing, di mana workpiece harus diputar jumlah yang tepat antara operasi. Anda dapat membuat gear pada mesin gerinda menggunakan rotary table. Dividing plates membuat indexing dengan rotary table lebih mudah.
Rotary table paling sering dipasang “flat”, dengan meja berputar di sekitar sumbu vertikal, di bidang yang sama dengan pemotong dari mesin gerinda vertikal. Pengaturan alternatif adalah memasang rotary table di ujungnya (atau memasangnya “flat” pada angle plate 90°), sehingga berputar di sekitar sumbu horizontal. Dalam konfigurasi ini, tailstock juga dapat digunakan, sehingga memegang workpiece “di antara pusat.”
Dengan meja dipasang di meja sekunder, workpiece dipusatkan dengan akurat pada sumbu rotary table, yang bersebelahan dipusatkan pada sumbu pemotong. Ketiga sumbu ini demikian koaksial. Dari titik ini, meja sekunder dapat di-offset di arah X atau Y untuk menetapkan pemotong pada jarak yang diinginkan dari pusat workpiece. Ini memungkinkan operasi pemesinan konsentrik pada workpiece. Menempatkan workpiece eksentrik jarak yang ditentukan dari pusat memungkinkan kurva yang lebih kompleks untuk dipotong. Seperti pengaturan lain pada mesin gerinda vertikal, operasi pemesinan dapat berupa bor lubang konsentrik, dan mungkin berjarak sama, atau face atau end milling lingkaran atau setengah lingkaran dan kontur.
Rotary table dapat digunakan:
- Untuk memesin spanner flats pada baut
- Untuk bor lubang yang berjarak sama pada flange lingkaran
- Untuk memotong piece bulat dengan tang yang meluas
- Untuk membuat lubang diameter besar, melalui pemesinan di jalur lingkaran, pada mesin gerinda kecil yang tidak memiliki daya untuk mendorong twist drills besar (>0.500″/>13 mm)
- Untuk memesin helixes
- Untuk memotong kurva kompleks (dengan pengaturan yang tepat)
- Untuk memotong garis lurus pada sudut manapun
- Untuk memotong busur
- Ditambahnya compound table di atas rotary table, pengguna dapat memindahkan pusat rotasi ke mana saja pada bagian yang dipotong. Ini memungkinkan busur dipotong di mana saja pada bagian.
- Untuk memotong piece lingkaran
Setting Up a Rotary Table
Saat menggunakan rotary table pada Mesin Gerinda, baik untuk memesin busur atau bor lubang dalam pola lingkaran, ada dua hal yang harus dilakukan untuk menyiapkan workpiece. Pertama, workpiece harus dipusatkan di rotary table. Kedua, rotary table harus dipusatkan di bawah palang. Kemudian meja mesin dapat dipindahkan jarak yang sesuai dan Anda dapat mulai memotong.
Anda dapat memusatkan meja di bawah palang terlebih dahulu, dengan mengindikasikan dari lubang di tengah meja. Kemudian Anda dapat memasang workpiece di meja dan mengindikasikan dari workpiece. Ada dua masalah dengan pendekatan ini. Pertama, Anda mengasumsikan bahwa lubang di meja benar dan terpusat. Itu mungkin atau mungkin tidak benar. Kedua, pendekatan ini berisiko untuk penumpukan kesalahan, karena Anda mengukur dari dua fitur yang berbeda (lubang rotary table dan beberapa fitur pada workpiece). Pertama pusatkan workpiece di rotary table, dan kemudian pusatkan rotary table di bawah palang.
Untuk memusatkan workpiece di rotary table, putar rotary table dan perhatikan defleksi jarum indicator. Sesuaikan posisi meja mesin(X dan Y) sesuai kebutuhan, sampai jarum tidak lagi lenyap.
Anda dial in rotary table dengan meletakkan dial test indicator di chuck atau collet di palang, yang kemudian diputar secara tangan dengan ujung indicator bersentuhan dengan lubang rotary table. Jika mesin Anda dapat diambil dari gear, bantu untuk melakukan itu, sehingga palang bergerak bebas. Jelas lebih mudah untuk menggunakan bor chuck daripada collet, juga, jadi Anda memiliki sesuatu yang dapat Anda putar dengan mudah. Lakukan penyesuaian Anda menggunakan saddle dan meja hand wheels.
Setelah Anda menemukan pusat (indicator akan membaca sama saat Anda memutar palang, sangat baik untuk mengatur kedua dial Anda pada “0”, alih-alih menandai lokasi acak. Pastikan Anda telah mengatur backlash dengan benar, juga. Setel dial membaca di arah positif sehingga mudah untuk menghitung perubahan apa pun, dan Anda tidak perlu mengingat arah mana yang telah Anda pilih untuk mengatur backlash. Saya juga selalu menandai meja dan saddle dengan pensil lilin sehingga saya tahu di mana pusat berada. Itu memberi tahu Anda kapan berhenti memutar pegangan ketika “0” datang jika Anda ingin meja kembali ke pusat untuk memuat bagian lain.
Setelah Anda menemukan pusat meja dan telah mengatur dial dan mengunci meja dan saddle, Anda biasanya memiliki beberapa fitur pada bagian Anda yang ingin Anda pusatkan. Dalam beberapa kasus itu mungkin lubang, dalam kasus lain mungkin tepi luar bagian lingkaran. Dalam kasus seperti salah satu dari ini, praktik umum adalah menggunakan indicator yang sama dan mengayunnya di dalam lubang atau perimeter bagian. Perimeter mungkin mengharuskan Anda untuk mengelilingi clamps, yang biasanya dapat dicapai dengan menggunakan quill untuk memindahkan indicator cukup tinggi untuk melewatinya. Saat Anda memindai bagian ke meja yang telah terletak, Anda mengetuk bagian sekitar, Anda tidak melakukan penyesuaian dengan pegangan saddle atau meja. Ketuk bagian setelah Anda sedikit mengencangkan clamps, jadi tidak bergerak liar. Anda dapat mencapai lokasi yang hampir sempurna dengan cara itu, setidaknya semampu mesin bekerja.
Setelah workpiece dipusatkan di rotary table, Anda sekarang memutar palang dengan tangan, sehingga ujung indicator menyapu di dalam lubang. Sesuaikan posisi meja mesin sesuai kebutuhan sampai tidak ada defleksi jarum yang tercatat.
Setting up your Rotary Table
Cara memusatkan palang di atas pusat rotary table. Berikut beberapa metode yang dapat digunakan.
To Center the Rotary Table with the Vertical Mill Spindle
Ikuti prosedur berikut:
1. Buat kepala vertikal persegi dengan meja mesin.
2. Pasang rotary table di meja mesin gerinda.
3. Tempatkan test plug di lubang tengah rotary table.
4. Pasang dial indicator di palang mesin gerinda.
5. Dengan dial indicator cukup melewati ujung test plug, putar palang mesin secara tangan dan sekiranya selaraskan plug dengan palang.
6. Bawa dial indicator ke kontak dengan diameter plug, dan putar palang secara tangan.
7. Sesuaikan meja mesin dengan handle longitudinal(X) dan crossfeed(Y) sampai dial indicator tidak mencatat gerakan.
8. Kunci meja mesin dan saddle, dan periksa ulang perataan.
9. Sesuaikan ulang jika diperlukan.
A way to setup your rotary table
 |  Rough Position  Buat piece 3/8″ kuningan dan buat titik 60 derajat di ujungnya. Itu seharusnya muat di endmill holders. Metode ini cukup berguna untuk berbagai operasi setup. |
|  |  Visual Position  Untuk melakukan posisi visual. Mata Anda cukup baik untuk menilai ketika dua lingkaran terpusat. Biasanya dalam 0.010″ Kadang-kadang. |
 |  Indicate  Untuk mendapatkan yang sangat akurat, untuk dial indicate di rotary table. Dalam foto terlihat seperti ujung indicator tergantung di udara, tetapi sebenarnya menyentuh bagian belakang lubang di rotary table. Saya kemudian menjalankan meja melalui 360 derajat rotasi sambil memantau defleksi maksimum pada indicator. Kemudian putar palang 90 derajat ke kiri dan 90 derajat ke kanan. Pusat sejati akan setengah di antara dua pembacaan. Untuk penyesuaian akhir untuk memusatkan di sisi yang sama dengan backlash yang akan Anda gunakan saat memotong. Jadi jika pemotong bergerak dari pusat ke sisi kanan, maka ingin pemotong bergerak di arah yang sama saat melakukan penyesuaian pusat. Jika di sisi yang salah dari backlash, maka Anda akan terlalu memindai dan mulai ulang sekarang datang dari sisi yang benar. |
|  |  Lineup Jig To locate a jig or workpiece on the rotary table. I start off with the initial rough line up. |
| 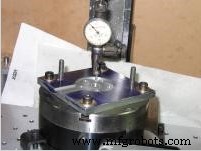 |  Indicate Jig  Memusatkan jig atau workpiece di atas pusat rotary table. Untuk melakukan ini, putar rotary table dan sesuaikan workpiece sampai saya mendapatkan run out yang konsisten di sekelilingnya. |
To Center a Workpiece with the Rotary Table
Seringkali perlu melakukan operasi rotary table pada beberapa workpiece yang identik, masing-masing memiliki lubang yang di-pemesinan di tengah. Untuk menyelaraskan setiap workpiece dengan cepat, plug khusus dapat dibuat untuk muat di lubang tengah workpiece dan lubang di rotary table. Setelah palang mesin telah diselaraskan dengan rotary table, setiap piece berikutnya dapat diselaraskan dengan cepat dan akurat dengan menempatkannya di atas plug.
Jika hanya ada beberapa piece, yang tidak membenarkan pembuatan plug khusus, atau jika workpiece tidak memiliki lubang melalui pusatnya, metode berikut dapat digunakan untuk memusatkan workpiece di rotary table.
1. Selaraskan rotary table dengan palang kepala mesin gerinda vertikal.
2. Klemkan workpiece di rotary table di tengah dengan lembut. Jangan memindahkan handle longitudinal(X) atau crossfeed(Y).
3. Nonaktifkan mekanisme worm rotary table.
4. Pasang dial indicator di palang mesin gerinda atau meja mesin gerinda, tergantung pada workpiece.
5. Bawa dial indicator ke kontak dengan permukaan yang akan diindikasikan, dan putar rotary table secara tangan.
6. Dengan bar logam lembut, ketuk workpiece(jauh dari gerakan indicator) sampai tidak ada gerakan yang tercatat pada indicator dalam satu putaran lengkap rotary table.
7. Klemkan workpiece erat, dan periksa ulang akurasi setup.
Radius Milling
Untuk mem Gerinda ujung workpiece ke radius tertentu atau untuk memesin slot lingkaran dengan radius tertentu, prosedur di bawah ini harus diikuti.
1. Selaraskan mesin gerinda vertikal 90* terhadap meja.
2. Pasang dial indicator di palang mesin gerinda.
3. Pasang rotary table di meja mesin gerinda.
4. Pusatkan rotary table dengan palang mesin menggunakan test plug di meja dan dial indicator di palang.
5. Setel longitudinal(X)feed dial dan crossfeed(Y) dial ke nol.
6. Pasang workpiece di rotary table, menyelaraskan pusat potongan radial dengan pusat meja. Sebuah arbor khusus dapat digunakan untuk ini. Metode lain adalah menyelaraskan pusat potongan radial dengan wiggler yang dipasang di palang mesin.
7. Pindahkan crossfeed atau longitudinal feed(yang lebih nyaman) sejumlah sama dengan radius yang diperlukan.
8. Kunci baik meja dan saddle.
9. Pasang end mill yang tepat.
10. Setel kecepatan yang benar(RPM).
11. Putar workpiece, menggunakan rotary table feed handwheel, ke titik awal pemotongan.
12. Setel kedalaman potong dan memesin radius ke ukuran yang ditunjukkan pada gambar, menggunakan hand atau power feed.
UNIT TEST
1. Kapan offset boring head digunakan?
2. Sebutkan tiga komponen utama Boring Heads.
3. Mengapa baut pengunci diencangkan setelah penyesuaian tool slide telah dilakukan.
4. Mengapa tool slide memiliki banyak lubang untuk memegang boring tools?
5. Apa yang menentukan kecepatan potong dalam boring?
6. Untuk tujuan apa rotary table dapat digunakan?
7. Apa tujuan lubang di tengah rotary table?
8. Sebutkan secara singkat bagaimana rotary table dapat dipusatkan dengan vertical mill spindle.
9. Sebutkan secara singkat bagaimana satu workpiece dapat dipusatkan di rotary table.
10. Jelaskan bagaimana radius besar dapat dipotong menggunakan rotary table.
Chapter Attribution Information
Bab ini berasal dari sumber-sumber berikut.
- Tapping Procedures berasal dari Drilling and Tapping oleh University of Idaho, CC:BY-SA 3.0.
- Tramming berasal dari Tramming Mill Head oleh University of Idaho, CC:BY-SA 3.0.
- Dial Indicator (Photo) berasal dari Dial Gauge oleh Wikimedia, CC:BY-SA 3.0.
- Milling Machine Procedures berasal dari Mechanical Engineering Tools oleh Massachusetts Institute of Technology, CC:BY-NC-SA 4.0.
- Rotary Table berasal dari Rotary Table oleh University of Idaho, CC:BY-SA 3.0.



