Menguasai Mesin Gerinda: Kecepatan, Upan, dan Teknik Pembuatan Skru
Tujuan
Setelah menyelesaikan unit ini, Anda seharusnya dapat:
- Mengidentifikasi dan memilih pengaturan dan operasi mesin gerinda vertikal untuk berbagai tugas pemesinan.
- Memilih kecepatan potong yang tepat untuk berbagai jenis bahan.
- Menghitung kecepatan potong dan upan untuk operasi end milling.
- Menjelaskan cara mengatur dengan benar untuk power feed tapping.
Kecepatan Potong
Kecepatan potong didefinisikan sebagai kecepatan di tepi luar alat saat pemotongan. Ini juga dikenal sebagai kecepatan permukaan. Kecepatan permukaan, footage permukaan, dan luas permukaan semua secara langsung terkait. Jika dua alat dengan ukuran berbeda berputar dengan putaran per menit (RPM) yang sama, alat yang lebih besar memiliki kecepatan permukaan yang lebih tinggi. Kecepatan permukaan diukur dalam surface feet per minute (SFM). Semua alat potong bekerja pada prinsip footage permukaan. Kecepatan potong bergantung terutama pada jenis bahan yang Anda potong dan jenis alat potong yang Anda gunakan. Kerasnya bahan kerja sangat berhubungan dengan kecepatan potong yang disarankan. Semakin keras bahan kerja, semakin lambat kecepatan potong. Semakin lunak bahan kerja, semakin cepat kecepatan potong yang disarankan (Lihat Gambar 1).
Besi Baja Aluminium Timah
Gambar 1: Meningkatkan Kecepatan Potong Berdasarkan Keadaan Bahan Kerja
Keadaan bahan alat potong juga sangat berhubungan dengan kecepatan potong yang disarankan. Semakin keras bor, semakin cepat kecepatan potong. Semakin lunak bor, semakin lambat kecepatan potong yang disarankan (Lihat Gambar 2).
Besi Carbon Baja Kecepatan Tinggi Karbida
Gambar 2: Meningkatkan Kecepatan Potong Berdasarkan Keadaan Alat Potong
Tabel 1: Kecepatan Potong untuk Jenis Bahan
| Jenis Bahan | Kecepatan Potong (SFM) |
| Besi Carbon Rendah | 40-140 |
| Besi Carbon Sedang | 70-120 |
| Besi Carbon Tinggi | 65-100 |
| Besi Mudah Mesin | 100-150 |
| Besi Karat, C1 302, 304 | 60 |
| Besi Karat, C1 310, 316 | 70 |
| Besi Karat, C1 410 | 100 |
| Besi Karat, C1 416 | 140 |
| Besi Karat, C1 17-4, pH | 50 |
| Besi Legasi, SAE 4130, 4140 | 70 |
| Besi Legasi, SAE 4030 | 90 |
| Besi Alat | 40-70 |
| Besi Cetak–Biasa | 80-120 |
| Besi Cetak–Keras | 5-30 |
| Besi Abu-Abu Cetak | 50-80 |
| Legasi Aluminium | 300-400 |
| Legasi Nikel, Monel 400 | 40-60 |
| Legasi Nikel, Monel K500 | 30-60 |
| Legasi Nikel, Inconel | 5-10 |
| Legasi Cobalt Base | 5-10 |
| Legasi Titanium | 20-60 |
| Titanium Tidak Legasi | 35-55 |
| Tembaga | 100-500 |
| Bronze–Biasa | 90-150 |
| Bronze–Keras | 30-70 |
| Zirkonium | 70-90 |
| Mess dan Aluminium | 200-350 |
| Non-Metal Bebas Silikon | 100-300 |
| Non-Metal Mengandung Silikon | 30-70 |
Kecepatan Palang
Setelah SFM untuk bahan dan alat yang diberikan ditentukan, palang dapat dihitung karena nilai ini bergantung pada kecepatan potong dan diameter alat.
RPM = (CS x 4) / D
Di mana:
- RPM = Putaran per menit.
- CS = Kecepatan pemotong dalam SFM.
- D = Diameter alat dalam inci.
Upan Mesin Gerinda
Upan (mesin gerinda upan) dapat didefinisikan sebagai jarak dalam inci per menit yang workpiece bergerak ke dalam pemotong.
Pada mesin gerinda yang kita miliki di sini di LBCC, upan independen dari kecepatan palang. Ini adalah pengaturan yang baik dan memungkinkan upan yang lebih cepat untuk pemutong yang lebih besar, berputar lambat.
Upan yang digunakan pada mesin gerinda tergantung pada faktor-faktor berikut:
- Kedalaman dan lebar potong.
- Jenis pemotong.
- Ketajaman pemotong.
- Bahan workpiece.
- Kekuatan dan keseragaman workpiece.
- Finishing yang diperlukan.
- Ketelitian yang diperlukan.
- Daya dan kekakuan mesin, alat pegang, dan pengaturan tooling.
Upan per Gigi
Upan per gigi adalah jumlah bahan yang harus dihapus oleh setiap gigi pemotong saat berputar dan maju ke dalam kerja.
Saat kerja maju ke dalam pemotong, setiap gigi pemotong maju ke dalam kerja dengan jumlah yang sama menghasilkan chip dengan ketebalan yang sama.
Ketebalan chip atau upan per gigi ini, bersama dengan jumlah gigi pada pemotong, membentuk dasar untuk menentukan tingkat upan.
Upan ideal untuk pemesinan diukur dalam inci per menit (IPM) dan dihitung dengan rumus ini:
IPM = F x N x RPM
Di mana:
- IPM = tingkat upan dalam inci per menit
- F = upan per gigi
- N = jumlah gigi
- RPM = putaran per menit
Contoh:
Upan untuk end mills yang digunakan pada mesin gerinda vertikal bervariasi dari .001 hingga .002 in. upan per gigi untuk pemotong diameter sangat kecil pada bahan kerja baja hingga .010 in. upan per gigi untuk pemotong besar pada workpiece aluminium. Karena kecepatan potong untuk baja ringan adalah 90, RPM untuk end mill 3/8” kecepatan tinggi, dua flute adalah
RPM = CS x 4 / D = 90 x 4 / (3/8) = 360 /.375 = 960 RPM
Untuk menghitung tingkat upan, kita akan memilih .002 inci per gigi
IPM = F x N x RPM = .002 x 2 x 960 = 3.84 IPM
Upan Mesin
Gerakan mesin yang menyebabkan alat potong memotong ke dalam atau sepanjang permukaan workpiece disebut upan.
Jumlah upan biasanya diukur dalam ribuan inci dalam pemotongan logam.
Upan diekspresikan dengan cara yang sedikit berbeda pada berbagai jenis mesin.
Mesin bor yang memiliki power feed dirancang untuk memajukan bor sejumlah tertentu untuk setiap putaran palang. Jika kita mengatur mesin untuk upan pada .006” mesin akan upan .006” untuk setiap putaran palang. Ini diekspresikan sebagai (IPR) inci per putaran
Prosedur Pembuatan Skru (Tapping)
Praktik Baik:
Menggunakan Tap Guides
Tap guides merupakan bagian integral dalam membuat skru yang dapat digunakan dan lurus. Saat menggunakan mesin bubut atau mesin gerinda, tap sudah lurus dan terpusat. Saat menyelaraskan tap secara manual, waspada, karena tap guide 90° jauh lebih akurat dari mata manusia.
Menggunakan Minyak
Saat bor dan pembuatan skru, penting untuk menggunakan minyak. Ini mencegah bising, membuat potongan lebih halus, membersihkan chip, dan mencegah bor dan stock terlalu panas.
Pecking
Pecking membantu memastikan bor tidak terlalu panas dan patah saat digunakan untuk bor atau pembuatan skru. Peck drilling melibatkan bor sebagian melalui bagian, lalu menariknya untuk membersihkan chip, sambil membiarkan bagian dingin. Memutar pegangan satu putaran penuh lalu setengah putaran adalah praktik umum. Setiap kali bit atau tap ditarik keluar, buang sebanyak mungkin chip dan tambahkan minyak pada permukaan antara bor atau tap dan workpiece.
Prosedur Pembuatan Skru Manual
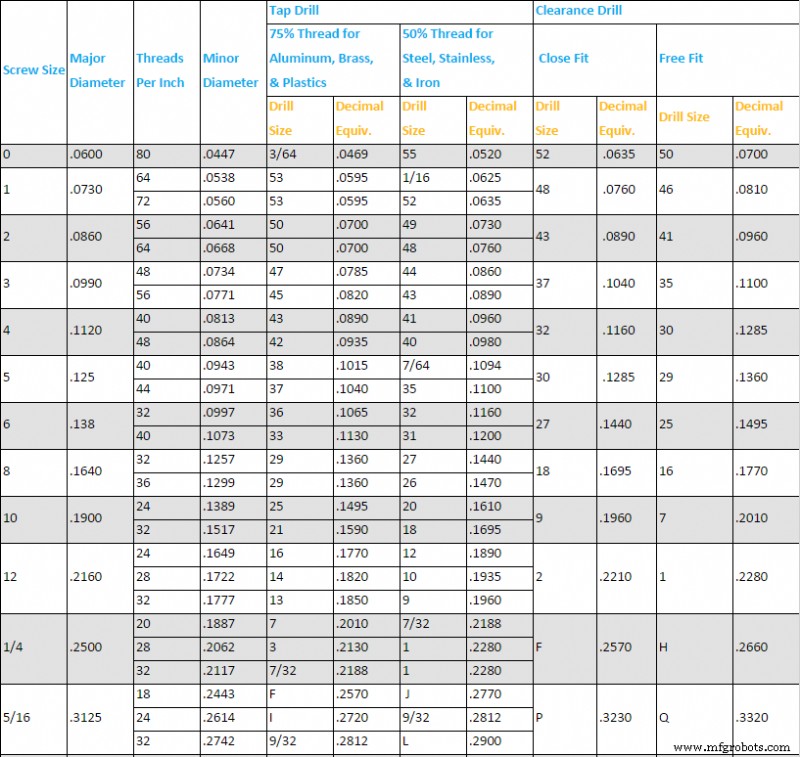
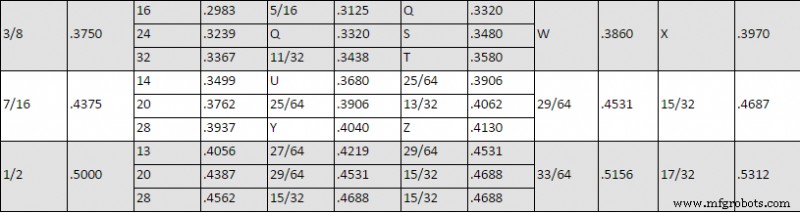
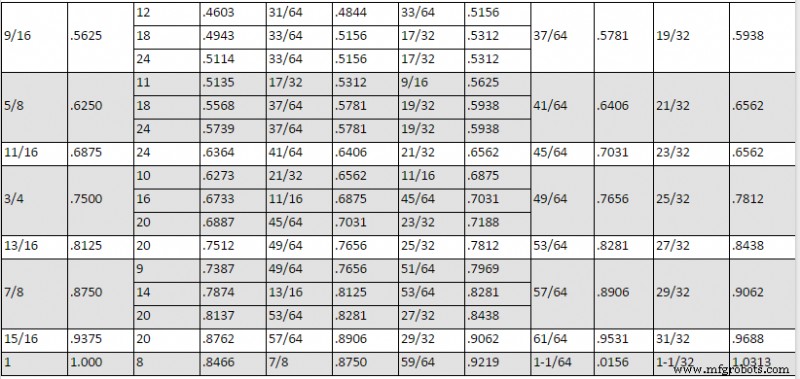
- Pilih ukuran bor dari tabel.
Saat memilih ukuran tap, tabel ini adalah tempat pertama untuk dilihat.
- Jika perlu, tambahkan chamfer ke lubang sebelum pembuatan skru.
Chamfers dan countersinks adalah fitur tambahan yang terkadang diinginkan untuk baut. Untuk hasil terbaik, kecepatan palang harus antara 150 dan 250 rpm. - Dapatkan tap guide.
Lubang sekarang siap untuk pembuatan skru. Untuk melakukan ini, gunakan tap dan blok panduan di dekat mesin gerinda manual. Blok panduan akan memiliki beberapa lubang untuk ukuran tap yang berbeda. Pilih yang paling dekat dengan ukuran tap yang digunakan dan tempatkan di atas lubang bor. - Buat skru.
Peck tap menggunakan kunci tap. Tekan lembut sambil memutar kunci satu putaran penuh masuk, lalu setengah putaran keluar. Peck tap sampai kedalaman yang diinginkan. - Selesaikan tap.
Jika tap tidak lagi masuk atau kedalaman yang diinginkan telah tercapai, lepaskan tekanan pada tap; kemungkinan telah mencapai dasar. Lepaskan tap dari lubang. Memberikan tekanan lebih jauh kemungkinan akan memecahkan tap. Semakin kecil tap, semakin kemungkinan patah.
Prosedur Pembuatan Skru dengan Power Feed (Mesin Gerinda Vertikal)
- Pembuatan skru dengan power feed mirip dengan pembuatan skru manual. Sebaliknya, gunakan mesin gerinda vertikal untuk membuat skru pada workpiece.
- Sebelum memulai mesin, ubah mesin gerinda ke gigi rendah.
- Buka kunci quill dan pindahkan quill ke posisi terendah yang mungkin. Ini memastikan ada ruang yang cukup untuk membuat skru sampai kedalaman yang diinginkan.
- Nyalakan palang FORWARD dan atur kecepatan palang ke 60 RPM.
- Upan tap ke bawah. Saat tap menangkap stock, ia akan secara otomatis memasukkan dirinya sendiri ke dalam lubang.
- Saat kedalaman yang diinginkan telah tercapai, cepatlah membalik saklar arah palang dari forward ke reverse. Ini akan membalikkan arah tap dan mengeluarkannya dari lubang. Membalik arah dalam satu gerakan fluida akan mencegah kerusakan pada lubang yang telah dibuat skru dan tap.
- Matikan mesin.
- Bersihkan lubang yang telah dibuat skru, tap, dan mesin power feed sebelum pergi.
UNIT TEST
- Jelaskan kecepatan potong untuk bahan lebih keras dan lebih lunak.
- Apa kecepatan potong untuk Besi Alat dan Aluminium?
- Hitung RPM untuk end mill HSS dengan diameter ½ in. untuk memesin aluminium.
- Hitung tingkat upan untuk alat tiga flute. Gunakan RPM dari Pertanyaan 3.
- Hitung RPM untuk end mill HSS dengan diameter ¾ in. untuk memesin bronze.
- Hitung tingkat upan untuk end mill karbida dua flute dengan diameter ½ in. untuk memesin baja karbon rendah.
- Apa tujuan pecking saat digunakan untuk bor atau pembuatan skru?
- Pilih ukuran bor yang tepat untuk tap 5/16 – 24.
- Mengapa cairan potong digunakan?
- Sebutkan perbedaan antara pembuatan skru manual dan power feed tapping.



