Inspeksi Pin Gauge: Pengukur Presisi Kecil untuk Sumber Bagian Logam
Praktikalitas Pin Gages untuk Inspeksi ID Tabung
Di sini di Metal Cutting Corporation, untuk banyak aplikasi tidak cukup bagi kami untuk membuat bagian sesuai dengan toleransi yang ditentukan pelanggan. Sebagian besar kontrol kualitas kami adalah juga memastikan kami dapat mengukur bagian secara efektif dan memberikan bukti positif bahwa mereka memang sesuai spesifikasi.
Metode yang dipilih — dan jenis alat yang digunakan — untuk menentukan apakah suatu bagian memenuhi persyaratan dapat membuat perbedaan antara memenuhi spesifikasi pada kali pertama dan harus melakukan pekerjaan tambahan, yang pada gilirannya meningkatkan biaya dan menciptakan keterlambatan untuk semua pihak.
Sebagai produsen bagian logam sangat kecil termasuk potongan pendek tabung diameter kecil, kami sering menggunakan gage yang sangat kecil yang dikenal sebagai pin gages untuk mengukur diameter dalam (ID) bagian yang kami buat dari tabung.
Juga dikenal sebagai pin plug gages, gage kecil ini menawarkan metode inspeksi “pass-fail” sederhana — yang memungkinkan pengguna untuk dengan cepat menilai ID tabung diameter kecil tertentu ke toleransi plus atau minus tertentu.
X-Y-Zs dari Pin Gages
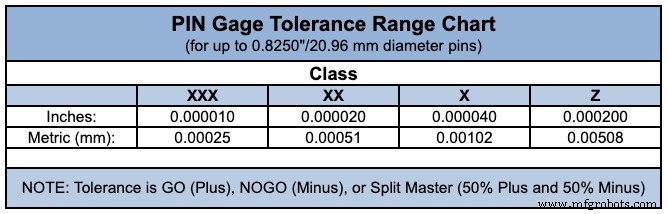
Ada berbagai kelas gage kecil — Y, Z, ZZ, XX, XXX, dan seterusnya — dengan toleransi yang berbeda yang diterapkan pada mereka. Toleransi gage didasarkan pada toleransi yang diizinkan dalam proses manufaktur setiap pin.
Misalnya, untuk gage yang berkisar dari 0,001 inci hingga 0,08250 inci, gage Kelas Z memiliki toleransi tidak lebih dari 0,0001 inci, sementara gage Kelas X memiliki toleransi tidak lebih dari 0,00004 inci.
Semakin kecil bagian, semakin penting toleransi gage. Pin gage dengan toleransi yang lebih ketat (seperti Kelas XXX) lebih lurus dan lebih seragam sepanjang panjang pin. Itu membuatnya sangat cocok untuk memeriksa ID tabung diameter kecil yang sendiri memiliki toleransi yang sangat kritis.
Batasan Pengukuran Pin Gage
Untuk sebagian besar tabung pendek dengan ID dari 0,005 inci hingga 0,200 inci, pin gages biasanya menghasilkan hasil yang dapat diterima dan dapat dikorelasikan. Namun, pin gage hanya dapat menilai satu batas toleransi, bukan plus dan minus.
Penting juga untuk diingat bahwa jika Anda memerlukan pengukuran tepat diameter bagian yang selesai, gage kecil ini tidak akan memenuhi kebutuhan Anda.
Itu karena pin gage adalah metode go/no-go — artinya ia tidak dirancang untuk memberikan nilai pengukuran untuk karakteristik individual bagian. Sebaliknya, dalam istilah sederhana, jika go gage dapat dimasukkan ke dalam ID tetapi no-gage tidak dapat, spesifikasi telah terpenuhi.
Ada juga titik tertentu di mana bahkan gage yang paling kecil mungkin tidak secara fisik feasible untuk menentukan ukuran dan toleransi.
Misalnya, dengan tabung ID kurang dari 0,004 inci, pin gage go/no-go secara sederhana tidak praktis. Itu karena akan sangat sulit untuk memasukkan pin gage yang lembut ke dalam tabung diameter kecil tanpa membengkokkan tabung atau merusak pin itu sendiri.
Selain itu, pin atau plug gage tidak praktis untuk memeriksa silinder yang sangat panjang, seperti tabung diameter kecil yang panjang beberapa kaki dan memerlukan ID yang konsisten di seluruhnya.
Alternatif untuk Gage Kecil untuk Inspeksi ID
Dalam kasus di mana gage kecil tidak sesuai, kami sering beralih ke metode lain yang lebih canggih untuk memeriksa ID, termasuk alat seperti smart scopes dan berbagai optical comparators.
Secara umum, metode ini menggunakan sensor untuk mengukur berbagai titik di sekitar lingkaran dan di dalam tabung, untuk menghitung apakah ID rata-rata berada dalam toleransi. Metode pengukuran optik ini lebih presisi daripada pin gages dan dapat digunakan untuk mengukur lingkaran, busur, dan bentuk yang lebih kompleks.
Namun, metode ini lebih mahal daripada menggunakan pin gage dan memiliki kelemahan. Misalnya, alat optik tidak dapat memverifikasi apakah ID konsisten di seluruh tabung, dan akurasi dapat dipengaruhi oleh finishing permukaan bagian yang diukur.
Selain itu, pengukuran optik tidak dapat digunakan untuk memverifikasi ID pada bagian yang sangat panjang, karena bagian tidak dapat diposisikan sehingga cahaya akan melewati seluruhnya. Daripada itu, metode ini hanya dapat digunakan pada bagian pendek yang dapat ditempatkan pada kaca sistem pengukuran.
Jangan Lewati Langkah Inspeksi dalam Spesifikasi Anda
Memahami dasar-dasar pengukuran bagian dan penggunaan gage kecil serta alat inspeksi lainnya sangat penting untuk membuat keputusan yang tepat tentang spesifikasi Anda.
Sama seperti Anda meluangkan banyak waktu dan upaya untuk menentukan dimensi dan toleransi bagian, Anda juga harus mempertimbangkan opsi Anda dengan hati-hati saat memutuskan bagaimana Anda akan menentukan apakah bagian yang selesai memenuhi kebutuhan Anda.
Selain itu, memastikan bahwa Anda dan mitra Anda mengetahui dan setuju dari awal apa yang akan diukur, dan bagaimana, adalah langkah kritis dalam manufaktur bagian yang sukses.



