Menghilangkan Garis Alir pada Bagian Cetak Injeksi untuk Kualitas Unggul
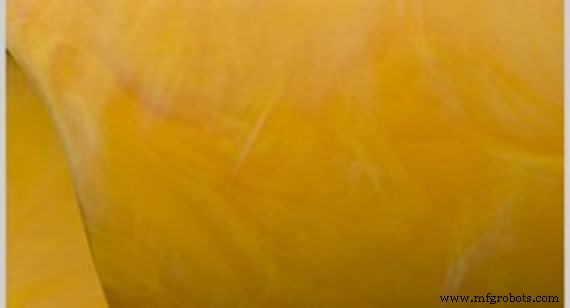 Contoh efek melingkar dari bahan nylon dengan pewarna kuning. Memilih resin pre-compounded akan membantu pelanggan menghindari masalah ini.
Pemain basket yang tidak pernah melempar salah mungkin mengatakan mereka berada di zona. Seorang psikolog menggambarkan fenomena ini—menemukan aliran—sebagai keadaan produktif yang sering dikatakan menjadi rahasia kebahagiaan.
Namun, menemukan garis alir pada bagian cetak injeksi akan menghasilkan insinyur desain dan pelanggan yang tidak bahagia. Itu terutama benar ketika garis alir terlihat pada bagian untuk alat medis, aplikasi otomotif, atau produk konsumen, industri yang sangat bergantung pada cetak injeksi.
Garis alir adalah ketidakteraturan permukaan, pola gelombang, atau efek berkilat, mungkin dengan warna yang sedikit berbeda, yang dapat muncul pada bagian cetak injeksi.
Berita baiknya adalah garis alir hanya merupakan masalah estetika dan tidak mempengaruhi kekuatan atau integritas struktural bagian, yang akan berfungsi sesuai harapan.
Lebih baik lagi, desainer dan produsen yang memproduksi bagian mereka memiliki cara untuk mengurangi garis alir dan mencapai tujuan mereka menciptakan bagian plastik berkualitas tinggi.
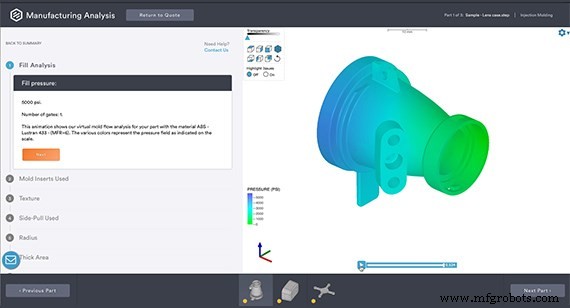
Analisis desain untuk manufaktur (DFM) Protolabs secara otomatis menyoroti area tipis dan tebal pada model CAD Anda, yang dapat membantu memulai diskusi tentang cara untuk memastikan aliran yang konsisten melalui cetakan.
Berjalan dengan Aliran
Sebelum membahas pertimbangan desain dan lainnya, ingatlah bahwa cetak injeksi plastik adalah proses manufaktur yang melibatkan pemanasan pelet resin hingga keadaan cair dan, sesuai instruksi digital yang diprogram ke dalam komputer yang menggerakkan proses cetak, memasukkan material cair tersebut ke dalam alat logam (cetakan). Setelah mendingin, Anda memiliki bagian termoplastik produksi akhir.
Selama proses cetak injeksi, garis alir paling sering terjadi ketika plastik cair yang mengalir melalui cetakan bertemu dengan material plastik yang sudah mendingin.
Itu lebih cenderung terjadi ketika plastik panas mengalir dari area cetakan dengan dinding tebal ke yang lebih tipis, di mana plastik sudah mendingin dan menjadi lengket. Ketebalan dinding yang seragam dapat membantu memastikan laju aliran material yang tepat sehingga plastik di area tipis tidak mendingin sebelum benar-benar mengisi bagian yang lebih tebal.
Karena beberapa bagian tidak dapat memiliki ketebalan yang sama di seluruhnya, perubahan bertahap—bukan drastis—antara area dinding tebal dan tipis akan membantu menghindari perbedaan aliran material yang dapat menyebabkan garis alir. Analisis desain untuk manufaktur (DFM) Protolabs secara otomatis menyoroti area tipis dan tebal pada model CAD Anda, yang dapat digunakan untuk memulai diskusi tentang cara untuk mengurangi variansi tersebut.
Cara lain untuk menjaga plastik cair tetap mengalir adalah menghindari sudut dalam tajam, yang memiliki sudut 90 derajat, dalam desain cetakan Anda. Lebih baik merancang sudut seperti lengkungan halus di sungai. Plastik akan dengan mudah membulatkan sudut, mengikuti radius di lengkungan tersebut untuk mengisi cetakan lebih merata.
Beberapa pelanggan menambahkan tulang penopang atau dinding vertikal tipis pada desain mereka, dasarnya menciptakan kerangka di dalam bagian, untuk meningkatkan integritas struktural bagian cetak injeksi. Tulang penempatan di seluruh bagian juga dapat berfungsi sebagai saluran alir untuk membantu plastik berpindah dari satu sisi ke sisi lainnya dengan lebih cepat dan mudah.
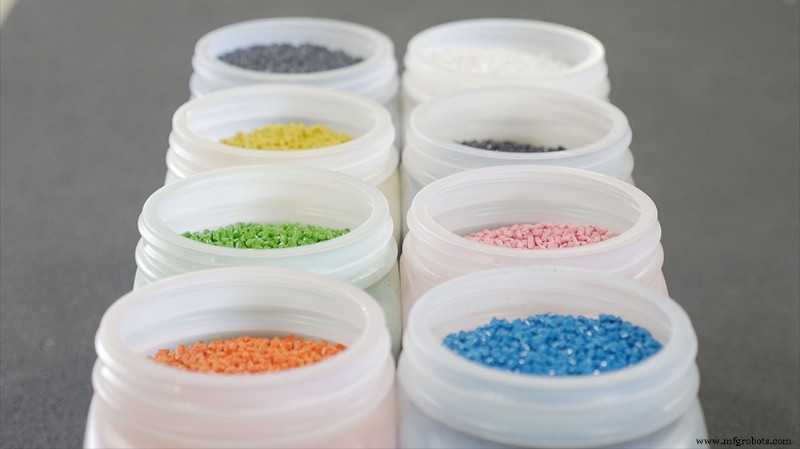
Pencampuran halus pewarna khusus juga penting untuk menghindari garis alir pada bagian cetakan.
Memilih Material untuk Meningkatkan Aliran Resin
Setiap plastik berperforma sedikit berbeda dalam proses cetak injeksi. Yang memiliki suhu leleh rendah dan viskositas rendah, seperti polyethylene dan polypropylene, mengalir dengan mudah dan akan mengisi cetakan lebih lancar dan merata.
Lainnya, seperti polycarbonate, lengket dan akan menjadi pilihan buruk untuk bagian tipis karena kesulitan dalam membuatnya mengisi cetakan dengan benar. ABS thermoplastic berada di tengah dan bekerja untuk beberapa aplikasi.
Plastik, namun, tidak dapat ditukar-tukarkan. Beberapa bagian perlu kuat atau fleksibel sementara yang lain mungkin memerlukan ketahanan terhadap benturan atau kimia. Dengan berbagai macam plastik yang tersedia saat ini, material lain dalam keluarga yang sama dengan laju alur leleh atau viskositas yang lebih baik mungkin menjadi opsi untuk menghindari garis alir dan menghasilkan bagian yang lebih baik.
Menghindari Garis Alir Sebelum Produksi
Anggawa tim cetak ahli dapat mengatasi garis alir dan masalah lain sebelum memproduksi bagian pelanggan dari cetakan baru. Operator dapat menyesuaikan beberapa parameter pada alat untuk mengurangi garis alir. Parameter tersebut termasuk meningkatkan kecepatan injeksi material yang masuk ke bagian, meningkatkan suhu material, atau menurunkan tekanan pengisian. Sebelum resin Anda mencapai cetakan, simulasi alur cetakan digital Protolabs dapat mengidentifikasi ketika mengubah ketebalan bagian atau jenis plastik yang digunakan akan meningkatkan aliran material dalam cetakan dan memungkinkan produksi pada tingkat tekanan yang aman.
Produsen digital seperti Protolabs dapat memproduksi bagian akhir secepat satu hari menggunakan alat cetak aluminium yang hemat biaya untuk bagian cetak injeksi, dengan opsi hemat biaya untuk beralih dari prototipe ke produksi on-demand. Penawaran dengan analisis desain gratis dari bagian tersedia dalam hitungan jam.



