Dari Manufaktur Additif ke Cetak Injeksi: Transisi Lancar untuk Keberhasilan Produksi
Presisi dan keulangan cetak 3D kelas industri telah mendirikan manufaktur additif sebagai proses yang efektif dan akurat untuk prototipe fungsional. Pada saat yang sama, cetak injeksi plastik telah lama menjadi cara yang andal dan hemat waktu dan biaya untuk memproduksi bagian untuk produksi berjumlah puluhan ribu dan lebih.
Akibatnya, insinyur, desainer, dan pengembang produk telah menemukan bahwa kedua proses ini bekerja baik bersama dalam siklus hidup sebuah produk, dimulai dengan mitigasi risiko desain dari prototipe cetak 3D dan kemudian beralih ke metode manufaktur cetak injeksi untuk meningkatkan produksi volume yang lebih tinggi. Untuk jutaan desain bagian selama bertahun-tahun, ini telah menjadi kombinasi yang andal.
Di Protolabs, contohnya melimpah di beberapa industri, termasuk aerospace dan pertahanan serta medtech.
Perlu dicatat bahwa ada beberapa proses cetak 3D yang memiliki kemampuan untuk membangun bagian produksi fungsional penuh. Direct metal laser sintering, misalnya, menggunakan berbagai logam untuk memproduksi bagian akhir penggunaan. Selective laser sintering, menggunakan material berbasis nylon, dapat membuat bagian akhir yang sangat tahan lama. Multi Jet Fusion juga digunakan untuk memproduksi bagian akhir nylon.
Dengan demikian, beralih dari prototipe cetak 3D ke bagian akhir cetak injeksi tetap menjadi opsi yang sering digunakan, terutama, seperti yang disebutkan, karena cetak injeksi adalah cara yang lebih hemat waktu dan biaya untuk memproduksi bagian dalam jumlah besar.
Saat memilih opsi ini, ada sejumlah pertimbangan desain unik yang perlu diingat. Tulisan ini menawarkan saran untuk menavigasi perpindahan tersebut:
- Mendefinisikan bagian sebelum merancang bagian
- Menggunakan beberapa prototipe
- Menavigasi melalui cetak injeksi
- Memilih material
- Mengurangi biaya dan waktu
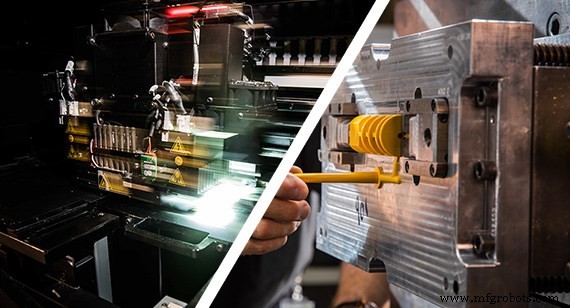
Dengan mencetak 3D prototipe sebelum beralih ke cetak injeksi, tim pengembang produk dapat mengurangi risiko desain dan mengulang lebih cepat.
Mitigasi Risiko Desain: Mendefinisikan Bagian Sebelum Merancang Bagian
Prototipe dengan cetak 3D atau manufaktur additif adalah tentang mitigasi risiko desain: Melihat bagaimana meningkatkan desain bagian; melihat risiko potensi apa yang mungkin ada untuk bentuk, pemasangan, dan fungsi bagian; mencoba dan menyaring berbagai konsep desain; dan waspada tidak mendesain diri sendiri ke dalam sudut dengan tidak mempertimbangkan manufacturability bagian. Memang, dengan cetak 3D, ada sedikit aturan atau keterbatasan yang dapat menyebabkan masalah bagi Anda saat menciptakan bagian. Namun, untuk merancang bagian yang dapat dicetak injeksi, well, that’s a different story. Fungsi mempengaruhi bentuk untuk setiap jenis bagian, tetapi dengan bagian plastik khususnya, itu juga mempengaruhi finishing, dan bahkan desain cetakan yang membentuknya.
Itulah tempat platform penawaran digital otomatis kami hadir. Analisis ini sangat krusial jika Anda memiliki pikiran bahwa bagian akan dicetak injeksi, atau setidaknya diproduksi dalam jumlah yang sedikit lebih besar dari sekadar tahap prototipe. Untuk bagian cetak 3D, Anda mendapatkan penawaran instan dengan harga interaktif berdasarkan material, resolusi, dan finishing. Plus, Anda selalu dapat mendapatkan umpan balik desain dari salah satu insinyur manufaktur additif internal kami. Untuk bagian cetak injeksi, Anda mendapatkan penawaran online interaktif dalam hitungan jam, ditambah analisis DFM, dan harga real-time berdasarkan kuantitas, finishing, dan waktu produksi.
Tetapi mari kita kembali ke beberapa contoh mitigasi risiko. Dalam industri otomotif, desain bagian yang cocok sebagai komponen mesin SUV kemungkinan akan perlu bertahan terhadap paparan panas dan kelembaban tinggi. Ini akan mendorong pilihan kunci seperti material apa yang akan digunakan dan metode produksi apa yang akan dipilih. Ini mungkin memerlukan penggunaan selective laser sintering (SLS), proses cetak 3D yang dapat memproduksi bagian produksi fungsional, atau mungkin memerlukan bagian cetak injeksi atau pemesinan. Atau, katakanlah, sebuah perusahaan medtech sedang memprototipe alat bedah genggam baru. Dalam kasus ini, prototipe cetak 3D akan menjadi alat yang akan berfungsi baik di kantor dokter atau klinik untuk demonstrasi penjualan dan pengujian utilitas.
Pada tahap awal ini, saran terbaik adalah menggunakan prinsip desain yang baik dan tepat untuk membantu mendefinisikan bagian sebelum merancang bagian. Ini mengarah ke bagian berikut: peran prototipe iteratif atau banyak prototipe.
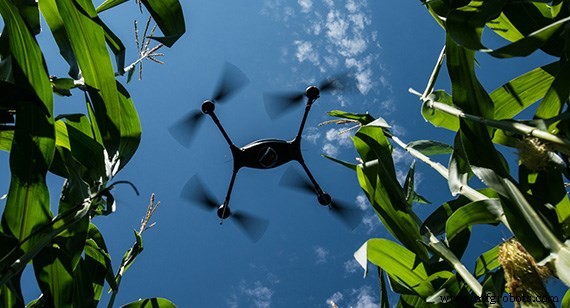
Tim insinyur yang mengembangkan Indago Quadcopter memprototipe desain dengan cetak 3D dan kemudian beralih ke cetak injeksi untuk produksi.
Multi-Prototyping Membantu Menentukan Metode Produksi
Seperti yang disebutkan, ada sedikit aturan atau keterbatasan dengan menciptakan bagian dengan manufaktur additif. Itu adalah berkah dan kutukan. Itu terutama menjadi tantangan ketika desainer ingin mentransisi desain prototipe yang dicetak ke bagian cetak injeksi atau metode produksi lain. Mengapa? Nah, dalam kasus cetak injeksi, ia “tidak suka” penampang tebal, overhang, aliran yang berkeliling core dan knitting, geometri kompleks, saluran atau kamera internal, geometri organik, dan sebagainya. Dengan kata lain, hanya karena sesuatu dapat dicetak 3D tidak berarti ia dapat dicetak injeksi.
Akibatnya, cross-quoting—penawaran lintas atau terhadap beberapa proses—bersama dengan prototipe iteratif, dapat menjadi proses verifikasi yang membantu untuk desain bagian. Melakukan ini secara paralel akan membantu menunjukkan apakah bagian bahkan akan berfungsi, dan kemudian bagaimana mungkin berhasil dikonversi ke langkah berikutnya, ke metode yang memungkinkan produksi volume yang lebih tinggi, apakah itu mungkin cetak injeksi, cetak logam, pemesinan, pembuatan lemaran logam, atau proses lain. Multi-prototyping ini juga mungkin akan membantu Anda mengetahui pertimbangan harga dan waktu, juga.
Dalam kasus cetak injeksi, Anda akan menemukan lebih banyak keterbatasan pada apa yang dapat dan tidak dapat dicetak injeksi karena jika cetakan tidak dapat diproduksi, bagian tidak dapat diproduksi. Untuk cetak injeksi, banyak teknik dan elemen cetak injeksi akan perlu digunakan atau ditambahkan (lihat bagian berikutnya tentang Maneuvering through Molding).
Contoh industri penerbangan dari proses multi-penawaran ini terjadi dengan drone quadcopter Lockheed Martin (lihat kotak samping). Desainer proyek, Miguel Perez, seorang insinyur Lockheed Martin, bekerja dengan sistem auto-penawaran analisis DFM Protolabs, yang memandu dia melalui berbagai iterasi bagian, dan akhirnya membawa dia untuk beralih dari prototipe dengan cetak 3D ke prototipe dan produksi volume rendah dengan cetak injeksi.
Dia akan mengajukan model yang tidak dimodifikasi ke sistem penawaran dan kemudian mendapatkan umpan balik, misalnya, tentang bagaimana dua setengah cetakan mungkin bekerja, side pulls yang disarankan, dan sorotan fitur yang tidak dapat dicetak injeksi. Perez kemudian akan menggunakan informasi ini untuk membuat bagian cetak 3D menjadi beberapa bagian interfacing yang dapat dicetak injeksi yang akan mempertahankan niat desain. Kemudian dia akan mengajukan kembali bagian yang dimodifikasi dan mendapatkan umpan balik lebih lanjut dari sistem penawaran tentang bagaimana cetakan mungkin dibuat, menunjukkan padanya, misalnya, di mana dia mungkin telah melewatkan draft yang diperlukan di arah yang tepat.
Contoh industri medis adalah pengujian verifikasi yang disediakan oleh cetak 3D untuk bagian seperti Luer lock, yang disekrup dan pas di ujung suntikan. Ada beberapa cara untuk mencetak injeksi kunci tersebut untuk menghemat biaya tetapi desain dapat divalidasi terlebih dahulu dengan cetak 3D, memastikan ia cukup erat untuk membuat seal, misalnya, sebelum dianggap berfungsi cukup baik untuk dipindahkan ke cetak injeksi.
Akhirnya, tergantung pada bagian yang dirancang, pengujian dan menggunakan beberapa prototipe dapat membantu Anda memverifikasi apakah sesuatu akan bekerja dan membantu Anda mendapatkan lebih banyak kepercayaan pada prototipe sebelum melompat ke cetak injeksi.
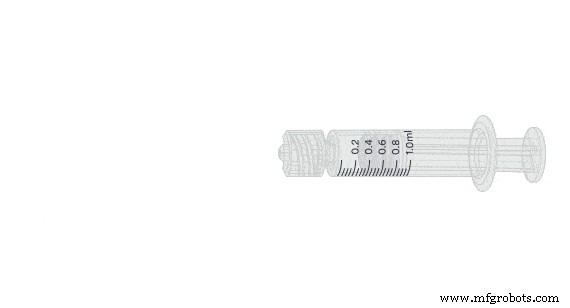
Memprototipe komponen pasangan seperti Luer lock yang disekrup ke suntikan adalah cara yang baik untuk mengonfirmasi pemasangan dan fungsi sebelum berinvestasi dalam alat produksi.
Maneuvering through Molding
Untuk melakukan transisi dari prototipe cetak ke bagian cetak injeksi, sejumlah metode desain cetak injeksi harus dipertimbangkan dan, ketika tepat, diterapkan. Dua teknik teratas di antara ini adalah ketebalan dinding seragam dan draft, meskipun ada beberapa lainnya juga. Berikut ini ringkasan singkat:
Ketebalan Dinding Seragam. Mempertahankan ketebalan dinding seragam adalah kemungkinan persyaratan desain yang paling penting untuk mendapatkan bagian cetak injeksi yang baik. Memiliki ketebalan dinding seragam memungkinkan plastik leleh untuk mengisi cetakan merata, sehingga tidak menciptakan bagian dengan remuk, sink, garis jahit tipis, atau cacat lain.
Draft. Menambahkan draft atau kemiringan pada dinding vertikal bagian membuat lebih mudah untuk mengeluarkan atau mencabut bagian dari cetakan. Aturan utama adalah menerapkan 1 derajat draft per inci kedalaman rongga cetakan.
Radius. Gunakan radius atau sudut bundar untuk meningkatkan aliran plastik ke dalam cetakan serta integritas bagian. Sudut tajam meningkatkan stres pada bagian Anda dan menghambat aliran plastik leleh (resin).
Ribbing, gussets, ramps. Menyertakan tulang penopang dan gusset pendukung dapat meningkatkan kekuatan bagian struktural dan membantu menghilangkan remuk, sink, dan ruang kosong. Tulang penopang harus 40 hingga 60% dari ketebalan dinding bersebelahan. Ramps daripada langkah tajam dapat mengurangi stres pada perpindahan antara bagian dinding tebal dan tipis.
Bosses. Merancang dinding yang lebih tipis pada boss atau fitur pemasang yang akan menerima baut akan menghilangkan sink dan ruang kosong.
Untuk detail tentang pedoman desain cetak injeksi, termasuk rekomendasi ukuran dan material bagian, lihat pedoman desain cetak injeksi plastik kami, yang mencakup dimensi ukuran maksimum, daftar plastik dan finishing permukaan yang sering digunakan, dan opsi pencocokan warna khusus dan finishing sekunder; pedoman desain liquid silicone rubber (LSR); dan pedoman overmolding dan insert molding.
Pertimbangan Material untuk Cetak Injeksi
Dua kategori luas material plastik adalah thermoplastics dan thermosets (LSR misalnya). Memilih material didasarkan pada berbagai pertimbangan. Properti mekanik, fisik, termal, dan listrik material penting. Manufacturability esensial, seperti karakteristik resin (material plastik dalam bentuk mentah), termasuk seberapa resisten mereka terhadap deformasi selama pendinginan dan seberapa baik mereka mengisi fitur kecil dari cetakan. Tergantung pada fungsi bagian, penampilan kosmetik mungkin juga penting. Biaya material adalah masalah lain. Ada mungkin pertimbangan khusus lainnya, juga, seperti kebutuhan untuk rating FDA atau UL.
Mengurangi Biaya dan Waktu
Tentu saja biaya dan anggaran keseluruhan, bersama dengan waktu dan tenggat waktu, juga adalah pertimbangan kunci. Dan, mungkin terasa dalam beberapa kasus bahwa biaya terutama adalah pengaruh utama dari pengembangan bagian atau produk. Namun dengan menggunakan metode produksi yang lebih terjangkau seperti cetak injeksi, biaya dapat dikendalikan.
Sepanjang garis ini, tenggat waktu yang menaklukkan juga mungkin terasa seperti pengaruh utama. Namun, berkat metode manufaktur digital yang dapat mempercepat pengembangan produk, prototipe dan produksi bagian dan produk dapat dipercepat secara dramatis.
Gus Breiland adalah senior technical engineer di Protolabs di Minnesota.
Eric Utley adalah applications engineer di Protolabs di North Carolina.



