Galvanisasi Baja: Prinsip Metalurgi dan Strategi Perlindungan
Aspek Metalurgi Galvanisasi Baja
Benda baja yang tidak dilindungi permukaannya dapat mengalami kerusakan serius karena berbagai kondisi lingkungan seperti hujan, salju, angin, dan suhu ekstrem. Kondisi lingkungan yang tidak menguntungkan ini mengubah besi menjadi oksida besi dan mengkorosi baja dengan peningkatan volume serta penurunan kekuatan. Untuk menghindari kondisi lingkungan yang bekerja pada permukaan baja, berbagai lapisan pelindung permukaan digunakan. Dari berbagai jenis lapisan pelindung permukaan, galvanisasi adalah lapisan pelindung permukaan yang sangat populer dan andal.
Lapisan tergalvanisasi panas diterapkan pada baja untuk meningkatkan performa anti-korosi baja sehingga memastikan bahwa ia bertahan sejauh mungkin dengan pemeliharaan minimal. Pembuatan lapisan seng dan legeri seng pada baja adalah salah satu teknologi pengolahan yang paling penting secara komersial yang digunakan untuk melindungi benda baja yang terpapar lingkungan korosif. Dari sudut pandang teknologi, prinsip galvanisasi tetap tidak berubah sejak lapisan ini digunakan lebih dari 200 tahun yang lalu.
Galvanisasi panas biasanya sering digunakan pada produk di mana permukaan terpapar aus, misalnya ambang kendaraan, gerbong transportasi, tangga, tangan pelihar, dan grating.
Galvanisasi membentuk ikatan metalurgi antara baja dasar dan lapisan seng sehingga menciptakan rintangan yang merupakan bagian dari baja itu sendiri. Lapisan tergalvanisasi menempel pada baja paling sedikit sepuluh kali lebih kuat dibandingkan lapisan lainnya. Selama proses galvanisasi terjadi reaksi antara seng leleh dan besi baja dan serangkaian lapisan legeri seng-besi terbentuk seperti yang ditunjukkan dalam Gambar 2. Gambar menunjukkan mikrostruktur tipis dari penampang lintang lapisan baja tergalvanisasi yang terdiri dari tiga lapisan legeri dan satu lapisan seng logam murni.
Lapisan seng terutama digunakan untuk meningkatkan korosi air baja dengan dua metode yaitu (i) perlindungan rintangan, dan (ii) perlindungan galvanik. Dalam perlindungan rintangan, lapisan seng, yang memisahkan baja dari lingkungan korosif, korosi terlebih dahulu sebelum lingkungan korosif mencapai baja. Dalam perlindungan galvanik, sel elektrolitik terbentuk karena seng kurang bermulia atau anoda terhadap besi pada kondisi ambien, dan oleh karena itu secara pengorbanan korosi untuk melindungi baja dasar, bahkan jika sebagian baja terpapar sebagai tepi potong atau goresan dalam lapisan. Gambar 1 menunjukkan sel elektrolitik dan deret galvanik logam.
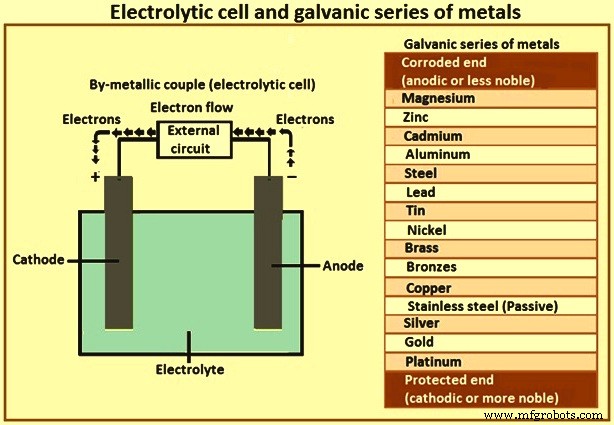
Gambar 1 Sel elektrolitik dan deret galvanik logam
Perlindungan katodik lapisan tergalvanisasi
Seng logam bersifat anoda terhadap baja. Dalam kehadiran elektrolit, lapisan seng anoda pada baja tergalvanisasi korosi secara preferensial terhadap dasar baja katodik sehingga mencegah korosi pada area kecil yang dapat terpapar melalui kerusakan tidak sengaja pada lapisan (Gambar 1). Perlindungan katodik ini berlanjut selama masih ada lapisan seng. Mekanisme perlindungan katodik oleh seng adalah sebagai berikut.
Ketika seng dan baja dalam kontak dalam elektrolit, perbedaan potensi listrik berkembang dan sel elektrolitik terbentuk. Karena seng lebih aktif secara elektrokimia daripada baja, ia menjadi anoda untuk semua baja, mencegah pembentukan area katodik dan anoda kecil pada permukaan baja. Akibat perbedaan potensi listrik dalam sel, elektron yang bermuatan negatif mengalir dari anoda seng ke katoda baja dan atom di anoda diubah menjadi ion seng yang bermuatan positif. Pada permukaan katoda, elektron yang bermuatan negatif menarik dan bereaksi dengan ion hidrogen yang bermuatan positif dari elektrolit, melepaskan gas hidrogen. Tidak ada reaksi kimia antara katoda baja dan elektrolit. Fenomena ini, yang dikenal sebagai perlindungan katodik, mencegah korosi katoda baja. Ion seng yang bermuatan positif pada permukaan anoda bereaksi dengan ion hidroksil yang bermuatan negatif dari elektrolit dan seng perlahan dikonsumsi memberikan perlindungan pengorbanan untuk baja. Ketika ketidakteraturan atau kerusakan pada lapisan seng mengekspos baja dasar maka perlindungan katodik yang diberikan seng untuk baja memastikan bahwa baja yang terpapar tidak korosi.
Uji paparan oleh The American Society for Testing and Materials (ASTM) menunjukkan bahwa penurunan berat panel, ukuran tingkat korosi, jauh lebih rendah untuk seng dibandingkan baja dalam berbagai paparan. Lapisan tergalvanisasi dikonsumsi dengan kadar antara satu ketujuh hingga satu delapan puluh dari baja, sehingga bahkan dalam lingkungan yang agresif, galvanisasi panas memberikan umur panjang.
Proses galvanisasi
Metode pengolahan yang umum digunakan dalam produksi lapisan seng meliputi galvanisasi panas, pemanasan termal, dan elektrodeposisi. Galvanisasi panas adalah teknik umum dan populer untuk galvanisasi benda baja. Ini terdiri dari merendam benda baja dalam bak cair seng atau legeri seng, baik dengan proses batch atau kontinu. Proses kontinu lebih menguntungkan untuk produk gulungan seperti lembar, kawat, dan tabung, sedangkan proses batch biasanya digunakan untuk produk massal.
Secara umum, sebelum direndam dalam bak seng cair, benda baja yang akan digalvanisasi pertama kali dibersihkan untuk menghilangkan oksida permukaan apa pun yang dapat bereaksi dalam bak seng. Permukaan benda harus sangat bersih dan bebas oksida permukaan ketika diperkenalkan ke dalam bak lapisan seng cair. Setelah galvanisasi panas, di mana baja bereaksi dengan bak membentuk lapisan, benda ditarik, didinginkan, dan terkadang selanjutnya dirawat panas. Gambar 2 menunjukkan proses galvanisasi.
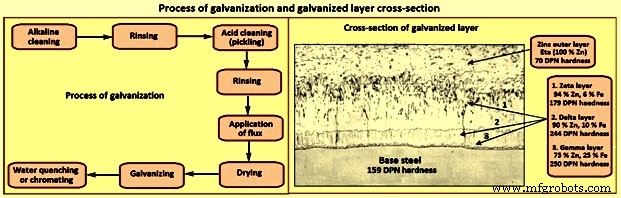
Gambar 2 Proses galvanisasi dan penampang lintang lapisan tergalvanisasi
Dalam kasus galvanisasi lembar baja dingin, lembar biasanya menerima pemanasan dalam garis pada suhu di atas 650 derajat C sebelum bak lapisan, dan kemudian didinginkan ke sekitar 470 derajat C hingga 490 derajat C sebelum memasuki bak. Seng, yang meleleh pada 419 derajat C, biasanya pada suhu 465 derajat C. Lembar baja memiliki kekuatan suhu tinggi yang cukup sehingga dapat ditarik melalui tanto pemanasan dan bak seng tanpa robek atau merubah bentuk. Selama waktu lembar direndam dalam bak (dalam beberapa garis lapisan itu sekitar 2 detik), baja dan seng leleh mengalami reaksi metalurgi.
Selama reaksi ini, atom permukaan baja, yang dalam keadaan padat, berinteraksi dengan atom seng dalam bak, yang dalam keadaan leleh. Interaksi ini disebut 'difusi'. Atom seng bergerak dalam arah baja dan atom besi dalam baja bermigrasi ke seng leleh. Hasilnya adalah pembentukan lapisan 'campuran' padat antara baja dan seng leleh. Lapisan ini mengandung atom seng dan besi dalam proporsi tertentu, dan disebut senyawa 'inter-metalik'. Pengcampuran atom logam yang berbeda dikenal sebagai legasi dan zona difusi yang terbentuk selama galvanisasi adalah legeri inter-metalik. Ini adalah zona legeri ini, bila terbentuk dengan baik, yang memberikan ikatan yang luar biasa antara baja dan lapisan seng.
Seperti yang ditunjukkan dalam Gambar 2, kecepatan lapisan gamma, delta, dan zeta dari lapisan seng, dinyatakan dalam DPN (diamond pyramid number), lebih tinggi dari baja dasar. Karena kecepatan yang lebih tinggi ini lapisan-lapisan ini memberikan perlindungan yang luar biasa terhadap kerusakan lapisan melalui abrasi. Lapisan eta dari lapisan yang rendah kecepatan cukup duktile dan memberikan lapisan sedikit resistensi terhadap benturan. Lapisan zeta, delta, dan gamma legeri seng-besi sebenarnya lebih keras dari baja dasar, menghasilkan resistensi luar biasa baja tergalvanisasi terhadap abrasi dan kerusakan mekanis. Kondisi abrasi atau beban berat dalam pelayanan dapat menghapus lapisan eta seng yang relatif lunak dari permukaan tergalvanisasi, tetapi lapisan zeta legeri yang sangat keras kemudian terpapar untuk menahan abrasi dan beban berat lebih lanjut.
Gaya tegangan permukaan menyebabkan lapisan seng leleh menempel pada baja saat ia keluar dari bak. Setelah seng berlebih dihilangkan, sisa cairan mengeras saat didinginkan di bawah 419 derajat C. Produk akhir (baja tergalvanisasi) terdiri dari inti baja, dengan lapisan legeri inter-metalik dan lapisan seng luar pada kedua permukaan. Jika bak seng bebas aluminium, penampang lintang lapisan dapat terlihat mirip dengan yang ada dalam Gambar 2.
Oleh karena itu, komposisi benda baja yang dilapisi seng terdiri dari (i) lapisan pelindung atau lapisan legeri, (ii) lapisan antarmuka antara lapisan pelindung dan baja dasar yang mengandung serangkaian senyawa inter-metalik, dan (iii) baja dasar. Setiap daerah ini dapat dipengaruhi oleh waktu dan suhu bak, serta kimia baik bak maupun baja dasar. Lapisan legeri inter-metalik yang ditunjukkan dalam Gambar 2 adalah campuran atom seng dan besi. Mereka memberikan tingkat ikatan yang tinggi antara baja dan lapisan seng luar. Sayangnya, legeri ini memiliki duktivitas yang sangat buruk, yaitu, mereka keras dan rapuh. Saat lembar tergalvanisasi dibentuk menjadi bentuk, ada probabilitas tinggi untuk terbentuknya retakan geser dalam legeri, dan lapisan seng terkelupas. Perilaku ini serius membatasi kemampuan untuk membentuk lembar tergalvanisasi menjadi bentuk seperti cangkir tiruan, panel atap, selang rapat, atau fender otomotif yang sangat diregangkan.
Lapisan legeri sangat penting untuk mencapai ikatan yang baik antara baja dan seng. Lapisan ini juga harus berkelanjutan (di seluruh luas permukaan benda) agar lapisan bebas pori. Tanpa mengganggu pembentukan zona ikatan legeri, sifat legeri harus diubah sehingga pembentukan lembar tergalvanisasi menjadi bentuk yang rumit menjadi mungkin.
Kecepatan, duktivitas, dan penempelan menggabungkan untuk memberikan lapisan tergalvanisasi dengan perlindungan yang sangat baik terhadap kerusakan selama penanganan kasar. Struktur lapisan tergalvanisasi dan ketebalan relatif lapisan legeri seng-besi memiliki sedikit atau tidak ada efek pada umur pelindung lapisan. Umur pelindung bergantung pada massa lapisan total.
Ketebalan lapisan proporsional dengan massa lapisan. Ketebalan lapisan tergalvanisasi panas ditentukan oleh ketebalan lapisan legeri seng-besi yang terbentuk saat baja bereaksi dengan seng. Ketebalan lapisan baja tergalvanisasi yang lebih tinggi menghasilkan daya tahan korosi yang lebih baik dan memberikan daya tahan yang ditingkatkan. Namun, ini dapat menyebabkan formabilitas baja yang rendah. Kekuatan tarik lapisan yang dilapisi seng meningkat dengan peningkatan ketebalan. Selanjutnya, lapisan tergalvanisasi sedikit lebih tebal di sudut dan tepi yang merupakan keuntungan penting dibandingkan sebagian besar lapisan organis yang menipis di area kritis ini.
Ketebalan, struktur legeri, dan finishing lapisan tergalvanisasi dipengaruhi oleh (i) kondisi permukaan baja, dan (ii) komposisi baja. Peningkatan periode rendaman dalam bak galvanisasi tidak meningkatkan ketebalan lapisan kecuali dalam kasus baja silikon. Juga, rendaman ganda atau galvanisasi kedua kali tidak meningkatkan ketebalan lapisan tergalvanisasi dan dapat secara beradab mempengaruhi penampilan lapisan.
Kondisi permukaan baja – Blasting pasir pada baja sebelum galvanisasi membuat permukaan kasar dan meningkatkan luas permukaannya, menghasilkan reaktivitas yang lebih tinggi terhadap seng leleh. Pertumbuhan legeri seng-besi yang lebih besar terjadi selama galvanisasi, menghasilkan lapisan yang lebih tebal, meskipun dengan pengorbanan permukaan yang lebih kasar dan penampilan yang lebih buruk. Penerapan metode ini untuk mencapai lapisan yang lebih tebal biasanya dibatasi oleh pertimbangan praktis dan ekonomi.
Komposisi baja – Kedua kandungan silikon dan fosfor dapat memiliki efek besar pada struktur, penampilan, dan properti lapisan tergalvanisasi. Dalam kasus ekstrim, lapisan dapat terlalu tebal, rapuh, dan mudah rusak.
Beberapa tingkat kandungan silikon menghasilkan lapisan tergalvanisasi yang terlalu tebal. Lapisan yang sangat tebal ini disebabkan oleh reaktivitas yang meningkat baja terhadap seng leleh, dan pertumbuhan cepat lapisan legeri seng-besi pada permukaan baja. Pertumbuhan berlebihan dalam ketebalan lapisan terjadi pada baja dengan kandungan silikon dalam rentang 0,04 % hingga 0,14 %. Laju pertumbuhan lebih rendah untuk baja yang mengandung antara 0,15 % dan 0,22 % silikon, dan meningkat dengan meningkatnya tingkat silikon di atas 0,22 %.
Kehadiran fosfor di atas tingkat ambang sekitar 0,05 % menghasilkan peningkatan yang signifikan dalam reaktivitas baja terhadap seng leleh, dan pertumbuhan lapisan yang cepat. Saat ada dalam kombinasi dengan silikon, fosfor dapat memiliki efek yang tidak proporsional, menghasilkan lapisan tergalvanisasi yang terlalu tebal.
Sebagai pedoman untuk kesesuaian baja yang mengandung silikon dan fosfor untuk galvanisasi, kriteria yang akan diterapkan adalah (i) % Si kurang dari 0,04 %, dan (ii) % Si + (2,5 x % P) kurang dari 0,09 %. Lapisan tergalvanisasi pada baja silikon biasanya berwarna abu-abu kusam atau abu-abu bercak dengan finishing kasar, dan dapat rapuh.
Umur layanan lapisan proporsional dengan peningkatan ketebalan dan tidak dipengaruhi oleh penampilan, asalkan lapisan utuh dan berkelanjutan. Secara umum, ketebalan, penempelan, dan penampilan lapisan tergalvanisasi pada baja silikon dan fosfor di luar kontrol personil galvanisasi.
Properti mekanis baja tergalvanisasi
Proses galvanisasi tidak memiliki efek pada properti mekanis baja struktural yang biasanya digalvanisasi.
Kekuatan dan duktivitas – Sebuah besar eksperimen dan uji telah dilakukan selama bertahun-tahun untuk menentukan apakah, dan sejauh mana, galvanisasi panas mempengaruhi properti mekanis baja karbon rendah, tidak berlegi, dan berlegi rendah. Hasil uji secara singkat diringkas di bawah ini dan berlaku baik untuk baja yang digalvanisasi pada suhu normal (460 derajat C) dan tinggi (560 derajat C).
Kekuatan tarik ultimasi, kekuatan leleh, peregangan pada titik retak, dan penurunan pada baja tergalvanisasi panas tetap hampir tidak berubah setelah galvanisasi panas baik dalam keadaan las maupun tidak las. Kekuatan baja yang telah diolah dingin atau dirawat panas dapat berkurang selama galvanisasi panas. Tingkat penurunan tergantung pada tingkat pengolahan atau sifat perawatan panas. Ketahanan pecahan baja tergalvanisasi panas berkurang sedikit dibandingkan sampel yang diartifisial, tetapi tidak cukup untuk mempengaruhi penggunaan baja.
Duktivitas baja tidak dipengaruhi oleh galvanisasi panas. Pembengkokan berlebihan dapat menyebabkan retakan pada lapisan seng itu sendiri. Bengkok 1-t pada banyak baja menjadi rapuh oleh galvanisasi, tetapi bengkok 2-t dan 3-t tergalvanisasi pada semua baja dapat disesuaikan sepenuhnya tanpa retakan.
Dalam suatu studi, di mana properti mekanis 19 baja struktural berbeda dari area industri utama di dunia diteliti sebelum dan setelah galvanisasi, ditemukan bahwa proses galvanisasi tidak memiliki efek pada properti tarik, bengkok, atau benturan pada semua baja struktural yang diteliti. Juga, bahkan versi kekuatan tertinggi tidak menunjukkan kerapuhan hidrogen setelah perawatan awal yang biasanya dalam HCl terhemat, atau H2SO4.
Perubahan properti mekanis yang dapat diatribusikan pada proses galvanisasi hanya terdeteksi ketika baja telah diolah dingin sebelum galvanisasi, tetapi maka hanya beberapa properti yang terpengaruh. Dengan demikian kekuatan tarik, kekuatan leleh, dan peregangan tarik baja gulir dingin tidak terpengaruh, kecuali bahwa peregangan tarik baja gulir dingin 40 % cenderung meningkat oleh galvanisasi.
Kerapuhan dan retakan – Pengolahan dingin mengurangi ketahanan pecahan baja dan meningkatkan suhu transisi untuk pecahan rapuh. Pengartian selanjutnya pada suhu yang meningkat memperkuat efek ini. Bahkan jika baja itu sendiri diartifisial, efek pengolahan dingin dapat cukup untuk menyebabkan baja memiliki ketahanan yang tidak memadai untuk memenuhi persyaratan yang berlaku. Proses pengartian dalam beberapa kasus dapat dipercepat pada suhu tinggi bak galvanisasi. Namun, baja ini akhirnya menjadi rapuh apakah digalvanisasi panas atau tidak.
Dalam galvanisasi panas, penting untuk mengetahui apakah komponen telah diolah dingin atau tidak. Keduanya baja aluminum-killed dan silicon-killed dapat terpengaruh secara negatif oleh deformasi dingin dan pengartian melalui galvanisasi. Jika pengolahan dingin baja yang rentang tidak dapat dihindari maka baja harus dihilangkan tegangan pada 600 derajat C hingga 650 derajat C selama 30 menit atau dinormalisasi sebelum galvanisasi. Namun, baja yang rentang relatif tidak terlalu umum.
Galvanisasi panas pada baja struktural biasa tidak berlegi atau berlegi rendah tidak menghasilkan kerapuhan hidrogen. Hidrogen, yang dapat diserap selama pickling, sebagian besar harus diusir secara termal saat direndam dalam seng. Penyerapan hidrogen, namun, dapat menyebabkan kerapuhan pada beberapa baja yang telah diartifisial atau alta kekuatan. Blasting alih-alih pickling adalah kemungkinan untuk menghindari masalah ini.
Pecahan inter-kristal dalam beberapa kasus dapat terjadi dalam galvanisasi panas akibat penetrasi seng ke batas inti kristal baja. Prasyarat untuk ini adalah bahwa tegangan besar telah diinduksi melalui las atau pengakaran baja. Risiko pecahan inter-kristal atau retakan akibat penetrasi seng sangat kecil dalam galvanisasi panas baja struktural biasa. Namun, bahan yang telah diartifisial dapat sensitif. Risiko retakan dapat diminimalkan jika baja diartifisial pada suhu yang lebih tinggi dari suhu bak seng, yaitu di atas 460 derajat C.
Kerapuhan – Cukup jarang bagi baja untuk berada dalam keadaan rapuh setelah galvanisasi. Kejadian kerapuhan tergantung pada kombinasi faktor. Dalam kondisi tertentu, beberapa baja dapat kehilangan properti duktile mereka dan menjadi rapuh. Beberapa jenis kerapuhan dapat terjadi tetapi dari jenis ini hanya kerapuhan strain-age yang diperparah oleh proses galvanisasi. Informasi berikut adalah untuk pedoman dalam aplikasi kritis.
Keseram terhadap kerapuhan strain-age – Kerapuhan strain-age disebabkan oleh pengolahan dingin beberapa baja, terutama baja karbon rendah, diikuti oleh pengartian pada suhu kurang dari 600 derajat C, atau dengan pengolahan panas baja di bawah 600 derajat C. Semua baja struktural dapat menjadi rapuh hingga beberapa tingkat. Tingkat kerapuhan bergantung pada jumlah strain, waktu pada suhu pengartian, dan komposisi baja, terutama kandungan nitrogen. Elemen yang diketahui mengikat nitrogen dalam bentuk nitrida berguna untuk membatasi efek pengartian strain. Elemen ini termasuk aluminium, vanadium, titanium, niobium, dan boron.
Kerapuhan hidrogen – Hidrogen dapat diserap ke dalam baja selama pickling asam tetapi diusir dengan cepat pada suhu galvanisasi dan bukan masalah dengan komponen bebas dari tegangan internal. Beberapa baja yang telah diolah dingin dan / atau ditegangkan selama pickling dapat terpengaruh oleh kerapuhan hidrogen hingga retakan dapat terjadi sebelum galvanisasi.
Proses galvanisasi melibatkan merendam dalam bak seng leleh pada sekitar 450 derajat C. Efek perawatan panas galvanisasi dapat mempercepat munculnya kerapuhan strain-age pada baja yang rentam yang telah diolah dingin. Aspek lain dari proses galvanisasi tidak signifikan.
Tegangan las – Dalam struktur yang dilas, tegangan las sebagian dikurangi oleh galvanisasi panas. Tegangan pengakaran di zona yang dipengaruhi oleh panas las juga dikurangi. Ini berarti struktur yang dilas memiliki kekuatan statis yang lebih tinggi dalam bentuk galvanisasi panas daripada dalam keadaan tidak dirawat.
Kekuatan kelelahan – Kekuatan kelelahan dipengaruhi secara berbeda oleh galvanisasi panas tergantung pada jenis baja. Ada penurunan yang relatif kecil dalam baja aluminium-killed, sedangkan penurunan dalam baja silicon-killed dapat sedikit lebih tinggi. Alasannya adalah komposisi yang berbeda dari lapisan besi-seng. Dalam kondisi kelelahan, retakan terbentuk dalam lapisan ini yang kemudian dapat bertindak sebagai pemicu untuk retakan pada permukaan baja.
Dalam penentuan data kelelahan dalam percobaan laboratorium, bahan tergalvanisasi panas dibandingkan dengan baja 'baru', tidak dirawat. Namun jika struktur yang tidak dirawat terpapar di luar, ia segera diserang oleh korosi. Lubang terbentuk yang dalam 5 kali hingga 7 kali lebih dalam dari korosi umum, dan kekuatan kelelahan menurun dengan cepat. Sebaliknya, kekuatan kelelahan baja tergalvanisasi panas tidak berubah secara signifikan selama waktu paparan, asalkan lapisan seng tetap di permukaan baja. Dalam kondisi normal, pembentukan lubang tidak terjadi pada lapisan seng. Penurunan kekuatan kelelahan yang disebabkan oleh galvanisasi panas kecil dibandingkan dengan penurunan yang disebabkan oleh serangan korosi. Juga harus diperhatikan bahwa blasting abrasif, dan lebih khususnya, las juga mengurangi kekuatan kelelahan.
Pengalaman praktis menunjukkan bahwa kekuatan kelelahan baja yang biasanya digalvanisasi tidak secara signifikan dipengaruhi oleh galvanisasi. Kekuatan kelelahan beberapa baja, terutama baja silicon killed dapat berkurang, tetapi penurunan apa pun kecil dibandingkan dengan penurunan yang dapat terjadi dari serangan korosi lubang pada baja yang tidak digalvanisasi, dan dengan efek las.
Untuk tujuan praktis, di mana umur desain didasarkan pada kekuatan kelelahan las, efek galvanisasi dapat diabaikan. Kekuatan kelelahan berkurang dengan kehadiran kerucut dan benang las, terlepas dari efek proses yang melibatkan siklus pemanasan seperti galvanisasi. Pendinginan cepat dari pekerjaan panas dapat menyebabkan retakan mikro, terutama di zona las, menghasilkan efek kerucut dengan konsekuensi penurunan kekuatan kelelahan.
Dalam aplikasi kritis, spesifikasi untuk galvanisasi pembuatan baja yang dilas meminta pendinginan udara alih-alih pendinginan air setelah galvanisasi untuk menghindari kemungkinan retakan mikro dan penurunan kekuatan kelelahan.
Pengolahan dingin – Pengolahan dingin seperti pembuatan lubang, pemotongan, dan pembengkokan sebelum galvanisasi dapat menyebabkan kerapuhan pada baja yang rentam. Baja dengan tebal kurang dari 3 mm kemungkinan tidak secara signifikan terpengaruh.
Baja tergalvanisasi panas dan api – Baja tergalvanisasi panas tidak terbakar, tetapi kekuatan berkurang saat suhu meningkat. Konstruksi baja tetap stabil hingga suhu kritis tercapai. Ini terjadi antara 500 derajat C dan 750 derajat C tergantung pada situasi beban.
Baja tergalvanisasi panas yang terpapar suhu tinggi – Sebuah studi tentang bagaimana lapisan tergalvanisasi panas bereaksi saat terpapar suhu tinggi telah menunjukkan bahwa lapisan dapat menangani suhu hingga 275 derajat C, yang benar jika waktu paparan relatif pendek. Untuk waktu paparan lebih dari beberapa minggu, suhu ini terlalu tinggi. Hasil studi telah menunjukkan bahwa lapisan tergalvanisasi suhu tinggi (rendaman pada 560 derajat C) merespons lebih buruk terhadap suhu tinggi daripada lapisan yang dibentuk oleh galvanisasi suhu rendah.
Alasannya adalah bahwa suhu tinggi menyebabkan transformasi fase padat dalam lapisan. Lapisan seng murni terluar berubah menjadi fase inter-metalik besi-seng. Ketika seluruh lapisan terdiri dari fase besi-seng ini, ia menjadi lebih rapuh dan retakan dapat terbentuk, terutama selama pendinginan (proses siklus). Lapisan tergalvanisasi suhu tinggi sangat sensitif karena sebagian besar terdiri dari fase inter-metalik sejak awal. Kombinasi suhu tinggi dan tekanan mekanis, misalnya getaran, harus dihindari. Lapisan suhu rendah dengan sebagian besar seng murni memiliki kemungkinan terbaik untuk menahan suhu tinggi untuk waktu yang lama.
Daya tahan terhadap aus – Seng murni adalah logam lunak, tetapi lebih keras dari sebagian besar lapisan organis yang tersedia. Namun, fase inter-metalik besi-seng yang dibuat selama galvanisasi panas sangat keras, bahkan lebih keras dari baja konstruksi umum. Karena itu, fase inter-metalik besi-seng lebih tahan terhadap aus daripada seng murni. Studi telah menunjukkan bahwa lapisan inter-metalik memiliki daya tahan aus yang 4 kali hingga 5 kali lebih baik daripada lapisan seng murni.
Daya tahan korosi atmosfer – Umur lapisan tergalvanisasi panas kira-kira proporsional dengan ketebalan lapisan. Oleh karena itu, dalam lingkungan apa pun, memungkinkan untuk memprediksi berapa lama lapisan akan bertahan sebelum perbaikan diperlukan. Dengan lapisan tergalvanisasi, umur lapisan didasarkan pada kemunculan 5 % karat merah pada permukaan baja.
Resistensi baja tergalvanisasi panas terhadap korosi atmosfer tergantung pada faktor iklim seperti kelembaban, curah hujan, kedekatan dengan pantai dan kehadiran polutan. Yang terakhir dapat memiliki efek yang sangat merusak terhadap kinerja lapisan tergantung pada polutan apa yang ada dalam lingkungan.
Tingkat korosi baja tergalvanisasi panas di lokasi pantai (biasanya dalam 1 km dari garis air tinggi) dapat tinggi. Gas yang dihasilkan industri seperti sulfur dioksida dan oksida nitrogen menyerang lapisan seng, begitu juga gas amonia. Di daerah pedesaan lapisan tergalvanisasi panas dapat bertahan lebih dari 80 tahun. Kinerja ini dapat terpengaruh di tempat aplikasi insektisida dan pupuk berlebihan terjadi, yang dalam kombinasi dengan kelembaban, menyerang lapisan. Menariknya, lapisan tergalvanisasi berwarna lebih pucat di iklim laut dan berwarna lebih gelap di lingkungan pedesaan dan industri.
Dalam beberapa kasus lapisan tergalvanisasi panas berubah menjadi nuansa merah, sering kali disalahartikan sebagai karat. Noda warna ini terjadi ketika legeri besi-seng bereaksi dengan atmosfer untuk membentuk film pelindung yang berbeda berdasarkan legeri besi-seng. Dalam beberapa lingkungan legeri besi-seng bahkan dapat memberikan kontrol korosi yang lebih baik untuk baja dasar daripada seng murni.
Peran aluminium
Lebih dari 75 tahun yang lalu, ditemukan bahwa penambahan sejumlah kecil aluminium ke dalam bak lapisan adalah jawaban yang sempurna untuk masalah mengubah sifat lapisan legeri tanpa mengganggu pembentukan zona ikatan legeri sehingga pembentukan ke dalam bentuk yang rumit menjadi mungkin. Awalnya, alasan bagaimana ia bekerja begitu efektif tidak dipahami, tetapi diamati bahwa adanya aluminium dalam bak seng telah membuat lapisan legeri sangat tipis dibandingkan dengan bak bebas aluminium. Aluminium adalah inhibitor yang secara signifikan melambatkan laju reaksi besi-seng. Lapisan legeri yang lebih tipis ini, dan oleh karena itu lebih duktile, memungkinkan lembar baja yang dilapisi untuk dibentuk menjadi banyak bentuk kompleks tanpa kehilangan penempelan lapisan, karena ia tidak rentan terhadap pengembangan retakan geser internal yang besar.
Penggunaan aluminium pada tingkat sekitar 0,15 % telah menjadi standar untuk bak galvanisasi di lini galvanisasi kontinu. Praktik penambahan aluminium masih digunakan hingga sekarang. Namun sekarang ada pemahaman yang jauh lebih baik tentang metalurgi aluminium dalam seng, dengan hasilnya konsentrasi aluminium dikendalikan dengan lebih ketat. Beberapa produsen menggunakan 0,2 % hingga 0,3 % aluminium, tetapi sebagian besar tetap dalam rentang 0,15 % hingga 0,19 %. Saat membuat lapisan besi-seng (galvanneal), tingkat aluminium diturunkan ke rentang 0,11 % hingga 0,135 %.
Meskipun penambahan sejumlah kecil aluminium memiliki efek yang mencolok pada kemampuan membentuk lembar tergalvanisasi, ia tidak memiliki banyak efek pada perilaku korosi massal. Namun, karena aluminium terkonsentrasi dalam lapisan legeri, dan hingga beberapa titik pada permukaan seng, ia dapat secara beradab mempengaruhi masalah seperti las titik, pengolahan tim, dan kemunculan karat putih. Kerugian ini tidak signifikan, meskipun, dibandingkan dengan efek bermanfaat yang diberikan aluminium pada kemampuan membentuk lembar tergalvanisasi tanpa kehilangan penempelan lapisan.
Spangle- penampilan permukaan lapisan seng
Saat lapisan seng pada permukaan baja mengeras, kristal dendritik tumbuh di sekitar inti seng yang mengeras, dan dalam beberapa kasus, pola bunga dari kristal seng cerah yang disebut 'spangle' terbentuk pada permukaan baja tergalvanisasi (Gambar 3). Ketebalan lapisan jauh lebih kecil dari diameter spangle. Beberapa komposisi baja menyebabkan lapisan legeri besi-seng tumbuh hingga ke permukaan lapisan tergalvanisasi menghasilkan finishing abu-abu kusam.
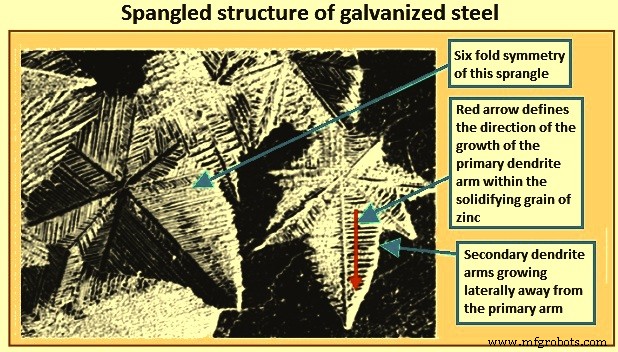
Gambar 3 Struktur spangled baja tergalvanisasi
Dalam beberapa aplikasi pola spangle dianggap diinginkan karena memberikan produk penampilan yang menarik tetapi dalam kasus baja otomotif, kekasuran permukaan dan perbedaan orientasi kristal yang terkait dengan spangle mengurangi penampilan baja setelah cat sehingga tidak diinginkan dalam baja tersebut. Untuk baja tersebut pola spangle yang sangat halus diperlukan.
Spangle berkembang ketika seng leleh yang menempel pada baja didinginkan di bawah titik leleh seng (sekitar 419 derajat C). Pada suhu ini, atom yang secara acak dalam seng cair mulai menempatkan diri dalam susunan yang sangat teratur. Ini terjadi di banyak lokasi acak dalam lapisan seng leleh. Proses transformasi ini adalah proses pengeringan atau kristalisasi. Wilayah kecil yang mengeras dalam seng leleh didefinisikan sebagai 'biji kristal'. Saat atom individu dalam seng cair melekat pada biji kristal yang mengeras (menyebabkan pertumbuhan biji kristal), mereka melakukannya dengan cara yang teratur dan membentuk array yang berbeda, atau kristal. Dalam kasus seng, kristal terbentuk dengan simetri heksagonal. Saat biji kristal seng padat tumbuh lebih besar, atom seng individu menempatkan diri ke dalam simetri heksagonal yang sering terlihat dari spangle akhir. Ketika lapisan sepenuhnya mengeras, spangle individual menentukan biji kristal seng individual.
Istilah 'nukleasi' mendefinisikan proses transformasi atom seng cair yang secara acak menjadi array kecil yang terorganisir dari atom dalam kristal biji pada tahap awal pengeringan. Tingkat nukleasi yang tinggi cenderung menyebabkan pembentukan banyak biji kristal kecil dalam struktur padat yang mengeras, sementara tingkat rendah cenderung mendukung pertumbuhan biji kristal besar.
Ada aspek lain dari proses pengeringan yang mengarah pada pola bunga salju dalam lapisan tergalvanisasi yaitu pertumbuhan dendritik. Pertumbuhan dendritik menyebabkan biji kristal individu yang mengeras tumbuh ke dalam lapisan seng leleh dengan tepi bundar terdepan yang berbeda. Cabang dendrit primer dan cabang dendrit sekunder yang tumbuh secara lateral dari cabang dendrit primer ditunjukkan dalam Gambar 3. Dendrit terlihat dalam lapisan tergalvanisasi karena kita melihat versi dua dimensi dari struktur biji kristal yang tercor, dendritik, dan mengeras.
Laju pertumbuhan cabang dendrit selama pengeringan lapisan seng leleh bersaing dengan laju nukleasi biji kristal baru dalam seng leleh. Proses ini menentukan ukuran akhir struktur yang sepenuhnya mengeras. Dalam Gambar 3, ada pola spangle besar yang terdefinisi dengan baik yang menunjukkan bahwa laju pertumbuhan dendrit mendominasi proses pengeringan yang mengarah pada sejumlah kecil spangle besar. Karakteristik spangle tersebut adalah bahwa ia paling tebal di tengah dan paling tipis di tepi (batas biji kristal) dan oleh karena itu sulit dijadikan halus dengan temper rolling. Di sisi lain, lapisan seng dengan spangle lebih kecil memiliki batas yang lebih sedikit depresi dan dapat dijadikan halus dengan temper rolling. Sifat dan laju pertumbuhan dendritik selama pengeringan seng leleh sangat dipengaruhi oleh elemen logam lain yang ada dalam seng leleh.
Ukuran spangle tergantung pada kimia seng, laju pendinginan, dan faktor lain seperti kehalusan dasar baja. Gambar 4 menunjukkan perbandingan berbagai ukuran spangle. Spangle dapat diklasifikasi secara kualitatif dalam tiga kategori berikut.
Spangle reguler – Mereka adalah struktur kristal seng beraspek banyak yang terlihat pada baja yang dilapisi seng. Laju pendinginan tidak terkontrol yang menghasilkan ukuran biji kristal yang bervariasi.
Spangle diminimalkan – Pola biji kristal ini pada baja yang dilapisi seng terlihat dengan mata telanjang. Mereka lebih kecil dan kurang berbeda dari pola yang terlihat pada spangle reguler. Pertumbuhan struktur kristal seng ditahan oleh teknik produksi khusus atau dihemat oleh kombinasi kimia bak lapisan dan pendinginan.
Bebas spangle – Baja yang dilapisi seng bebas spangle memiliki finishing seragam di mana ketidakteraturan permukaan yang diciptakan oleh pembentukan spangle tidak terlihat dengan mata telanjang. Finishing dihasilkan oleh kombinasi kimia bak lapisan, atau pendinginan atau keduanya.
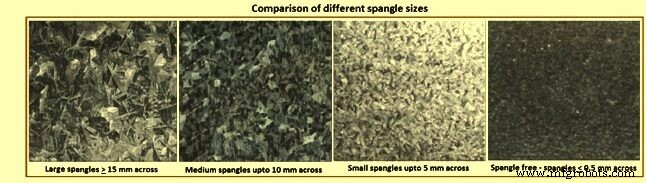
Gambar 4 Perbandingan berbagai ukuran spangle
Dalam kasus lapisan seng, alasan paling umum untuk pola pertumbuhan dendritik yang terdefinisi dengan baik adalah kehadiran timah dalam logam leleh. Kehadiran timah dalam seng leleh menghasilkan spangle besar karena mengurangi energi antarmuka padat/cair dalam lapisan yang mengeras. Ini mengarah pada peningkatan laju pertumbuhan dendrit yang menghasilkan spangle besar. Timah mengendap pada permukaan lapisan, dan distribusi yang bervariasi dari partikel timah di seluruh permukaan, menentukan penampilan optik (spangle mengkilat atau kusam).
Di masa lalu lapisan seng mengandung hingga 1 % timah. Dalam 40 tahun terakhir, persentase timah telah diturunkan. Konsentrasi timah yang umum saat ini kurang dari 0,15 %, seringkali rendah hingga 0,03 % hingga 0,05 %. Bahkan jumlah timah yang lebih rendah ini masih cukup untuk mengembangkan perilaku pertumbuhan dendritik selama proses pengeringan. Saat ini tingkat timah dalam rentang 0,05 % hingga 0,10 % dalam bak seng leleh dipertahankan untuk mencapai pola spangle yang terdevelop dengan baik. Karena sekarang ada kecemasan lingkungan tentang penggunaan timah, praktik telah dikembangkan untuk menggunakan seng bebas timah dan menambahkan sejumlah kecil antimoni dalam bak seng leleh (0,03 % hingga 0,10 %) untuk mencapai pola spangle yang terdevelop dengan baik.
Dalam kasus seng yang mengandung timah untuk mendapatkan lapisan yang lebih halus, mungkin untuk menekan pertumbuhan spangle dengan pendinginan cepat lapisan. Ini dilakukan dengan menggunakan alat peminimalkan spangle di atas bak seng. Alat ini mengarahkan uap atau debu seng ke permukaan untuk membeku cepat seng leleh dan menjaga spangle kecil. Teknologi ini tidak diperlukan dalam kasus seng bebas timah (kandungan timah biasanya kurang dari 0,01 % dan seringkali kurang dari 0,005 %) digunakan. Lapisan bebas timah memberikan permukaan bebas spangle yang memberikan finishing berkualitas tinggi yang dibutuhkan oleh industri otomotif dan peralatan rumah tangga.
Lapisan bebas timah memiliki pola biji kristal yang hampir tidak terlihat dengan mata telanjang. Biasanya spangle adalah 0,5 mm diameter. Dalam lapisan tersebut, biji kristal tidak tumbuh dengan mode dendritik tetapi dengan mode pertumbuhan seluler. Biji kristal membeku pada permukaan baja dan tumbuh ke luar menuju permukaan bebas. Ketiadaan spangle besar membuat permukaan baja mengkilat dan depresi batas biji kristal tidak ada. Lapisan bebas spangle digabungkan dengan temper rolling membuat baja sangat halus yang dapat dicat untuk memberikan finishing yang sangat halus.
Tidak mudah untuk menghasilkan lapisan bebas spangle bebas timah atau antimoni karena pengaruhnya pada viskositas seng leleh. Sulit untuk menghindari gerombolan dan ombak dalam lapisan seng karena viskositas yang lebih tinggi dari seng leleh ketika timah atau antimoni tidak ada. Semakin tebal lapisan, semakin besar kecenderungan untuk membentuk gerombolan dan ombak. Namun industri otomotif dan peralatan rumah tangga memerlukan lapisan yang lebih tipis dan produk mereka dibuat pada garis kecepatan tinggi yang memungkinkan produsen untuk menggunakan bak lapisan bebas timah untuk menghindari spangle dan masih mencapai lapisan bebas ombak.



