Teknologi Pencetakan Blok Balok: Memajukan Produksi Balok Baja Efisien
Teknologi Pencetakan Blok Balok
Perkembangan pencetakan langsung blok balok adalah salah satu kisah sukses paling luar biasa dalam evolusi pencetakan berkelanjutan baja. Pencetakan berkelanjutan profil penampang hampir akhir, yang disebut 'blok balok' atau 'dogbones', telah menjadi proses komersial yang efisien untuk memproduksi produk baja panjang seperti balok I dan H sejak pemotong blok balok pertama dioperasikan di Algoma Steel (sekarang Essar Steel Algoma Inc., Sault Ste. Marie, Kanada) pada tahun 1968. Ekonominya dibandingkan pencetakan bloom konvensional adalah karena produktivitas yang lebih tinggi, biaya penggerusan yang lebih rendah, dan efisiensi energi yang ditingkatkan.
Seperti banyak inovasi lain, industri baja yang relatif konservatif membutuhkan waktu untuk menerima konsep revolusioner ini. Penerapannya yang sukses tergantung pada kerja sama lintas disiplin dan pada pengoptimalan proses pencetakan dan penggerusan. Upaya pionir ini segera menarik minat yang luas tidak hanya di industri baja, tetapi juga dari akademisi, misalnya, dalam mempelajari pola pengkristalan dari bentuk strand yang kompleks ini. Namun, membutuhkan lima tahun lagi sampai pemotong blok balok berikutnya dioperasikan di pabrik Mizushima Kawasaki Steel Corporation.
Pencetakan dan Penggerusan Berkelanjutan Blok Balok
Pencetakan dan penggerusan berkelanjutan blok balok telah menjadi praktik umum dalam produksi balok baja. Perkembangan dalam beberapa tahun terakhir berkonsentrasi pada pencetakan blok balok bentuk hampir akhir. Perbedaan antara blok balok konvensional dan bentuk hampir akhir ditunjukkan pada Gambar 1. Blok balok konvensional memiliki flang yang relatif lebih tebal, biasanya di atas 100 mm, sedangkan blok balok bentuk hampir akhir memiliki ketebalan flang kurang dari 100 mm, biasanya dengan batas bawah 50 mm dalam praktik. Puluhan, bahkan ratusan balok dapat diproduksi melalui penggerusan hanya satu blok balok.
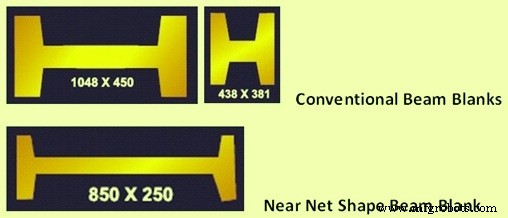
Gambar 1 Blok balok konvensional dan bentuk hampir akhir
Pencetakan blok balok menawarkan untuk produksi profil berat dan sedang dengan manfaat serupa seperti pencetakan slab tipis untuk produksi produk datar untuk pembuatan balok I dan H dalam rentang berat atas aplikasi blok balok cetak alih-alih bloom konvensional adalah alternatif yang unggul.
Pencetakan langsung blok balok ukuran kecil secara signifikan mengurangi jumlah pass penggerusan. Biasanya, mulai dari bloom/billet standar, 6 pass break down ditambah 10 pass finishing diperlukan untuk membentuk profil IPE 100 (100*50*5 mm). Jika ukuran blok balok cetak dikurangi menjadi 110*70*12 mm (25 kg/m) maka hanya total 6 pass yang diperlukan untuk membentuk profil IPE100.
Produksi balok bentuk hampir akhir juga merupakan salah satu minat terbaru dari produsen balok di seluruh dunia untuk mengurangi biaya yang diinduksi oleh pemanasan ulang dan penggerusan blok balok. Ini dilakukan dengan menggabungkan pencetakan blok balok bentuk hampir akhir (ketebalan web 50 mm) dan penggerusan langsung. Jenis bentuk hampir akhir ditentukan oleh jumlah pass penggerusan minimum yang diperlukan untuk mendapatkan mikrostruktur metalurgi yang diinginkan.
Pabrik berdasarkan konsep blok balok bentuk hampir akhir sangat kompak. Ini terutama terdiri dari pemotong balok untuk menyediakan blok balok, tungku untuk mencapai distribusi suhu yang diperlukan untuk penggerusan, stand break down konvensional, dan grup stand universal U1-E1-U2 termasuk stand roughing universal, stand edging 2-tinggi dan stand finishing universal.
Keuntungan ekonomi dari pencetakan blok balok terutama dapat dikaitkan dengan proses penggerusan. Karena bentuk hampir akhir dari blok balok, kurang banyak kerja penggerusan di pabrik break down yang diperlukan untuk mencapai profil penampang yang diperlukan untuk operasi penggerusan lebih lanjut. Misalnya di ARBED-SWT (Stahlwerk Thüringen) di masa lalu balok IPE 300 diproduksi dari penampang bloom persegi panjang 80x300mm dengan penerapan 11 pass penggerusan di pabrik stand break down. Sekarang dengan penggunaan penampang blok balok hanya 5 pass yang diperlukan untuk mencapai hasil yang sama.
Keuntungan berikut tersedia dari pencetakan dan penggerusan blok balok konvensional.
- Jumlah pass penggerusan yang lebih sedikit di pabrik penggerusan break down
- Peningkatan produktivitas pabrik penggerusan yang ada sekitar 15 %
- Pengurangan konsumsi energi di stand penggerusan pabrik penggerusan sekitar 55 %
- Biaya roller yang lebih rendah karena jumlah stand penggerusan yang dikurangi
- Biaya pemeliharaan yang lebih rendah di stand penggerusan break down (hemat sekitar 55 %)
Output pabrik penggerusan meningkat sekitar 1 %, karena pembentukan bentuk yang ditingkatkan sebagai konsekuensi dari blok balok bentuk hampir akhir, terutama di awal balok yang digerus. Ada potensi tambahan untuk hemat biaya pemanasan ulang sekitar 8 % yang disebabkan oleh rasio permukaan/volume yang lebih baik untuk blok balok dalam kasus charging dingin.
Keuntungan ekonomi karena bentuk hampir akhir dari pencetakan blok balok untuk produksi balok dan profil terutama dapat dikaitkan dengan biaya penggerusan yang dikurangi (atau dihilangkan) di stand roughing pabrik penggerusan panas. Ini diringkas di bawah ini.
- Sekitar 30 % biaya investasi yang lebih rendah
- Sekitar 15 % produktivitas yang meningkat
- Penghapusan pass penggerusan di stand roughing
- Sekitar 1,5 % hasil yang lebih tinggi
- Biaya operasi yang lebih rendah
- Konsumsi energi yang lebih rendah dan emisi CO2 dan NOx yang lebih rendah
- Sekitar 55 % biaya pemeliharaan yang lebih rendah
- Jam kerja yang dibutuhkan per ton baja yang lebih sedikit
- Penyimpanan interim bloom tidak diperlukan
Manfaat di atas telah berkontribusi secara signifikan terhadap peningkatan cepat pencetakan blok balok dalam beberapa tahun terakhir.
Operasi Tong
Untuk ukuran blok balok yang lebih kecil, pencetakan aliran terbuka dan pelumasan minyak diterapkan. Seperti dalam pencetakan billet baja kualitas komersial, dua nozel pemeteran per cetakan digunakan untuk pemberian baja yang seragam. Pencetakan dengan nozel pemeteran memerlukan keseimbangan yang hati-hati dari aktivitas oksigen baja untuk mencapai 'jendela operasi' antara penumpukan nozel dan pembentukan lubang jarum. Biasanya deoksidasi Mn/Si sederhana dipilih, dengan kontrol lubang jarum disediakan oleh pakan kawat aluminium ke cetakan.
Untuk ukuran yang lebih besar, aplikasi bubuk cetakan dipilih untuk meminimalkan pengkristalan yang tidak merata, depresi permukaan strand, retakan dan bleeders. Dalam kasus seperti itu pencetakan aliran terbuka dikombinasikan dengan longsor refraktori tenggelam untuk mencegah tangkapan bubuk. Dalam kasus baja butir halus aluminium untuk persyaratan tarik tinggi, kontrol aliran aktif oleh stopper dan pembungkus aliran dengan nozel masuk tenggelam (SEN) diterapkan, biasanya menggunakan satu susunan SEN. Ini menguntungkan perihal kontrol tingkat cetakan dan biaya operasi.
Desain Cetakan
Desain dan operasi cetakan adalah faktor kunci dalam pencetakan blok balok. Desain cetakan dibedakan oleh tiga generasi varian desain seperti yang diberikan di bawah ini.
- Generasi pertama – Ini adalah cetakan blok dengan bor air gun-drilled, yang terdiri dari dua bagian. Pembukaan, penutupan dan penguncian dilakukan oleh motor pneumatik untuk memudahkan pengeluaran blok balok dalam kasus insiden. Cetakan ini kemudian dimodifikasi dengan penambahan dua tahap roller kaki.
- Generasi kedua – Jenis cetakan ini melibatkan desain hybrida blok/plat yang berarti dinding samping adalah plat perunggu dingin yang diluncurkan dengan selokan untuk kecepatan air yang lebih tinggi.
- Generasi ketiga – Ini mirip dengan di atas, tetapi dengan sisi sempit dijamin antara sisi lebar untuk penyesuaian yang lebih besar.
Desain terakhir ditemukan sangat berguna untuk produksi berbagai macam profil balok flang lebar. Untuk profil yang lebih kecil, cetakan tabung dengan ketebalan dinding 6 mm hingga 32 mm digunakan.
Saat ini terdapat dua desain dasar untuk cetakan blok balok yang sedang digunakan. Yang pertama adalah cetakan tabung, yang terutama digunakan untuk format blok balok hingga ukuran penampang luar 300 mm x 400 mm. Bergantung pada ukuran blok balok, dinding tabung perunggu memiliki ketebalan hingga 32 mm dan air pendingin primer diarahkan antara permukaan luar tabung perunggu dan tabung peredam khusus. Untuk alasan manufaktur tidak mungkin untuk merancang cetakan dengan taper negatif di area bahu atau dengan variasi ketebalan dinding perunggu untuk homogenisasi suhu di sekeliling lingkaran strand blok balok.
Untuk profil blok balok yang lebih besar, cetakan plat lebih sesuai. Di sini plat perunggu individu dipasang pada plat pendukung dan dihubungkan melalui baut untuk membentuk penampang. Air pendingin primer diarahkan melalui selokan dan lubang pendingin. Dengan desain ini taper negatif di area bahu untuk mengkompensasi penurunan web dan pengaturan yang lebih baik dari lubang pendingin untuk homogenisasi suhu permukaan perunggu mungkin.
Untuk memastikan umur cetakan yang panjang, biasanya CuCrZn digunakan sebagai bahan cetakan untuk daya tahan aus yang tinggi. Ini ditingkatkan lebih lanjut dengan pelapis kromium, dalam beberapa kasus, pelapis ganda (dengan tiga lapis) digunakan.
Cetakan yang relatif berat memerlukan osilasi yang kuat. Desain tuas pendek dengan eksentrik yang didorong motor dan tongkat dorong hampir bebas pemeliharaan. Ini juga menjamin akurasi pengawasan yang tinggi dengan simpangan garis pass kurang dari 0,02 mm. Untuk tanda osilasi dangkal, mode pendek stroke/frekuensi tinggi paling sesuai untuk rentang C rendah baja struktural
Desain Taper
Salah satu tantangan khusus dalam desain cetakan adalah pilihan taper yang memadai untuk bentuk blok balok yang rumit. Sementara taper positif diterapkan untuk flang sisi luar, taper nol atau negatif diperlukan untuk fillet web. Sudut dalam flang serta radius antara flang dan web juga penting. Dalam beberapa tahun terakhir, desain taper didukung oleh analisis elemen hingga (FEM) analisis transfer panas cetakan, pertumbuhan kulit dan penyerapan kulit.
Kondisi geometris dan termal cetakan untuk pengkristalan awal strand sangat penting untuk mendapatkan strand dengan kualitas permukaan dan internal yang luar biasa. Oleh karena itu, sistem pendingin primer yang dirancang dengan baik dan taper cetakan adalah prasyarat yang diperlukan untuk memenuhi persyaratan ini. Model elemen hingga termo mekanis 2 dimensi (2D) yang sepenuhnya dikopling digunakan untuk menghitung bidang suhu dan perpindahan strand selama pengkristalan awal dalam cetakan.
Simulasi jenis ini memberikan pemahaman yang lebih baik tentang perilaku penyerapan kompleks dari bagian blok balok tertentu, memungkinkan bentuk dan kontur cetakan ditentukan dengan akurat.
Model elemen hingga 2D ini berhasil perihal pertumbuhan kulit, kualitas internal dan permukaan blok balok serta aus cetakan.
Analisis transient, mengabaikan fluks panas di arah longitudinal, memberikan bidang suhu dan perpindahan. Pengaruh berbagai taper cetakan terhadap pertumbuhan kulit, bidang suhu dan tekanan kontak karena penyerapan kulit dapat dengan mudah diteliti. Tekanan ferrostatic internal meningkat saat kulit strand bergerak melalui cetakan.
Panjang Pendukung Strand
Untuk desain panjang pendukung strand analisis transfer panas transient dari bagian balok biasanya dilakukan. Jenis analisis ini memberikan informasi yang diperlukan tentang pertumbuhan kulit dalam pendukung strand dan panjang metalurgi yang tepat. Pendukung web yang terlalu pendek dapat menyebabkan membesar atau bahkan terbukanya pusat web. Ini dapat menyebabkan segregasi baja dan variasi ketebalan web. Pendukung flang yang terlalu pendek dapat menyebabkan membesar dan retakan antarmuka. Karena bentuk unik dari bagian blok balok, empat area yang berbeda pada permukaan bagian blok balok harus didukung secara individual. Ini diberikan di bawah ini.
- Web – Untuk mencegah membesar web, dan oleh karena itu segregasi pusat yang lebih jelas, web bagian blok balok perlu didukung sampai pengkristalan yang cukup di seluruh lebarnya dicapai. Analisis termal 2D memberikan informasi untuk panjang pendukung yang diperlukan.
- Flang – Flang perlu didukung untuk mencegah membesar dan retakan internal. Analisis termal 2D menghasilkan bidang suhu dan ketebalan kulit yang sesuai. Analisis stres yang berikutnya menampilkan bidang stres/regangan dan perpindahan, yang timbul dari tekanan ferrostatic internal dari inti baja cair. Kriteria untuk panjang pendukung di area ini adalah regangan antarmuka yang dihasilkan dari tekanan ferrostatic pada transisi cair/padat dari permukaan dalam flang.
- Puncak flang – Kriteria yang sama berlaku untuk puncak flang seperti untuk flang secara keseluruhan dan secara umum panjang pendukung bergantung pada ukuran pencetakan dan kecepatan pencetakan. Dalam banyak kasus, terutama untuk kecepatan pencetakan rendah dan profil penampang blok balok kecil, tidak ada pendukung tambahan selain roller kaki cetakan yang diperlukan.
- Bahu – Karena bentuk fisiknya, area bahu bertindak seperti busur, dan oleh karena itu pendukung biasanya tidak diperlukan. Analisis elemen hingga 2D menunjukkan bidang stres dan perpindahan.



