Teknik Descaling Mekanikal Canggih untuk Produksi Baja Berkualitas Tinggi
Skala adalah hasil oksidasi yang terjadi selama gulir panas. Oksidasi dan pembentukan skala baja adalah fenomena yang tidak dapat dihindari selama proses gulir panas yang melibatkan pemanasan kembali baja di tanur pemanas, gulir panas multi-pass, dan pendinginan udara dalam waktu jeda antar-pass dan setelah gulir.
Skala yang terbentuk selama pemanasan baja ke suhu gulir di tanur pemanas dikenal sebagai skala primer. Skala primer ini dihilangkan sebelum gulir panas. Biasanya dilakukan untuk menghasilkan produk baja dengan kualitas permukaan tinggi dan untuk mengurangi aus gulungan. Namun, skala sekunder terus terbentuk pada permukaan baja yang telah dihilangkan skalanya selama waktu jeda antar-pass di gulir kasar dan gulir menengah. Warna skala primer pabrik umumnya hitam kehapusan sementara skala sekunder adalah biru. Skala sekunder memberikan baja tampilan yang mirip dengan finishing pelapis lak dan sering disalahartikan sebagai primer berwarna biru.
Skala primer terdiri dari tiga lapisan oksida besi yang terdefinisi dengan baik. Berdekatan dengan baja adalah lapisan terbalik yang paling tebal yang terdiri dari wustite dengan komposisi perkiraan FeO. Lapisan menengah terdiri dari magnetit (Fe3O4) sementara lapisan terluar adalah hematit (Fe2O3). Ketebalan lapisan ini bergantung pada beberapa faktor yang terkait dengan gulir baja dan ketersediaan oksigen di permukaan baja. Lapisan di permukaan baja kaya oksigen dan membentuk 0,5 % hingga 2 % dari ketebalan skala. Lapisan di permukaan logam kaya besi dan membentuk sekitar 85 % dari ketebalan skala. Lapisan menengah skala membentuk sekitar 13 % hingga 14,5 % dari ketebalan skala.
Masalah Skala pada Baja
Jika skala adalah pelapis yang seragam dan menempel dengan baik pada baja, maka dapat menjadi pelindung ideal. Sayangnya, skala tidak seragam, dan juga tidak menempel dengan baik. Skala kurang reaktif (lebih ‘bangga’) dari baja di bawahnya, dan konsisten dengan perilaku dua logam yang berbeda ketika bersentuhan. Baja di bawahnya, sebagai logam yang lebih reaktif, mengoksidasi (karat) dengan mengorbankan skala yang kurang reaktif. Skala dapat ‘melepas’ dari permukaan, meretakan pelapis dan memungkinkan kelembaban menembus. Ini memungkinkan reaksi galvanis terjadi yang menghasilkan korosi lobak (karat) pada baja dasar.
Skala adalah gangguan ketika baja akan diproses. Perlu dibersihkan sebelum baja dikerjakan dingin. Selanjutnya, setiap pelapis yang diterapkan di atas baja sia-sia, karena lepas bersama skala saat udara berkelembaban masuk di bawahnya. Penting untuk menghilangkan semua skala untuk menyajikan permukaan baja yang seragam dan bersih untuk pemrosesan lebih lanjut atau aplikasi pelapis pada baja.
Penghapusan skala hampir tidak mungkin dilakukan secara manual. Sangat melelahkan dan memakan waktu menggunakan metode pembersihan alat listrik. Keduanya tidak memberikan dasar yang baik untuk memulai. Beberapa jenis proses descaling digunakan untuk menghilangkan skala dari permukaan baja gulir panas. Proses descaling ini biasanya diklasifikasikan menjadi empat kategori. Ini adalah (i) proses pembersihan api, (ii) proses descaling mekanikal, (iii) proses descaling hidraulik, dan (iv) proses descaling kimia. Dalam artikel ini proses descaling mekanikal dijelaskan.
Proses Descaling Mekanikal
Proses descaling mekanikal (Gambar 1) biasanya meliputi pemrosesan oleh (i) deformasi reverse bending, (ii) shot-blasting, dan (iii) kombinasi reverse bending dan shot blasting. Proses ini biasanya digunakan untuk menghilangkan skala dari batang baja di industri pemanjatan batang baja.
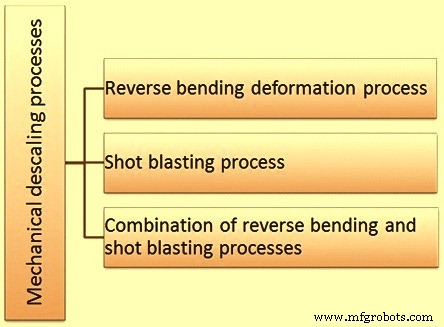
Gambar 1 Proses descaling mekanikal
Proses Deformasi Reverse Bending
Proses deformasi reverse bending didasarkan pada prinsip bahwa batang baja adalah duktil dan skala gulir panas adalah rapuh. Ketika batang diubah bentuk, baja melengkung, tetapi skala gulir panas retak dan dilepaskan dari permukaan batang dan jatuh selama skala tersedia dalam jumlah yang cukup dan ada deformasi yang cukup. Mode deformasi terutama adalah lengkungan, tetapi juga dapat mencakup deformasi peregangan. Peralatan untuk proses deformasi reverse bending harus menggunakan prinsip reverse bending dengan cara yang terkontrol untuk mencapai hasil penghapusan skala yang konsisten tanpa mempengaruhi sifat batang baja yang sedang dihilangkan skalanya secara berlebihan. Salah satu faktor penting yang mempengaruhi proses descaling adalah jumlah deformasi total batang baja.
Umumnya dipertimbangkan bahwa jumlah deformasi batang optimum yang diperlukan untuk pemecahan skala lengkap berkisar dari 8 % hingga 10 %. Kurang dari 8 % dapat menghasilkan pemecahan skala yang tidak lengkap, menyisakan lembaran skala yang menempel, dan lebih dari 10 % biasanya tidak mencapai pemecahan skala tambahan apa pun, sambil pada saat waktu menambahkan jumlah work hardening yang tidak diinginkan pada baja. Efek samping tidak diinginkan tambahan dari deformasi berat (lebih dari 10 %) adalah peningkatan tekanan balik pada garis batang yang dapat meregangkan dan merempet batang baja, mempengaruhi jadwal drafting batang dan memerlukan lebih banyak daya dari blok pertama untuk menarik batang melalui sistem descaling. Tujuan deformasi 8 % hingga 10 % dikontrol oleh hubungan antara ukuran sheave yang digunakan untuk reverse bending dan ukuran batang baja yang sedang diproses.
Masalah peregangan batang juga adalah pertimbangan penting. Peregangan elastis dapat menambah efektivitas proses descaling sementara peregangan plastik berlebihan dapat memiliki efek samping yang tidak diinginkan yang serupa.
Peralatan proses deformasi reverse bending, meskipun terlihat sangat sederhana dan langsung, sebenarnya memiliki parameter desain yang sangat konkret yang harus dipenuhi untuk memiliki kinerja descaling yang seimbang di mana skala pecah tanpa mengakibatkan efek samping berlebihan pada batang baja. Desain peralatan yang tepat sesuai dengan prinsip dasar proses pemecahan skala adalah satu faktor kunci dalam mencapai descaling yang berhasil pada baja.
Peralatan proses deformasi reverse bending yang dirancang dengan baik melepaskan pada dasarnya semua skala gulir panas. Dalam melakukannya, 80 % hingga 90 % skala kasar jatuh dari batang dan berkumpul di pemecah skala. Sisa 10 % hingga 20 % skala, meskipun longgar, terus menempel pada permukaan batang baja. Ini adalah sisa skala bubuk halus yang dipegang di permukaan batang oleh muatan elektrostatik. Jika tidak dihapus, skala ini menyebabkan masalah seperti kotak minyak tercemar, umur cetak mati yang berkurang, aus blok gambar yang cepat, kualitas batang gambar yang buruk dan pengurangan produktivitas secara keseluruhan unit pemanjatan.
Dikenali sangat awal selama pengembangan proses reverse bending bahwa ada hasil yang tidak diinginkan dari meninggalkan sisa skala halus pada permukaan batang yang telah dihilangkan skalanya. Upaya awal untuk menghapus ini cukup kasar, termasuk metode seperti mengikat sapu kain pada garis batang, atau melilit tali sanjung tebal di atas batang yang sulit disebut sebagai proses produksi. Metode lain yang sering digunakan adalah menggunakan kuas untuk menyapu sisa skala halus.
Pada waktu sekarang, peralatan penghapusan skala halus telah dikembangkan untuk menghilangkan sisa skala halus dari permukaan batang yang telah dihilangkan skalanya. Peralatan ini bekerja pada beberapa konsep. Salah satu konsep yang sering digunakan untuk membersihkan permukaan batang adalah dengan sinap udara kecepatan tinggi sementara konsep lain menggunakan pendekatan cuci air/kering udara on-the-fly. Peralatan berdasarkan kedua konsep tidak hanya menghilangkan sisa skala tetapi juga, pada dasarnya, menampungnya, sehingga skala halus tidak menyebar di area kerja. Ini juga membantu dalam pembuangannya yang lebih mudah kemudian.
Tujuan utama peralatan penghapusan skala halus untuk pembersihan non-agresif sisa skala dari batang yang telah dihilangkan skalanya meliputi (i) untuk menghilangkan sisa menggunakan teknik industri, (ii) untuk menampung material yang dihilangkan, (iii) untuk memiliki perhatian operator minimum, (iv) untuk memiliki perawatan berjalan minimum, dan (v) untuk memiliki biaya operasi rendah.
Proses Shot Blasting
Proses shot blasting (juga kadang disebut proses abrasive blasting) untuk descaling baja adalah proses perawatan permukaan di mana pembersihan permukaan baja dilakukan dengan arah paksa media abrasif yang diterapkan dalam keadaan kering atau tersuspensi dalam medium cair, terhadap permukaan baja. Partikel abrasif terkonsentrasi pada kecepatan tinggi (50 m/detik hingga 110 m/detik) dengan cara yang terkontrol pada material baja. Impak abrasif partikel abrasif menghilangkan skala dan kontaminan permukaan lainnya.
Proses abrasive blasting dimulai pada tahun 1904. Ini adalah proses yang paling banyak digunakan saat ini untuk descaling permukaan batang baja di unit pemanjatan batang baja. Ini adalah proses hemat biaya dan lebih cepat daripada proses pickling untuk descaling. Media abrasif atau bagian besarnya dapat didaur ulang untuk penggunaan lebih lanjut.
Dengan proses shot blasting, memungkinkan untuk mendapatkan pembersihan yang sangat baik dan persiapan permukaan batang baja. Proses ini untuk descaling biasanya digunakan untuk (i) pembersihan permukaan cetakan dan taingan besi dan baja, (ii) pembersihan mekanis lembar, batang, gulungan, dan kawat baja, (iii) shot peening untuk mengubah sifat mekanis (meningkatkan resistensi terhadap lelah untuk pegas, dan roda gigi dll.), dan (iv) menyiapkan permukaan objek baja untuk dicat atau dilapisi. Proses shot blasting untuk descaling baja adalah metode umum untuk descaling selama produksi bar bright. Pembersihan permukaan dengan shot blasting digunakan di hampir setiap industri yang menggunakan baja seperti otomotif, konstruksi, foundry, forging, pembuatan kapal, kereta api, dan banyak lainnya.
Dalam proses descaling shot blasting, metode aplikasi material abrasif dapat dipisahkan menjadi dua jenis prosedur yang berbeda yaitu (i) metode kering, dan (ii) metode basah.
Metode kering untuk aplikasi material abrasif meliputi (i) metode blasting mekanis, dan (ii) metode blasting tekanan udara.
Blasting mekanis paling sering menggunakan peralatan tipe kabinet. Tersedia dalam versi batch, semi-otomatis atau otomatis. Biasanya, kabinet menempatkan satu atau lebih blast wheel yang mengarahkan abrasif ke permukaan baja oleh gaya sentrifugal. Roda diposisikan untuk memastikan cakupan maksimum dan efisiensi tinggi dari pola blast pada permukaan baja. Abasif bersih, biasanya dicuci udara dan dirating, disimpan dalam hopper. Abasif mengalir dari hopper dengan gravitasi ke lemparan segitiga dan klep dipper yang mengukur aliran abrasif ke impeller. Impeller memberikan kecepatan sentrifugal pada abrasif yang kemudian diarahkan melalui kontrol cage. Kontrol cage menentukan arah dan bentuk pengiriman pola blast pada permukaan baja. Roda umumnya dilindungi dalam peralatan pelindung untuk mencegah pelepasan abrasif yang tersesat.
Karena mesin seperti ini tunduk pada aus yang besar, terutama komponen roda dan interior mesin, bagian-bagian dalam banyak kasus terbuat dari cast iron alloy tinggi yang tahan aus dan dirancang untuk penggantian yang mudah. Tepi getah tebal sering digunakan pada meja kerja untuk meredam schok impak abrasif. Berbagai jenis roda tersedia yang memungkinkan efisiensi operasi yang lebih besar. Secara umum, kecepatan abrasif (sekitar 50 meter per detik) dan volume media abrasif sedemikian sehingga sistem mekanis memberikan tingkat kapasitas kerja yang tinggi per satuan waktu. Akibatnya, peralatan kabinet blast mekanis dapat diatur untuk aplikasi produksi menengah hingga tinggi.
Blasting tekanan udara metode menggunakan udara terkompresi untuk menerapkan abrasif ke permukaan. Ada tiga metode blasting tekanan udara dasar yaitu (i) suction, (ii) gravity, dan (iii) direct pressure.
Dalam sistem suction, udara terkompresi diarahkan oleh jet udara ke nozzle untuk menghasilkan aliran udara tekanan rendah, kecepatan tinggi dalam garis suction yang mengarah ke gun. Garis ini secara pneumatik mengangkut abrasif dari hopper pengumpulan abrasif ke blast gun, di mana menggabungkan dengan aliran udara kecepatan tinggi. Abrasif yang sudah digunakan jatuh ke dalam hopper pengumpulan di mana diangkat oleh garis suction dan didaur ulang melalui blast gun.
Sistem gravity feed menggunakan abrasive gun yang mirip dengan suction gun, tetapi abrasif diberikan ke gun oleh gravitasi dari hopper atas. Ini menghilangkan pengangkutan pneumatik yang kurang efisien dari sistem suction dan menggantinya dengan pemasok ukuran abrasif yang lebih efisien. Masalah utama sistem gravity dibandingkan dengan sistem suction (dan alasan jarang digunakan) adalah kebutuhan sistem elevasi abrasif untuk mengembalikan abrasif yang sudah digunakan dari hopper pengumpulan ke hopper masukan gun untuk daur ulang.
Dalam sistem direct pressure abrasif berada di bawah tekanan dalam tekanan vessel dan diukur ke dalam garis udara terkompresi ke blast nozzle. Sistem ini juga memerlukan beberapa jenis sistem elevasi untuk daur ulang abrasif. Ini adalah sistem paling efisien dalam hal volume udara yang diperlukan per bobot abrasif yang dipindahkan dan juga menghasilkan kecepatan dan intensitas abrasif tertinggi. Ini adalah sistem satu-satunya yang dapat memindahkan abrasif melalui lances panjang dan nozzle shooting samping untuk secara efektif menghilangkan skala baja.
Metode blasting tekanan udara menggunakan direct pressure atau metode induksi yang dapat menggunakan siphon atau gravity methods. Metode ini dijelaskan di bawah ini.
Dalam metode blasting tekanan udara langsung, abrasif diumpankan dari wadah tertekan (tekanan vessel) ke blast hose. Garis udara terkompresi dipipa ke blast hose dan bagian atas tekanan vessel. Karena tekanan udara (biasanya sekitar 6 kg/sq cm) untuk kedua hose dan tekanan vessel sama, itu memungkinkan jatuh bebas abrasif melalui lubang (titik masukan) di bawah tekanan vessel. Saat abrasif jatuh, diangkat oleh udara terkompresi dan diangkut ke titik operasi. Untuk mempertahankan tekanan udara, klep dipasang di titik pengisian mesin dan dipegang erat oleh tekanan udara. Klep pengukuran dipasang di titik masukan untuk pengaturan aliran abrasif pada laju yang cocok dengan ukuran bor nozzle dan tekanan udara.
Dalam kasus metode siphon induksi, blast gun terhubung ke pipa udara terkompresi dan hose fleksibel yang membawa abrasif. Hose abrasif terbuka ke udara atmosfer di dekat dasar hopper mesin. Akibatnya, lewatnya udara terkompresi melalui gun dan melewati hose abrasif menghasilkan vacuum parsial dalam hose yang, consequently, menarik atau menginduksi abrasif ke dalam gun di mana dihembuskan melalui nozzle oleh jet udara terkompresi. Hose masukan abrasif getah biasanya sekitar 2 m hingga 2,5 m panjang antara hopper dan gun. Abrasif dipercepat oleh aliran udara saat melewati blast nozzle tetapi tidak mencapai kecepatan penuh aliran udara terkompresi. Kecepatan abrasif yang keluar dari nozzle sekitar 40 % dari mesin direct pressure. Peralatan berbasis induction-siphon digunakan dalam berbagai macam kabinet blast abrasif yang dioperasikan manual. Meskipun digunakan dalam peralatan otomatis operasi kontinu, penggunaan mereka biasanya terbatas pada aplikasi abrasif ringan.
Peralatan berbasis induction-gravity sangat mirip dengan peralatan induction-siphon dalam hal sebuah perangkat digunakan untuk mencampur udara dan media abrasif. Namun, dengan peralatan induction-gravity, media abrasif diumpankan oleh gravitasi dari penyimpanan atas. Pasokan udara memasuki gun di titik tempat abrasif diangkut di bawah vacuum parsial ditambah berat gravitasi. Percepatan cepat udara terkompresi saat muncul dari gun memberikan percepatan akhir pada abrasif. Sistem berbasis induction-gravity tidak digunakan secara luas. Meskipun dapat diterapkan untuk operasi kontinu, biasanya hanya digunakan untuk aplikasi spesialisasi.
Peralatan blasting kering mekanis semakin populer. Kecepatan penghapusan skala dapat ditingkatkan dengan meningkatkan kecepatan partikel abrasif dan jumlah input abrasif per satuan waktu. Instalasi dapat dibuat semi-otomatis atau sepenuhnya otomatis dengan kesulitan yang relatif kecil. Blasting tekanan udara digunakan ketika persyaratan produksi rendah atau operasi intermiten diperkirakan.
Metode Basah
Metode basah untuk aplikasi material abrasif melibatkan propulsi udara terkompresi kecepatan tinggi dari slurry yang diarahkan ke baja. Slurry biasanya terdiri dari abrasif halus yang tersuspensi dalam air yang ditangani kimia. Biasanya dipertahankan dalam penggerusan kontinu untuk mencegah endapan abrasif. Seperti unit blast kering tekanan langsung, udara terkompresi diumpankan ke dalam vessel yang berisi campuran pada tekanan yang sama dengan yang diumpankan ke blast hose. Pengsamaan tekanan memungkinkan campuran abrasif untuk melalui klep campuran ke garis udara. Aliran abrasif dikontrol oleh klep aliran penuh yang terletak antara hopper dan ruang campuran.
Peralatan untuk sebagian besar metode blast abrasif basah biasanya dipasang di kabinet dan sering dimodifikasi oleh stripper auxiliary, conveyor pengambilan, dan stasiun cuci-bilaskan kering. Desain dasar meliputi roda vertikal, meja putar bidang horizontal, shuttle dengan rel atau ekstensi mobil, conveyor rantai atau sabuk, mekanisme putar sendiri yang dirancang untuk poros dan bagian tabung, dan mesin kombinasi gerobak-kabinet. Slurry dapat dihembuskan terhadap permukaan oleh salah satu dari tiga metode yang berbeda berikut.
- Dengan aliran udara terkompresi yang mengangkat slurry melalui tindakan siphoning dan kemudian memproyeksikannya melalui nozzle yang dirancang dengan baik.
- Dengan cara udara terkompresi yang memproyeksi slurry yang diumpankan oleh gravitasi ke gun.
- Dengan penggunaan pompa sentrifugal tekanan tinggi yang menghasilkan kecepatan proyeksi yang diperlukan untuk slurry.
Ada beberapa variasi metode blast abrasif basah untuk proses spesial. Beberapa proses ini telah menghasilkan nama proses baru meskipun proses ini dapat dikategorikan di bawah metode blast abrasif basah. Semua metode blast abrasif basah dapat diklasifikasikan dalam dua jenis berikut.
- Hydro-blast process – Dalam proses ini pasir dicampur dengan air dan dihembuskan oleh tekanan air.
- Vapour-blast process – Dalam proses ini abrasif tersuspensi dalam cairan yang dihembuskan dengan kecepatan tinggi oleh jet udara terkompresi.
Kombinasi Metode Reverse Bending dan Shot Blasting
Dalam proses descaling ini, kedua metode descaling yaitu reverse bending dan shot blasting digunakan secara berurutan dalam garis pemanjatan batang. Biasanya metode reverse bending digunakan terlebih dahulu diikuti oleh metode shot blasting.
Jenis Material Abrasif
Berbagai jenis material abrasif berbeda digunakan secara umum. Seleksi jenis tertentu bergantung terutama pada faktor ekonomi, metalurgi dan rekayasa praktis. Abrasif yang umum digunakan adalah pasir, shot baja, grit baja, aluminium, flint/garnet, kaca beads, karbida, escoria, dan material organik.
Shot baja adalah butir bola yang terbuat dari baja cair melalui proses atomisasi (granulasi). Shot baja cor ini tersedia dalam berbagai ukuran dan kekerasan. Biasanya shot baja diproduksi dari bekas baja dalam tanur busur listrik atau induksi. Bekas baja dilelehkan dalam tanur kemudian baja cair diatomisasi menjadi shot oleh jet udara. Langkah-langkah dalam proses produksi shot baja adalah (i) peleburan bekas baja, (ii) atomisasi baja cair oleh jet udara tekanan tinggi, (iii) pengeringan shot, (iv) saringan (pemisahan ukuran shot SAE dari partikel shot berukuran lebih besar yang digunakan untuk produksi grit), (v) spiral (pengeliminasi shot yang berbentuk tidak teratur), (vi) quenching (untuk produksi integritas partikel yang superior dengan retakan stres minimal), (vii) tempering, (viii) saringan, dan (ix) kemasan.
Partikel shot dalam keadaan diameter terbesar terpecah membentuk grit baja yang berudara dan digunakan sebagai abrasif untuk proses shot blasting. Shot baja biasanya tahan lama karena friabilitasnya rendah. Shot menjadi temper karena impak blasting. Kekerasannya meningkat seiring waktu, memungkinkan media untuk memberikan kinerja yang konsisten dan dapat diulang selama ribuan siklus. Seperti dihasilkan, shot baja biasanya memiliki kekerasan Rockwell 40 HRC hingga 60 HRC. Shot baja memiliki tingkat hancur yang sangat rendah dengan hampir tidak ada produksi debu. Ini digunakan untuk membersihkan berat dan untuk menghasilkan finishing yang sangat cerah karena shot baja memberikan energi impak tinggi dan laju pembersihan yang cepat.
Material abrasif ini dipilih sesuai dengan pekerjaan yang akan dilakukan, tidak hanya oleh ukuran partikel yang sebagian besar seragam di semua, tetapi juga oleh kekerasan dalam rentang tertentu. Partikel mudah didaur ulang karena dapat dihembuskan dari 700 hingga 5000 kali sesuai dengan diameter, jenis dan kekerasan abrasif yang digunakan.



