Meningkatkan Kualitas Baja Melalui Teknologi Kebersihan Canggih
Meningkatkan Kualitas Baja Melalui Teknologi Kebersihan Canggih
Kebersihan baja adalah faktor penting yang menentukan kualitas baja. Ini dapat memiliki pengaruh yang luar biasa pada sifat baja, seperti kekuatan tarik, formabilitas, kekejaman, kemudahan pengelasan, ketahanan retakan, ketahanan korosi, dan ketahanan kelelahan, dll. Permintaan untuk sifat mekanis yang lebih baik dari baja dari konsumen baja telah mendorong produsen baja untuk meningkatkan kebersihan baja.
Pentingnya Kebersihan Baja
Dalam lingkungan saat ini, peningkatan kebersihan baja telah menjadi keharusan untuk industri baja. Ini telah memandu pengembangan proses pembuatan baja sekunder. Dorongan di balik perkembangan ini adalah untuk memungkinkan baja baru yang dapat menahan aplikasi yang sangat menuntut seperti komponen transmisi untuk industri otomotif, dan bagian konstruksi serta tabung untuk lingkungan agresif dan korosif.
Baja bersih mengacu pada baja yang bebas dari inklusi. Inklusi adalah partikel non logam yang tertanam dalam matriks baja. Selain menurunkan inklusi oksida non logam dan mengontrol morfologi, komposisi, dan distribusi ukurannya, baja bersih memerlukan penurunan elemen impuritas residu lain seperti fosfor (P), sulfur (S), oksigen total (O2), nitrogen (N2), hidrogen (H2), juga terkadang karbon (C), dan elemen jejak seperti arsen (As), timah (Sn), antimoni (Sb), selenium (Se), tembaga (Cu), timbal (Pb), dan bismut (Bi). Elemen impuritas ini bervariasi dengan berbagai kelas baja. Beberapa elemen berbahaya untuk kelas baja tertentu, tetapi dapat kurang berbahaya atau bahkan berguna untuk kelas baja lain. Dengan kata lain, elemen kontrol berbeda untuk berbagai persyaratan performa yang dibutuhkan dari baja.
Praktik Operasional untuk Kebersihan
Untuk mencapai kebersihan yang memuaskan dalam baja, perlu mengontrol dan meningkatkan berbagai praktik operasional selama proses pembuatan baja. Ini mencakup (i) penambahan agen deoksidasi dan legur ferro, (ii) perlakuan metalurgi sekunder, dan (iii) sistem pelapukan dan praktik pencetakan.
Sejarah Pengembangan Baja Bersih
Istilah 'baja bersih' diciptakan pada pertengahan abad ke-20. Itulah saatnya saat produksi baja mulai meningkat secara global. Pada waktu itu, dipahami bahwa kualitas baja juga perlu dipertimbangkan sebagai isu khusus dan penting. Kemajuan dalam pembuatan baja sejak saat itu telah menghasilkan pengembangan banyak kelas baja dengan tingkat impuritas yang sangat rendah. Dalam beberapa tahun terakhir, baja 'bersih dan ultra-bersih' baru telah dikembangkan dan dikomersialkan untuk mengatasi persyaratan kualitas saat ini dan masa depan yang diperlukan oleh industri konsumen baja. Kebersihan baja juga telah secara signifikan meningkatkan sifat mekanis (seperti kekuatan kelelahan dan kekejaman impact) dan ketahanan korosi baja.
Konsep Kebersihan
Konsep kebersihan lahir awalnya dari observasi di bawah mikroskop optik dari inklusi non logam (NMIs) oleh disiplin baru metalografi pada pertengahan abad ke-20. Kebersihan dinilai terhadap gambar standar dari bidang mikroskop, di mana geometri (bentuk dan ukuran) dan distribusi NMIs dibedakan terhadap berbagai tipe gambar. Pengamat yang terlatih telah menetapkan bahwa beberapa bentuk dapat diterima di beberapa kelas baja dan inklusi yang lebih kecil umumnya lebih dapat diterima dari yang lebih besar. Meskipun komposisi inklusi tidak tersedia pada saat itu, pengamat telah menetapkan korespondensi antara kelas dan komposisi inklusi berdasarkan keluarga (sulfida, silikat, aluminate, alumina, dan inklusi komposit) berdasarkan kandungan S dan riwayat deoksidasi baja.
Metode yang dikembangkan pada abad ke-20 segera distandardisasi. Mereka mendahului penggunaan umum proses pembuatan baja sekunder dan pencetakan berkelanjutan baja. Pengembangan lebih lanjut dari konsep kebersihan dilakukan dengan menjelajahi berbagai masalah secara paralel, yang terkait dengan kimia fisik pembuatan baja, pengembangan reaktor proses baru, dan solusi inovatif baru untuk mengontrol komposisi, bentuk, ukuran, dan distribusi inklusi yang seiring waktu menjadi rutin dalam praktik pembuatan baja. Visi modern tentang kebersihan telah muncul dari upaya pembentukan konsep ini yang dilakukan selama 30 hingga 40 tahun awal. Lebih lanjut, subjek kebersihan baja telah mencapai beberapa tingkat kematangan sekarang, terutama untuk proses pembuatan baja sekunder baru dan untuk baja yang diproduksi oleh proses pencetakan berkelanjutan.
Inklusi Non Logam
NMIs terdiri dari fase kaca-keramik yang tertanam dalam matriks baja. Kehadiran NMIs dalam baja adalah alasan utama yang mempengaruhi kebersihan baja. NMIs dalam baja berasal dari banyak sumber yang meliputi yang berikut.
Produk Deoksidasi
Produk Deoksidasi – Contoh inklusi semacam ini adalah inklusi alumina (Al2O3) yang menyebabkan mayoritas inklusi asli dalam baja LCAK (baja karbon rendah dengan alumunium yang dibunuh). Inklusi ini dihasilkan oleh reaksi antara O2 terlarut dan agen deoksidasi yang ditambahkan, seperti Al. Inklusi Al2O3 berbentuk dendritik ketika terbentuk dalam lingkungan O2 tinggi, atau dapat merupakan hasil dari tabrakan partikel yang lebih kecil.
Produk Reoksidasi
Produk Reoksidasi – Contoh inklusi semacam ini adalah inklusi Al2O3 yang dihasilkan ketika (i) Al yang tersisa dalam baja cair dioksidasi oleh FeO dalam terak, atau (ii) oleh paparan baja cair ke atmosfer.
Terjebaknya Terak
Terjebaknya Terak – Terjebaknya terak terjadi ketika flux metalurgi tertangkap selama transfer di antara wadah pembuatan baja. Terjebaknya terak membentuk inklusi cair yang umumnya berbentuk bola.
Inklusi Eksonogen
Inklusi Eksonogen – Inklusi ini berasal dari sumber lain, seperti kotoran longgar, bata refraktori yang pecah, dan partikel lining refraktori. Mereka umumnya besar dan berbentuk tidak beraturan. Mereka dapat bertindak sebagai situs untuk nukleasi heterogen Al2O3.
Inklusi Reaksi Kimia
Inklusi Reaksi Kimia – Inklusi ini adalah produk dari modifikasi inklusi ketika perlakuan Ca (kalsium) tidak dilakukan dengan benar.
Distribusi ukuran inklusi sangat penting karena inklusi yang besar adalah yang paling berbahaya bagi sifat mekanis baja. 1 kg baja LCAK biasanya mengandung 10.000.000 hingga 1.000.000.000 inklusi, termasuk hanya 400 inklusi dengan ukuran 80 mikron hingga 130 mikron, sepuluh inklusi dengan ukuran 130 mikron hingga 200 mikron, dan kurang dari satu inklusi dengan ukuran 200 mikron hingga 270 mikron. Tentu saja, mendeteksi inklusi besar yang langka itu sangat sulit. Meski inklusi yang besar jauh lebih sedikit daripada yang kecil, fraksi volume totalnya dapat besar. Kadang-kadang cacat katastrofik disebabkan oleh hanya satu inklusi besar dalam satu panas baja keseluruhan. Oleh karena itu, baja bersih tidak hanya melibatkan mengontrol rata-rata kandungan inklusi dalam baja tetapi juga pada menghindari inklusi yang lebih besar dari ukuran kritis yang berbahaya untuk produk.
Deskripsi NMIs
NMIs merupakan kumpulan fase yang terdiseminasi dalam matriks baja dan didefinisikan oleh himpunan parameter multi-dimensi, termasuk komposisi, bentuk, ukuran, dan distribusi. Deskripsi lengkap ini biasanya tidak mudah tersedia dan salah satu masalah utama terkait penilaian kebersihan adalah mengamati sampel representatif untuk mengestimasi parameter ini dengan akurasi dan representativitas yang wajar. Salah satu kesulitan terkait inklusi besar (dengan ukuran 100 mikron atau lebih), yang sangat langka dan oleh karena itu sulit dilihat, kecuali jika sampel dengan ukuran sangat besar dianalisis.
Masalah lain adalah karena fakta bahwa populasi NMIs bergantung pada waktu (dalam timeline proses pabrik peleburan baja) dan pada suhu. Dengan demikian, sampel ladle yang dikumpulkan dan dianalisis dengan hati-hati dan keahlian dapat memberikan estimasi yang cukup baik tentang kebersihan di sana dan saat itu, tetapi dapat tidak memiliki koneksi sama sekali dengan kebersihan baja padat. Oleh karena itu, ada keharusan untuk menilai kapan sampel cair baja yang representatif harus diambil untuk menilai baik komposisi baja maupun kebersihan NMI.
Jenis Inklusi Non Logam
Berdasarkan ukurannya, inklusi adalah mikro-inklusi (ukuran 1 mikron hingga 100 mikron) atau makro-inklusi (ukuran lebih dari 100 mikron). Makro-inklusi berbahaya. Mikro-inklusi bermanfaat karena mereka membatasi pertumbuhan butir, meningkatkan kekuatan leleh dan kekejaman. Mikro-inklusi bertindak sebagai inti untuk presipitasi karbida dan nitrida. Makro-inklusi perlu dihilangkan. Mikro-inklusi dapat digunakan untuk meningkatkan penguatan dengan mendistribusikannya secara seragam dalam matriks.
Menurut klasifikasi tradisional, ada dua jenis utama NMI berdasarkan asal usulnya. Mereka adalah (i) inklusi endogenous, dan (ii) inklusi eksogenous (Gambar 1).
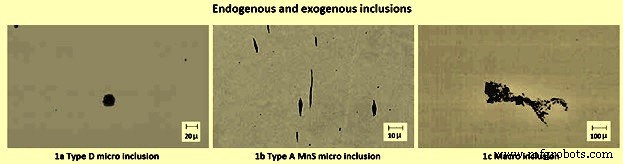
Gambar 1 Inklusi Endogenous dan Exogenous
Endogenous adalah mikro-inklusi yang terbentuk oleh efek fisiko-kimia yang terjadi selama proses peleburan dan pengeringan. Inklusi endogenous terbentuk oleh presipitasi dalam fase cair karena penurunan keberlanjutan spesies kimia yang terkandung dalam baja. Ini juga dapat terbentuk dari O2 dan S yang tersisa setelah proses deoksidasi dan desulfurisasi atau melalui reoksidasi (Gambar 1a dan 1b). Kelas NMI ini tidak dapat dihilangkan sepenuhnya dari baja tetapi penurunan fraksi volumenya dan ukuran rata-ratanya harus dikontrol secara ketat untuk menghindari aktivasi fenomena yang merusak.
Sebaliknya, inklusi exogenous adalah makro-inklusi yang disebabkan oleh konsekuensi terjebaknya material non logam yang berasal dari terak, fragmen refraktori atau dari bubuk naik dan penutup yang digunakan untuk melindungi baja dan mencegah menempel selama pencetakan (Gambar 1c). NMI yang termasuk dalam kelas ini dapat ditandai dengan ukuran besar dan asal usulnya tidak dapat langsung dikenal, meskipun kehadirannya dapat sangat merusak kesesuaian mikrostruktur baja dan keandalan mekanis yang terkait.
Pengaruh NMIs
NMIs memiliki pengaruh yang kuat pada kualitas dan performa baja. Inklusi ini terutama senyawa kimia dari logam seperti besi (Fe), mangan (Mn), Al, silikon (Si), dan Ca, dll. dengan non logam seperti O2, S, N2, C, dan H2.
Berbagai jenis NMIs adalah (i) oksida seperti FeO, Al2O3, SiO2, MnO, Al2O3.SiO2, FeO.Al2O3, MgO.Al2O3, dan MnO.SiO2, dll. (ii) sulfida seperti FeS, CaS, MnS, MgS, Ce2S3, (iii) nitrida seperti TiN (nitrida titanium), AlN, VN (nitrida vanadium), dan BN (nitrida bor), dll., (iv) oksisulfida seperti MnS.MnO, dan Al2O3.CaS, dll., (v) karbonitrid seperti karbonitrid dari titanium (Ti), vanadium (V), dan niobium (Nb), dll., dan (vi) fosfida seperti Fe3P, Fe2P, Mn5P2. Alat dasar untuk deskripsi komposisi kimia dari NMI oksida adalah diagram fase ternary (CaO-SiO2-Al2O3), karena ini adalah sistem utama yang mengatur pembentukan senyawa non logam ini. Kelas NMI ini terbentuk oleh elemen deoksidasi yang ditambahkan ke cairan baja untuk menghilangkan konten O2. Inklusi nitrida berdapat efek yang merugikan yang diperburuk oleh bentuk tepi yang khas yang meningkatkan amplifikasi stres yang dikembangkan di antara antarmuka NMI dan matriks logam.
Berdasarkan konten mineralogi, inklusi O2 diklasifikasikan sebagai (i) oksida bebas seperti FeO, MnO, Cr2O3 (oksida krom), SiO2, dan Al2O3, dll., (ii) spinel seperti ferit, kromit, dan aluminat, dan (iii) silikat seperti SiO2 dengan campuran oksida Fe, Mn, Cr (krom), Al (alumunium), dan W (tungsten) serta silikat kristalin.
Klasifikasi Berdasarkan Stabilitas
Klasifikasi lain dari NMIs adalah berdasarkan stabilitas. NMIs cukup stabil atau tidak stabil. Inklusi yang tidak stabil adalah sulfida Fe dan Mn serta beberapa oksida bebas.
Menurut morfologi inklusi, inklusi dapat memiliki (i) bentuk globular, (ii) bentuk platelet, atau (iii) bentuk poliedral. Bentuk globular inklusi diinginkan. Beberapa inklusi seperti MnS, oksisulfida, aluminat besi dan silikat berbentuk globular. Bentuk platelet inklusi tidak diinginkan. Baja yang dioksidasi Al mengandung MnS dalam bentuk film tipis yang terletak sepanjang batas butir. Inklusi dengan bentuk poliedral tidak sangat berbahaya.
Elemen kimia yang awalnya terlibat dalam kebersihan terutama adalah non logam dari tabel periodik Mendeleev, karena mereka menunjukkan keberlanjutan yang lebih tinggi dalam baja cair dibandingkan padat. Ini terutama C, N2, O2, P, S, Se, dan H2. Ke dalam daftar ini, tetangga metaloid dalam tabel seperti B (bor), As, Sb, dan Te (telurium) dapat ditambahkan. Beberapa elemen ini berasal dari bahan baku primer (P, S, As, Sb) atau dari logam panas dari tanur tiang, sementara sebagian besar lainnya adalah akibat kontaminasi oleh atmosfer (O2, N2, dan H2) dan praktik operasional yang digunakan dalam pembuatan baja, atau secara sukarela ditambahkan (C, Se, Te, dan B).
Sulfida dan Penanganan
Sulfida seringkali adalah konsekuensi dari perlakuan Ca yang diterapkan untuk memodifikasi inklusi oksida, tetapi inklusi CaS yang sangat refraktori dan halus serta terdistribusi secara halus dapat merugikan untuk pencetakan (penyumbatan nozel) dan untuk efek yang merusak. Sebaliknya, NMI MnS (seringkali dimodifikasi oleh kombinasi dengan CaS) berguna untuk kecepatan kerja alat potong selama pemesinan baja.
Tiga mekanisme utama telah dikenal sebagai asal dari NMI. Mekanisme ini terkait dengan efek yang dimainkan oleh fase non logam terhadap matriks logam. Mekanisme ini menganggap NMI sebagai (i) elemen penggerus yang memperluas medan stres di sekitar NMI, (ii) tangki gas yang tertekan yang secara progresif bermigrasi ke dalam NMI menghasilkan medan stres di sekitar NMI, dan (iii) fase non logam yang menghasilkan stres residu karena koefisien ekspansi termal yang berbeda yang terkait dengan fase logam dan fase kaca-keramik.
Metode Evaluasi Kebersihan Baja
Mengetahui dengan akurat kandungan inklusi yang realistis dalam baja sangat penting baik untuk meningkatkan kualitas baja maupun untuk memprediksi bagaimana sebuah komponen yang terbuat dari baja akan berperforma. Untuk mempelajari dan mengontrol kebersihan baja, penting untuk memiliki metode yang akurat untuk evaluasinya. Jumlah, distribusi ukuran, bentuk dan komposisi inklusi harus diukur di semua tahap dalam produksi baja. Teknik pengukuran berkisar dari metode langsung, yang akurat tetapi mahal, hingga metode tidak langsung, yang cepat dan murah, tetapi hanya dapat diandalkan sebagai indikator relatif.
Metode Langsung
Ada beberapa metode langsung untuk mengevaluasi kebersihan baja dan diringkas di bawah ini.
Observasi Mikroskop Metalografi (MMO) – Ini adalah metode tradisional di mana irisan dua dimensi melalui sampel baja, diperiksa dengan mikroskop optik dan diukur dengan mata. Di dalamnya, hasilnya dievaluasi menggunakan grafik seperti skala referensi JK. Teknik ini hanya cocok untuk memenuhi syarat inklusi antara 2 mikron hingga 15 mikron dan terbatas pada ukuran sampel yang sangat kecil. Metode ini tidak memberikan data apapun tentang komposisi kimia inklusi. Masalah timbul saat menginterpretasikan irisan melalui inklusi dengan bentuk kompleks. Meski ada beberapa metode untuk mengaitkan hasil dua dimensi dengan kenyataan tiga dimensi, ini umumnya sangat menimbulkan masalah.
Analisis Citra – Ini adalah peningkatan MMO yang meningkat pada evaluasi mata dengan menggunakan evaluasi komputer berkecepatan tinggi dari citra mikroskop yang di-scan video untuk membedakan wilayah gelap dan terang berdasarkan cut-off skala abu-abu. Metode ini dapat dengan mudah mengevaluasi area yang lebih besar dan jumlah inklusi yang lebih banyak daripada MMO, tetapi rentan terhadap kesalahan seperti menganggap goresan, lubang, dan noda sebagai NMI.
Print Sulfur – Ini adalah metode makrografik populer dan murah yang membedakan inklusi makro dan retakan dengan mengikis area kaya sulfur. Ini tunduk pada masalah yang sama dengan metode dua dimensi lainnya.
Pengujian Retakan Biru – Ini adalah teknik yang secara historis sudah terbukti digunakan untuk mengungkap inklusi makro yang lebih besar dari 0,5 mm. Ini dilakukan pada area lintang batang yang telah dikeras, pecah dan kemudian di-temper biru untuk meningkatkan visibilitas cacat.
Metode Slime (Elektrolisis) – Ini adalah metode yang akurat tetapi memakan waktu. Sampel baja yang relatif besar (200 g hingga 2 kg) sepenuhnya dilarutkan dalam asam hidroklorik (HCl) dan NMIs yang tidak terlarut dikumpulkan untuk dihitung dan dianalisis lebih lanjut. Alternatifnya, untuk melindungi inklusi FeO, sebagian besar pelarutan dilakukan dengan menerapkan arus listrik melalui sampel baja yang direndam dalam larutan FeCl2 atau FeSO4. Metode ini digunakan untuk mengungkap inklusi individual yang utuh.
Peleburan Sinar Elektron (EB) – Sampel baja dileburkan oleh sinar elektron di bawah vakum. Inklusi melayang ke permukaan atas dan membentuk rakit di atas sampel yang leleh. Indeks EB biasa adalah luas spesifik rakit inklusi. Metode yang ditingkatkan EB-EV (nilai ekstrim) telah dikembangkan untuk memperkirakan distribusi ukuran inklusi. Ini dilakukan dengan mengukur ukuran inklusi maksimum dalam beberapa bidang rakit dan ekstrapolasi hasilnya ke seluruh rakit, dengan asumsi distribusi ukuran inklusi eksponensial.
Peleburan Tabung Dingin (CC) – Inklusi pertama kali terkonsentrasi di permukaan sampel yang dilebur seperti dalam peleburan EB. Setelah pendinginan, permukaan sampel kemudian dilarutkan, dan inklusi difilter keluar dari solut. Metode ini meningkat pada ekstraksi slime.
Mikroskopi Elektron Pemindai (SEM) – Metode ini secara jelas mengungkap morfologi tiga dimensi dan komposisi setiap inklusi yang diperiksa. Komposisi diukur dengan analis mikroskop probe elektron (EPMA). SEM mampu mengevaluasi area yang luas dan menyediakan data yang kaya tentang kimia, morfologi, dan ukuran inklusi.
Spektrometri Emisi Optik (OES) dengan Analisis Diskriminasi Pulsa (PDA) – Metode OES secara konvensional digunakan untuk analisis elemen terlarut dalam baja. Teknik ini telah ditingkatkan lebih lanjut untuk menganalisis konten O2 total, distribusi ukuran inklusi mikro, dan komposisi dalam waktu 10 menit setelah pengumpulan sampel. Untuk membedakan inklisi padat (OES-PDA), pencatatan cahaya dilakukan pada freksi spark emisi. Karakteristik listrik didefinisikan untuk mengoptimalkan rasio cahaya antara sinyal latar belakang dari elemen terlarut dan sinyal gangguan akibat heterogenitas seperti inklusi. Jumlah puncak Al dengan intensitas tinggi spark adalah indeks PDA.
Deteksi Inklusi Mannesmann dengan Analisis Surfboard (MIDAS) – Sampel baja pertama kali digiling untuk menghilangkan porositas dan kemudian dipindai ultrasonik untuk mendeteksi inklisi padat dan inklisi padat komposit / pori gas. Metode ini baru saja ditemukan kembali sebagai 'metode peleburan panas pencarian cair (LSSP).
Analis Ukuran Partikel Difraksi Laser (LDPSA) – Teknik laser ini dapat mengevaluasi distribusi ukuran inklusi yang telah diekstrak dari sampel baja menggunakan metode lain seperti slime.
Pemindaian Ultrasonik Konvensional (CUS) – Metode ini dapat mendapatkan distribusi ukuran inklusi yang lebih besar dari 20 mikron dalam sampel baja yang sudah mengeras.
Pemindaian Sampel Kerucut – Dalam metode ini, volume berupa kerucut dari baja cetak berkelanjutan dipindai dengan detektor berputar, seperti sistem ultrasonik padat, yang secara otomatis mendeteksi inklusi permukaan di setiap lokasi dalam area sampel, termasuk dari permukaan hingga garis tengah.
Metode Evaluasi Lainnya
Dekomposisi Termal Fraksional (FTD) – Inklusi dari berbagai oksida secara selektif direduksi pada suhu yang berbeda, seperti oksida berbasis Al2O3 pada 1400 °C hingga 1600 °C, atau inklusi refraktori pada 1900 °C. Konten O2 total adalah jumlah konten O2 yang diukur pada setiap langkah pemanasan.
Spektrometri Massa Mikrosonde Laser (LAMMS) – Partikel individu diiradiasi oleh sinar laser berkedip, dan intensitas laser terendah di atas nilai ambang ionisasi dipilih untuk pola spektrum karakteristiknya karena keadaan kimia mereka. Puncak dalam spektrum LAMMS dikaitkan dengan elemen, berdasarkan perbandingan dengan hasil sampel referensi.
Spektroskopi Fotoelektron Sinar-X (XPS) – Metode ini menggunakan sinar-X untuk memetakan keadaan kimia inklusi yang lebih besar dari 10 mikron.
Spektroskopi Elektron Auger (AES) – Metode ini menggunakan sinar elektron untuk memetakan keadaan kimia metode pencataran cahaya. Sinyal pencataran cahaya inklusi (yang telah diekstrak dari sampel baja menggunakan metode lain seperti slime) dianalisis untuk mengevaluasi distribusi ukuran.
Analis Kebersihan Cair Logam (LIMCA) – Ini adalah sensor online yang mendeteksi inklusi secara langsung dalam cairan. Partikel yang mengalir ke dalam sensor ini melalui lubang kecilnya terdeteksi karena mereka mengubah konduktivitas listrik di seluruh celah.
Analisis Coulter Counter – Metode ini, yang mirip dengan LIMCA, dapat digunakan untuk mengukur distribusi ukuran inklusi yang diekstrak oleh slime dan disuspendi dalam air (inklusi yang lebih besar dari sub-mikron).
Teknik Ultrasonik untuk Sistem Cair – Metode ini menangkap refleksi dari pulsa ultrasonik untuk mendeteksi inklusi online dalam baja cair.
Metode Pengujian Ultrasonik Terendam – Digunakan untuk menguji inklusi yang lebih besar dan menghasilkan hasil yang mengesankan. Untuk menguji inklusi dengan ukuran di atas 120 mikron, satu sampel 500.000 cum baja, yang diupayakan rata paralel, dan direndam dalam tangki air dipindai dengan probe 10 MHz. Ini setara dengan 16.000 tes retakan biru. Tes ini tidak memberikan informasi tentang komposisi kimia inklusi, tetapi merupakan alat penting untuk proses. Untuk menguji inklusi yang lebih kecil, mungkin untuk meningkatkan freksi probe ultrasonik ke 15 MHz, 25 MHz, 50 MHz, atau bahkan lebih tinggi. Namun, seiring dengan peningkatan freksi dan resolusi, ukuran volume yang diambil menjadi mengecil.
Metode Tidak Langsung
Karena biaya, persyaratan waktu, dan kesulitan pengambilan sampel, kebersihan baja biasanya diukur dalam industri baja menggunakan O2 total, penyerapan N2, dan metode tidak langsung lainnya.
Pengukuran O2 Total
Pengukuran O2 Total - O2 total dalam baja adalah jumlah O2 bebas (O2 terlarut) dan O2 yang tergabung sebagai NMI. O2 bebas atau 'aktif' O2 dapat diukur relatif mudah menggunakan sensor O2. Ia dikontrol oleh termodinamika kesetimbangan dengan elemen deoksidasi, seperti Al. Karena O2 bebas tidak bervariasi banyak, O2 total adalah indikator tidak langsung yang wajar dari jumlah total inklusi oksida dalam baja. Karena populasi inklusi besar dalam baja kecil dan ukuran sampel untuk pengukuran O2 total (biasanya 20 g), kemungkinan tidak ada inklusi besar dalam sampel. Bahkan jika suatu sampel memiliki inklusi besar, kemungkinan besar akan diabaikan karena pembacaan yang anomali tinggi. Dengan demikian, konten O2 total sebenarnya mewakili tingkat inklusi oksida kecil tetapi tidak yang lebih besar. Namun, konten O2 total yang rendah mengurangi probabilitas inklusi oksida besar. Oleh karena itu, O2 total masih merupakan indeks kebersihan baja yang sangat penting dan umum. Konten O2 total dalam baja LCAK telah terus menurun seiring bertambahnya tahun, karena teknologi baru sedang diterapkan. Misalnya, pabrik baja dengan pengeringan vakum mencapai O2 total yang lebih rendah (10 ppm hingga 30 ppm) dibandingkan pabrik baja dengan hanya pengacauan ladle gas (35 ppm hingga 45 ppm). O2 total umumnya menurun setelah setiap tahap pemrosesan seperti di ladle 40 ppm, di tundish 25 ppm, di cetakan 20 ppm, dan dalam baja cetak 15 ppm.
Penyerapan N2
Penyerapan N2 – Perbedaan konten N2 antara wadah pembuatan baja (terutama ladle dan tundish) adalah indikator udara yang tertangkap selama operasi transfer. Setelah deoksidasi, konten O2 terlarut yang rendah dalam baja memungkinkan penyerapan udara yang cepat. Penyerapan N2 dengan demikian berfungsi sebagai indikator tidak langsung yang kasar dari O2 total, kebersihan baja, dan masalah kualitas dari inklusi reoksidasi. Dengan implementasi teknologi baru dan operasi yang ditingkatkan, penyerapan N2 telah menurun selama bertahun-tahun. Biasanya, penyerapan N2 dapat dikontrol pada 1 ppm hingga 3 ppm dari ladle hingga cetakan. Dengan operasi transfer yang optimal untuk mengurangi penangkapan udara, penyerapan N2 dapat diturunkan selama pencetakan keadaan stabil menjadi kurang dari 1 ppm. Tingkat N2 dalam baja LCAK dikontrol umumnya pada tingkat 30 ppm hingga 40 ppm di sebagian besar pabrik baja. Ia dikontrol terutama oleh operasi konverter pembuatan baja atau furnace listrik, tetapi dipengaruhi oleh operasi refining dan pelapukan.
Pengukuran Kerugian Al Terlarut
Pengukuran Kerugian Al Terlarut – Untuk baja LCAK, kerugian Al juga menunjukkan bahwa reoksidasi telah terjadi. Namun, ini adalah ukuran yang kurang akurat dibandingkan penyerapan N2 karena Al juga dapat dioksidasi oleh terak.
Pengukuran Komposisi Terak
Pengukuran Komposisi Terak – Analisis evolusi komposisi terak sebelum dan setelah operasi dapat ditafsirkan untuk memperkirakan penyerapan inklusi ke dalam terak. Juga, terjebaknya terak dari wadah tertentu dapat ditentukan dengan mencocokkan elemen jejak dalam komposisi terak dan inklusi.
Penumbukan Nozel Entry Terendam (SEN)
Penumbukan Nozel Entry Terendam (SEN) – Umur SEN yang pendek karena penumbukan umumnya adalah indikator dari tingkat kebersihan baja yang rendah. Inklusi Al2O3 kecil dalam baja LCAK diketahui menyebabkan penumbukan nozel. Oleh karena itu, freksi penumbukan SEN adalah metode kasar lainnya untuk mengevaluasi kebersihan baja.
Dengan demikian, terlihat bahwa tidak ada satu teknik ideal untuk mengevaluasi kebersihan baja. Beberapa teknik lebih baik untuk pemantauan kualitas sementara yang lain lebih baik dari sudut investigasi masalah. Oleh karena itu, perlu menggabungkan beberapa metode bersama untuk memberikan evaluasi yang lebih akurat tentang kebersihan baja di pabrik baja. Kuantifikasi inklusi yang dapat diandalkan telah memungkinkan pengembangan generasi baru baja bersih.
Teknologi dan Praktik Operasional untuk Baja Bersih
Pembuatan baja sekunder telah menjadi alat yang diterima untuk mengelola kebersihan baja karena tidak hanya memungkinkan penambahan ke dalam baja cair di bawah kondisi yang terkontrol, tetapi juga berkontribusi pada adukan terak-logam yang hati-hati, reduksi terak, penyesuaian suhu, koalesensi inklusi, eliminasi oleh flotasi dan terjebakan dalam terak dan kontrol komposisi, pengeringan vakum, dan terkadang deoksidasi C, dll. Fungsi yang diperlukan untuk rekayasa baja telah menjadi tersedia untuk produsen baja dan subsetnya sedang digunakan untuk semua kelas baja dan ini telah membuat perbedaan antara kualitas komersial dan baja spesialitas sedikit kabur.
Fitur Penting Pembuatan Baja Sekunder
Salah satu fitur penting pembuatan baja sekunder dan pencetakan berkelanjutan adalah bahwa fungsi metalurgi tersebar di ruang sepanjang garis peralatan, diterapkan seiring skala waktu, dan oleh karena itu dapat distandardisasi, kadang-kadang diotomatisasi dan lebih baik dikontrol. Di sisi lain, sumber kontaminasi telah bervariasi tetapi juga dapat lebih baik dikontrol. Ladle ke tundish (nozel ladle, gate geser, dan perlindungan gas aliran ladle, dll.), tundish (bubuk, bendungan, dan dinding, dan baffle, dan elemen penggeletehan, dll.), tundish ke cetakan (nozel, gate geser atau tongkat pengendap, nozel terendam dan penggeletehan gas, dll.), cetakan (bubuk cetakan, kontrol tingkat cetakan, dan geometri nozel terendam, dll.), pencetakan berkelanjutan itu sendiri (cetakan lurus, cetakan lengkung, cetakan lurus dan lengkung, penggeletehan elektromagnet, rem elektromagnet, dan cetakan berbentuk melintang di caster slab tipis, dll.), semuanya telah menjadi bagian dari rantai proses dan berubah menjadi reaktor metalurgi yang sebenarnya. Ekspresi 'metalurgi tundish' telah umum dan mesin pencetakan berkelanjutan, terutama cetakannya, juga bertindak sebagai reaktor metalurgi, di mana nasib NMIs terus ditetapkan.
Teknologi dan Praktik Operasional
Sejumlah besar teknologi dan praktik operasional selama proses pembuatan baja sekunder untuk meningkatkan kebersihan dalam baja, termasuk waktu dan lokasi penambahan agen deoksidasi dan legur ferro, sejumlah dan urutan proses pembuatan baja sekunder, adukan dan operasi transfer, sistem pelapukan, geometri dan praktik tundish, kapasitas penyerapan dari berbagai flux metalurgi, dan praktik pencetakan.
Pembentukan dan Kontrol Komposisi NMIs
Pembentukan dan kontrol komposisi kimia NMIs melibatkan langkah-langkah berbeda dari proses produksi dan sistem industri yang dijalani. Proses produksi harus diimplementasikan dengan hati-hati di setiap langkah untuk menghindari masalah terkait (i) kesulitan selama operasi pencetakan yang terkait dengan penumbukan nozel antara tundish dan cetakan (proses pencetakan berkelanjutan) dan antara ladle dan kolom pencetakan (proses pencetakan ingot), dan (ii) efek yang merugikan pada sifat mekanis baja.
Pada akhir pembuatan baja di BOF (furnas oksigen dasar) atau EAF (furnas listrik keliling), O2 berada dalam kesetimbangan dengan C, yang berarti tingkat yang sangat tinggi untuk kelas baja C rendah (1250 ppm O2 untuk 0,02 % C). Jika baja akan mengeras begitu saja, eutektika Fe, S, dan O2 terendap di interdendritik, sementara deoksidasi C yang kuat terjadi pada tahap awal pengeringan, sehingga menghasilkan baja rimming, penuh dengan lubang ledakan di dekat permukaan. Baja yang dihasilkan selain poros adalah rapuh selama operasi giling panas atau pengerukan panas dan penggunaan selanjutnya pada suhu ruangan.
Agen Deoksidasi dan Desulfurisasi
Untuk menghindari terendapnya eutektika besi O2 dan S, agen deoksidasi (C, terutama di bawah tekanan yang diturunkan, Mn, Si, Al, Ca, dan Ti, dll.) dan agen desulfurisasi (Mn, dan Ca) diperkenalkan ke dalam proses untuk mempromosikan kesetimbangan baru di mana fase ketiga terendap dan rimming dihindari sepenuhnya. Fase ketiga membentuk NMIs endogenous (oksida, nitrida, karbida, sulfida, dan fosforida, dll.) yang awalnya dibuat dalam baja cair, biasanya di ladle. Kesetimbangan ini dapat diimplementasikan dengan menambahkan agen deoksidasi ke dalam baja cair dengan penambahan massal atau injeksi kawat atau dengan memastikan bahwa logam cair berada dalam kesetimbangan dengan terak metalurgi aktif dengan komposisi yang tepat.
Populasi NMIs berubah seiring waktu, karena inklusi yang ada koalescensi, melayang keluar dan akhirnya terserap dalam terak atau bubuk penutup atau flux sederhana, dengan agregasi terhadap refraktori di ladle, tundish atau di dalam nozel yang beberapa di antaranya (inklusi non logam padat, seperti Al2O3 atau spinel) cenderung menyumbat. Baja dan terak juga berubah, dan inklusi memiliki koneksi yang kompleks dengan mereka, pada kesetimbangan, jika waktu memungkinkan, atau di luarnya. Evolusi gas di fronte pengeringan masih dapat terjadi jika N2 dan H2 tidak dikontrol dengan benar. Lebih banyak inklusi muncul, karena suhu menurun, yang umumnya berarti lebih banyak presipitasi, atau pengeringan dimulai, atau O2 menembus sistem (reoksidasi), dari terak, dari refraktori, dari atmosfer di juncak refraktori (gate geser, pemasangan nozel terendam, dan di seluruh refraktori, dll.), atau karena terak atau refraktori menghasilkan inklusi baru atau melepaskan inklusi yang sebelumnya tertangkap. Yang terakhir dikenal sebagai NMIs exogenous. Tentu saja, tren umumnya menuju kebersihan yang ditingkatkan dengan semua mekanisme ini sedang dievaluasi secara menyeluruh untuk menemukan tindakan mencegah.
Reoksidasi
Titik penting mengenai reoksidasi adalah bahwa fenomena ini tidak terjadi pada kesetimbangan termodinamika, tetapi malah menghasilkan oksida dari elemen apa pun yang bertemu dengan O2 yang masuk, paling sering menghasilkan oksida besi. Di luar kesetimbangan dalam baja cair yang dioksidasi, oksida ini nanti kembali ke kesetimbangan NMIs, jika waktu memungkinkan.
Perbedaan antara NMIs endogenous dan exogenous sebenarnya agak ad-hoc, karena deoksidasi atau reoksidasi sebenarnya adalah bagian integral dari total proses pembuatan baja dan keduanya berasal dari teknologi yang diterapkan untuk menghasilkan baja. Sebagai contoh, deoksidasi tidak terjadi di dalam baja cair, tetapi di antarmuka agen deoksidasi yang diuntikan.
Interaksi NMIs dengan Matriks
NMIs cukup besar untuk berinteraksi dengan matriks logam sebagai diskontinuitas mekanis, dasarnya seperti lubang. Ada fase ketiga lain dalam baja dengan ukuran yang jauh lebih kecil yang disebut hasil presipitasi, yang berinteraksi dengan matriks pada skala dislokasi atau bahkan pada skala atom. Hasil presipitasi, biasanya karbida atau nitrida, merupakan fitur kunci dari mikrolegurasi baja atau legurasi yang lebih substansial seperti dalam baja perkakas atau baja karat.
Operasi Pemurnian dan Pencetakan Berkelanjutan
Operasi pemurnian baja dan pencetakan berkelanjutan memiliki efek penting pada peningkatan kebersihan baja. Studi sistematis tentang penghapusan inklusi yang dilakukan di pabrik baja telah menunjukkan bahwa pengolahan ladle menurunkan inklusi sekitar 65% hingga 75%, tundish menghapus inklusi sekitar 20% hingga 25%, meskipun reoksidasi kadang-kadang dapat terjadi, dan cetakan menghapus inklusi sekitar 5% hingga 10% dari total inklusi.
Operasi Ladle
Konten O2 tap diukur saat menumpahkan baja cair ke ladle atau sebelum penambahan agen deoksidasi. Nilainya biasanya tinggi. Ia bervariasi dalam rentang yang luas (250 ppm hingga 1200 ppm) tergantung pada praktik pembuatan baja primer. Penambahan Al saat digunakan untuk deoksidasi baja, menghasilkan jumlah Al2O3 yang lebih besar. Ini menunjukkan bahwa batasan pada konten O2 tap perlu diberlakukan untuk kelas baja bersih. Namun, tidak ada korelasi antara praktik furnace dan kebersihan baja, karena sekitar 85% klaster Al2O3 yang terbentuk setelah penambahan Al yang besar, melayang keluar ke terak ladle, dan klaster yang tersisa lebih kecil dari 30 mikron. Tentu saja, keputusan untuk mengabaikan konten O2 tap tergantung pada waktu yang tersedia untuk melayangkan inklusi dan pada ketersediaan pemurnian ladle, yang dapat menghapus sebagian besar inklusi yang dihasilkan. Namun konten O2 tap sangat mempengaruhi laju dekarburisasi untuk produksi baja C ultra rendah.
FeO dan MnO dalam Terak
FeO dan MnO dalam Terak – Sumber penting dari reoksidasi adalah terak bawaan dari konverter ke ladle, yang mengandung konten FeO dan MnO yang tinggi. Oksida ini bereaksi dengan Al terlarut untuk menghasilkan Al2O3 dalam baja cair, berkat termodinamika yang sangat menguntungkan dari reaksi 3FeO (l) + 2Al = Al2O3 + 3Fe (l), dan 3MnO + 2Al = Al2O3 + 3Mn (l). Semakin tinggi konten FeO dan MnO dalam terak ladle, semakin besar potensi reoksidasi dan pembentukan inklusi Al2O3 yang sesuai. Banyak sliver dalam produk akhir telah ditelusuri kembali ke reoksidasi yang berasal dari FeO dalam terak ladle.
Banyak tindakan mencegah dapat diadopsi untuk menurunkan kontaminasi FeO dan MnO. Tindakan mencegah ini adalah (i) meminimalkan bawaan terak dari konverter ke ladle selama penumpahan, (ii) meningkatkan tujuan turun C, (iii) menghindari reblow, sehingga meminimalkan konten O2 terlarut dalam baja dan mengurangi jumlah FeO dalam terak furnace, (iv) penggunaan sub-lance di BOF secara signifikan mengurangi freksi reblow, (v) penggunaan mechanical slag stopper yang efisien, seperti bola slag (yang melayang dalam baja dan tenggelam dalam terak), dan (vi) penggunaan sensor lain yang tersedia secara alternatif. Lapisan terak ladle yang tebal setelah penumpahan menunjukkan masalah bawaan terak yang tinggi. Di beberapa pabrik, terak ladle untuk kelas kritis secara mekanis di skim di ladle furnace hingga ketebalan dalam rentang 25 mm hingga 40 mm.
Pengurangan Terak Ladle
Pengurangan Terak Ladle – Temukan bahwa meminimalkan bawaan terak, bersama dengan penambahan terak ladle dasar dan lining dasar untuk menurunkan terak ladle ke kurang dari 1% hingga 2% FeO + MnO, dapat menurunkan konten O2 total menjadi 10 ppm untuk baja LCAK. Cara lain untuk menurunkan konten FeO + MnO dari terak ladle adalah dengan menambahkan conditioner terak (yaitu pengurangan terak atau perlakuan deoksidasi), yang merupakan campuran Al dan kapur bakar atau batu kapur. Ada penurunan konten FeO + MnO setelah perlakuan pengurangan terak ladle. Secara rata-rata, perlakuan ini menurunkan tingkat FeO + MnO menjadi di bawah 5%. Ini menghasilkan peningkatan yang tajam dalam kebersihan gulungan.
Efek Perlakuan Vakum dan Pengacauan Ladle
Efek Perlakuan Vakum dan Pengacauan Ladle – Perlakuan vakum pada baja cair dimulai dengan produksi baja rekayasa untuk sektor otomotif, listrik, dan pesawat dengan tujuan meningkatkan keandalan dan umur pakai bagian mekanis kendaraan atau reaktor nuklir. Kebutuhan utama adalah untuk mengontrol tingkat H2 dalam baja cair (kurang dari 1 ppm pada baja C) untuk menghindari keluarnya pada pengeringan dan terjebaknya dalam padat, yang mengakibatkan cacat integritas serius selama penggunaan bagian baja. Penggunaan vakum, yang menghilangkan H2 secara langsung, hadir di bengkel pembuatan baja, menggunakan berbagai teknologi seperti tank degassing, stream degassing, dan proses DH dan RH (Rheinstahl Heraeus) degassing ladle. Pengeringan vakum selain mengurangi inklusi non logam, juga memungkinkan manfaat lain seperti (i) deoksidasi C, yang memiliki keuntungan utama dalam menghasilkan produk deoksidasi berupa gas, (ii) pengacauan intensif dengan berbagai keuntungannya, (iii) memungkinkan manajemen waktu dalam logistika aliran ladle, sehingga pada kontrol suhu baja cair, dan (iv) pemanasan ulang baja cair oleh injeksi Al dan O2.
Pengacauan ladle dan proses degassing ladle sangat mempromosikan pertumbuhan dan penghapusan inklusi. Efek perlakuan vakum terhadap tingkat inklusi baja cetak menunjukkan peningkatan kebersihan baja dibandingkan pengacauan argon (Ar) di ladle. Manfaat yang jelas dari injeksi bubuk berbasis Ca adalah karena kekuatan pengacauan yang lebih besar selain efek utamanya dalam deoksidasi dan pelarutan inklusi. Pengeringan vakum dan perlakuan Ca bersama dapat menurunkan O2 total ke tingkat 15 ppm.
Pengacauan Berlebih
Namun, pengacauan berlebihan berbahaya, karena sirkulasi baja ke atas menuju lapisan terak dapat mengekspos area 'mata' permukaan baja pada reoksidasi serta karena erosi refraktori. Waktu pengacauan yang cukup (lebih dari 10 menit) setelah penambahan legur ferro juga penting, untuk memungkinkan inklusi Al2O3 untuk beredar menuju terak dan dihapus. Di beberapa pabrik, praktik pertama mengacaukan secara kuat untuk mendorong tabrakan inklusi kecil menjadi inklusi besar, diikuti oleh 'pengacauan akhir' yang perlahan mengedarkan kembali baja untuk memfasilitasi penghapusan inklusi ke dalam terak sambil meminimalkan pembuatan inklusi besar lebih banyak melalui tabrakan.
Operasi Tundish
Fenomena penting yang terjadi di tundish ditunjukkan dalam Gambar 2. Faktor-faktor yang mempengaruhi kebersihan baja adalah (i) transisi pencetakan, (ii) lining refraktori tundish, (iii) flux tundish, (iv) pengacauan gas, dan (v) kontrol aliran tundish.
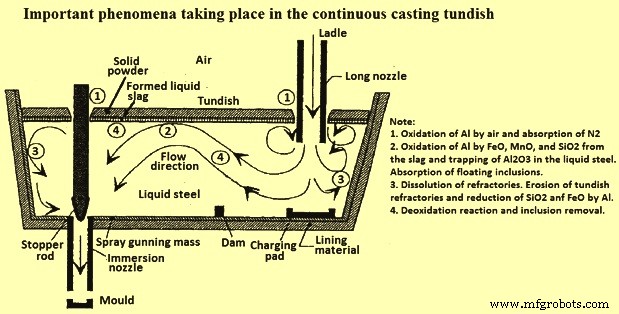
Gambar 2 Fenomena Penting yang Terjadi di Tundish Pencetakan Berkelanjutan
Transisi Pencetakan
Transisi Pencetakan – Transisi pencetakan terjadi pada awal pencetakan, selama pertukaran ladle dan perubahan SEN (nozel entry terendam), dan pada akhir urutan pencetakan. Inklusi sering dihasilkan selama transisi dan dapat berlangsung lama, sehingga mencemari jumlah besar baja. Selama periode pencetakan yang tidak stabil ini, terjebaknya terak dan penyerapan udara lebih mungkin, yang menginduksi masalah reoksidasi.
Selama panas pencetakan pertama, terjebaknya udara dan terak di pour box tundish karena turbulensi saat ladle dibuka diiringi oleh maksimum awal dalam konten O2 total di tundish (termasuk baik terak maupun inklusi Al2O3). Pengumpanan terbuka pada awal pencetakan menyebabkan O2 total di tundish meningkat menjadi dua kali tingkat normal selama lebih dari satu panas penuh. Beberapa menit pengisian diperlukan sebelum flux tundish dapat ditambahkan. Akhirnya, selama pencetakan stabil, O2 total menurun ke tingkat yang lebih rendah, yang sebagian besar terdiri dari Al2O3.
Salah satu perbaikan selama transisi ladle adalah untuk menghentikan aliran cair ke dalam cetakan hingga tundish terisi dan untuk menggeletekan gas melalui stopper untuk mempromosikan flotasi inklusi. Efek perbaikan lain adalah untuk membuka ladle baru dengan pelapukan terendam. Dengan langkah ini, O2 total menurun dengan kualitas yang lebih konsisten sepanjang urutan. Di dekat akhir ladle, terak ladle dapat masuk ke tundish, sebagian karena vorteks yang terbentuk dalam baja cair di dekat keluar ladle. Fenomena ini memerlukan beberapa baja untuk tetap di ladle saat penutupan (contoh 5 ton 'Heel'). Selain itu, kedalaman tundish menurun setelah penutupan ladle, yang mengganggu aliran tundish normal dan dapat menghasilkan vorteks terak, terjebaknya terak, dan peningkatan O2 total di cetakan.
Lining Refraktori Tundish
Lining Refraktori Tundish – Al terlarut dalam baja cair bereaksi dengan sumber O2 dalam lining refraktori. Seberapa besar reaksi ini dapat diukur dengan memantau kandungan Si dalam baja cair. O2 untuk reaksi dapat berasal dari CO (karbon monoksida) ketika C dalam refraktori bereaksi dengan pengikat dan kotoran atau dari dekomposisi refraktori SiO2. Lining tundish berbasis SiO2 lebih buruk daripada lining spray berbasis MgO.
Flux Tundish
Flux Tundish – Flux tundish harus melakukan banyak fungsi. Pertama, ia harus mengisolasi baja cair baik secara termal (untuk mencegah kehilangan panas yang berlebih) maupun secara kimia (untuk mencegah penangkapan udara dan reoksidasi). Lebih lanjut, flux tundish dengan konten SiO2 yang rendah dapat menurunkan penyerapan N2 dari ladle ke cetakan secara substansial. Kedua, dalam keadaan ideal, flux juga harus menyerap inklusi untuk memberikan pemurnian baja tambahan. Flux tundish normal adalah sekam padi yang dibakar, yang murah, isolator yang baik, dan memberikan cakupan yang baik tanpa membentuk kulit. Namun, sekam padi tinggi SiO2 (sekitar 80%), yang dapat direduksi untuk membentuk sumber inklusi. Juga, sekam padi sangat berdebu dan dengan konten C yang tinggi, (C sekitar 10%), dapat mencemari baja C ultra rendah.
Flux dasar (berbasis CaO-Al2O3-SiO2) secara teoretis lebih baik daripada sekam padi yang dibakar untuk pemurnian baja LCAK, dan telah dikorelasikan dengan O2 yang lebih rendah di tundish. Penggunaan flux tundish dasar (CaO-40%, Al2O3-24%, MgO-18%, SiO2-5%, Fe2O3-0.5%, dan C-8%), bersama dengan baffle, secara signifikan menurunkan fluktuasi O2 total, dibandingkan flux (CaO-3%, Al2O3-10% hingga 15%, MgO-3%, SiO2-65% hingga 75%, dan Fe2O3-2% hingga 3%). Flux dasar, tuttavia, menunjukkan hasil yang serupa untuk parameter lain dibandingkan sekam padi, mungkin karena flux dasar juga mengandung konten SiO2 yang tinggi. Flux dasar demikian tidak efektif karena mudah membentuk kulit di permukaan, karena tingkat pelarutan yang lebih tinggi dan suhu kristalisasi yang tinggi. Juga, flux dasar biasanya memiliki viskositas yang lebih rendah, dan oleh karena itu lebih mudah terangkap. Untuk menghindari masalah ini, beberapa pabrik baja menggunakan flux dua lapis, dengan flux dasar titik leleh rendah di dasar untuk menyerap inklusi, dan lapis atas sekam padi untuk memberikan isolasi, yang menurunkan O2 total.
Pengacauan Tundish
Pengacauan Tundish – Menguntapkan gas iners ke dalam tundish dari dasarnya meningkatkan pencampuran baja cair, dan mempromosikan tabrakan serta penghapusan inklusi. Teknologi ini menurunkan O2 total di tundish. Bahaya dengan teknologi ini adalah bahwa gelembung kena inklusi yang melarikan diri dari tundish dan terperangkap dalam produk mengarah pada cacat serius dalam produk.
Kontrol Aliran Tundish
Kontrol Aliran Tundish – Pola aliran tundish harus dirancang untuk meningkatkan waktu tinggal baja cair, mencegah 'sirkuit pendek' dan mempromosikan penghapusan inklusi. Aliran tundish dikontrol oleh geometrinya, tingkat, inlet (pelapukan) desain, dan perangkat kontrol aliran seperti impact pad, weir, dam, baffle, dan filter. Impact pad tundish adalah perangkat kontrol aliran yang murah yang menekan turbulensi dan mencegah erosi dasar tundish tempat aliran baja cair dari ladle mengenai tundish. Momentum aliran masuk difusi dan memungkinkan keanggunan alami baja cair yang masuk untuk menghindari sirkuit pendek, terutama saat startup. Bersama dengan weir dan dam, impact pad meningkatkan kebersihan baja, terutama selama pertukaran ladle.
Operasi Transfer
Salah satu sumber utama penyerapan O2 adalah reoksidasi atmosfer pada baja selama transfer dari ladle ke tundish atau dari tundish ke cetakan. Ini menghasilkan inklusi yang menyebabkan masalah produksi seperti penumbukan nozel, selain cacat dalam produk akhir. Optimasi sistem pelapukan sangat penting untuk mencegah fenomena ini. Penggunaan pelapukan menurunkan penyerapan N2 relatif terhadap penumpangan terbuka. Penggantian pour box tundish dengan pelapukan ladle dan dam juga menurunkan penyerapan N2 (ladle ke tundish) dan juga menurunkan terjebaknya terak selama transisi.
Pembukaan Ladle
Pembukaan Ladle – Ladle self open adalah panas di mana nozel ladle tidak perlu dilance terbuka, tetapi membuka sendiri. Ketika nozel perlu dilance terbuka, maka pelapukan harus dilepas. Cetakannya tidak pelapukan dari ladle ke tundish selama 600 mm hingga 1200 mm pertama dari cetakan, dan oleh karena itu reoksidasi oleh udara terjadi. Oleh karena itu, tingkat O2 total untuk ladle self-open lebih rendah dari ladle yang dilance. Pengemasan yang hati-hati pasir pembukaan ladle membantu untuk mewujudkan ladle self open.
Perlindungan Argon
Perlindungan Argon – Perlindungan argon digunakan untuk mencegah baja cair dari reoksidasi udara. Ketika menambahkan flux tundish terlalu awal, flux dapat terperangkap dalam baja cair dan dicetak ke dalam baja, jadi biasanya tidak ada pelindung untuk beberapa menit pertama dari cetakan. Juga pada periode pembukaan ladle, udara sangat mudah mencapai baja cair. Efek dari dua faktor ini dapat berlangsung hingga 15 menit ke dalam cetakan untuk tundish kapasitas 60 ton. Untuk mengatasi masalah ini, purging tundish dengan gas iners (untuk memindahkan udara) sebelum membuka ladle ke tundish diadopsi di beberapa pabrik baja. Langkah lain untuk meningkatkan sistem pelapukan untuk menurunkan O2 total adalah dengan menggabungkan injeksi gas yang tepat.
Masalah Perapian
Masalah Perapian – Untuk mengurangi penyerapan N2 selama pencetakan berkelanjutan, faktor-faktor yang biasanya dipertimbangkan adalah perapian pelapukan dari ladle ke tundish, dan SEN dari tundish ke cetakan.
Penumbukan Nozel
Penumbukan Nozel – Selain mengganggu produksi, penumbukan nozel tundish dan SEN merugikan kebersihan baja untuk tiga alasan. Pertama, clogs yang terlepas atau tertangkap dalam baja, atau mereka mengubah komposisi flux, yang mengarah pada cacat dalam kedua kasus. Kedua, clogs mengubah pola aliran nozel dan karakteristik jet yang keluar dari nozel, yang mengganggu aliran di cetakan, yang mengarah pada terjebaknya terak dan cacat permukaan. Ketiga, penumbukan mengganggu kontrol tingkat cetakan, karena perangkat kontrol aliran mencoba untuk mengkomensasi clog. Beberapa praktik dapat digunakan untuk meminimalkan penumbukan. Selain mengambil langkah umum untuk meminimalkan inklusi, penumbukan melalui erosi refraktori dapat diatasi dengan mengontrol komposisi refraktori nozel, (contoh menghindari kotoran Na, K, dan Si), atau melapisi dinding nozel dengan Al2O3 murni, BN, atau material tahan lainnya.
Operasi Cetakan dan Mesin Pencetakan Berkelanjutan (CCM)
Pencetakan baja cair dalam mesin pencetakan berkelanjutan (CCM) melibatkan banyak fenomena, yang ditunjukkan dalam Gambar 3, yang memiliki konsekuensi yang luas pada kualitas strand. Inklusi yang dibawa ke dalam cetakan melalui nozel termasuk produk deoksidasi, penumbukan nozel, dan terjebaknya terak tundish/ladle (reoksidasi oleh SiO2, FeO, dan MnO dalam terak), dan produk reoksidasi dari penyerapan udara dari kebocoran nozel. Slag cetakan dapat terangkap oleh kecepatan permukaan atas yang berlebihan atau fluktuasi tingkat. Inklusi baru dapat terendap saat superheat menurun, seperti inklusi TiO2 dalam baja yang dirawati Ti. Di sisi lain, inklusi dapat dihilangkan ke dalam antarmuka slag/baja oleh flotasi keanggunan, transportasi aliran fluida, dan penempelan pada permukaan gelembung.
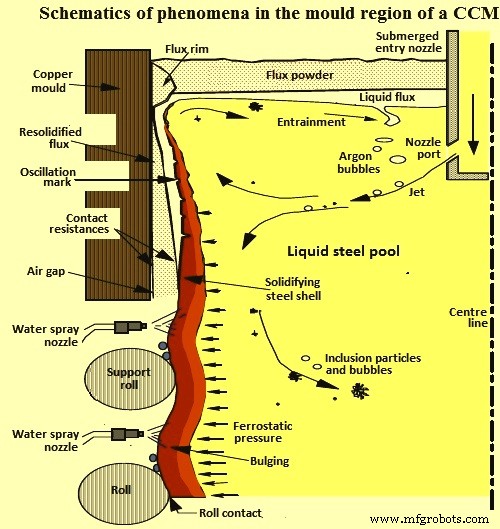
Gambar 3 Skematik Fenomena di Wilayah Cetakan CCM
Cetakan adalah peralatan pemurnian terakhir di mana inklusi atau dihilangkan dengan aman ke dalam lapisan slag atas atau terperangkap dalam cangkang yang mengeras untuk membentuk cacat permanen dalam produk cetakan. Wawasan penting tentang penangkapan inklusi telah diperoleh di masa lalu melalui pengumpulan data statistik dan melakukan percobaan pada CCM yang beroperasi. Perhatian bahwa peningkatan laju aliran baja meningkatkan tingkat blister pensil (dari penangkapan gelembung Ar) secara signifikan, sambil mengurangi tingkat sliver (dari terjebaknya terak). Saat mengukur distribusi inklusi dan gelembung dalam baja cetak, telah diamati bahwa gelembung 1 mm individu sering dilapisi oleh klaster inklusi, dan dapat dibawa dari jauh upstream, bahkan jika tidak ada gas yang diuntikan ke nozel tundish. Juga telah diamati bahwa penangkapan inklusi bervariasi dari sisi ke sisi, yang menunjukkan hubungan dengan variasi dalam struktur aliran transient dari zona sirkulasi bawah.
Cacat dan Transient
Cacat sering ditemukan terkait dengan transient dalam proses, seperti perubahan kecepatan pencetakan, perubahan tundish, atau nozel yang tersumbat. Cacat pipa pensil terjadi secara intermiten dan jarang, relatif terhadap jumlah gas yang diuntikan. Kesimpulan yang dibuat dalam salah satu studi adalah bahwa 80% partikel akhirnya dihilangkan ke meniscus (20% terperangkap dalam produk cetak), dan partikel tertentu beredar selama hingga 300 detik sebelum dihilangkan atau terperangkap.
Dalam CCM dengan cetakan lengkung, inklusi lebih sering terperangkap 1 m hingga 3 m di bawah meniscus. Dengan demikian, inklusi terkonsentrasi pada sekedelapan hingga separuh ketebalan dari puncak permukaan radius dalam, selain permukaan. Juga telah dilaporkan bahwa pengacauan elektromagnetik dapat meningkatkan kebersihan baja dengan menurunkan konten O2 total dalam produk cetak. CCM dengan mesin cetakan lengkung dikenal menangkap lebih banyak partikel daripada CCM dengan cetakan lurus (vertikal), karena inklusi berputar ke atas radius dalam, di mana mereka berkumpul pada jarak tertentu melalui ketebalan, yang sesuai dengan 2 m hingga 3 m di bawah meniscus.
Kecepatan Cetak
Telah dilaporkan bahwa kecepatan cetak memiliki efek pada sliver. Kecepatan tinggi dan variasi yang tinggi dalam kecepatan cetak menghasilkan tingkat sliver yang lebih tinggi. Kecepatan cetak yang stabil dan memadai dapat diperoleh dengan penggunaan stopper. Dengan stopper, kecepatan tidak lagi ditentukan oleh tingkat baja di tundish, tetapi oleh tingkat baja di cetakan. Lebih baik untuk mengontrol tingkat cetakan dalam rentang +/- 3 mm. Alat bermanfaat untuk mengoptimalkan aliran fluida dan dengan demikian meningkatkan kualitas produk cetak adalah rem elektromagnetik (EMBR), yang membengkokkan jet dan memendahkan kedalaman impingementnya, inklusi dengan demikian bergerak lebih ke atas, cenderung menuju bubuk atas atau ditangkap oleh cangkang yang mengeras di permukaan produk cetak. Setelah penggunaan EMBR, distribusi inklusi menunjukkan bahwa ada pergeseran ke permukaan produk cetak.



