Inspeksi dan Kondisi Billet Tingkat Lanjut untuk Batang Baja dan Kawat Baja Otomotif
Persentase cukup besar dari batang baja dan kawat baja digunakan untuk bagian-bagian terkait keamanan mobil setelah melalui tahap pengolahan lanjutan (pengolahan sekunder dan tersier). Persyaratan kualitas untuk batang baja dan kawat baja semakin bervariasi, dengan mempertimbangkan kemudahan pengolahan pada tahap sekunder dan tersier serta kondisi penggunaan komponen mesin yang dihasilkan. Selain itu, kebutuhan akan jaminan kualitas sepanjang seluruh panjang batang baja dan kawat baja juga meningkat, sehingga pabrik baja diharapkan menerapkan standar kualitas yang sangat ketat untuk memenuhi persyaratan ini. Karena alasan ini, pentingnya keandalan inspeksi dan kondisi billet sebagai bahan baku awal dalam produksi batang baja dan kawat baja telah meningkat secara signifikan.
Bergantung pada aplikasi, billet memerlukan inspeksi dan kondisi permukaan untuk meminimalkan ketidaksempurnaan permukaan. Metode inspeksi standar meliputi inspeksi visual permukaan billet dalam kondisi cahaya putih atau inspeksi partikel magnetik basah di bawah pencahayaan UV hitam. Biasanya, pabrik baja melakukan shot-blasting pada permukaan billet untuk menghilangkan skala pabrik dan meningkatkan visibilitas permukaan, tergantung pada jenis kondisi permukaan yang ingin dideteksi. Ketidaksempurnaan permukaan biasanya ditandai segera terdeteksi, dan lokasi-lokasi tersebut dikondisikan. Metode yang digunakan biasanya grinding mesin dan kadang-kadang scarfing.
Teknik inspeksi tradisional (selain metode visual), yang telah disesuaikan dengan billet yang digiling, semua dikondisikan untuk mendeteksi cacat yang memiliki komponen panjang yang signifikan, yaitu seams, rolling laps, tonguing, dan sebagainya. Sebaliknya, billet tuang kontinu mengandung jenis cacat yang sepenuhnya berbeda seperti pinholes, corner tearing, reciprocation marks, entrapped scum, teeming arrests, double skins, dan laps. Cacat-cacat ini memerlukan peralatan inspeksi yang berbeda karena teknik inspeksi yang digunakan dalam peralatan yang dirancang untuk memeriksa billet yang digiling sangat terbatas untuk deteksi jenis cacat baru.
Inspeksi dan kondisi billet memainkan peran yang sangat menentukan dalam jaminan kualitas produk bar dan wire rod, karena cacat permukaan kecil pada billet akan meregang selama proses giling dan menjadi cacat produk yang luas, membutuhkan biaya yang besar untuk kondisi dan membuat jaminan kualitas di seluruh panjang produk sulit dilakukan. Karena alasan ini, pabrik baja perlu mengambil langkah yang diperlukan untuk meningkatkan kemampuan deteksi cacat selama proses inspeksi dan kondisi billet dengan menggunakan inspeksi terkomputerisasi dan otomatis, sehingga menghilangkan kesalahan indra manusia selama inspeksi.
Lini inspeksi dan kondisi billet terutama memiliki fasilitas yang terdiri dari (i) penerimaan billet, (ii) roller tables untuk pergerakan billet, (iii) mesin shot blasting untuk membersihkan permukaan billet, (iv) fasilitas pengeringan billet, (v) fasilitas inspeksi billet, (vi) mesin grinding otomatis billet, (vii) fasilitas grinding manual billet, (viii) fasilitas pemotongan billet, (ix) pemarkahan billet, dan (x) grid untuk pengambilan billet. Lini inspeksi dan kondisi billet harus memenuhi persyaratan berikut.
- Beroperasi dalam integrasi penuh dan menjamin pelacakan konstan materi yang masuk dari stok atau langsung dari mesin tuang kontinu, selama seluruh proses kondisi, hingga pengambilan billet dari lini.
- Melakukan kondisi primer dengan shot blasting untuk menghilangkan skala pabrik dan menghilangkan beberapa cacat permukaan kedalaman rendah, dan pada saat yang sama memberikan permukaan billet dengan finishing dan penampilan yang sesuai untuk diperiksa.
- Memastikan inspeksi yang akurat sebelum kondisi agar tidak melewatkan cacat apa pun.
- Menyediakan infrastruktur modern dan stasiun kerja dengan antarmuka yang ramah pengguna untuk inspeksi, sehingga aktivitas dapat dilakukan di area yang aman dan nyaman tanpa perlu operator berada di dalam area peralatan.
- Menjamin catatan data cacat yang andal, transmisi yang presisi dan efektif ke unit grinding untuk melakukan siklus kondisi otomatis penuh.
- Menjamin pengaturan material minimum, sedekat mungkin dengan area efektif di mana cacat berada, dan dengan demikian, menjamin juga pengurangan biaya produksi utilitas (misalnya listrik) dan konsumsi (misalnya roda grinding).
- Menyediakan alat perangkat keras dan lunak untuk berinteraksi dengan sistem pemantauan kualitas tuang kontinu apa pun untuk tujuan pertukaran informasi dan perbaikan siklus serta produktivitas melalui implementasi praktik analisis prediktif.
- Dapat beroperasi dalam rentang suhu permukaan yang luas untuk menerima manfaat, pada tahap grinding, dari tingkat pengeluarahan logam yang lebih tinggi.
Di lini inspeksi dan kondisi billet modern yang menggunakan inspeksi terkomputerisasi dan otomatis, cacat yang terdeteksi ditandai pada permukaan di posisi tepat di mana mereka terjadi oleh pemarikan cat otomatis. Billet dengan cacat permukaan atau interior yang melebihi toleransi dapat secara otomatis diurutkan untuk perbaikan. Billet juga dapat secara otomatis diurutkan berdasarkan kriteria panjang.
Sistem inspeksi inline modern untuk cacat permukaan memungkinkan deteksi cacat dengan tingkat akurasi yang tinggi, dan dengan keandalan yang tinggi sesuai kriteria yang biasanya bervariasi dengan penggunaan akhir yang diinginkan dari produk batang baja dan kawat baja. Kriteria inspeksi dipilih sedemikian rupa sehingga produk memenuhi persyaratan kualitas pelanggan terkait toleransi cacat, dengan memperhatikan bahwa ketidakhomogenan permukaan yang tidak signifikan untuk persiapan lebih lanjut materi tidak terdeteksi.
Teknik Inspeksi
Ada beberapa teknik inspeksi (Gambar 1) yang dapat digunakan dan dijelaskan di bawah ini.
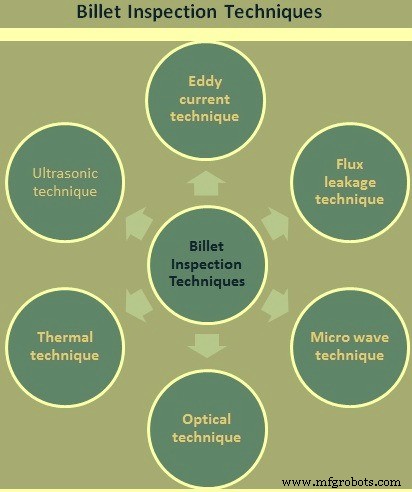
Gambar 1 Teknik Inspeksi Billet
Teknik Arus Eddy
Teknik ini telah terbukti untuk produk giling pada suhu normal dan tinggi. Masalah teknik jelas meningkat pada suhu tinggi karena kedekatan detektor terhadap materi ujian. Namun, masalah ini telah diatasi karena sistem ini umum digunakan pada suhu giling.
Penerapan arus eddy pada inspeksi billet tuang kontinu memerlukan pertimbangan interval inspeksi atau pitch sekitar 1 mm hingga 2 mm untuk mengatasi cacat tipe pinhole. Metode umum dalam penerapan probe arus eddy untuk inspeksi permukaan billet bergantung pada penggunaan cakram berkecepatan tinggi yang ditempatkan di atas permukaan billet. Jika diasumsikan enam probe dapat ditampung dalam cakram, maka kecepatan putaran 6.000 rpm hingga 12.000 rpm diperlukan untuk mendapatkan inspeksi pitch sekitar 1 mm pada kecepatan longitudinal billet 0,5 m/s hingga 1,0 m/s. Untuk mendapatkan resolusi probe yang cukup, probe berukuran kecil harus digunakan yang pada gilirannya memerlukan clearances operasi yang kecil sekitar 1 mm hingga 2 mm. Oleh karena itu, terlihat bahwa metode ini sejumlah masalah teknis dan juga tidak sensitif terhadap cacat yang melintang terhadap panjang billet. Resolusi cacat pinhole juga masih diragukan.
Pendekatan alternatif adalah menggunakan array probe arus eddy yang terpadu dalam blok dan didukung di atas permukaan billet yang bergerak. Pengaturan ini sensitif terhadap pecahan muka melintang, tanda gerak bolak-balik, double skins, patch scoria/slag, dan teeming arrests. Oleh karena itu, ini membentuk alat yang berguna untuk inspeksi berbagai cacat tuang kontinu, tetapi deteksi pinhole masih merupakan masalah.
Probe arus eddy yang mengikuti juga dapat efektif dalam mengidentifikasi pecahan sudut melintang dan dalam setengahnya pecahan sudut longitudinal.
Teknik Flux Leakage
Sistem inspeksi partikel magnetik berdasarkan teknik flux leakage adalah sistem yang terbukti tetapi hanya cocok untuk billet dingin. Sensor magnetik digunakan untuk memindai permukaan secara langsung atau tidak langsung di mana pita kontak mentransfer citra magnetik ke kepala pemindaian terpisah. Dalam keduanya, ada batas suhu yang dikenakan pada billet untuk memastikan uji yang memuaskan. Upaya telah dilakukan untuk menggunakan bentuk inspeksi ini pada billet tuang kontinu dan hasilnya sangat mengecewakan. Cacat tuang kontinu seperti pinholes, pecahan melintang, dan cacat lain dengan komponen melintang dapat lewat deteksi dan selain itu tingkat markir palsu sangat tinggi. Penting untuk diingat bahwa tingkat markir palsu yang dihasilkan oleh sistem inspeksi apapun adalah fitur yang sama pentingnya dengan efisiensi deteksinya.
Interval pemindaian yang telah dibahas di bawah bagian teknik arus eddy juga berlaku dalam kasus ini karena secara umum mekanisme digunakan untuk menciptakan pola pemindaian melintang. Pendekatan ini oleh karena itu dianggap tidak cocok untuk billet tuang kontinu.
Teknik Mikrogelombang
Teknik inspeksi ini cukup baru dalam konsepnya dan meskipun telah diterapkan dalam beberapa aplikasi sangat spesifik di lingkungan laboratorium. Penerapan yang diusulkan dari teknik ini untuk inspeksi inline billet di pabrik baja dianggap unik. Detektor dapat dipasang beberapa puluh milimeter dari permukaan billet dan itu harus bermanfaat karena mengurangi kerentanannya terhadap kerusakan mekanis. Area inspeksi, Namun, relatif besar dan oleh karena itu harus diharapkan bahwa responsnya hanya pada cacat area besar atau retakan dengan orientasi longitudinal atau melintang.
Bentuk detektor ini menunjukkan cukup merit untuk dipertimbangkan tetapi biaya modal setiap kepala detektor tinggi.
Teknik Optik
Ini menawarkan solusi yang lebih mudah dari sudut pandang teknik karena detektor dapat diposisikan jauh dari permukaan materi dan memungkinkan untuk memeriksa panjang penuh produk pada kecepatan lini normal.
Salah satu kekurangan utama dari sistem berbasis teknik optik adalah ketidakmampuan mereka untuk membedakan berdasarkan kedalaman atau keparahan cacat. Diferensiasi berdasarkan apakah citra hitam atau putih ada. Oleh karena itu, pemrosesan sinyal informasi video diperlukan untuk mengonfirmasi pola yang dapat dikenal sebagai konsisten dengan berbagai jenis cacat. Juga diperlukan sumber cahaya intensitas tinggi terus-menerus untuk mencapai intensitas pencahayaan yang diperlukan.
Teknik Termal
Upaya besar telah dilakukan untuk memperluas aplikasi kamera termal atau inframerah untuk inspeksi billet pada suhu giling. Beberapa teknik menggunakan radiasi yang dipancarkan dan/atau radiasi refleksi yang ditumpuk dalam berbagai kombinasi telah digunakan dan termasuk sintesis warna. Tujuan akhir adalah untuk memungkinkan kontrol proses pemanasan ulang online sebelum pengolahan lebih lanjut tanpa pendinginan. Hasil pengembangan ini bervariasi tetapi fitur utama yang selalu ada adalah cacat harus cukup besar untuk memastikan deteksi dan fitur ini membuat teknik ini tidak cocok.
Baru-baru ini sistem inspeksi termal yang lebih canggih telah tersedia dan dipasarkan oleh Elkem di bawah nama Thermomatic. Sistem ini dikembangkan untuk inspeksi billet dan berisi cara untuk menginduksi energi termal ke permukaan billet dengan cara yang terkontrol. Permukaan kemudian dilihat dengan kamera inframerah yang sensitif dan citra termal dikorelasikan untuk mengizinkan identifikasi seams longitudinal. Rentang suhu billet, Namun, sangat terbatas dan sistem tidak sensitif terhadap cacat dengan orientasi melintang. Ini jelas membatasi aplikasinya untuk billet tuang kontinu.
Teknik Ultrasonik
Teknik ini buruk dalam hal resolusi cacat karena kaburnya oleh gelombang terakut dari cacat lain. Penting untuk mempertimbangkan penggunaan gelombang permukaan untuk mengidentifikasi cacat permukaan dan dengan metode konvenssi penyediaan pelumas yang sesuai pada kecepatan dan suhu billet normal biasanya bermasalah. Juga pembentukan gelombang permukaan memerlukan kontrol yang baik atas sudut masuk dan dengan jenis kondisi permukaan yang biasanya dialami dengan materi tuang kontinu ini biasanya diragukan. Pendekatan alternatif untuk mengatasi masalah pelumas ini adalah dengan memakai metode elektromagnetik tetapi ini masih tunduk pada keterbatasan deteksi cacat seperti yang telah dijelaskan di bawah teknik flux leakage.
Pemilihan Teknik Inspeksi
Seperti yang dijelaskan di atas, terlihat bahwa tiga metode inspeksi lebih berguna untuk billet tuang kontinu daripada yang lainnya. Mereka adalah (i) teknik optik, (ii) teknik mikrogelombang, dan (iii) teknik arus eddy. Sistem optik dengan tingkat pencahayaan yang benar mampu memecahkan area cacat yang lebih kecil seperti pinholes, yang sebagian besar metode lain kesulitan mengidentifikasi. Ini juga mampu merespons jenis cacat lain yang muncul dalam relief di bawah kondisi pencahayaan insiden. Sistem mikrogelombang memiliki manfaat clearances operasi yang wajar (sekitar 30 mm) dan biasanya memecahkan cacat area besar dan, retakan longitudinal dan melintang sekitar 10 mm atau lebih panjang. Tanda gerak bolak-balik dan tanda teeming arrest juga menghasilkan respons yang signifikan. Array probe arus eddy di sisi lain harus diposisikan lebih dekat ke permukaan, katakanlah 3 mm, tetapi mampu resolusi yang lebih baik dalam deteksi retakan melintang, teeming arrests, reciprocation marks, dll. dibandingkan teknik mikrogelombang.
Fasilitas Kondisi Billet
Kontradiksi prinsip dari kondisi permukaan dengan grinding atau teknologi lainnya adalah bahwa kualitas yang diperlukan dihasilkan di satu sisi dan kehilangan hasil dibuat di sisi lain. Tujuan untuk menjalankan proses dengan cara yang paling ekonomis oleh karena itu harus memberikan kualitas permukaan yang diperlukan dan meminimalkan kehilangan hasil pada saat yang sama.
Praktik umum saat ini di banyak pabrik baja masih grinding permukaan penuh berdasarkan data empiris posisi dan kedalaman cacat. Meskipun billet mungkin diperiksa oleh sistem deteksi yang kurang andal, grinding permukaan penuh sering diterapkan untuk aman guna menghapus semua cacat, terutama untuk kualitas tinggi.
Efisiensi ekonomi dapat tercapai jika retakan dapat diidentifikasi dan dihapus secara selektif. Sistem inspeksi billet dengan identifikasi kamera otomatis menyediakan solusi unik untuk pengenalan yang andal dan dapat direproduksi retakan di arah mana pun. Selain itu, posisi retakan dapat disimpan dan data dapat diteruskan ke mesin grinding hilir.
Retakan yang diidentifikasi oleh sistem inspeksi billet ditampilkan pada unit tampilan yang disusun di kabin operator mesin gerinda. Gerakan meja gerinda, tempat billet ditempel, disinkronkan dengan unit tampilan. Operator menggunakan joystick mesin untuk mendekati dan menggerinda retakan. Untuk memeriksa apakah retakan telah berhasil digerinda, sistem pencahayaan khusus mendukung operator dengan pemeriksaan visual. Kombinasi ini memungkinkan grinding selektif manual cacat tetapi juga grinding permukaan penuh jika tingkat cacat melebihi batas yang akan ditentukan. Keputusan awal tentang metode gerinda yang berlaku dibuat oleh sistem deteksi retakan dan diteruskan ke operator, yang dapat menerima atau mengesampingkan pilihan sistem.
Dalam kasus sistem inspeksi dan gerinda otomatis, koordinat retakan yang ditentukan oleh sistem deteksi retakan dapat diteruskan ke sistem kontrol mesin gerinda untuk menggerinda retakan secara otomatis. Mesin gerinda mendekati retakan dalam arah longitudinal dan transversal billet dengan data koordinat dan melakukan tugas gerinda. Tugas operator hanya untuk memantau proses.
Penghapusan retakan yang berhasil dapat dikontrol secara otomatis dengan menggunakan sistem deteksi penghapusan retakan, kombinasi kamera industri, pencahayaan khusus, dan perangkat lunak yang disesuaikan. Kombinasi ini memberikan tingkat otomasi tertinggi dengan kemampuan untuk secara sebagian menggerinda retakan atau sepenuhnya menggerinda permukaan serta sudut bundar billet.
Sistem pelacakan materi yang diperlukan untuk proses operasi otomatis juga menyediakan kemampuan untuk mencatat dan menyimpan hasil inspeksi dan proses gerinda selanjutnya sebagai sejarah terkait setiap billet. Kondisi billet dapat kemudian menjadi bagian dari sistem manajemen kualitas terintegrasi melalui seluruh proses produksi hingga produk akhir dan aplikasi. Keuntungan lain mencatat data inspeksi setiap billet adalah data dapat dikaitkan dengan proses produksi hilir.



