Pemeriksaan Kualitas Cetak Komprehensif: Metode Permukaan, Internal, dan Non-Desktruktif
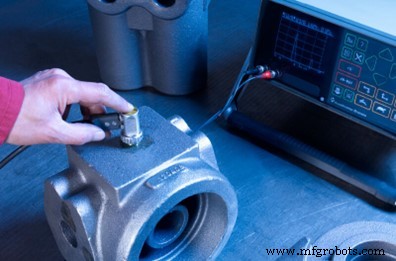
Pemeriksaan cetakan terutama mencakup inspeksi dimensi, inspeksi visual penampilan dan permukaan, analisis komposisi kimia dan uji properti mekanik. Untuk cetakan dengan persyaratan tinggi, uji non-desktruktif juga diperlukan. Misalnya, teknik uji non-desktruktif untuk inspeksi kualitas cetakan besi nodular meliputi uji penetran cair, uji arus eddy, uji partikel magnetik, uji radiografi, dan uji ultrasonik.
Uji Cekungan Permukaan dan Dekat-Permukaan Cetakan
Uji Penetran Cair
Uji penetran cair digunakan untuk memeriksa berbagai cekungan terbuka pada permukaan cetakan, seperti retakan permukaan, pori permukaan, dan cekungan lain yang sulit ditemukan dengan mata telanjang.
Uji penetran yang umum digunakan adalah uji pewarna, yaitu membasahi atau menyemprotkan penetran dengan permeabilitas tinggi pada permukaan cetakan, menembus penetran ke dalam cekungan terbuka, segera menyeka lapisan penetran, dan kemudian menyemprotkan pengembang yang mudah kering pada permukaan cetakan. Setelah penetran yang tersisa dalam cekungan terbuka diserap, pengembang akan diwarnai, sehingga mencerminkan bentuk, ukuran, dan distribusi cekungan.
Disebutkan bahwa semakin halus permukaan yang diuji, semakin baik efek uji penetrasi. Permukaan yang dipoles oleh grinder datang dengan akurasi uji tertinggi, dan bahkan retakan antarbutir dapat terdeteksi.
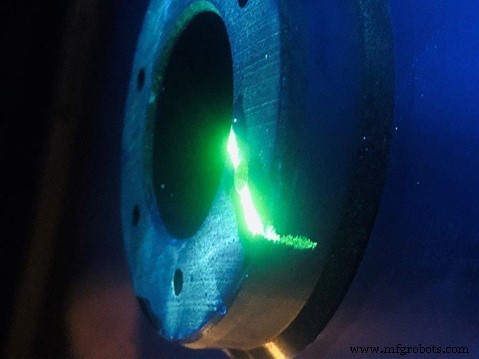
Selain uji pewarna, uji penetran fluoresen juga adalah metode uji penetran cair yang umum digunakan. Ini perlu dilengkapi dengan lampu ultraviole untuk observasi irradiasi, dan sensitivitas uji lebih tinggi dari uji pewarna.
Uji Arus Eddy
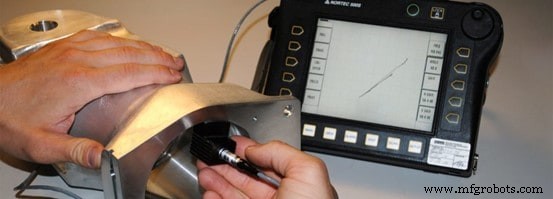
Uji arus eddy cocok untuk menguji cekungan di bawah permukaan yang umumnya tidak lebih dalam dari 6-7 MM. Uji arus eddy dibagi menjadi dua jenis: metode coil placed dan metode coil through.
Ketika benda uji ditempatkan di dekat coil dengan arus selang-soling, medan magnet selang-soling yang masuk ke benda uji dapat menginduksi arus eddy yang mengalir dalam arah tegak lurus terhadap medan magnet eksitasi di benda uji. Arus eddy akan menghasilkan medan magnet yang berlawanan dengan arah medan magnet eksitasi, yang akan sebagian mengurangi medan magnet asli di coil, resulting in perubahan impedansi coil.
Jika ada cekungan pada permukaan cetakan, karakteristik listrik arus eddy akan terdistorsi, sehingga mendeteksi keberadaan cekungan. Kelemahan utama uji arus eddy adalah ia tidak dapat langsung menampilkan bentuk dan ukuran cekungan yang terdeteksi. Biasanya, ia hanya dapat menentukan posisi permukaan dan kedalaman cekungan. Selain itu, sensitivitasnya terhadap pengujian cekungan terbuka kecil pada permukaan cetakan tidak sepeka uji penetran.
Uji Partikel Magnetik
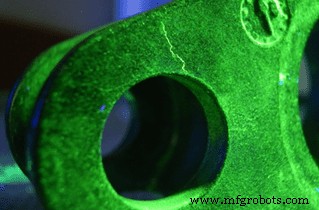
Uji partikel magnetik cocok untuk menguji cekungan permukaan dan cekungan beberapa milimeter di bawah permukaan. Ini memerlukan peralatan magnetisasi DC (atau AC) dan partikel magnetik (atau suspensi magnetik) untuk pengujian.
Peralatan magnetisasi digunakan untuk menghasilkan medan magnet pada permukaan dalam dan luar cetakan, dan partikel magnetik atau suspensi magnetik digunakan untuk mengungkapkan cekungan. Ketika medan magnet dihasilkan dalam rentang tertentu dari cetakan, cekungan di area yang dimagnetkan akan menghasilkan medan magnet kebocoran. Ketika partikel magnetik atau suspensi disemprotkan, partikel magnetik tertarik, sehingga cekungan dapat ditampilkan.
Cekungan yang diungkapkan oleh uji partikel magnetik pada dasarnya adalah cekungan yang melintasi garis gaya magnet, tetapi cekungan garis panjang yang paralel dengan garis gaya magnet tidak dapat ditampilkan. Oleh karena itu, perlu untuk terus mengubah arah magnetisasi selama operasi untuk memastikan setiap cekungan dalam arah yang tidak diketahui dapat diuji.
Uji Cekungan Internal Cetakan
Untuk cekungan internal, metode uji non-desktruktif yang umum digunakan adalah uji radiografi dan uji ultrasonik. Di antaranya, efek uji radiografi adalah yang terbaik. Ia dapat mendapatkan gambar intuitif yang mencerminkan tipe, bentuk, ukuran, dan distribusi cekungan internal. Namun, untuk cetakan besar yang tebal, uji ultrasonik sangat efektif, yang dapat mengukur lokasi, ukuran setara, dan distribusi cekungan internal dengan akurat.
Uji Radiografi
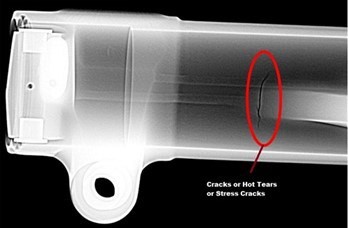
Uji radiografi, umumnya X-Ray atau γ-Ray sebagai sumber sinar, peralatan pembangkit sinar dan fasilitas pendukung lainnya diperlukan. Ketika cetakan terpapar medan sinar, intensitas radiasi sinar akan dipengaruhi oleh cekungan internal cetakan. Intensitas radiasi yang terlempar melalui cetakan bervariasi secara lokal dengan ukuran dan sifat cekungan, membentuk gambar radiografi cekungan, yang di-citrakan dan direkam oleh film radiografi.
Metode pemerekaman dengan citra film radiografi adalah metode yang paling umum digunakan, yang umumnya disebut sebagai uji radiografi. Citra cekungan yang tercermin oleh radiografi adalah intuitif, dan bentuk, ukuran, jumlah, posisi bidang, dan rentang distribusi cekungan dapat disajikan.
Uji Ultrasonik
Uji ultrasonik menggunakan propagasi gelombang suara dengan energi suara frekuensi tinggi di dalam cetakan untuk menghasilkan refleksi saat mereka mengenai permukaan dalam atau cekungan. Besarnya energi akustik yang terpantul adalah fungsi dari direktivitas dan properti permukaan dalam atau cekungan dan impedansi akustik dari reflektor semacam itu. Energi akustik yang dipantul dari berbagai cekungan atau permukaan dalam dapat digunakan untuk mendeteksi lokasi cekungan, tebal dinding, atau kedalaman cekungan di bawah permukaan.
Sebagai metode uji non-desktruktif yang banyak digunakan, uji ultrasonik datang dengan keuntungan utama: sensitivitas uji tinggi, yang dapat menguji retakan kecil; kemampuan penetrasi besar, yang dapat mendeteksi cetakan bagian tebal. Keterbatasan utamanya adalah: sulit untuk menafsirkan bentuk gelombang pantulan untuk cekungan tidak kontinu dengan ukuran kontur kompleks dan direktivitas buruk; struktur internal yang tidak diinginkan, seperti ukuran butir, mikrostruktur, porositas, kandungan inklusi, atau endapan yang terdistribusi halus, juga menghambat interpretasi bentuk gelombang.