Induction Furnaces: Wawasan Operasional Kunci untuk Produksi Baja Skala Kecil
Induction Furnace dan Aspek Operasional Penting
Pengembangan induction furnace untuk pembuatan baja telah menjadi berkah bagi produsen baja skala kecil. Furnace ini mudah dipasang, dioperasikan, dan dirawat. Furnace ini lebih kecil dalam ukuran heat dengan investasi biaya rendah dan dipilih oleh pabrik baja kapasitas rendah. Dalam furnace ini, baja diproduksi dengan melelehkan materi charge menggunakan panas yang dihasilkan oleh medan elektromagnetik.
Induction furnace pada dasarnya terdiri dari crucible, coil induktor, dan cangkang, sistem pendingin, dan mekanisme miring. Crucible terbentuk dari bahan refraktori, yang coil furnace dilapisi. Crucible ini menahan materi charge dan kemudian leleh. Pilihan bahan refraktori tergantung pada jenis charge dan pada dasarnya terdiri dari refraktori asam, dasar, atau netral.
Coil induktor adalah tabung tembaga dengan jumlah gulungan tertentu. Arus bolak-balik (AC) melewati itu dan flux magnetik dihasilkan di dalam konduktor. Flux magnetik yang dihasilkan menginduksi arus eddy yang memungkinkan pemanasan dan kemudian proses peleburan di dalam crucible.
Cangkang adalah bagian luar furnace. Ini menempatkan crucible dan coil induktor, dan memiliki kapasitas termal yang lebih tinggi. Ini terbuat dari parallelepiped persegi panjang dengan plat baja karbon rendah dan dihubungkan di sudut oleh carrier tepi dari potongan dan strip logam non-magnetik.
Sistem pendingin biasanya sistem aliran satu arah dengan tabung tembaga terhubung ke sumber air melalui selang karet fleksibel. Proses pendingin penting karena sirkuit furnace terlihat resistif, dan daya nyata tidak hanya dikonsumsi dalam materi charge tetapi juga dalam resistensi coil. Kerugian coil ini serta kerugian panas yang terkonduksi dari charge melalui crucible refraktori memerlukan coil untuk didinginkan dengan air sebagai medium pendingin untuk mencegah kenaikan suhu yang berlebihan pada coil tembaga.
Bahan Baku dan Sumber Energi
Sisa peleburan baja, direct reduced iron dan pig iron/cast irons adalah bahan baku input untuk induction furnace. Rasio item-item ini dan teknologi peleburan materi input ini bervariasi sesuai dengan ketersediaan bahan baku dan lokasi pabrik. Selain itu bahan baku terpilih diperlukan untuk produksi baja kualitas spesifik. Untuk operasi peleburan yang lebih baik dan efisien di induction furnace, charge bahan baku harus memenuhi kriteria berikut.
- Harus semadat mungkin. Kompaksi sisa penting untuk memastikan pemanasan yang seragam dan cepat serta untuk hemat energi.
- Harus bersih. Karat, minyak, lemak, dan pasir dll. sebaiknya nol.
- Harus bersih metalurgis, yaitu bebas dari lumpuran slag, oksida dll., terutama untuk direct reduced iron, skull dan ferro alloys.
- Tidak ada atau sedikit tepi tajam, terutama dalam hal sisa berat dan besar.
- Harus dipisahkan dari bahan berbahaya seperti bahan peledak, wadah tertutup, zat yang menguap, dan tersedia dalam ukuran yang dapat diisi di lantai pabrik.
Listrik adalah satu-satunya sumber energi untuk peleburan baja di induction furnace. Induction furnace harus beroperasi pada daya maksimum sejak awal. Ada beberapa misconception tentang menjalankan furnace pada tap rendah awalnya dan kemudian secara bertahap meningkat ke tap lebih tinggi. Input daya maksimum meningkatkan laju peleburan dan oleh karena itu mengurangi waktu siklus heat. Power factor harus dijaga di dekat satu.
Penurunan tegangan dari sumber juga harus dipantau untuk efisiensi energi yang lebih baik. Selain itu, laju konsumsi daya bergantung pada ukuran furnace dan menurun seiring dengan peningkatan kapasitas furnace hingga sekitar 15 hingga 17 ton dan kemudian laju konsumsi tetap hampir konstan di sekitar 600 kWh/ton.
Aspek Penting Operasi
Karena baja cair terangsang oleh arus yang berlawanan dengan arus yang mengalir dalam coil induksi, ia diagitasi untuk mengangkat permukaannya di tengah. Permukaan baja cair naik lebih tinggi seiring dengan penurunan frekuensi, yaitu agitasi baja cair lebih kuat di furnace frekuensi rendah daripada di furnace frekuensi tinggi. Efek agitasi ini memungkinkan untuk memastikan suhu seragam baja cair dan kualitas seragamnya serta untuk mempromosikan penjerapan materi yang diisi dan fusi agen penyesuaian komposisi kimia, khususnya penambahan karbon. Di sisi lain, agitasi yang berlebihan dapat menyebabkan masalah seperti aus oksidatif baja cair dan pelesatan liner refraktori atau bahaya spattering baja cair.
Setelah peleburan selesai, slag diambil. Slag yang dihasilkan selama peleburan cenderung menempel pada dinding furnace. Ini mengurangi volume furnace sehingga mengurangi output logam per heat. Superheating logam dilakukan pada suhu lebih tinggi dan dipegang selama beberapa menit. Ini mencegah slag menyimpan pada liner furnace menjaga furnace bersih dengan volume penuh.
Komposisi slag bervariasi tergantung pada proses spesifik yang digunakan dan jenis baja yang dihasilkan. Komposisi slag furnace dan ladle sering kali sangat kompleks. Slag yang terbentuk adalah hasil dari reaksi kompleks antara silica, oksida besi dari sisa baja, produk samping oksidasi lain dari peleburan, dan reaksi dengan liner refraktori. Slag terdiri dari fase cair kompleks dari oksida besi, mangan, magnesium dan silicone, silikat dan sulfida plus serangkaian senyawa lain, yang mungkin termasuk alumina, oksida kalsium dan sulfida, oksida tanah langka dan sulfida dll.
Saat memproduksi baja, kimia produk akhir dikontrol. Analisis kimia semua bahan input dilakukan untuk membuat keputusan pada campuran charge. Setelah menyelesaikan 50 % pengisian bahan input, sampel bath dianalisis untuk komposisi kimia. Berdasarkan analisis kimia sampel bath pada tahap ini perhitungan dilakukan untuk penambahan metalik lebih lanjut. Jika sampel bath pada tahap ini menunjukkan persentase tinggi karbon, sulfur dan fosfor maka konten direct reduced iron dalam charge ditingkatkan. Sampel bath akhir diambil ketika 80 % peleburan selesai. Berdasarkan analisis sampel ini, penyesuaian lain dilakukan dalam charge. Konten rendah karbon dalam sampel dikoreksi dengan meningkatkan kuantitas pig iron/cast iron dalam charge. Silicone dan mangan dalam logam teroksidasi oleh oksida besi dari direct reduced iron. Sulfur juga dicairkan oleh direct reduced iron. Karena penggunaan direct reduced iron unsur mikro dalam baja yang dihasilkan di induction furnace tetap terkontrol.
Baja cair adalah output yang diinginkan dari induction furnace. Kuantitasnya tergantung pada kapasitas furnace, dan kualitasnya tergantung pada bahan baku dan komposisi baja. Suhu tapping bergantung pada jenis baja dan super heat yang diperlukan dalam baja cair untuk penggunaan akhirnya. Tapping baja pada suhu tinggi meningkatkan erosi refraktori dan konsumsi daya.
Superheating yang tidak perlu dari baja cair ke suhu tinggi menyebabkan biaya energi yang signifikan. Meminimalkan overheating molten bath menghemat energi. Bergantung pada spesifikasi baja dan kehilangan suhu selama transfer baja cair ke mesin pencetakan terus-menerus, suhu superheat harus ditetapkan. Dalam setiap heat, suhu bath baja cair harus diukur dan dipantau untuk mendapatkan hemat energi optimum. Sistem kontrol daya yang tepat dengan penyesuaian potentiometer perlu disediakan untuk meminimalkan kehilangan energi karena overheating.
Miring furnace untuk memenuhi pengecoran adalah aktivitas operasional terakhir sebelum pencetakan. Furnace biasanya miring untuk mencapai sudut 90 derajat atau lebih untuk pengecoran yang lengkap baja cair.
Aspek Lainnya Pembuatan Baja Induction Furnace
Bergantung pada densitas daya yang dipasang dan praktik peleburan, efisiensi termal induction furnace dapat melebihi 80 %, tetapi biasanya berada dalam rentang 60 % hingga 78 %.
Induction furnace biasanya dibuka selama seluruh proses peleburan tempat pekerja terlibat dalam pengambilan slag dan pemantauan kualitas molten bath. Namun, ini mengakibatkan kehilangan panas yang signifikan dan oleh karena itu cover atau tutup khusus perlu dipasang untuk mengurangi kehilangan panas. Khususnya, mengurangi waktu tutup dibuka selama peleburan dapat mengakibatkan hemat energi yang signifikan.
Kebutuhan teoritis energi untuk peleburan besi hanya 340 kWh per ton sedangkan daya aktual yang diperlukan sekitar 600 kWh. Perbedaan ini disebabkan oleh dua faktor yaitu (i) inheren dalam prinsip peleburan di induction furnace yang termasuk ketidakefisian dalam kehilangan bus bar listrik, kehilangan arus eddy, kehilangan refraktori, dan kehilangan air pendingin dll., dan (ii) kehilangan operasional yang sebagian besar karena penahanan yang tidak perlu dan berlebihan dari baja cair di induction furnace.
Peralatan induction furnace harus ditempatkan dengan jarak minimum antara setiap peralatan untuk mengurangi kehilangan kabel. Untuk mengurangi kehilangan kabel secara signifikan, penting untuk memendekkan jarak antara tubuh furnace dan capacitor perbaikan power factor karena arus sangat besar mengalir di antara keduanya.
Efisiensi induction furnace dinyatakan secara keseluruhan, mengurangi kehilangan listrik dan transfer panas. Diagram heat balance tipikal dari furnace induksi tipe crucible frekuensi tinggi dan sedang ditunjukkan dalam Fig. 1. Kehilangan listrik terdiri dari transformer, konverter frekuensi, kondensor, kabel, kabel, coil, dll. Kehilangan coil adalah faktor esensial, yang pada dasarnya menentukan kapasitas furnace. Kehilangan panas di induction furnace terdiri dari kehilangan konduksi panas yang melarikan diri dari dinding furnace ke sisi coil, kehilangan radiasi panas yang dilepaskan dari permukaan leleh, kehilangan penyerapan di hood cincin, kehilangan peleburan slag, dll. Coil furnace di pendinginkan air yang juga mengakibatkan kehilangan panas. Efisiensi panas furnace frekuensi tinggi dan sedang (60 % – 78%) sedikit lebih besar dari furnace frekuensi rendah (58 % – 71 %).
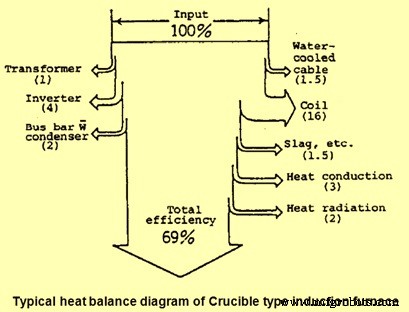
Fig 1 Diagram heat balance tipikal furnace induksi tipe crucible
Salah satu masalah paling krusial dengan proses pembuatan baja induction furnace adalah keterbatasannya untuk memurnikan baja untuk mengurangi kandungan fosfor di bawah batas yang diinginkan. Fosfor yang lebih tinggi dan penyerapan nitrogen selama peleburan induction membuat produk akhir keras dan rapuh dan tidak dapat digunakan untuk banyak aplikasi krusial. Selain itu, kualitas besi spons, yang sebagian besar berasal dari unit produksi berbasis batu bara, juga berkualitas buruk, terutama dalam hal metalisasi dan kandungan fosfor. Karena kelemahan ini, penggunaan DRI yang lebih tinggi di induction furnace menghasilkan yield rendah dan konsumsi energi/daya yang lebih tinggi serta fosfor yang lebih tinggi dalam baja.
Emisi Lingkungan
Karena tidak ada batu bara atau bahan bakar yang terbakar di induction furnace dan tidak ada prosedur pemurnian yang dieksekusi, emisi sepenuhnya tergantung pada kebersihan dan komposisi materi charge. Dua kategori utama emisi dapat dibedakan. Kategori pertama, dan utama, terkait dengan kebersihan charge, misalnya karat, kotoran, pasir foundry, cat, minyak, logam tergalvani atau solder, semuanya merupakan elemen yang menghasilkan emisi debu dan asap (organik atau metalik). Kategori kedua terkait dengan reaksi kimia pada suhu tinggi, (misalnya saat menahan atau menyesuaikan komposisi logam), yang dapat menghasilkan asap metalurgi akibat oksidasi.
Secara tambahan, liner refraktori (asam-SiO2, netral-Al2O3, atau dasar-MgO) dapat menambahkan sejumlah kecil partikel debu ke dalam emisi. Sulit untuk mendapatkan data emisi rata-rata karena kebersihan charge, yang adalah kontributor dominant terhadap emisi, bervariasi dari satu unit ke unit yang sangat besar.
Laju emisi dari induction furnace bergantung pada materi charge yang lagi bergantung pada produk yang dibuat dari furnace tersebut. Jika produk yang dibuat adalah cor berkualitas baik maka emisi berurutan 1 hingga 2 kg/ton charge logam tetapi jika produknya adalah ingot/billet yang kemudian laju emisi berurutan 10 hingga 20 kg/ton charge logam adalah normal. Laju emisi tertinggi terjadi selama pengisian dan di awal siklus peleburan. Ukuran partikel berkisar dari 1 – 100 mikrometer, dengan lebih dari 50 % lebih kecil dari 10 -20 mikrometer. Pengisian sisa minyak atau borings di furnace dingin mengakibatkan keberadaan uap organik dalam gas buangan.
Jumlah besar asap dan gas panas dilepaskan dari vessel furnace terbuka selama operasi induction furnace dan menyebar di seluruh lantai pabrik, mempengaruhi kesehatan pekerja.
Seperti yang dapat diamati tentang potensi polusi induction furnace, volume, jumlah, dan emisi padat dan gas berbahaya cukup rendah dibandingkan dengan electric arc furnace. Peralatan tidak perlu se-elaborate seperti electric arc furnace sehingga membuatnya hemat biaya untuk unit induction furnace skala kecil. Pada saat yang sama, polutan yang diemitasi harus sesuai dengan peraturan.
Langkah-langkah yang terlibat untuk kontrol polusi meliputi tangkapan asap oleh mekanisme suction hood yang dirancang dengan baik. Hood harus menarik semua gas buangan yang harus dibersihkan oleh cyclone separator. Pembersihan lebih lanjut dari partikel halus dilakukan melalui bag filter atau wet scrubber, dan kemudian melepaskan gas bersih untuk melewati atmosfer. Mekanisme suction hood dapat berupa side, swivel atau canopy hood type. Langkah terakhir adalah pembuangan padat sisa yang tersisa sebagai sludge atau debu.
Konsentrasi partikel dalam emisi dari induction furnace untuk produksi baja cair tidak boleh melebihi 100 mg/cum, diekspresikan pada kondisi referensi 0 deg C, 101.325 kPa dan kondisi kering tanpa koreksi untuk kandungan oksigen, dan dikompensasi untuk efek udara penyarut pada konsentrasi.
Keselamatan dan Induction Furnaces
Bekerja dengan logam cair selalu merupakan pekerjaan yang berbahaya. Induction furnace efisiensi tinggi saat ini telah meningkatkan kondisi kerja dengan membuat melt shop lebih sejuk, lebih bersih dan umumnya tempat kerja yang kurang bermusuhan karena kebisingan panas dan asap yang terkait dengan furnace pembakaran tidak ada. Namun furnace ini tidak telah menghilangkan bahaya yang inheren dalam bekerja dekat dengan logam cair.
Alasan sebagian besar kecelakaan di melt shop dengan induction furnace adalah (i) pemasukan logam basah atau lembab ke dalam melt, menyebabkan ledakan air/logam, (ii) kurangnya keterampilan operator saat pengukuran suhu, sampling atau penambahan ferro alloy, menyebabkan cemerlang logam, (iii) jatuhnya potongan besar materi charge ke dalam bath cair, menyebabkan cemerlang logam, (iv) perhatian yang tidak tepat pada pengisian menyebabkan tindakan jembatan, (v) gagal berdiri di balik garis keselamatan, menyebabkan situasi terjebak, (vi) bersentuhan dengan konduktor listrik, mematikan switch interlock keselamatan atau bersentuhan dengan kapasitor yang tidak sepenuhnya terisi, menyebabkan kejutan listrik atau elektrokusi, dan (vii) kurangnya pelatihan operator yang tepat.



