Kawat Baja Premium dan Pabriknya – Kawat Baja Berkualitas Tinggi untuk Aplikasi Industri
Kawat baja adalah bakat semua karena merupakan produk kunci industri baja dengan banyak penggunaan. Mereka digunakan sebagai bahan untuk penangkal, pegas, bantalan, kawat baja, rantai, kabel, kawat kawilan, pagar kawat, kawat ban, penguat di travers kereta api, dan banyak penggunaan lainnya. Digunakan untuk komponen yang dibutuhkan untuk industri otomotif, industri kimia, pembangkit listrik, dan teknik mesin. Berbeda dengan lembaran dingin, plat tebal, pipa, profil, dan produk baja lainnya, kawat baja jarang digunakan sebagai hasil giling panas untuk produk akhir, tetapi diproduksi menjadi bagian mesin setelah melalui satu atau beberapa tahapan yang disebut pengolahan lanjutan seperti pemanasan, pengilapan, dan penarikan kawat di pabrik spesialis. Kawat baja umumnya ditarik hingga diameter tertentu sebelum dipatok atau operasi forming lainnya pada pengolahan sekunder. Dalam banyak kasus, ukuran kawat sebelum operasi forming ini harus kurang dari ukuran minimum 5,5 mm yang dapat disediakan sebagai hasil giling.
Secara umum, setiap produk kawat baja dikembangkan dengan perhatian yang tepat terhadap perilakunya pada tahap pengolahan lanjutan. Yang dibutuhkan untuk pabrik baja terkait kawat baja adalah kemudahan proses dan pemenuhan properti yang diperlukan setelah pemrosesan. Selain itu, karena biaya pengolahan lanjutan terkadang beberapa kali harga kawat baja, semakin penting untuk mengurangi total biaya produksi terintegrasi dari bahan baja hingga produk akhir. Selain itu, tulang besi termo mechanically treated (TMT) 6 mm, 8 mm, dan 10 mm yang dasar diperlukan untuk konstruksi bangunan juga diproduksi di pabrik kawat baja.
Berikut secara umum menggambarkan produk kawat baja.
- Tingkat produk bervariasi dari tingkat standar biasa untuk aplikasi umum hingga tingkat kualitas tinggi untuk aplikasi high-end dengan spesifikasi yang ditentukan individual untuk setiap pelanggan, terutama untuk industri otomotif dan manufaktur lainnya.
- Produk high-end untuk aplikasi terkait keamanan biasanya seperti mesin otomotif, sistem penggerak, dan rangka digunakan sebagai bahan fungsional dan sebagai such, diharapkan memiliki properti yang sangat menuntut seperti kekuatan tinggi dan umur lelah panjang.
- Produk baja kawat adalah produk setengah jadi, yang jarang digunakan sebagai hasil giling panas, dan diproduksi menjadi produk akhir setelah pengolahan sekunder bahkan tersier seperti pengilapan, pemanasan, dan mesin.
- Produk industri akhir yang digunakan untuknya tunduk persaingan sengit di pasar internasional.
- Produk industri yang digunakan untuknya diharapkan meminimalkan beban pada lingkungan global selama siklus hidup.
Dalam mengembangkan produk baja kawat baru dengan mempertimbangkan di atas, perhatian perlu diberikan pada isu penting seperti berikut.
- Apakah mungkin untuk menghilangkan atau menyederhanakan satu atau beberapa pengolahan sekunder dan tersier untuk meningkatkan produktivitas dan mengurangi biaya produksi
- Apakah produk baru meningkatkan fungsionalitas, memperpanjang umur pakai, mengurangi bobot, atau membawa keuntungan lain untuk produk akhir yang digunakan untuknya
- Apakah mungkin untuk menghilangkan bahan yang berbahaya bagi lingkungan
Persyaratan ini tidak selalu saling kompatibel, dan penting untuk melangkah pengembangan berdasarkan pemahaman yang baik tentang kondisi operasi pada tahap pemrosesan, kondisi penggunaan dan karakteristik produk akhir yang akan digunakan kawat baja, dan sebagainya.
Kawat baja digunakan dalam berbagai bidang industri. Oleh karena itu, mereka harus memenuhi kombinasi properti tertentu seperti kekuatan, duktilitas, kemudahan forming dingin, daya tarik, dan daya keras. Selain itu, pasar saat ini meminta beberapa properti tambahan pada kawat baja yaitu (i) toleransi dimensi ultra-presisi dan ovality, (ii) kehilangan skala lebih rendah, (iii) toleransi negatif (dalam bobot penampang), (iv) tidak ada variasi dimensi sepanjang kawat baja, (v) properti fisik seragam, dan (vi) bobot seragam dengan variasi nominal antara ujung depan, tengah, dan belakang.
Kualitas kawat baja semakin penting saat ini. Untuk banyak aplikasi kawat baja, penting bahwa kawat baja memiliki permukaan tanpa tanda, goresan, kerongkongan, retakan, overfills, dan partikel oksida.
Jaminan kualitas sepanjang seluruh panjang kawat setelah giling memerlukan waktu dan tenaga, dan karena alasan ini, kontrol kualitas billet, bahan sebelum giling, sangat penting. Billet biasanya diperiksa oleh alat inspeksi magnaflux otomatis dan dikondisikan untuk penghapusan cacat permukaan.
Karena berbagai kebutuhan dari kawat baja, pabrik kawat baja biasanya dirancang dengan versatilitas. Peralatan yang andal, konsistensi proses, fleksibilitas produksi, dan pengurangan limbah, semuanya dibutuhkan dari pabrik kawat baja. Seluruh rentang ukuran, materi, dan alloy perlu digiling secara efisien dan dengan produktivitas tinggi di pabrik kawat baja. Pabrik harus memaksimalkan produktivitas melalui optimasi proses dan melalui downtime yang diminimis serta interkoneksi lancar dari tahapan produksi. Tata letak pabrik yang kompleks perlu dioptimalkan untuk memastikan waktu yang dibutuhkan untuk setiap tahap proses, profil suhu yang diperlukan, dan area transfer yang efisien. Selanjutnya, pergantian cepat adalah kunci fleksibilitas pabrik. Pabrik harus dapat mengonversi ke pesanan berikutnya sambil masih memproses yang saat ini dan mengubah lini dari satu produk ke produk lain dengan hampir tanpa downtime. Tata letak umum pabrik kawat baja dengan kapasitas 400.000 ton per tahun ditunjukkan dalam Gambar 1.
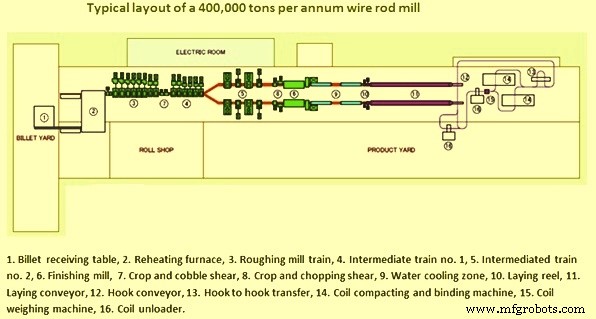
Gambar 1 Tata letak umum pabrik kawat baja
Selanjutnya, diperlukan pabrik kawat baja dapat mencapai presisi sangat tinggi dengan stand giling yang dirancang untuk menahan beban tinggi dan persyaratan suhu yang berubah. Kombinasi teknologi proses, peralatan mekanis, komponen listrik, dan fungsi otomasi adalah aspek krusial untuk desain pabrik. Ini bersama-sama memungkinkan rentang kondisi proses yang luas untuk kualitas yang diinginkan produk kawat baja. Juga pabrik harus dioptimalkan untuk biaya. Optimasi biaya memiliki banyak aspek, termasuk pengoptimalan hasil yang dikontrol proses, pengurangan downtime, dan kontrol biaya pemeliharaan.
Selanjutnya untuk memenuhi persyaratan yang dibutuhkan, baja yang digunakan untuk menggiling kawat mungkin memerlukan elemen alloy yang cukup yang dapat memberikan penguatan austenite selama giling panas dan penurunan keduanya kemudahan forming dingin dan batas tarik, karena peningkatan kekerasan kawat hasil giling. Oleh karena itu, pemanasan mahal (misalnya annealing) dilakukan untuk melunakkan kawat baja hasil giling panas. Untuk mengurangi biaya produksi, melalui penyederhanaan seluruh proses, sistem pendinginan terkontrol online diterapkan, tetapi perbaikan lebih lanjut diperlukan untuk memuaskan pelanggan. Produsen kawat baja beralih ke produk kawat yang lebih canggih dengan pemanasan online serta teknologi giling presisi berdasarkan kontrol tegangan plus AGC (kontrol otomatis ketebalan). Pemanasan seragam billet dan kontrol tegangan selama giling panas umumnya digunakan untuk mencapai akurasi dimensi yang diperlukan, karena dalam praktik sulit untuk menjamin toleransi yang lebih ketat oleh pabrik kawat konvensional selama periode produksi yang panjang.
Di pabrik kawat baja, biasanya menggunakan roll dengan goresan. Urutan goresan umum di pabrik menengah adalah ‘square oval’ dan ‘false round (round) oval’. Juga umum digunakan ‘diamond-square’, diamond-diamond, dan ‘box groove’ urutan di hulu di pabrik kasar. Ada jenis desain pass lain juga. Urutan pass oval-round-round-round berpaten Morgan dirancang untuk giling reduksi tinggi dan untuk pemrosesan normalisasi dan termo-mekanikal sambil meningkatkan kualitas permukaan dan memperpanjang umur roll. Desain pass roll bertujuan untuk memastikan hasil tinggi dan kualitas yang memadai dari kawat baja yang sangat penting untuk menjaga biaya produksi tetap terkendali.
Untuk meningkatkan produktivitas, pabrik kawat baja biasanya fokus pada meminimalkan downtime pabrik. Efektivitas fokus ini biasanya ditingkatkan dengan mengurangi waktu dan kebutuhan untuk mengganti roll ketika dimensi akhir baru dan tingkat serta bentuk baja baru akan diproduksi. Ini dicapai dengan meningkatkan rentang kerja, juga bernama fleksibilitas seri. Fleksibilitas yang ditingkatkan tercapai ketika jumlah besar tingkat baja berbeda, dengan bentuk dan dimensi berbeda digiling dengan perubahan minimum dari jadwal giling. Setiap tingkat baja ditentukan oleh cara aliran materi spesifiknya, seperti spread yang berbeda, saat melewati celah roll. Juga waktu start-up dan waktu menunggu suhu giling yang benar, tergantung pada tingkat baja sebenarnya, perlu dikurangi. Namun, siklus pemanasan yang berbeda masih menyebabkan downtime terlalu tinggi ketika rentang tingkat yang luas akan digiling. Untuk memenuhi permintaan pasar saat ini, yang mencakup lot kecil dan berbagai macam baja, telah menjadi keharusan bahwa pabrik rod modern menunjukkan tingkat fleksibilitas yang tinggi.
Kemajuan dalam teknologi produksi kawat baja (misalnya pendinginan antarstand, penambahan peralatan sizing setelah finishing-block konvensional, fasilitas pendinginan terkontrol yang ditingkatkan) memungkinkan pengenalan giling presisi serta proses kontrol termo-mekanikal (TMCP), memperluas rentang kawat baja karbon rendah dan menengah, dan manufaktur kawat baja yang cocok untuk jalur produksi yang disederhanakan atau pemrosesan langsung.
Dengan teknologi giling presisi tinggi, mungkin untuk mencapai suhu giling akhir rendah, selain dimensi produk yang ditingkatkan (toleransi). Lokasi pabrik sizing kompak setelah finishing block menguntungkan tidak hanya untuk mendapatkan produktivitas yang ditingkatkan, tetapi juga untuk meningkatkan properti metalurgi. Kemampuan untuk menggiling produk pada suhu rendah memungkinkan untuk menggunakan manfaat giling termo-mekanikal dalam refinemen biji guna meningkatkan duktilitas dan mempersingkat proses pemanasan termal berikutnya.
Namun, ada beberapa parameter yang perlu dipertimbangkan dalam proses termo-mekanikal. Ini adalah (i) lokasi peralatan giling, (ii) lokasi pendinginan air, (iii) kecepatan giling, dan (iv) suhu giling akhir.
Misalnya, perkenalan mini-block membantu dalam mengurangi suhu giling akhir di bawah 950 derajat C di pabrik kawat baja yang ada yang memiliki keterbatasan dalam memisahkan gaya dan daya dan hence memiliki suhu giling akhir di atas 1000 derajat C. Namun jarak yang memadai antara no-twist mill dan pabrik sizing diperlukan untuk penggunaan pendinginan air untuk mengurangi suhu stock giling. Lokasi pabrik sizing penting untuk memberi waktu untuk kawat dikontrol pendingin dan disamakan sebelum reduksi akhir, sehingga mengurangi risiko pemanasan berlebih pada inti kawat. Ini sangat penting untuk baja khusus yang sensitif terhadap pembesaran biji pada suhu finishing tinggi.
Juga kombinasi kritis dari strain dan suhu finishing diperlukan untuk mempromosikan mikrostruktur seragam. Proses rekristalisasi statis dan meta-dinamis sangat bergantung pada suhu dan strain yang terkumpul. Tijdens rod sizing, tanpa jumlah strain yang cukup, baik proses rekristalisasi tidak cukup dipromosikan atau jumlah situs rekristalisasi yang sedikit dibentuk. Akibatnya, biji kasar lokal dapat terjadi.
Perkenalan pemrosesan termo-mekanikal kawat baja mengarah ke kecepatan finishing yang lebih tinggi dan ukuran biji austenite yang lebih halus. Akibatnya, pola pendinginan yang berbeda harus digunakan sepanjang konveyor karena perilaku transformasi yang berbeda dan wrap overlapping (pembentukan coil pada lapisan loop). Dalam hal ini, model matematika yang mampu memprediksi evolusi austenite selama giling panas dan pendinginan terkontrol kawat baja, dapat diterapkan secara efektif, bersama dengan data pabrik dan teknologi saat ini, untuk memprediksi efek konfigurasi pabrik, praktik giling dan pendinginan pada evolusi dan keseragaman mikrostruktur kawat baja.
Properti Metalurgi Unggul
Dengan pabrik reduksi dan sizing kawat yang terletak antara finishing block dan laying head, zona pendinginan air dan equalisasi menyediakan suhu masuk yang terkontrol, yang bisa rendah hingga 750 derajat C, untuk mencapai struktur biji halus. Properti yang dihasilkan dapat mengurangi atau menghilangkan proses annealing hilir yang mahal. Berbagai tingkat baja dapat mendapat manfaat dari giling suhu rendah seperti yang diberikan di bawah ini.
- Dalam hal kawat untuk cold heading, manfaatnya termasuk kebutuhan lebih sedikit peeling sehingga mengurangi kerugian. Peeling, kehilangan materi dapat dikurangi hingga 30 % untuk baja tahan karat tertentu dan produk kelas titanium. Juga formabilitas yang ditingkatkan dan toleransi yang sangat baik dapat menghasilkan hemat scrap hingga 50 % untuk proses hilir seperti pembuatan baut.
- Dalam hal kawat baja spring, manfaatnya termasuk pengurangan pembentukan martensite, terutama pada kawat dengan diameter kecil. Juga pada kawat seperti ini ada kebutuhan lebih sedikit untuk pemanasan pre-drawing yang sering.
- Dalam hal kawat elektrode berkualitas, manfaatnya termasuk mikrostruktur yang halus yang memungkinkan drawability yang lebih baik dan ukuran biji yang lebih halus yang menekan pembentukan martensite.
- Dalam hal kawat baja berkualitas bantalan, manfaatnya termasuk pembentukan mikrostruktur pseudo-sferoidized dengan karbida halus dan tersebar dengan baik. Juga ini menghindari sebagian besar annealing spheroidize hilir sehingga sepenuhnya menghilangkan atau mengurangi suhu dan waktu peregangan. Ini juga mengurangi hardenability yang menghilangkan pembentukan martensite.
- Dalam hal kawat kualitas penarikan kawat, pemrosesan pada suhu rendah melalui pabrik reduksi dan sizing dapat memberikan beberapa keuntungan untuk pabrik penarikan kawat hilir. Ini adalah (i) deskaling mekanis yang lebih baik, dengan patah seragam skala, pengurangan martensite pada permukaan kawat dan penurunan putusnya kawat, (ii) seragamnya kekuatan tarik sebagai hasil dari toleransi ukuran dan ovality yang sangat baik, (iii) umur die yang lebih lama, dengan pelumas yang lebih baik dan drafting seragam, dan (iv) konfigurasi die yang dioptimalkan dengan ukuran kawat non-standar melalui giling free-size.
Banyak pabrik kawat baja saat ini memiliki sistem pengukuran gauge online dan prosedur penyesuaian celah online. Sistem ini memungkinkan untuk berada pada dimensi pada kawat yang digiling pertama dan untuk memiliki kontrol penuh atas giling tanpa perlu mencoba giling bar uji.
Di pabrik kawat baja tradisional, metode yang tersedia untuk mendeteksi cacat permukaan adalah kasar yang mencakup etching dan filing, upset testing, visual testing, dll. Namun semua metode ini akhirnya menjadi tidak praktis mempertimbangkan jumlah materi yang diproduksi oleh pabrik kawat baja modern berkecepatan tinggi dan lingkungan yang keras tempat personil kontrol kualitas harus bekerja. Konsumen produk baja giling panas selalu menuntut kualitas permukaan yang lebih baik. Upaya untuk meningkatkan kualitas produk yang dikirimkan telah pindah dari sekadar inspeksi menuju perbaikan proses.
Tersembunyi di dalam proses pencairan dan giling adalah sumber potensial cacat permukaan. Menemukannya memerlukan kreativitas. Siapa pun yang familiar dengan perbaikan proses memahami pentingnya variabel respon yang baik dengan yang efek perubahan pada proses dapat diukur dengan andal.
Tidak ada gunanya dan sering kali sangat merugikan untuk menyesuaikan variabel proses ketika tidak ada cara yang jelas untuk mengukur hasil perubahan. Dengan kondisi pabrik yang dijelaskan di atas, variabel respon untuk kualitas permukaan telah sulit ditemukan, tetapi sistem inspeksi permukaan arus eddy inline telah menunjukkan janji. Ini adalah satu-satunya metode yang tersedia saat ini untuk mendeteksi masalah produksi potensial sebelum mereka mengakibatkan kehilangan kualitas dan materi yang parah dan pada saat yang sama. Metode ini juga melakukan deteksi cacat yang andal pada produk yang digiling. Ini telah terbukti menjadi perangkat yang sangat berguna untuk menemukan banyak jenis cacat permukaan pada coil kawat baja giling panas. Belum jelas apakah dapat mendeteksi seams yang digiling erat. Namun, yang lebih mengesankan, adalah kemampuannya untuk menunjukkan efek perubahan sengaja atau tidak terencana dalam proses yang menghasilkan coil.



